
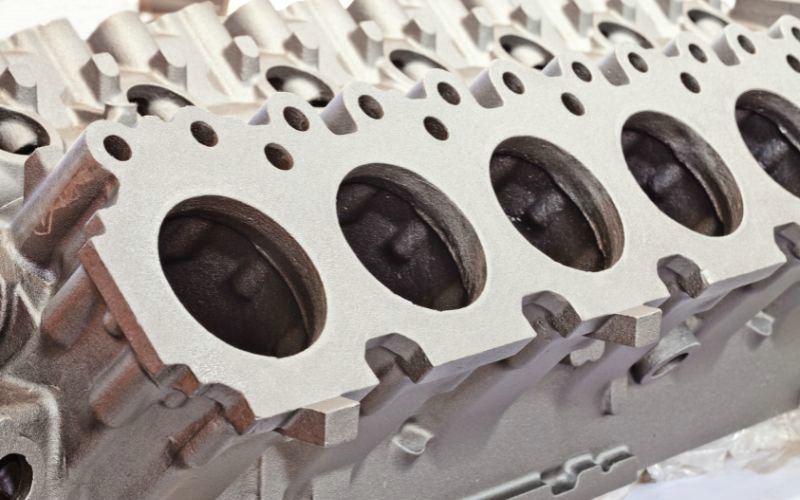
Što je tlačno lijevanje?
Tlačno lijevanje proizvodni je postupak pri kojem se rastaljeni metal ulijeva ili ubrizgava u kalupe, odnosno kokile. Obično se upotrebljavaju cink, aluminij i njihove legure. Ovaj je postupak široko prihvaćen zbog učinkovitosti u proizvodnji velikih serija.
Kada započnete lijevanje, metal se topi u pećnici i zatim ubrizgava u umiranje pod visokim pritiskom. Ova metoda je popularna po svojoj sposobnosti da proizvodi dijelove s preciznošću, složenim detaljima, i izvrsnom završnom površinom – kvalifikonosti potrebne u sektorima poput automobila, zračnog prostora i elektronike.
Proizvođači jako traže ulivanje Diea zbog svoje sposobnosti da proizvodi jedinstvene dijelove s dosljednom kvalitetom. Bilo da ga koristite za stvaranje složenih mjenjača komponenti za vozila ili glatko, trajnih čahura za elektroniku, ulivanje smrti stoji kao stup moderne proizvodnje, posebno kada su preciznost i volumen od suštinske važnosti.
Umrite u procesu kastinga
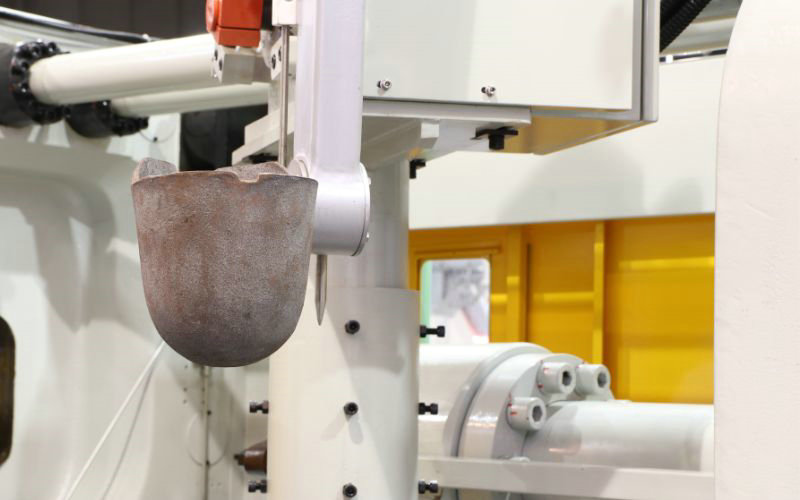
Postoje tri glavna tipa ulivanja: gravitacija umire lijevanje, hladna komora umire lijevanje, i vruća komora umire lijevanje.
Gravitacijsko lijevanje u kokilu
U gravitacijskom lijanju, rastopljeni metal ulijeva se izravno iz lanca u polu-stalnu ili trajnu smrt. U šupljini se ispunjuje bez sile osim gravitacije. Prednosti gravitacijskog ulivanja uključuju mogućnost izrade gustih, visokokvalitetnih uliva s izvrsnim mehaničkim svojstvima pogodnim za toplinsko liječenje. Troškovito je za malu do srednju proizvodnju volumena.
Hladna komora umire od Castinga
U hladnoj komori, topljena peć se nalazi odvojeno od stroja za lijevanje. Za svaki ciklus, precizna količina rastopljenog metala se ugradi u negrijenu komoru stroja; tada hidraulički klip prisiljava metal u smrt pod visokim pritiskom između 2.000 i 20.000 psi. Hladna komora uliva se koristi za zlitine s višim topilnim točkama kao što je aluminij. Proizvodi snažne, trajne dijelove, ali ima sporije cikluse od vruće komore.
Vruća komora Umri Casting
Mehanizam ubrizgavanja u vruću komoru potapa se u bazen rastopljenog metala, koji se unosi u smrt kroz guskasto grlo i klip. Na početku svakog ciklusa, klip se povlači, čime se omogućuje da se guska popuni rastopljenim metalom. Klip onda siluje metal kroz guskanje u umiranje na tlaku od 1000-5.000 psihijatara. Topla komora uliva se koristi za zlitine s niskim topljenjem kao što su cink i magnezij. Omogućuje brže ciklusiranje i može proizvesti složene dijelove s smanjenom nužnosti.
Primjene tlačnog lijevanja
Automotivan: Lijevanje u umrijeti je opsežno zaposleno u automobilskom sektoru. Naći ćete komponente kao što su blokovi motora, dijelovi prijenosa, i strukturni elementi izrađeni kroz ovaj proces. Sposobnost proizvodnje snažnih, izdržljivih dijelova brzo i učinkovito čini smrt bacanjem go-to izbor za automobil inženjera.
- Komponente motora
- Gearboxovi
- Okviri automobila
Aerospace: Aerospace industrija vrijednosti umiru odlivanje za stvaranje složenih dijelova koji zahtijevaju preciznost i mogu izdržati teške uvjete. Komponente kao što su slijetanje alata, kokpit instrumentacija, i dijelovi motora obično umiru gips.
- Instrumentacijska stanovanja
- Dijelovi opreme za slijetanje
- Komponente motora
Elektronika: U elektronici, ulivanje se koristi za stvaranje predmeta poput konektora, stanova i toplinskih umivaonika. Ovi dijelovi imaju koristi od sposobnosti ulivanja za formiranje složenih dizajna s visokom razinom termalne prevodivosti.
- Toplotne posude
- Priključci
- Ograničenja
Što je metalna injekcija molding?
Metalna injekcija Molding (MIM) nudi vam proizvodni proces za proizvodnju složenih dijelova u srednjim do visokim volumenima. MIM kombinira slobodu dizajna i složenosti oblika pronađenih u plastičnoj injekciji oblikovanja s iznimnom snagom i integritetom metala.
Ovdje je koncizni pregled MIM:
- Materijali: Vaš izbor materijala u MIM obično uključuje čelične metale poput nehrđajućeg čelika, koji pruža značajnu čvrstoću i izdržljivost konačnom proizvodu.
- Snaga i preciznost: MIM dijelovi su poznati po svojoj impresivnoj snazi i preciznosti. Održavaju čvrstu toleranciju, što ih čini prikladnim i za industrijske i medicinske primjene.
- Kompleks Geometrije i tanki zidovi: Sa MIM-om možete kreirati dijelove s kompleksnim geometrijama i tankim zidovima, koji bi mogli biti izazovni ili nemogući kroz tradicionalne metalne procese.
Proces valjanja metalnih injekcija
Vaš razumijevanje MIM započinje svojim primarnim materijalom — zalihama koji se sastoji od finog metalnog praha i polimernog materijala za vezivanje. Uobičajeni metali koji se koriste u tom procesu uključuju nehrđajući čelik, titanij, niklaste zlitine i bakrene zlitine. U svojim početnim fazama, MIM je sličan plastičnom ubrizgavanju; izvorni materijal se zagrijava sve dok ne postane viskozan i može se ubrizgati u šupljinu.
Nakon što je vaš oblikovani dio je postavljen, devezujući proces počinje. To podrazumijeva uklanjanje većinu veziva, koji priprema dio za sintranje. Tijekom sintranja, vaš dio je izložen visokim temperaturama koje povezuju metalne čestice i osiguravaju integritet.
Post-sintering, vidjet ćete da je dio je značajno smanjio – obično između 15-20%. Međutim, proces sinteziranja omogućuje vam da se postigne izvrsna dimenzijska preciznost i površina završetak, često minimizirajući potrebu za naknadnim spletke. MIME je vrlo trošak-efikasan kada je u pitanju proizvodnju malih dijelova u velikim količinama zbog nižih materijalnih otpada i sposobnost održavanja čvrste tolerancije bez opsežnog završnog rada.
Na kraju, oblikovanje metala nudi jedinstvenu mješavinu kvalitete, učinkovitosti i svestranosti u proizvodnim procesima. Njegova sposobnost korištenja različitih metala i postizanja specifičnih materijalnih karakteristika — kao što su čvrstost, čvrsta snaga i otpornost na temperaturu — čini ga vrijednim procesom u brojnim industrijama.
Primjena metalnih injekcija (MIM)
Ubrizgavanje metala (MIM) je precizno i troškovno učinkovito, a posebno je pogodno za masovnu proizvodnju malih do srednjih komponenti. Naći ćete MIM aplikacije u raznim industrijama zbog svoje sposobnosti proizvodnje složenih oblika s izvrsnom površinskom dovršetkom.
Aerospace i automotiv:
- MIM je idealan za proizvodnju dijelova kao što su ručke vrata, šarke, i motorne komponente zbog svoje visoke čvrstoće i izdržljivosti.
Medicinski i zubarski:
- Medicinska industrija ima koristi od preciznosti MIM-a u stvaranju kirurških alata, implantata i zagrade koje zahtijevaju bio-kompatibilnost.
Elektronika potrošača:
- Male komponente kao što su dijelovi mobilnog telefona ili sklopovi kamera iskorištavaju MIM-ove vještine u minijaturizaciji i detaljne dizajnerske sposobnosti.
Industrija vatrenog oružja:
- MIM se koristi za izradu različitih komponenti vatrenog oružja, uključujući okidače, čekiće i vidne dijelove koji zahtijevaju strogu toleranciju i snagu.
Opća industrijska oprema:
- Naći ćete MIM u proizvodnji komponenti pumpe, konektora, i ventila zbog svojih visokih kapaciteta proizvodnje i konzistencije.
U ovim primjenama, MIM pruža prednosti koje uključuju:
- Materijali visoke gustoće s velikim mehaničkim svojstvima
- Sposobnost integracije značajki kao što su niti, zupčanici, i unutarnji kanali bez sekundarnih operacija
- Proizvodnja dijelova u blizini konačnog oblika, minimizirajući otpad
Brizganje metala (MIM) i tlačno lijevanje: prednosti i nedostaci
Prednosti MIM-a nad Die Castingom
1. MIM može proizvesti male, složene dijelove s složenim značajkama i tankim zidovima koji bi bili izazovni ili nemogući s lijevanjem smrti.
2. MIM nudi široki raspon materijala, uključujući i čelike, nehrđajuće čelike, titanijum i niklaste zlitine. Lijevanje je obično ograničeno na ne-železne metale poput aluminija, cinka i magnezija.
3. MIM dijelovi imaju izvrsna mehanička svojstva, visoku snagu, i nošenje otpora zbog procesa sintranja.
4. MIM pruža strože tolerancije i može biti točan unutar 0,3 mm.
5. Kod MIM-a gotovo da nema otpada jer se sav materijal izravno ubrizgava u kalup.
Poremećaji MIM-a u usporedbi s Die Castingom
1. MIT je općenito skuplji od ulivanja smrti zbog složenih koraka prerade i višestruke obrade.
2. MIM ima niži životni vijek (150k-300k slika) u usporedbi s lijevanjem (preko 1 milijun metaka).
3. MIM dijelovi mogu se znatno skupiti tijekom sinteriranja, i to do 30%, pa je potreban pažljiv dizajn kalupa. Skupljanje je kod tlačnog lijevanja znatno manje.
4. MIM ima visoke početne automatizacije i troškove postavljanja.
Prednosti Die Castinga nad MIM
1. Tlačno lijevanje obično je jeftinije od MIM-a; u nekim je slučajevima do 30% povoljnije.
2. Umiranje lijevanje ima dulje umrijeti život (više od 1 milijun metaka) u usporedbi s MIM (150k-300k metaka).
3. Umiranje ne zahtijeva sekundarne operacije nakon što je dio izbačen iz kalup.
4. Die ulivanje može primiti umetke i dijelove izrađene od drugih materijala ugrađene u lijevanje.
Poremećaji Die Castinga u usporedbi s MIM
1. Umrijeti lijevanje bori s proizvodnjom malih, kompliciranih dijelova s finim značajkama i tankim zidovima.
2. Die lijevanje je ograničeno na većinom ne-željezne metale. Ferous metali imaju vrlo visoke tačke topljenja, što smanjuje smrtni život.
3. Poroznost zbog zarobljenih plinova je čest problem u livadi, smanjenje mehaničke snage.
4. Umri lijevanje zahtijeva skupe smrti za izdržati visok tlak i topljene metalne temperature.
Ukratko, MIM je izvrstan za proizvodnju malih, složenih dijelova s izvrsnim mehaničkim svojstvima i širokim izborom materijala. Međutim, skuplji je i ima dulje cikluse od tlačnog lijevanja. Tlačno lijevanje isplativije je za jednostavnije i veće dijelove od obojenih metala te omogućuje bržu proizvodnju, ali teže izrađuje složene značajke i može uzrokovati poroznost.
Usporedba: brizganje metala i tlačno lijevanje
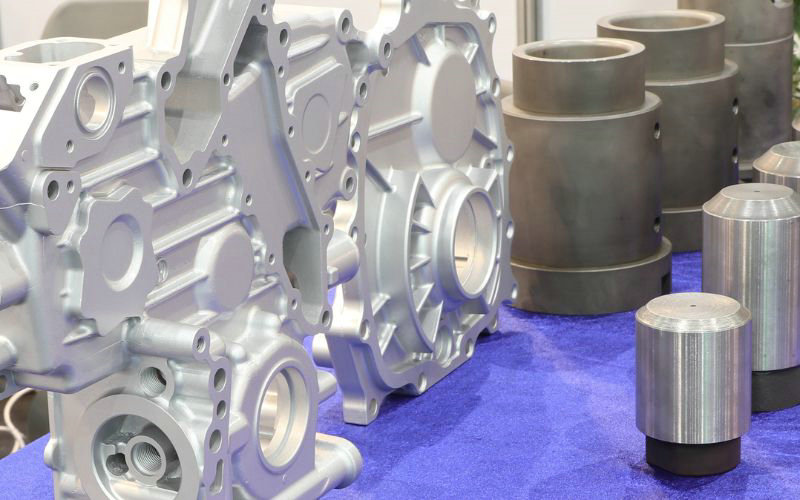
1. Preciznost & tolerancije
Metalna injekcija Molding (MIM): MIM postiže vrlo precizne dijelove s relativno tesnim tolerancijama, obično točne unutar 0,3 mm. Ova preciznost je zbog finih metalnih praha koje omogućuju detaljne i složene geometrije.
Tlačno lijevanje: Općenito pruža dobru dimenzijsku točnost, ali ona nije jednaka točnosti MIM-a. Uobičajena tolerancija tlačnog lijevanja iznosi oko ±0,0005 inča, što je manje precizno od mogućnosti MIM-a. Odstupanja dimenzija često zahtijevaju dodatno obrezivanje kako bi se zadovoljile specifikacije.
2. Potrebni materijali
Metalna injekcija Molding (MIM): MIM može koristiti široki raspon materijala, uključujući čelične i neželezne metale, nehrđajuće čelike, titanijum i niklaste zlitine. Ova svestranost omogućuje proizvodnju dijelova s posebnim svojstvima prilagođenim različitim primjenama.
Tlačno lijevanje: Uglavnom se upotrebljavaju obojeni metali poput aluminija, cinka i magnezija. Mogu se lijevati i željezni metali, ali njihove visoke temperature taljenja mogu znatno skratiti vijek trajanja kalupa.
3. Usporedba brzine
Metalna injekcija Molding (MIM): MIM proces uključuje više koraka, uključujući mješavina, injekcija modeliranje, devezing, i sintranje, što ga čini općenito sporije od ulivanja. Međutim, nakon što je proizvodnja postavljena, MIM može učinkovito proizvesti velike količine dijelova.
Tlačno lijevanje: Poznato je po brzoj proizvodnji i osobito je prikladno za velike serije. Tehnike ubrizgavanja pod visokim tlakom omogućuju brzo oblikovanje velikih dijelova.
4. Površinski završetak
Metalna injekcija Molding (MIM): Obično pruža visokokvalitetni završetak površine koji često ne zahtijeva dodatne post-procedure. Proces sinteziranja pomaže u postizanju glatkog završetka.
Tlačno lijevanje: Dijelovi obično izlaze iz kalupa s dobrom završnom obradom površine, ali može biti potrebno obrezati višak metala. Kvaliteta površine općenito se smatra srednjom u usporedbi s MIM-om.
5. Troškovi proizvodnje
Metalna injekcija Molding (MIM): Iako početna postava i troškovi tutnjanja mogu biti visoki, MIM može biti troškovito učinkovita za proizvodnju složenih dijelova u velikim količinama zbog smanjenog otpada i minimalnih potreba nakon obrade.
Tlačno lijevanje: Početni troškovi općenito su niži, a postupak je isplativiji za velike dijelove i velike serije. Međutim, isplativost se smanjuje kod vrlo složenih ili manjih dijelova.
6. Mold Razlike
Metalna injekcija Molding (MIM): Moldovi koji se koriste u MIM-u mogu biti manje izdržljivi u usporedbi s lijevanjem, obično podržavajući oko 150.000 do 300.000 metaka. Međutim, MIM kalupovi omogućuju veću složenost u djelomičnom dizajnu.
Tlačno lijevanje: Kalupi su projektirani za podnošenje visokih tlakova i temperatura, zbog čega su izdržljiviji, a očekivani vijek trajanja premašuje 1 milijun ciklusa. Međutim, u usporedbi s MIM kalupima pružaju manju fleksibilnost u pogledu složenosti dijelova.







