
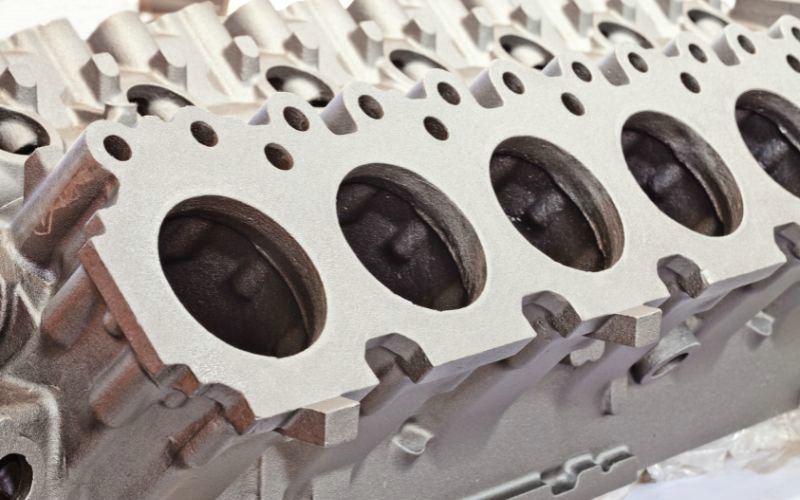
Qu’est-ce que le moulage sous pression ?
Le moulage sous pression est un procédé de fabrication qui consiste à verser ou à injecter du métal fondu dans des moules appelés moules de coulée sous pression. Les métaux couramment utilisés comprennent le zinc, l’aluminium et leurs alliages. Ce procédé est largement adopté pour son efficacité dans la production en grande série.
Pour le moulage sous pression, le métal est fondu dans un four puis injecté à haute pression dans le moule. Cette méthode est appréciée pour sa capacité à produire des pièces précises, aux détails complexes et à l’excellente finition de surface, des qualités recherchées dans l’automobile, l’aéronautique et l’électronique.
Les fabricants privilégient le moulage sous pression, car il permet de produire des pièces uniformes et de qualité constante. Qu’il s’agisse de composants complexes de boîte de vitesses automobile ou de boîtiers électroniques élégants et durables, ce procédé est un pilier de la fabrication moderne, surtout lorsque précision et volume sont essentiels.
Procédé de moulage sous pression
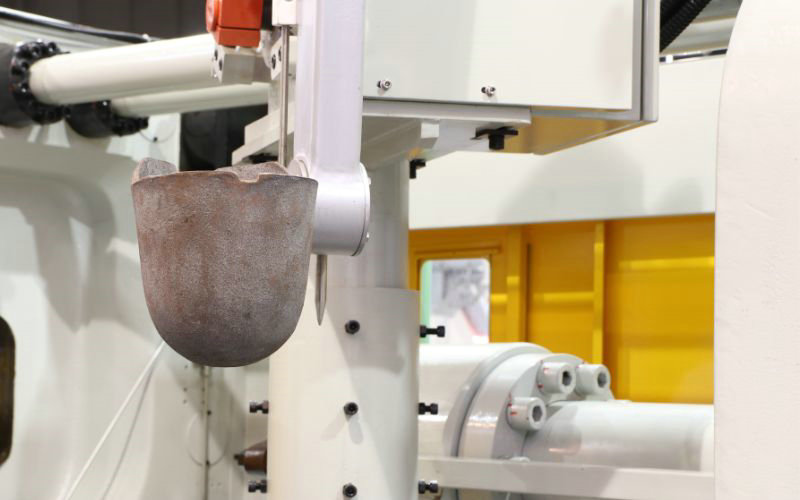
Il existe trois principaux procédés de moulage sous pression : par gravité, en chambre froide et en chambre chaude.
Moulage sous pression par gravité
En moulage sous pression par gravité, le métal fondu est versé directement à la louche dans un moule semi-permanent ou permanent. La cavité se remplit sous l’effet de la seule gravité. Ce procédé permet de produire des pièces moulées denses, de haute qualité et dotées d’excellentes propriétés mécaniques, compatibles avec le traitement thermique. Il est économique pour les petites et moyennes séries.
Moulage sous pression en chambre froide
En chambre froide, le four de fusion est séparé de la machine de moulage sous pression. À chaque cycle, une quantité précise de métal fondu est versée dans la chambre d’injection non chauffée de la machine ; un piston hydraulique force ensuite le métal dans le moule à une pression comprise entre 2,000-20,000 psi. Ce procédé est utilisé pour les alliages à point de fusion élevé, comme l’aluminium. Il produit des pièces solides et durables, mais ses cycles sont plus longs qu’en chambre chaude.
Moulage sous pression en chambre chaude
En chambre chaude, le mécanisme d’injection est immergé dans un bain de métal fondu, acheminé vers le moule par un col de cygne et un piston. Au début de chaque cycle, le piston se rétracte afin que le col de cygne se remplisse de métal fondu. Le piston pousse ensuite le métal à travers le col de cygne dans le moule à une pression de 1,000-5,000 psi. Ce procédé est utilisé pour les alliages à bas point de fusion, comme le zinc et le magnésium. Il offre des cycles plus rapides et permet de produire des pièces complexes avec moins de porosité.
Applications du moulage sous pression
Automobile : Le moulage sous pression est largement utilisé dans l’automobile. Il permet de fabriquer des composants tels que des blocs moteur, des pièces de transmission et des éléments structurels. La production rapide et efficace de pièces solides et durables en fait une méthode de choix pour les ingénieurs automobiles.
- Composants moteur
- Boîtes de vitesses
- Châssis automobiles
Aéronautique : Le secteur aéronautique utilise le moulage sous pression pour fabriquer des pièces complexes exigeant de la précision et capables de résister à des conditions difficiles. Les composants tels que les trains d’atterrissage, les instruments de cockpit et les pièces moteur sont généralement moulés sous pression.
- Boîtiers d’instruments
- Pièces de train d’atterrissage
- Composants moteur
Électronique : Dans l’électronique, le moulage sous pression sert à fabriquer des connecteurs, des boîtiers et des dissipateurs thermiques. Ces pièces bénéficient de la capacité du procédé à produire des formes complexes dotées d’une conductivité thermique élevée.
- Dissipateurs thermiques
- Connecteurs
- Boîtiers
Qu’est-ce que le moulage par injection de métal ?
Le moulage par injection de métal (MIM) est un procédé de fabrication qui permet de produire des pièces complexes en volumes moyens à élevés. Le MIM associe la liberté de conception et la complexité des formes propres au moulage par injection plastique à la résistance et à l’intégrité exceptionnelles du métal.
Voici une présentation concise du MIM :
- Matériaux: Le MIM utilise généralement des métaux ferreux, comme l’acier inoxydable, qui confèrent au produit fini une résistance mécanique et une durabilité élevées.
- Résistance et précision: Les pièces MIM se distinguent par leur résistance et leur précision. Elles respectent des tolérances serrées et conviennent ainsi aux applications industrielles et médicales.
- Géométries complexes et parois minces: Le MIM permet de produire des pièces aux géométries complexes et aux parois minces, difficiles voire impossibles à réaliser par les méthodes traditionnelles de travail des métaux.
Procédé de moulage par injection de métal
Le MIM repose d’abord sur une matière première appelée feedstock , composée de poudre métallique fine et d’un liant polymère. Les métaux couramment utilisés comprennent l’acier inoxydable, le titane, les alliages de nickel et les alliages de cuivre. Au début du procédé, le MIM ressemble au moulage par injection plastique : le feedstock est chauffé jusqu’à devenir visqueux et injectable dans l’empreinte du moule.
Une fois la pièce moulée formée, le déliantage commence. Cette étape consiste à retirer la majeure partie du liant afin de préparer la pièce au frittage. Pendant le frittage, la pièce est exposée à des températures élevées qui lient les particules métalliques et garantissent son intégrité.
Après le frittage, la pièce a rétréci de façon importante, généralement de 15-20%. Le frittage permet toutefois d’obtenir une excellente précision dimensionnelle et une bonne finition de surface, souvent sans usinage ultérieur. Le MIM est très économique pour produire de petites pièces en grande série, car il réduit les déchets de matière et maintient des tolérances serrées sans opérations de finition importantes.
Le moulage par injection de métal associe ainsi qualité, efficacité et polyvalence. Il permet d’utiliser différents métaux et d’obtenir des caractéristiques précises — dureté, résistance à la traction ou tenue à la température, par exemple — ce qui en fait un procédé précieux dans de nombreux secteurs.
Applications du moulage par injection de métal (MIM)
Précis et économique, le moulage par injection de métal (MIM) convient particulièrement à la production en série de composants petits à moyens. Il est utilisé dans de nombreux secteurs, car il permet de produire des formes complexes avec une excellente finition de surface.
Aéronautique et automobile :
- Le MIM convient à la fabrication de poignées de porte, de charnières et de composants moteur grâce à sa résistance mécanique et à sa durabilité élevées.
Médical et dentaire :
- Le secteur médical tire parti de la précision du MIM pour fabriquer des instruments chirurgicaux, des implants et des supports nécessitant une biocompatibilité.
Électronique grand public :
- Les petits composants, comme les pièces de téléphones mobiles ou les assemblages d’appareils photo, bénéficient de la miniaturisation et de la précision des détails permises par le MIM.
Armement :
- Le MIM sert à fabriquer divers composants d’armes à feu, notamment des détentes, des marteaux et des éléments de visée soumis à des tolérances strictes et à des exigences de résistance élevées.
Équipements industriels généraux :
- Le MIM est utilisé pour produire des composants de pompes, des connecteurs et des valves, grâce à sa capacité à assurer une production en grande série et régulière.
Ces applications bénéficient notamment des avantages suivants :
- Matériaux à haute densité dotés d’excellentes propriétés mécaniques
- Intégration de filetages, d’engrenages et de canaux internes sans opérations secondaires
- Production de pièces proches de leur forme finale, ce qui réduit les déchets
Moulage sous pression ou MIM : avantages et inconvénients
Avantages du MIM par rapport au moulage sous pression
1. Le MIM permet de produire des pièces petites et complexes, aux détails fins et aux parois minces, difficiles voire impossibles à obtenir par moulage sous pression.
2. Le MIM offre un choix de matériaux plus large, comprenant les métaux ferreux, l’acier inoxydable, le titane et les alliages de nickel. Le moulage sous pression se limite généralement aux métaux non ferreux comme l’aluminium, le zinc et le magnésium.
3. Grâce au frittage, les pièces MIM présentent d’excellentes propriétés mécaniques, une résistance élevée et une bonne résistance à l’usure.
4. Le MIM permet d’obtenir des tolérances plus serrées et une précision de l’ordre de 0.3mm.
5. Le MIM ne génère pratiquement aucun déchet, car toute la matière est injectée directement dans le moule.
Inconvénients du MIM par rapport au moulage sous pression
1. Le MIM est généralement plus coûteux que le moulage sous pression en raison de l’outillage complexe et des multiples étapes de transformation.
2. La durée de vie des moules MIM est plus courte (150k-300k shots) que celle des moules de moulage sous pression (plus de 1 million shots).
3. Les pièces MIM peuvent rétrécir fortement pendant le frittage (jusqu’à 30%), ce qui exige une conception précise du moule. Le retrait est beaucoup plus faible en moulage sous pression.
4. Le MIM entraîne des coûts initiaux élevés d’automatisation et de mise en place.
Avantages du moulage sous pression par rapport au MIM
1. Le moulage sous pression est généralement moins coûteux que le MIM, avec un coût jusqu’à 30% inférieur dans certains cas.
2. La durée de vie des moules de moulage sous pression est plus longue (plus de 1 million shots) que celle des moules MIM (150k-300k shots).
3. Le moulage sous pression ne nécessite aucune opération secondaire après l’éjection de la pièce.
4. Il permet d’intégrer des inserts et des pièces d’autres matériaux dans la pièce moulée.
Inconvénients du moulage sous pression par rapport au MIM
1. Le moulage sous pression peine à produire de petites pièces complexes comportant des détails fins et des parois minces.
2. Il est limité principalement aux métaux non ferreux. Les métaux ferreux ont des points de fusion très élevés, ce qui réduit la durée de vie des moules.
3. La porosité due aux gaz emprisonnés est un problème courant qui réduit la résistance mécanique des pièces moulées sous pression.
4. Le moulage sous pression nécessite des moules coûteux capables de résister à de fortes pressions et aux températures du métal fondu.
En résumé, le MIM excelle dans la production de pièces petites et complexes, dotées d’excellentes propriétés mécaniques et fabriquées dans une vaste gamme de matériaux. Il est toutefois plus coûteux et son cycle est plus long que celui du moulage sous pression. Ce dernier est plus économique et convient aux pièces plus simples et plus grandes en métaux non ferreux ; il offre une cadence élevée, mais peine à réaliser des détails complexes et peut présenter de la porosité.
Comparaison : moulage par injection de métal et moulage sous pression
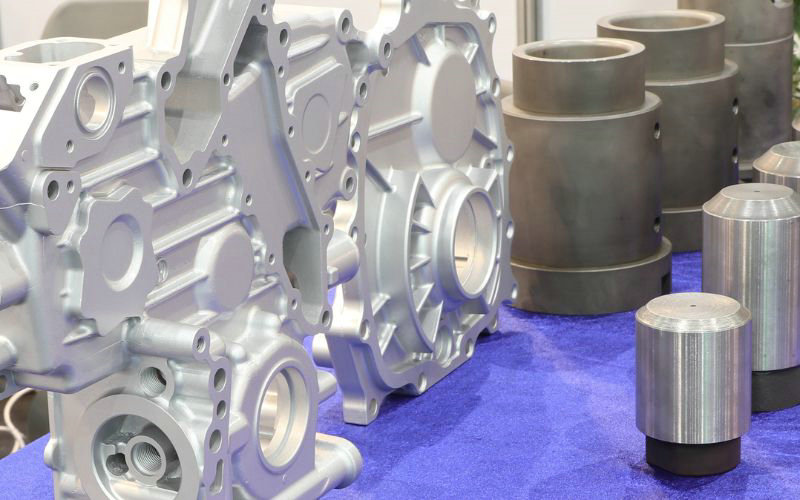
1. Précision et tolérances
Moulage par injection de métal (MIM): le MIM produit des pièces très précises avec des tolérances relativement serrées, généralement de l’ordre de 0.3mm. Cette précision est due aux poudres métalliques fines, qui permettent de réaliser des géométries détaillées et complexes.
Moulage sous pression: il offre généralement une bonne précision dimensionnelle, mais inférieure à celle du MIM. La tolérance type est d’environ ±0.0005 inches, ce qui est moins précis. Des variations dimensionnelles nécessitent souvent un ébavurage supplémentaire pour respecter les spécifications.
2. Matériaux requis
Moulage par injection de métal (MIM): le MIM peut utiliser une vaste gamme de matériaux, y compris des métaux ferreux et non ferreux, des aciers inoxydables, du titane et des alliages de nickel. Cette polyvalence permet de produire des pièces aux propriétés adaptées à diverses applications.
Moulage sous pression: il utilise principalement des métaux non ferreux comme l’aluminium, le zinc et le magnésium. Il peut aussi utiliser des métaux ferreux, mais leurs points de fusion très élevés peuvent réduire considérablement la durée de vie du moule.
3. Comparaison des cadences
Moulage par injection de métal (MIM): le procédé MIM comporte plusieurs étapes — mélange, moulage par injection, déliantage et frittage — et est généralement plus lent que le moulage sous pression. Une fois la production mise en place, il permet toutefois de fabriquer efficacement de grandes séries.
Moulage sous pression: réputé pour sa rapidité, il convient particulièrement aux grandes séries. L’injection à haute pression permet de fabriquer rapidement de grandes pièces.
4. Finition de surface
Moulage par injection de métal (MIM): il offre généralement une finition de surface de haute qualité, qui ne nécessite souvent pas de post-traitement. Le frittage contribue à obtenir une surface lisse.
Moulage sous pression: les pièces sortent généralement du moule avec une bonne finition, mais peuvent nécessiter l’élimination de l’excédent de métal. Leur qualité de surface est considérée comme moyenne par rapport au MIM.
5. Coûts de fabrication
Moulage par injection de métal (MIM): les coûts initiaux de mise en place et d’outillage peuvent être élevés, mais le MIM peut être rentable pour produire de grandes séries de pièces complexes, grâce à la réduction des déchets et au besoin limité de post-traitement.
Moulage sous pression: généralement moins coûteux au départ, il est plus rentable pour les pièces volumineuses et les grandes séries. Sa rentabilité diminue toutefois pour les pièces petites ou très complexes.
6. Différences entre les moules
Moulage par injection de métal (MIM): les moules MIM sont généralement moins durables que ceux du moulage sous pression et supportent environ 150,000 à 300,000 shots. Ils autorisent toutefois des conceptions de pièces plus complexes.
Moulage sous pression: ces moules sont conçus pour résister à de fortes pressions et températures ; leur durée de vie est donc plus élevée, dépassant 1 million shots. Ils offrent toutefois moins de liberté pour la complexité des pièces que les moules MIM.







