
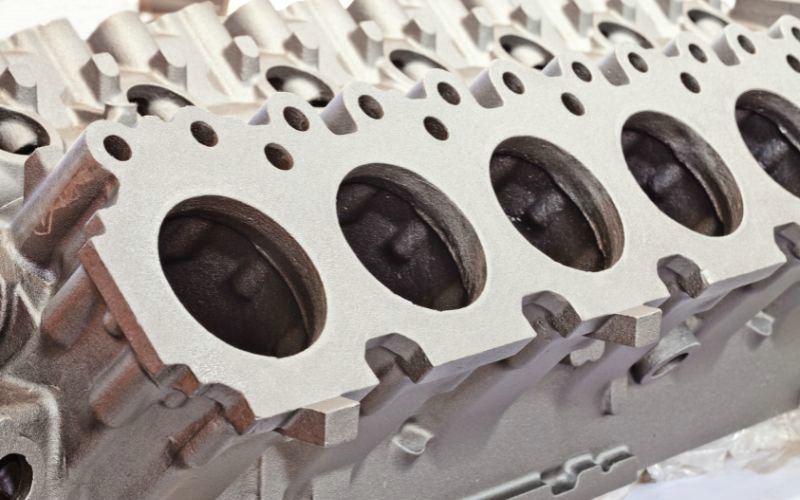
Какво представлява леенето под налягане?
Леенето под налягане е производствен процес, при който разтопен метал се излива или впръсква във форми, наричани матрици. Обикновено използваните метали са цинк, алуминий и техните сплави. Това е процес, широко възприет заради ефективността си при производство в големи серии.
При започване на процеса на леене под налягане металът се разтопява в пещ и след това се впръсква под високо налягане в матриците. Методът е популярен, защото позволява изработването на детайли с висока прецизност, сложни елементи и отлично качество на повърхността — свойства, търсени в отрасли като автомобилостроенето, авиокосмическата промишленост и електрониката.
Производителите ценят леенето под налягане заради възможността да се получават еднородни детайли с постоянно качество. Независимо дали изработвате сложни компоненти за автомобилни скоростни кутии или елегантни и издръжливи корпуси за електроника, леенето под налягане е стълб на съвременното производство, особено когато прецизността и обемът са от първостепенно значение.
Процес на леене под налягане
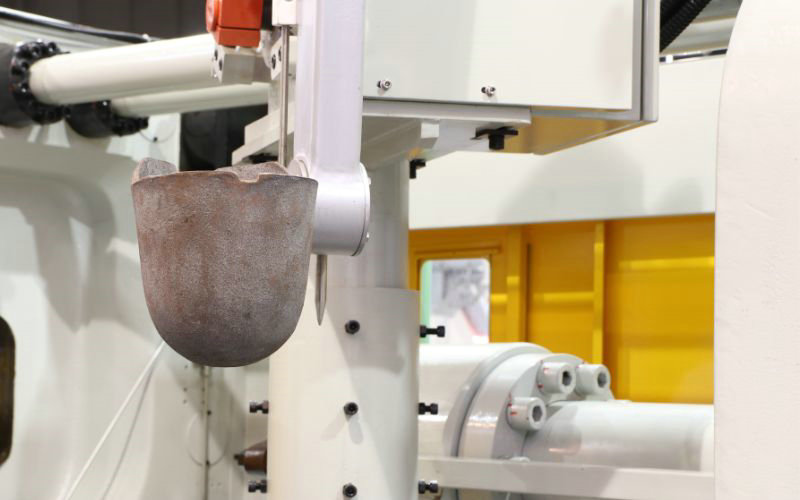
Съществуват три основни процеса на леене под налягане: гравитационно леене, леене със студена камера и леене с гореща камера.
Гравитация умри кастинг
При гравитационното леене разтопеният метал се излива директно от черпак в полупостоянна или постоянна матрица. Кухината се запълва само под действието на гравитацията. Сред предимствата са възможността за производство на плътни отливки с високо качество и отлични механични свойства, подходящи за термична обработка. Методът е рентабилен за малки и средни производствени обеми.
Леене под налягане със студена камера
При леенето със студена камера топилната пещ е отделена от машината за леене под налягане. При всеки цикъл точно измерено количество разтопен метал се загребва и подава в ненагрятата инжекционна камера на машината. След това хидравлично бутало вкарва метала в матрицата под налягане между 2,000-20,000 psi. Методът се използва за сплави с по-високи температури на топене, например алуминий. Той произвежда здрави и издръжливи детайли, но циклите са по-бавни, отколкото при горещата камера.
Гореща камара Умри Кастинг
При леенето с гореща камера инжекционният механизъм е потопен във вана с разтопен метал, който се подава към матрицата през лебедова тръба и бутало. В началото на всеки цикъл буталото се прибира, за да може тръбата да се напълни с разтопен метал. След това буталото го избутва през тръбата в матрицата под налягане от 1,000-5,000 psi. Процесът се използва за сплави с ниска температура на топене, като цинк и магнезий. Той осигурява по-кратки цикли и позволява производството на сложни детайли с по-малка порьозност.
Заявления за умъртвяване
Автомобилостроене: леенето под налягане се използва широко в автомобилния сектор. По този метод се произвеждат компоненти като блокове на двигатели, части на трансмисии и конструктивни елементи. Възможността бързо и ефективно да се изработват здрави и издръжливи детайли прави процеса предпочитан избор за автомобилните инженери.
- Компоненти на двигателя
- Оборудване
- Рамки за автомобили
Авиокосмическа промишленост: този сектор цени леенето под налягане за производството на сложни прецизни детайли, които трябва да издържат на тежки условия. Обикновено чрез леене се изработват компоненти като части на колесника, прибори в пилотската кабина и части на двигателя.
- Инструментни жилища
- Части за разтоварване
- Компоненти на двигателя
Електроника: леенето под налягане се използва за изработване на съединители, корпуси и радиатори. Тези части се възползват от възможността на процеса да създава сложни конструкции с висока топлопроводимост.
- Топлинни подправки
- Свързващи устройства
- Заключения
Какво представлява молдирането на метална инжекция?
Метални инжекции Molding (MIM) Ви предлага производствен процес за производство на сложни части в средни до високи обеми. MIM съчетава свободата на дизайна и сложността на формите, намерени в пластмасово инжектиране с изключителна сила и почтеност на метала.
Ето един концизен преглед на MIM:
- Материали: Изборът на материали в MIM обикновено включва желязо метали като неръждаема стомана, която осигурява значителна якост и издръжливост за крайния продукт.
- Сила и прецизност: Частите от МИМ са известни с впечатляващата си сила и прецизност. Те поддържат строги толерантности, което ги прави подходящи както за промишлени, така и за медицински приложения.
- Комплекс Геометрии и тънки стени: С MIM можете да създавате части с комплексни геометрии и тънки стени, които могат да бъдат предизвикателстви или невъзможно чрез традиционни металообработващи процеси.
Метален инжекционен процес
Запознаването с MIM започва с основния материал — суровина, състояща се от фин метален прах и полимерно свързващо вещество. Сред често използваните метали са неръждаема стомана, титан, никелови сплави и медни сплави. В началните етапи MIM наподобява шприцването на пластмаси: суровината се нагрява, докато стане вискозна и може да бъде впръскана в кухината на формата.
След като се настрои форматираната част, започва деобвързващият процес. Това включва премахване на по-голямата част от свързващото устройство, което подготвя частта за синтез. По време на синтез, вашата част е изложена на високи температури, които свързват металните частици и гарантират почтеност.
След сенченето, ще откриете, че частта е намаляла значително — обикновено между 15 и 20%. Въпреки това, процесът на синтезиране ви позволява да постигнете отлични измерения точност и повърхностен завършек, често минимизиране на нуждата от последващо маиниране. MIM е много ефективна, когато става дума за производство на малки части в големи обеми, поради по-ниските материали отпадъци и способността да поддържате стегнати толерантности без широко завършване на работа.
В крайна сметка, металната формация предлага уникална смес от качество, ефективност и универсалност в производствените процеси. Способността му да използва различни метали и да постигне специфични характеристики на материала — като твърдост, стягаща сила и температурна устойчивост — го прави ценен процес в многобройни индустрии.
Приложение за метална инжекция (MIM)
Метално ижектиране (MIM) е точно и ефикасно и е особено подходящо за масовото производство на малки до средни компоненти. Ще намерите MIM приложения в различни индустрии поради способността му да произвежда сложни форми с отлична повърхностна завършека.
Аеронавигационно и автоматично:
- MIM е идеален за производство на части като дръжки на вратите, шарки и двигателни компоненти, поради високата си сила и издръжливост.
Медицински и дентални:
- Медицинската индустрия се възползва от прецизността на MIM при създаването на хирургически инструменти, импланти и скоби, които изискват био-съвместимост.
Потребителска електроника:
- Малки компоненти като части за мобилни телефони или фотоапарати експлоатират уменията на MIT в миниатюризация и подробни дизайн възможности.
Огнестрелна промишленост:
- MIM се използва за фалшифициране на различни огнестрелни компоненти, включително спусъци, чукове и гледни части, които изискват строга толерантност и сила.
Общо промишлено оборудване:
- Ще откриете MIM в производството на компоненти на помпа, конектори и клапани, поради високите му производствени възможности и последователност.
В тези приложения MIM предоставя ползи, които включват:
- Материали с висока плътност с големи механични свойства
- Възможност за интегриране на функции като нишки, предавки и вътрешни канали без вторични операции
- Производство на части близо до крайна форма, минимизиране на отпадъци
Леене под налягане и MIM: предимства и недостатъци
Предимства на MIM спрямо леенето под налягане
1. MIM може да произвежда малки, сложни детайли с фини елементи и тънки стени, които биха били трудни или невъзможни за изработване чрез леене под налягане.
2. MIM предлага по-широк избор на материали, включително черни метали, неръждаеми стомани, титан и никелови сплави. Леенето под налягане обикновено е ограничено до цветни метали като алуминий, цинк и магнезий.
3. MIM частите имат отлични механични свойства, висока сила и устойчивост на носенето поради процеса на синтез.
4. MIM осигурява по-строга толерантност и може да бъде точна в рамките на 0.3 mm.
5. При MIM почти няма отпадъци, защото целият материал се впръсква директно във формата.
Недостатъци на MIM спрямо леенето под налягане
1. MIT е обикновено по-скъпо, отколкото да умре кастинг поради сложните тютлинг и многократно обработване стъпки.
2. Формите за MIM имат по-кратък експлоатационен живот (150k-300k цикъла) от матриците за леене под налягане (над 1 милион цикъла).
3. Детайлите по MIM могат да се свият значително (до 30%) по време на синтероването, което налага внимателно проектиране на формата. При леенето под налягане свиването е много по-малко.
4. MIM разполага с висока първоначална автоматизация и разходи за настройка.
Предимства на леенето под налягане спрямо MIM
1. Леенето под налягане обикновено е по-евтино от MIM — в някои случаи с до 30%.
2. Матриците за леене под налягане имат по-дълъг експлоатационен живот (над 1 милион цикъла) в сравнение с формите за MIM (150k-300k цикъла).
3. При леенето под налягане не са необходими вторични операции след изваждането на детайла от матрицата.
4. При леенето под налягане могат да се вграждат вложки и детайли от други материали в отливката.
Недостатъци на леенето под налягане спрямо MIM
1. Умри кастинг борба с производството на малки, сложни части с фини функции и тънки стени.
2. Леенето под налягане е ограничено предимно до цветни метали. Черните метали имат много високи температури на топене, които съкращават експлоатационния живот на матрицата.
3. Порьозността, причинена от задържани газове, е често срещан проблем при леенето под налягане и намалява механичната якост.
4. Леенето под налягане изисква скъпи матрици, способни да издържат на високо налягане и температурата на разтопения метал.
В обобщение, MIM е подходящ за производство на малки, сложни детайли с отлични механични свойства от широк набор материали. Той обаче е по-скъп и има по-дълъг цикъл от леенето под налягане. Леенето под налягане е по-икономично и е подходящо за по-прости и по-големи детайли от цветни метали, като осигурява по-бързо производство, но трудно реализира сложни елементи и може да доведе до порьозност.
Сравнение: шприцване на метали и леене под налягане
1. Точност & толерантности
Метални инжекции Molding (MIM): MIM постига много точни части с относително стегнати толерантности, обикновено точни до в рамките на 0.3 mm. Тази точност се дължи на използваните фини метални прахове, които позволяват подробни и сложни геометрии.
Леене под налягане: обикновено осигурява добра точност на размерите, но не толкова висока, колкото MIM. Типичният допуск при леене под налягане е около ±0.0005 инча, което е по-ниска прецизност от възможностите на MIM. За да се покрият спецификациите, често се налага допълнително обрязване поради вариации в размерите.
2. Необходими материали
Метални инжекции Молдиране (MIM): MIM може да използва широка гама от материали, включително феронови и нежелязни метали, неръждаеми стомани, титаниеви и никелови сплави. Тази всеобхватност позволява производството на части със специфични свойства, пригодени за различни приложения.
Леене под налягане: използват се предимно цветни метали като алуминий, цинк и магнезий. Въпреки че могат да се използват и черни метали, техните много високи температури на топене могат значително да съкратят експлоатационния живот на формата.
3. Сравняване на скоростта
Шприцване на метали (MIM): процесът включва няколко етапа, сред които смесване, шприцване, отстраняване на свързващото вещество и синтероване, поради което обикновено е по-бавен от леенето под налягане. След настройване на производството обаче MIM може ефективно да произвежда големи количества детайли.
Леене под налягане: известно е с бързото производство и е особено подходящо за големи серии. Благодарение на техниките за впръскване под високо налягане процесът позволява бързо изработване на големи детайли.
4. Повърхностно завършване
Метални инжекции Molding (MIM): Обикновено осигурява висококачествена повърхностна завършека, която често не изисква допълнителни следобработка. Процесът на синтезиране помага за постигане на гладък финал.
Леене под налягане: детайлите обикновено излизат от матрицата с добро качество на повърхността, но може да се наложи обрязване на излишния метал. В сравнение с MIM качеството на повърхността обикновено се смята за средно.
5. Разходи за производство
Метални инжекции Molding (MIM): Въпреки че първоначалната настройка и разходите за преработка могат да бъдат високи, MIM може да бъде разходно ефективно за производството на сложни части в големи обеми, поради намалени отпадъци и минималните нужди след обработка.
Леене под налягане: началните разходи обикновено са по-ниски, а методът е по-рентабилен за по-големи детайли и големи производствени обеми. Рентабилността обаче намалява при много сложни или по-малки детайли.
6. Разлики
Шприцване на метали (MIM): формите за MIM може да са по-малко издръжливи от матриците за леене под налягане и обикновено издържат около 150,000 до 300,000 цикъла. Те обаче позволяват по-сложна конструкция на детайлите.
Леене под налягане: матриците са проектирани да издържат на високо налягане и температура, което ги прави по-издръжливи; експлоатационният им живот е над 1 million цикъла. Те обаче позволяват по-малка сложност на детайлите в сравнение с формите за MIM.







