
Lo stampaggio a iniezione è uno dei processi di produzione più utilizzati per la produzione di elevati volumi di parti in plastica. Per garantire una qualità costante dei pezzi e un’efficienza produttiva ottimale, temperatura della stampo è uno dei fattori più critici da controllare. La temperatura dello stampo ha un impatto significativo sul comportamento di flusso della fusione di plastica durante il riempimento e la velocità di raffreddamento della parte. Se lo stampo è troppo freddo, la fusione avrà difficoltà a riempire completamente la cavità, portando a scatti brevi o altri difetti. Al contrario, se lo stampo è troppo caldo, la plastica richiederà più tempo per solidificarsi, aumentando i tempi di ciclo. In questo post, ti aiuteremo a ottenere informazioni più approfondite su come la temperatura influisce sullo stampaggio a iniezione e su misure specifiche per controllare meglio la temperatura della stampo.
Spiegazione dei sistemi di controllo della temperatura della stampo
Componenti di un sistema di controllo della temperatura della stampo
Un sistema di controllo della temperatura dello stampo è costituito da diversi componenti chiave che lavorano insieme:
- Sistema di controllo elettronico: elabora le informazioni da altri sistemi e genera comandi
- Sistema meccanico (pompa di circolazione): fornisce calore dal sistema di riscaldamento allo stampo
- Sistema di monitoraggio del livello del liquido: monitora i livelli di refrigerante e i segnali per le ricariche
- Sistema di riscaldamento: Riscalda il refrigerante alla temperatura impostata
- Sistema di raffreddamento: rimuove il calore in eccesso, spesso utilizzando scambiatori di calore a piastre per il raffreddamento indiretto
- Sistema di rilevamento della temperatura: misura la temperatura dello stampo e trasmette i dati al sistema di controllo
- Sistema di sicurezza contro la pressione: Esaurisce e allevia la pressione se diventa troppo alta
Tipi di regolatori di temperatura della stampo
Ci sono due tipi principali di regolatori di temperatura dello stampo basati sul mezzo di riscaldamento utilizzato:
1. Regolatori di temperatura dell’acqua
– Intervallo di temperatura generalmente entro 180°C
– Tipo ordinario: fino a 120°C, tipo ad alta temperatura: fino a 180°C
2. Regolatori di temperatura dell’olio
– Utilizzato per temperature superiori a 180°C, fino a 350°C
– Tipo ordinario: fino a 200°C, tipo ad alta temperatura: fino a 350°C
Principio di funzionamento
Ecco una spiegazione semplificata di come funziona un regolatore di temperatura dello stampo tipo acqua:
1. La pompa di circolazione spinge l’acqua attraverso il sistema
2. Il sistema di riscaldamento riscalda l’acqua alla temperatura impostata
3. L’acqua calda scorre attraverso i canali nello stampo, trasferendo calore
4. Il sistema di rilevamento della temperatura misura la temperatura dello stampo
5. Se la temperatura è troppo bassa, il sistema di controllo segnala al riscaldatore di accendersi
6. Se la temperatura è troppo alta, il sistema di raffreddamento rimuove il calore in eccesso
7. Il sistema di scarico della pressione esaurisce il refrigerante se la pressione diventa pericolosamente alta
Controllando con precisione la temperatura dello stampo, questi sistemi aiutano a ridurre al minimo i difetti, ottimizzare i tempi di ciclo e migliorare la qualità e la consistenza complessiva delle parti nello stampaggio a iniezione. Investire in un buon sistema di controllo della temperatura dello stampo su misura per le vostre specifiche esigenze di stampaggio può portare a significativi guadagni di efficienza di produzione.
Impatto della temperatura della stampo sullo stampaggio a iniezione
Effetti della bassa temperatura della stampo
1. Povero aspetto superficiale e finitura
- Una bassa temperatura dello stampo riduce la fluidità della fusione plastica, che può risultare in un riempimento incompleto e una finitura superficiale meno lucida, specialmente per materiali come l’ABS.
- Se la temperatura dello stampo è troppo bassa per le superfici strutturate, la fusione potrebbe non riempire completamente i dettagli fini della trama, portando a una scarsa replicazione della superficie dello stampo.
2. Aumento delle sollecitazioni interne e delle deformazioni
- Una bassa temperatura dello stampo provoca un rapido raffreddamento e “congelamento” delle molecole, accumulando sollecitazioni interne nella parte.
- Raffreddamento e restringimento ineguali a causa delle basse temperature dello stampo possono portare a deformazioni e instabilità dimensionale della parte stampata.
- Le linee di saldatura visibili possono formarsi sulla superficie della parte, riducendone la resistenza.
3. Cambiamenti nelle proprietà meccaniche
- Le basse temperature dello stampo possono ridurre la resistenza alla trazione della parte stampata rispetto alle temperature dello stampo più elevate.
- Il rapido raffreddamento a basse temperature può aumentare la fragilità della parte e ridurre la resistenza all’impatto e la resistenza alla fatica.
4. Tempi ciclo più lunghi
- Sebbene le basse temperature degli stampi possano ridurre il tempo di raffreddamento, richiedono pressioni di iniezione più elevate per riempire la cavità a causa della ridotta fluidità della fusione.
- Questo può aumentare il tempo di ciclo complessivo, soprattutto per i materiali cristallini che richiedono un raffreddamento sufficiente per la stabilità dimensionale.
Effetti di alta temperatura della stampo
1. Miglioramento della finitura superficiale e dell’aspetto
- Una temperatura dello stampo più elevata consente alla plastica di fluire più facilmente e riempire dettagli superficiali fini, con conseguente una finitura superficiale più lucida e più attraente, soprattutto per materiali come l’ABS.
- La composizione plastica è più vicina alla superficie dello stampo a temperature più elevate, portando a una migliore replicazione della trama.
2. Miglioramento delle proprietà meccaniche
- Temperature dello stampo più elevate possono migliorare la resistenza alla trazione della parte stampata rispetto alle temperature dello stampo più basse.
- Per le materie plastiche cristalline, un’alta temperatura dello stampo consente più tempo per la cristallizzazione, aumentando la rigidità e la resistenza al calore della parte.
3. Riduzione delle sollecitazioni interne e delle deformazioni
- Le alte temperature degli stampi rallentano il processo di raffreddamento, consentendo alle molecole di rilassarsi e orientarsi in modo più uniforme, riducendo le tensioni residue nella parte.
- Il raffreddamento più graduale a temperature di stampo più elevate riduce al minimo il restringimento differenziale e la deformazione della parte stampata.
4. Aumento dei tempi di ciclo e potenziale di difetti
- Lo svantaggio principale delle alte temperature degli stampi è il tempo di raffreddamento più lungo richiesto, che aumenta il tempo complessivo del ciclo e riduce la produttività.
- Le temperature eccessivamente elevate possono causare la plastica ad aderire allo stampo, creando punti luminosi o altri difetti superficiali.
- C’è un rischio maggiore di flash e bave che si formano se la temperatura dello stampo è troppo alta, poiché la plastica rimane fusa più a lungo.
5. Possibile degradazione delle proprietà del materiale
- Alcuni polimeri possono subire degradazione termica o ossidazione se lavorati a temperature di stampo eccessivamente elevate, portando a una riduzione del peso molecolare e delle proprietà meccaniche.
- La combinazione di alta temperatura dello stampo, alta temperatura di fusione e lungo tempo di residenza pone il maggior rischio di degrado del materiale durante lo stampaggio.
Misure per controllare meglio la temperatura della stampo
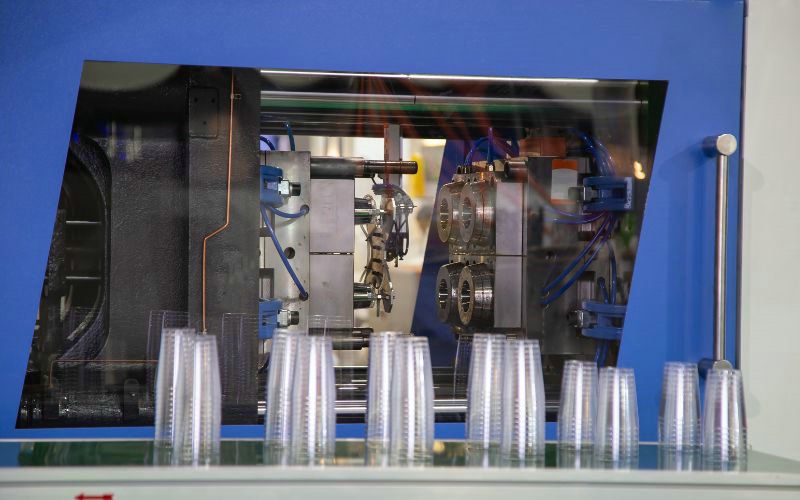
1. Utilizzare i regolatori di temperatura della stampo
- I regolatori di temperatura della stampo sono dispositivi essenziali che regolano e mantengono temperature precise della stampo. Funzionano sia per scopi di riscaldamento che di raffreddamento.
- Seleziona un regolatore di temperatura dello stampo con una portata e una pressione sufficienti per soddisfare le esigenze del tuo stampo specifico.
2. Monitora i flussi di refrigerante
- Un’adeguata portata del refrigerante è fondamentale in quanto determina la velocità con cui lo stampo può essere raffreddato, influenzando sia la qualità del prodotto che il tempo di ciclo.
- Verificare che la portata non sia né troppo bassa, che possa causare un cattivo controllo della temperatura, né troppo elevata, che possa essere dispendiosa e inefficiente.
3. Stabilire il controllo gradiente di temperatura
- Mantenere una temperatura costante attraverso lo stampo per prevenire i difetti. Un adeguato controllo del gradiente di temperatura riduce al minimo le sollecitazioni interne all’interno della parte stampata.
- I progettisti di stampi dovrebbero sforzarsi di ottenere un differenziale di temperatura non superiore a 5°C tra il nucleo e la cavità per ridurre la deformazione.
4. Ottimizza la progettazione dei canali di raffreddamento
- La posizione, la profondità e il passo dei canali di raffreddamento hanno un impatto significativo sull’uniformità della temperatura superficiale dello stampo.
- Puntare a una temperatura superficiale uniforme dello stampo ottimizzando la profondità del canale di raffreddamento (idealmente 1-2,5 volte il diametro del canale) e il passo (2,5-3 volte il diametro del canale).
5. Seleziona i materiali di stampo appropriati
- Il materiale dello stampo ha un profondo impatto sullo scambio termico. Considerare la conducibilità termica quando si selezionano i materiali dello stampo.
- Per le applicazioni ad alta tolleranza, le leghe di rame possono essere necessarie per mantenere un differenziale a bassa temperatura e ridurre la deformazione, mentre materiali meno costosi come l’acciaio H13 possono essere utilizzati per parti a bassa tolleranza.
6. Implementare tecniche di riscaldamento e raffreddamento rapido
- Rapid Heat Cycle Molding (RHCM) prevede il riscaldamento rapido dello stampo sopra il punto di fusione per facilitare il flusso di plastica e quindi il raffreddamento rapido per accelerare la solidificazione.
- RHCM può migliorare la qualità e la precisione della superficie, ma è ad alta intensità energetica e dovrebbe essere riservato per applicazioni speciali.
Implementando queste misure e monitorando continuamente le prestazioni della temperatura dello stampo, gli stampi ad iniezione possono ottenere un controllo più stretto su questo parametro di processo critico. Ciò porta a una migliore qualità dei pezzi, difetti ridotti e tempi di ciclo ottimizzati per una maggiore efficienza di produzione.
Temperatura di stampaggio ad iniezione per diverse materie plastiche
La seguente tabella riassume le temperature raccomandate di stampaggio a iniezione per diverse materie plastiche:
| Tipo di plastica | Materiale | Temperatura di fusione (°C) | Temperatura dello stampo (°C) |
|---|---|---|---|
| Plastica amorfa | ABS | 210-275 | 50-90 |
| PS | 170-280 | 10-60 | |
| PMMA | 180-260 | 50-80 | |
| PC | 280-320 | 80-120 | |
| Plastica semi-cristallina | PP | 200-280 | 30-80 |
| HDPE | 210-300 | 20-70 | |
| LDPE | 160-260 | 20-70 | |
| POM | 160-280 | 50-120 | |
| PA6 | 230-290 | 40-120 | |
| PA66 | 260-300 | 40-120 | |
| PBT | 240-275 | 60-100 | |
| Plastica ad alta temperatura | PES | 330-380 | 120-180 |
| PEEK | 340-390 | 120-160 |
Nota: L’intervallo di temperatura di stampaggio ottimale dipende dal grado specifico, dagli additivi, dalla geometria della parte, dall’equilibrio desiderato delle proprietà e dal tempo di ciclo. Un attento controllo della temperatura sia di fusione che di stampo è fondamentale per ottenere un’elevata qualità dei componenti e un’efficienza di produzione nello stampaggio a iniezione.







