
A moldagem por injeção é um dos processos de fabricação mais amplamente utilizados para a produção de grandes volumes de peças plásticas. Para garantir a qualidade consistente da peça e a eficiência ideal da produção, a temperatura do molde é um dos fatores mais críticos para controlar. A temperatura do molde tem um impacto significativo no comportamento do fluxo do derretimento plástico durante o enchimento e na taxa de resfriamento da peça. Se o molde estiver muito frio, o derretimento terá dificuldade em preencher a cavidade completamente, levando a tiros curtos ou outros defeitos. Por outro lado, como melhor, se o ciclo de temperatura do molde mais profundo
Explicação dos sistemas de controle de temperatura do molde
Componentes de um sistema de controle de temperatura do molde
Um sistema de controle de temperatura do molde consiste em vários componentes-chave que trabalham juntos:
- Sistema de controle eletrônico: processa informações de outros sistemas e emite comandos
- Sistema mecânico (bomba de circulação): Fornece calor do sistema de aquecimento para o molde
- Sistema de monitoramento de nível de líquido: Monitora os níveis de refrigerante e sinais para recargas
- Sistema de aquecimento: Aquece o refrigerante para a temperatura definida
- Sistema de refrigeração: Remove o excesso de calor, muitas vezes usando trocadores de calor de placa para resfriamento indireto
- Sistema de detecção de temperatura: mede a temperatura do molde e retransmite os dados para o sistema de controle
- Sistema de segurança de alívio de pressão: Escapes e alivia a pressão se ficar muito alta
Tipos de controladores de temperatura do molde
Existem dois tipos principais de controladores de temperatura do molde com base no meio de aquecimento usado:
1. Controladores de temperatura da água & nbsp;
– Faixa de temperatura geralmente dentro de 180°C
– Tipo comum: até 120°C, tipo de alta temperatura: até 180°C
2. Controladores de temperatura do óleo
– Usado para temperaturas acima de 180°C, até 350°C
– Tipo comum: até 200°C, tipo de alta temperatura: até 350°C
Princípio de funcionamento
Aqui está uma explicação simplificada de como um controlador de temperatura de molde tipo água funciona:
1. A bomba de circulação empurra a água através do sistema
2. O sistema de aquecimento aquece a água à temperatura ajustada
3. A água quente flui através dos canais no molde, transferindo o calor
4. O sistema de detecção de temperatura mede a temperatura do molde
5. Se a temperatura for muito baixa, o sistema de controle sinaliza o aquecedor para ligar
6. Se a temperatura for muito alta, o sistema de refrigeração remove o excesso de calor
7. O sistema de alívio de pressão esgota o refrigerante se a pressão ficar perigosamente alta
Ao controlar com precisão a temperatura do molde, esses sistemas ajudam a minimizar defeitos, otimizar os tempos de ciclo e melhorar a qualidade geral da peça e a consistência na moldagem por injeção. Investir em um bom sistema de controle de temperatura do molde adaptado aos seus requisitos específicos de moldagem pode levar a ganhos significativos de eficiência de fabricação.
Impacto da temperatura do molde na moldagem por injeção
Efeitos da baixa temperatura do molde
1. Aparência e acabamento pobres da superfície
- Uma baixa temperatura do molde reduz a fluidez do derretimento de plástico, o que pode resultar em enchimento incompleto e um acabamento de superfície menos brilhante, especialmente para materiais como ABS.
- Se a temperatura do molde for muito baixa para superfícies texturizadas, o derretimento pode não preencher completamente os detalhes finos da textura, levando a uma replicação pobre da superfície do molde.
2. Tensões internas aumentadas e warpage
- Uma baixa temperatura do molde causa resfriamento rápido e “congelamento” das moléculas, acumulando tensões internas na peça.
- O resfriamento desigual e o encolhimento devido às baixas temperaturas do molde podem levar à deformação e à instabilidade dimensional da parte moldada.
- Linhas de solda visíveis podem se formar na superfície da peça, reduzindo sua força.
3. Alterações nas propriedades mecânicas
- Baixas temperaturas do molde podem reduzir a resistência à tração da peça moldada em comparação com temperaturas mais altas do molde.
- O resfriamento rápido em baixas temperaturas pode aumentar a fragilidade da peça e diminuir sua resistência ao impacto e à fadiga.
4. Tempos de ciclo mais longos
- Embora as baixas temperaturas do molde possam reduzir o tempo de resfriamento, elas exigem pressões de injeção mais altas para preencher a cavidade devido à fluidez reduzida do derretimento.
- Isso pode aumentar o tempo total do ciclo, especialmente para materiais cristalinos que exigem resfriamento suficiente para a estabilidade dimensional.
Efeitos da alta temperatura do molde
1. Acabamento e aparência melhorados da superfície
- Uma temperatura mais alta do molde permite que o plástico flua mais facilmente e preencha detalhes finos da superfície, resultando em um acabamento de superfície mais brilhante e atraente, especialmente para materiais como ABS.
- A composição plástica está mais próxima da superfície do molde em temperaturas mais altas, levando a uma melhor replicação da textura.
2. Propriedades mecânicas melhoradas
- Temperaturas mais altas do molde podem melhorar a resistência à tração da peça moldada em comparação com temperaturas mais baixas do molde.
- Para plásticos cristalinos, uma alta temperatura do molde permite mais tempo para cristalização, aumentando a rigidez da peça e a resistência ao calor.
3. Tensões internas reduzidas e warpage
- As altas temperaturas do molde diminuem o processo de resfriamento, permitindo que as moléculas relaxem e se orientem de forma mais uniforme, reduzindo as tensões residuais na peça.
- O resfriamento mais gradual em temperaturas mais altas do molde minimiza o encolhimento diferencial e a deformação da peça moldada.
4. Tempos de ciclo aumentados e potencial para defeitos
- A principal desvantagem das altas temperaturas do molde é o tempo de resfriamento mais longo necessário, o que aumenta o tempo total do ciclo e reduz a produtividade.
- Temperaturas excessivamente altas podem fazer com que o plástico se atenha ao molde, criando pontos brilhantes ou outros defeitos de superfície.
- Há um risco maior de formação de flash e rebarbas se a temperatura do molde for muito alta, pois o plástico permanece fundido por mais tempo.
5. Possível degradação das propriedades do material
- Alguns polímeros podem sofrer degradação térmica ou oxidação se processados a temperaturas de molde excessivamente altas, levando a uma redução no peso molecular e nas propriedades mecânicas.
- A combinação de alta temperatura do molde, alta temperatura de fusão e longo tempo de residência representa o maior risco de degradação do material durante a moldagem.
Medidas para melhor controlar a temperatura do molde
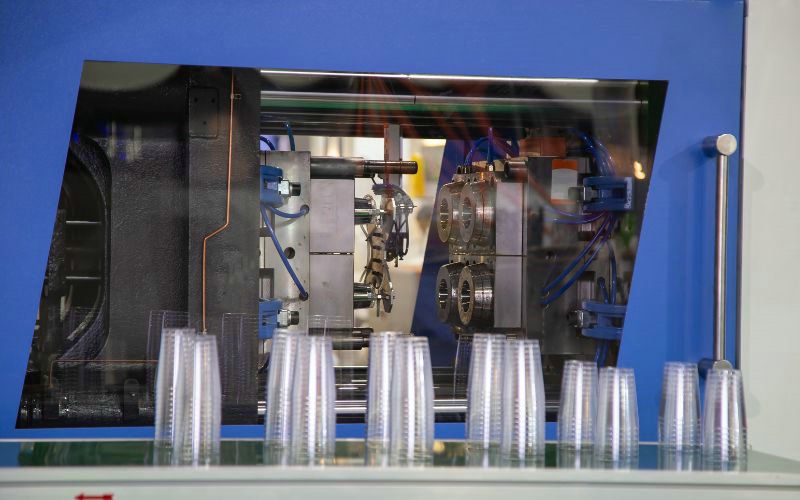
1. Utilize controladores de temperatura do molde
- Os controladores de temperatura do molde são dispositivos essenciais que regulam e mantêm temperaturas precisas do molde. Eles funcionam para fins de aquecimento e resfriamento.
- Selecione um controlador de temperatura do molde com capacidade suficiente de vazão e pressão para atender às necessidades do seu molde específico.
2. Monitore as taxas de fluxo do refrigerante
- Uma taxa de fluxo de refrigerante adequada é fundamental, pois determina a rapidez com que o molde pode ser resfriado, influenciando a qualidade do produto e o tempo de ciclo.
- Verifique se a taxa de fluxo não é muito baixa, o que pode causar um controle de temperatura ruim, nem muito alto, o que pode ser desperdiçador e ineficiente.
3. Estabeleça o controle do gradiente de temperatura
- Manter uma temperatura consistente em todo o molde para evitar defeitos. Um controle de gradiente de temperatura adequado minimiza as tensões internas dentro da parte moldada.
- Os projetistas de moldes devem se esforçar para um diferencial de temperatura não superior a 5°C entre o núcleo e a cavidade para reduzir a deformação.
4. Otimize o design do canal de resfriamento
- A localização, a profundidade e o tom dos canais de resfriamento afetam significativamente a uniformidade da temperatura da superfície do molde.
- Apontar para a temperatura de superfície do molde uniforme, otimizando a profundidade do canal de resfriamento (idealmente 1-2,5 vezes o diâmetro do canal) e passo (2,5-3 vezes o diâmetro do canal).
5. Selecione os materiais apropriados do molde
- O material do molde tem um impacto profundo na troca de calor. Considere a condutividade térmica ao selecionar materiais do molde.
- Para aplicações de alta tolerância, as ligas de cobre podem ser necessárias para manter um diferencial de baixa temperatura e reduzir a deformação, enquanto materiais mais baratos como o aço H13 podem ser usados para peças de menor tolerância.
6. Implemente técnicas rápidas de aquecimento e resfriamento
- A moldagem rápida do ciclo de calor (RHCM) envolve o aquecimento rápido do molde acima do ponto de fusão para facilitar o fluxo de plástico e, em seguida, resfriá-lo rapidamente para acelerar a solidificação.
- O RHCM pode melhorar a qualidade e a precisão da superfície, mas é intensivo em energia e deve ser reservado para aplicações especiais.
Ao implementar essas medidas e monitorar continuamente o desempenho da temperatura do molde, os moldadores de injeção podem obter um controle mais rigoroso sobre esse parâmetro crítico do processo. Isso leva a uma melhor qualidade da peça, defeitos reduzidos e tempos de ciclo otimizados para maior eficiência de fabricação.
Temperatura de moldagem por injeção para diferentes plásticos
A tabela a seguir resume as temperaturas de moldagem por injeção recomendadas para diferentes plásticos:
| Tipo plástico | Material | Temperatura de derretimento (°C) | Temperatura do molde (°C) |
|---|---|---|---|
| Plásticos amorfos | ABS | 210-275 | 50-90 |
| PS | 170-280 | 10-60 | |
| PMMA | 180-260 | 50-80 | |
| PC | 280-320 | 80-120 | |
| Plásticos Semicristalinos | PP | 200-280 | 30-80 |
| HDPE | 210-300 | 20-70 | |
| LDPE | 160-260 | 20-70 | |
| POM | 160-280 | 50-120 | |
| PA6 | 230-290 | 40-120 | |
| PA66 | 260-300 | 40-120 | |
| PBT | 240-275 | 60-100 | |
| Plásticos de alta temperatura | PES | 330-380 | 120-180 |
| PEEK | 340-390 | 120-160 |
Nota: A faixa de temperatura de moldagem ideal depende da classe específica, aditivos, geometria da peça, equilíbrio desejado de propriedades e tempo de ciclo. O controle cuidadoso da temperatura do derretimento e do molde é crítico para alcançar alta qualidade da peça e eficiência de fabricação na moldagem por injeção.







