
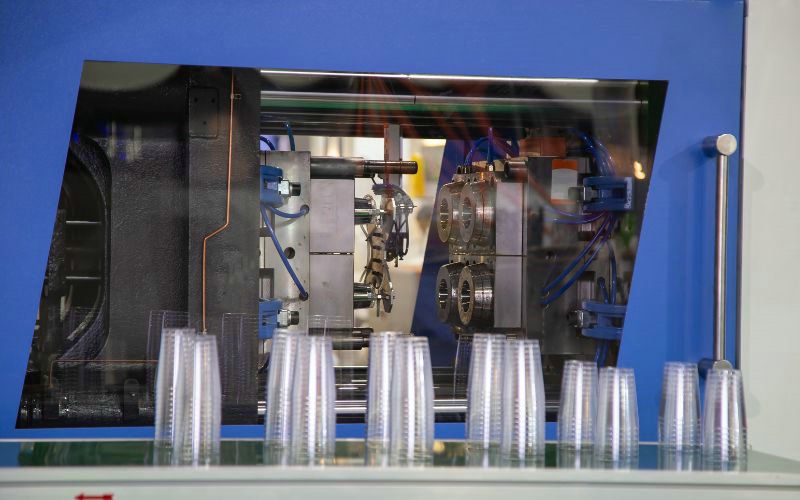
射出成形は、大量のプラスチック部品を製造するために広く用いられている成形方法の一つです。安定した品質と最適な生産効率を実現するうえで、金型温度は、特に重要な管理項目です。金型温度は、充填時の溶融樹脂の流動性や、成形品の冷却速度に大きく影響します。金型温度が低すぎると、キャビティ全体に樹脂が行き渡らず、ショートショットなどの不良が発生するおそれがあります。反対に高すぎると、樹脂が固化するまでに時間がかかり、成形サイクルが長くなります。この記事では、温度が射出成形に及ぼす影響と、金型温度をより適切に管理するための具体的な方法を詳しく解説します。
金型温度制御システムの解説
金型温度制御システムの構成要素
金型温度制御システムは、連携して機能する複数の主要部品で構成されています。
- 電子制御システム:各システムからの情報を処理し、指令を出す
- 機械システム(循環ポンプ):加熱システムから金型へ熱を供給する
- 液面監視システム:冷却液の量を監視し、補充が必要な場合に知らせる
- 加熱システム:冷却液を設定温度まで加熱する
- 冷却システム:余分な熱を取り除く。間接冷却にはプレート式熱交換器がよく用いられる
- 温度検知システム:金型温度を測定し、制御システムにデータを送る
- 圧力逃し安全システム:圧力が高くなりすぎた場合に排出・減圧する
金型温度調節機の種類
使用する加熱媒体によって、金型温度調節機は主に次の2種類に分けられます。
1. 水温調節機
- 温度範囲は通常180°C以内
- 標準タイプ:最高120°C、高温タイプ:最高180°C
2. 油温調節機
- 180°Cを超える温度に使用し、最高350°Cまで対応
- 標準タイプ:最高200°C、高温タイプ:最高350°C
動作原理
水式金型温度調節機の動作を簡単に説明します。
1. 循環ポンプがシステム内に水を送り出す
2. 加熱システムが水を設定温度まで加熱する
3. 温水が金型内の流路を通り、熱を伝える
4. 温度検知システムが金型温度を測定する
5. 温度が低すぎる場合、制御システムがヒーターに加熱を指示する
6. 温度が高すぎる場合、冷却システムが余分な熱を取り除く
7. 圧力逃しシステムが、圧力が危険なほど高くなった場合に冷却液を排出する
金型温度を正確に制御することで、不良を最小限に抑え、成形サイクルを最適化し、射出成形品の品質とばらつきを改善できます。成形要件に合った適切な金型温度制御システムを導入すれば、製造効率を大きく高められます。
金型温度が射出成形に及ぼす影響
金型温度が低い場合の影響
1. 表面の外観・仕上がりの悪化
- 金型温度が低いと溶融樹脂の流動性が低下し、充填不足や光沢の乏しい表面仕上がりにつながることがあります。ABSなどの材料では特に顕著です。
- シボ加工面に対して金型温度が低すぎると、溶融樹脂が細かな模様まで完全に充填されず、金型表面の転写が不十分になるおそれがあります。
2. 内部応力の増加と反り
- 金型温度が低いと冷却が急速に進み、分子が「凍結」することで成形品に内部応力が蓄積します。
- 金型温度が低いことで冷却や収縮にばらつきが生じると、成形品の反りや寸法不安定につながります。
- 成形品の表面にウェルドラインが目立つようになり、強度が低下することがあります。
3. 機械的特性の変化
- 金型温度が低いと、金型温度が高い場合と比べて成形品の引張強度が低下することがあります。
- 低温で急速に冷却すると成形品がもろくなり、耐衝撃性や耐疲労性が低下するおそれがあります。
4. 成形サイクルの長期化
- 金型温度を低くすると冷却時間を短縮できる場合がある一方、溶融樹脂の流動性が低下するため、キャビティを充填するにはより高い射出圧力が必要です。
- その結果、全体の成形サイクルが長くなることがあります。寸法安定性を確保するために十分な冷却が必要な結晶性材料では、特に影響が大きくなります。
金型温度が高い場合の影響
1. 表面仕上がりと外観の向上
- 金型温度を高くすると樹脂が流れやすくなり、表面の細部まで充填されるため、光沢のある美しい仕上がりになります。ABSなどの材料で特に効果が見られます。
- 高温では樹脂が金型表面により密着し、シボ模様の転写性が向上します。
2. 機械的特性の向上
- 金型温度を高くすると、低い場合と比べて成形品の引張強度が向上することがあります。
- 結晶性プラスチックでは、金型温度を高くすることで結晶化に十分な時間が確保され、成形品の剛性と耐熱性が向上します。
3. 内部応力と反りの低減
- 金型温度が高いと冷却が緩やかになり、分子が緩和してより均一に配向するため、成形品の残留応力が低減します。
- 金型温度を高くしてゆっくり冷却することで、収縮差や成形品の反りを最小限に抑えられます。
4. 成形サイクルの長期化と不良の可能性
- 金型温度を高くする主なデメリットは、冷却時間が長くなることです。その結果、成形サイクル全体が長引き、生産性が低下します。
- 温度が高すぎると樹脂が金型に付着し、光沢むらなどの表面不良が発生することがあります。
- 金型温度が高すぎると樹脂が長時間溶融状態を保つため、バリが発生しやすくなります。
5. 材料特性が劣化する可能性
- 一部のポリマーは、金型温度が高すぎると熱劣化や酸化を起こし、分子量や機械的特性が低下することがあります。
- 金型温度と溶融温度が高く、滞留時間も長い条件の組み合わせは、成形中に材料が劣化するリスクを最も高めます。
金型温度をより適切に管理する方法
1. 金型温度調節機を使用する
- 金型温度調節機は、金型温度を正確に調整・維持するために欠かせない装置です。加熱と冷却の両方に使用できます。
- 使用する金型に必要な流量と圧力を確保できる金型温度調節機を選びましょう。
2. 冷却液の流量を監視する
- 適切な冷却液流量は、金型の冷却速度を左右し、製品品質と成形サイクルタイムの両方に影響するため重要です。
- 流量が低すぎると温度管理が不十分になり、高すぎると無駄が生じて効率が低下します。適切な範囲にあることを確認しましょう。
3. 温度勾配を管理する
- 成形不良を防ぐため、金型全体の温度を一定に保ちましょう。適切な温度勾配管理により、成形品内部の残留応力を抑えられます。
- 反りを抑えるため、金型設計ではコアとキャビティの温度差を5°C以内にすることを目指しましょう。
4. 冷却回路の設計を最適化する
- 冷却回路の位置、深さ、ピッチは、金型表面温度の均一性に大きく影響します。
- 金型表面温度を均一にするには、冷却回路の深さ(理想的には回路直径の1~2.5倍)とピッチ(回路直径の2.5~3倍)を最適化しましょう。
5. 適切な金型材料を選ぶ
- 金型材料は熱交換に大きな影響を与えます。材料を選ぶ際は熱伝導率を考慮しましょう。
- 高精度が求められる用途では、温度差を小さく保ち、反りを抑えるために銅合金が必要になる場合があります。一方、精度要件が比較的低い部品には、より安価なH13鋼を使用できます。
6. 急速加熱・冷却技術を導入する
- 急速ヒートサイクル成形(RHCM)では、樹脂の流動性を高めるために金型を融点以上まで急速に加熱し、その後すばやく冷却して固化を促進します。
- RHCMは表面品質と精度を向上させますが、エネルギー消費が大きいため、特殊な用途に限定して使用するのが適切です。
これらの対策を実施し、金型温度の状態を継続的に監視することで、射出成形では重要な工程パラメーターをより厳密に管理できます。その結果、部品品質の向上、不良の低減、サイクルタイムの最適化が実現し、製造効率の向上につながります。
プラスチックの種類別・射出成形温度
以下の表に、プラスチックの種類ごとの推奨射出成形温度をまとめています。
| プラスチックの種類 | 材料 | 溶融温度(°C) | 金型温度(°C) |
|---|---|---|---|
| 非晶性プラスチック | ABS | 210-275 | 50-90 |
| PS | 170-280 | 10-60 | |
| PMMA | 180-260 | 50-80 | |
| PC | 280-320 | 80-120 | |
| 半結晶性プラスチック | PP | 200-280 | 30-80 |
| HDPE | 210-300 | 20-70 | |
| LDPE | 160-260 | 20-70 | |
| POM | 160-280 | 50-120 | |
| PA6 | 230-290 | 40-120 | |
| PA66 | 260-300 | 40-120 | |
| PBT | 240-275 | 60-100 | |
| 高温用プラスチック | PES | 330-380 | 120-180 |
| PEEK | 340-390 | 120-160 |
注:最適な成形温度範囲は、グレード、添加剤、部品形状、求める特性のバランス、サイクルタイムによって異なります。射出成形で高品質な部品と優れた製造効率を実現するには、溶融温度と金型温度の両方を適切に管理することが重要です。







