
El moldeo por inyección es uno de los procesos de fabricación más utilizados para producir grandes volúmenes de piezas de plástico. Para asegurar la calidad constante de la pieza y la eficiencia óptima de la producción, temperatura del molde es uno de los factores más críticos para controlar. La temperatura del molde tiene un impacto significativo en el comportamiento de flujo de la masa fundida de plástico durante el llenado y la velocidad de enfriamiento de la pieza. Si el molde está demasiado frío, la masa fundida tendrá dificultades para llenar la cavidad por completo, lo que provocará disparos cortos u otros defectos. Por el contrario, si el molde está demasiado caliente, el plástico tardará más en solidificarse, aumentando los tiempos de ciclo. En esta publicación, le ayudaremos a obtener una visión más profunda de cómo la temperatura afecta el moldeo por inyección y las medidas específicas para controlar mejor la temperatura del molde.
Explicación de los sistemas de control de temperatura del molde
Componentes de un sistema de control de temperatura del molde
Un sistema de control de temperatura del molde consta de varios componentes clave que trabajan juntos:
- Sistema de control electrónico: procesa información de otros sistemas y emite comandos
- Sistema mecánico (bomba de circulación): suministra calor desde el sistema de calefacción hasta el molde
- Sistema de monitoreo de nivel de líquido: monitorea los niveles de refrigerante y las señales de recarga
- Sistema de calefacción: calienta el refrigerante a la temperatura establecida
- Sistema de enfriamiento: elimina el exceso de calor, a menudo utilizando intercambiadores de calor de placas para el enfriamiento indirecto
- Sistema de detección de temperatura: mide la temperatura del molde y transmite datos al sistema de control
- Sistema de seguridad de alivio de presión: Agota y alivia la presión si es demasiado alta
Tipos de controladores de temperatura del molde
Hay dos tipos principales de controladores de temperatura del molde basados en el medio de calentamiento utilizado:
1. Controladores de temperatura del agua
– Rango de temperatura generalmente dentro de 180 ° C
– Tipo ordinario: hasta 120 ° C, tipo de alta temperatura: hasta 180 ° C
2. Controladores de temperatura de aceite
– Se utiliza para temperaturas superiores a 180 ° C, hasta 350 ° C
– Tipo ordinario: hasta 200 ° C, tipo de alta temperatura: hasta 350 ° C
Principio de funcionamiento
He aquí una explicación simplificada de cómo funciona un controlador de temperatura de molde de tipo agua:
1. La bomba de circulación empuja el agua a través del sistema
2. El sistema de calefacción calienta el agua a la temperatura establecida
3. El agua caliente fluye a través de los canales en el molde, transfiriendo calor
4. El sistema de detección de temperatura mide la temperatura del molde
5. Si la temperatura es demasiado baja, el sistema de control indica al calentador que se encienda.
6. Si la temperatura es demasiado alta, el sistema de refrigeración elimina el exceso de calor
7. El sistema de alivio de presión agota el refrigerante si la presión es peligrosamente alta
Mediante el control preciso de la temperatura del molde, estos sistemas ayudan a minimizar los defectos, optimizar los tiempos de ciclo y mejorar la calidad general de la pieza y la consistencia en el moldeo por inyección. Invertir en un buen sistema de control de temperatura del molde adaptado a sus requisitos de moldeo específicos puede conducir a importantes ganancias de eficiencia de fabricación.
Impacto de la temperatura del molde en el moldeo por inyección
Efectos de la baja temperatura del molde
1. Mala apariencia y acabado de la superficie
- Una baja temperatura del molde reduce la fluidez de la masa fundida de plástico, lo que puede dar como resultado un llenado incompleto y un acabado superficial menos brillante, especialmente para materiales como ABS.
- Si la temperatura del molde es demasiado baja para las superficies texturizadas, la masa fundida puede no llenar completamente los detalles finos de la textura, lo que conduce a una mala replicación de la superficie del molde.
2. Aumento de las tensiones internas y alabeo
- Una baja temperatura del molde provoca un enfriamiento rápido y «congelación» de las moléculas, acumulando tensiones internas en la pieza.
- El enfriamiento y la contracción desiguales debido a las bajas temperaturas del molde pueden conducir a la deformación y la inestabilidad dimensional de la pieza moldeada.
- Se pueden formar líneas de soldadura visibles en la superficie de la pieza, reduciendo su resistencia.
3. Cambios en las propiedades mecánicas
- Las bajas temperaturas del molde pueden reducir la resistencia a la tracción de la pieza moldeada en comparación con temperaturas de molde más altas.
- El enfriamiento rápido a bajas temperaturas puede aumentar la fragilidad de la pieza y disminuir su resistencia al impacto y resistencia a la fatiga.
4. Tiempos de ciclo más largos
- Aunque las bajas temperaturas del molde pueden reducir el tiempo de enfriamiento, requieren presiones de inyección más altas para llenar la cavidad debido a la fluidez reducida de la masa fundida.
- Esto puede aumentar el tiempo de ciclo global, especialmente para materiales cristalinos que requieren suficiente enfriamiento para la estabilidad dimensional.
Efectos de la alta temperatura del molde
1. Acabado superficial y aspecto mejorados
- Una mayor temperatura del molde permite que el plástico fluya más fácilmente y llene los detalles finos de la superficie, lo que resulta en un acabado superficial más brillante y atractivo, especialmente para materiales como el ABS.
- La composición plástica está más cerca de la superficie del molde a temperaturas más altas, lo que conduce a una mejor replicación de la textura.
2. Propiedades mecánicas mejoradas
- Temperaturas de molde más altas pueden mejorar la resistencia a la tracción de la pieza moldeada en comparación con temperaturas de molde más bajas.
- Para los plásticos cristalinos, una alta temperatura del molde permite más tiempo para la cristalización, lo que aumenta la rigidez y la resistencia al calor de la pieza.
3. Reducción de tensiones internas y alabeo
- Las altas temperaturas del molde ralentizan el proceso de enfriamiento, permitiendo que las moléculas se relajen y se orienten de manera más uniforme, reduciendo las tensiones residuales en la pieza.
- Un enfriamiento más gradual a temperaturas de molde más altas minimiza la contracción diferencial y la deformación de la pieza moldeada.
4. Mayores tiempos de ciclo y potencial de defectos
- El principal inconveniente de las altas temperaturas del molde es el tiempo de enfriamiento más largo requerido, lo que aumenta el tiempo total del ciclo y reduce la productividad.
- Las temperaturas excesivamente altas pueden hacer que el plástico se adhiera al molde, creando puntos brillantes u otros defectos superficiales.
- Existe un mayor riesgo de formación de rebabas y rebabas si la temperatura del molde es demasiado alta, ya que el plástico permanece fundido durante más tiempo.
5. Posible degradación de las propiedades del material
- Algunos polímeros pueden experimentar degradación térmica u oxidación si se procesan a temperaturas de moldeo excesivamente altas, lo que conduce a una reducción en el peso molecular y las propiedades mecánicas.
- La combinación de alta temperatura del molde, alta temperatura de fusión y largo tiempo de residencia plantea el mayor riesgo de degradación del material durante el moldeo.
Medidas para controlar mejor la temperatura del molde
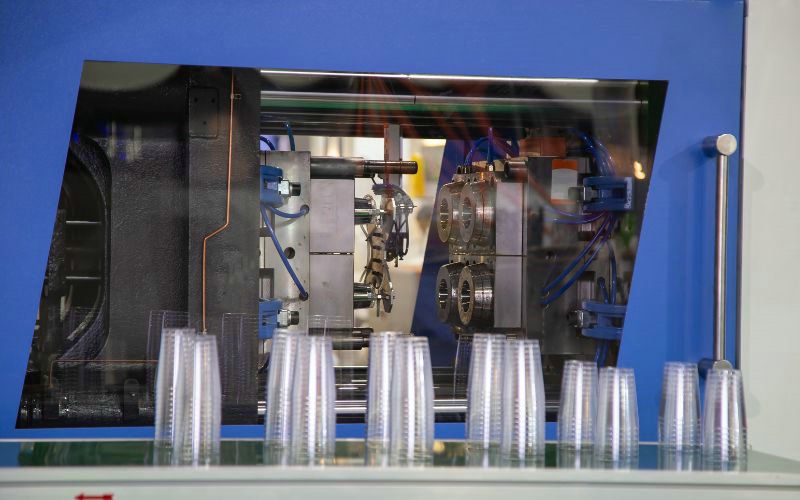
1. Utilice controladores de temperatura de molde
- Los controladores de temperatura del molde son dispositivos esenciales que regulan y mantienen las temperaturas precisas del molde. Funcionan tanto para calefacción como para refrigeración.
- Seleccione un controlador de temperatura del molde con suficiente caudal y capacidad de presión para satisfacer las necesidades de su molde específico.
2. Monitorear las tasas de flujo del refrigerante
- Un caudal de refrigerante adecuado es crítico ya que dicta la rapidez con la que se puede enfriar el molde, lo que influye tanto en la calidad del producto como en el tiempo de ciclo.
- Verifique que el caudal no sea demasiado bajo, lo que puede causar un control de temperatura deficiente, ni demasiado alto, lo que puede ser derrochador e ineficiente.
3. Establecer control de gradiente de temperatura
- Mantenga una temperatura constante en todo el molde para evitar defectos. Un control de gradiente de temperatura adecuado minimiza las tensiones internas dentro de la pieza moldeada.
- Los diseñadores de moldes deben esforzarse por lograr un diferencial de temperatura de no más de 5 °C entre el núcleo y la cavidad para reducir el alabeo.
4. Optimizar el diseño del canal de enfriamiento
- La ubicación, la profundidad y el paso de los canales de enfriamiento afectan significativamente la uniformidad de la temperatura de la superficie del molde.
- Apunte a una temperatura uniforme de la superficie del molde optimizando la profundidad del canal de enfriamiento (idealmente 1-2,5 veces el diámetro del canal) y el paso (2,5-3 veces el diámetro del canal).
5. Seleccione los materiales de molde adecuados
- El material del molde tiene un profundo impacto en el intercambio de calor. Considere la conductividad térmica al seleccionar los materiales del molde.
- Para aplicaciones de alta tolerancia, las aleaciones de cobre pueden ser necesarias para mantener un diferencial de baja temperatura y reducir el alabeo, mientras que se pueden usar materiales menos costosos como el acero H13 para piezas de menor tolerancia.
6. Implementar técnicas rápidas de calentamiento y enfriamiento
- El moldeo rápido del ciclo térmico (RHCM) implica calentar rápidamente el molde por encima del punto de fusión para facilitar el flujo de plástico y luego enfriarlo rápidamente para acelerar la solidificación.
- RHCM puede mejorar la calidad y la precisión de la superficie, pero consume mucha energía y debe reservarse para aplicaciones especiales.
Al implementar estas medidas y monitorear continuamente el rendimiento de la temperatura del molde, los moldeadores por inyección pueden lograr un control más estricto sobre este parámetro crítico del proceso. Esto conduce a una mejor calidad de la pieza, defectos reducidos y tiempos de ciclo optimizados para una mayor eficiencia de fabricación.
Temperatura de moldeo por inyección para diferentes plásticos
La siguiente tabla resume las temperaturas de moldeo por inyección recomendadas para diferentes plásticos:
| Tipo de plástico | Material | Temperatura de fusión (°C) | Temperatura del molde (°C) |
|---|---|---|---|
| Plásticos amorfos | ABS | 210-275 | 50-90 |
| PS | 170-280 | 10-60 | |
| PMMA | 180-260 | 50-80 | |
| PC | 280-320 | 80-120 | |
| Plásticos semicristalinos | PP | 200-280 | 30-80 |
| HDPE | 210-300 | 20-70 | |
| LDPE | 160-260 | 20-70 | |
| POM | 160-280 | 50-120 | |
| PA6 | 230-290 | 40-120 | |
| PA66 | 260-300 | 40-120 | |
| PBT | 240-275 | 60-100 | |
| Plásticos de alta temperatura | PES | 330-380 | 120-180 |
| PEEK | 340-390 | 120-160 |
Nota: El rango óptimo de temperatura de moldeo depende del grado específico, los aditivos, la geometría de la pieza, el equilibrio deseado de propiedades y el tiempo de ciclo. El control cuidadoso de la temperatura de fusión y del molde es fundamental para lograr una alta calidad de la pieza y la eficiencia de fabricación en el moldeo por inyección.







