
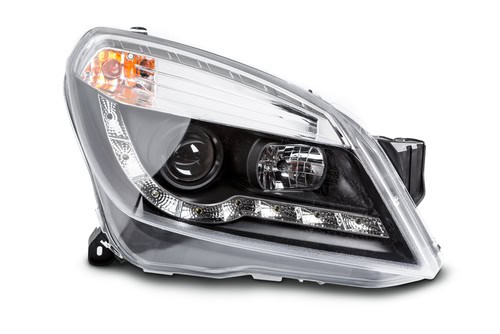
При обликовању прозирне пластике неопходни су одговарајућа пажња и прецизност. Због тога је поступак сложенији него код других обојених делова. Делови од прозирне пластике могу бити израђени од PC-а, POM-а, ABS-а, PMMC-а и PET-а. Ови комплети од прозирне пластике широко се користе у медицинским уређајима, козметичкој амбалажи, паковањима за храну, резервоарима за воду, аутомобилским деловима и аутомобилским светлима.
Дизајн мувла и обликовање инјекције су два фактора који одређују исход процеса ињекције. Међутим, постоје решења за заједничке проблеме који се појављују током јасног пластичног процеса обликовања.
Сребрна низа
Ова појава је честа током пуњења и хлађења због ширења које може ослабити пластичне делове. Једно решење је жарење: пластика од PC материјала може се загрејати изнад 160 степени око 5 минута, а затим пустити да се природно охлади. Овим поступком може се уклонити сребрна пруга настала због влажне смоле. Ипак, пре обраде је неопходно проверити да ли је смола сува.
ваздушни балон
Током јасног процеса обликовања пластике, вода и ваздух у смоли могу да се заробе у шупљини због недовољног напуњавања и прекомерног хлађења, што доводи до вакуумског балона. Овај проблем се може решити: ● Омањивање прозирног пластичног материјала пре него што их излије у буре. То може значајно смањити садржану воду и ваздух.
Дефекти површног сјаја
Ово је још један уобичајени проблем са јасном пластичном обликовању. Појављује се када површина калуп није пребрзо исполирана или охлади. Ово спречава смолу да дође у обликовано стање. Да би се ово решило, треба повећати температуру обликовања и притисак избацивања. Хлађење би требало да траје дуже.
Трагови тока
Трагови топа појављују се када је вискозитет топиња превелик, а проток топова у шупљини је кондензисан. Најбоље решење, у овом случају, је да оптимизује проток топова, повећа температуру калупа и притисак избацивања. Додавање отвора и подмазвање мање често може помоћи. Да би се избегло огроман губитак, произвођачи морају да избегну заједничке проблеме у јасном пластичном обликовању. Свака контаминација сировина може да изазове проблеме за целу серију. Ево неких савета да би се обезбедила квалитетна серија бистрих пластичних производа.
Изаберите прави калупски челик за бистар пластични облик
Да бисте добили јасне пластичне делове, морате достићи полирање огледала на шупљини избором висококвалитетног нерђајућег челика за шупљину и језгро. Радите са правом фабриком за убризгавање калуп да направите калуп за јасну пластичну формацију. Увек је најбоље да радите са производњом која зна о јасним пластичним производима.
Набавите прави угао за бистар пластични производ.
Потребни су вам довољни нацрти за ваш јасан пластични процес обликовања да би се спречиле огреботине. Ако се појаве огреботине, убризгавање ће бити поново изглађено и пром› ијењено великим нацртом производа. Само искусни обликатор убризгавања имаће предвидљивост да зна који је нацрт довољан.
Смањите ребра на дизајну за лако полирање огледала
Можда ће бити изазов да се пластичним ребрима изгланцају због малих празнина за оператере полирања. Оптимизација вашег пластичног дизајна производа може да смањи ребра. Када су ребра танка, такође је лакше да смола попуни празнину у облику ребра.
Изаберите одговарајућу пластичну машину за убризгавање
Подразумева се; права пластична машина за убризгавање кључна је за успешан процес калупања. Вијак за убризгавање такође може утицати на исход убризгавања. Што је мањи шраф убризгавања, то је вероватније да ћете имати боље резултате. За танког зида јасног пластичног обликовања, корисније је да идете уз машину за убризгавање високе брзине. С друге стране, за дебели зид, пожељније је да користите хидрауличку машину за убризгавање са високом серво мотором и малим вијком за убризгавање. Да бисте добили висококвалитетни јасни пластични обликовање делови, морате да извршите процес убризгавања у чистој просторији. Да бисте добили најбоље резултате из вашег јасног пластичног процеса обликовања, важно је да се упознате са најбољем провидном пластиком за ваше потребе.
Акрилни
То је популарна пластика за спољашњу опрему због њеног УВ отпора, јасноће, отпорних на огреботине и нетоксичности. Током процеса убризгавања, акрил може да дистрибуира зависне примене као што су боје једногласно. Стога је широко изабрана за предмете као што су боје леће, рефлектори и светла. Једна од главних мањих страна овог пластичног материјала је да не може да издржи висок притисак због своје крхке и нефлексибилне природе.
полиетилен високе густине (ХДПЕ)
Ова популарна термопластика се ствара применом високе топлоте и притиска на нафту, њена ултраотпорна природа и осетљивост на високог притиска је слична акрилном. Јефтина је и може бити обликована у различите делове.
Поликарбонат
Овај материјал је знатно чвршћи и скупљи, са високом отпорношћу на удар. Ипак, по отпорности на UV зрачење и прозирности има својства слична акрилу.
Користи се за израду производа изложених великим напрезањима, као што су заштитни штитници, кациге, сигурносни прозори и издржљиве посуде. Мана овог материјала је то што може да упија влагу. Зато је важно осушити смолу пре бризгања.
Полиетимид (ПЕИ)
Ова пластика се широко користи за индустријске, механичке и хемијске делове. Чврста је, издржљива, отпорна на UV зрачење и може да поднесе екстремне притиске и топлоту. Од овог материјала израђују се многи електрични, аутомобилски и медицински производи.
полипропилен
То је једна од најфлексибилнијих пластика идеалних за неоптерећење носила делова. Веома је извор у текстилној индустрији да производи водоотпорне вреће, опрему, тотес итд. такође се користи за електронику због високог отпора на електричну енергију. На крају, знајући да вам могућности сваког материјала помажу да направите информисан избор. Запамтите, неопходно је да радите са најбољом пластичном компанијом за убризгавање. Можемо вам помоћи да одредите прави материјал за ваш јасан пластични облик. За питања или питања о јасном пластичном обликовању, контактирајте нас данас.







