
Le moulage des plastiques transparents exige une grande précision et des précautions particulières. Il est plus complexe que celui de pièces colorées. Parmi les matériaux transparents utilisés figurent le PC, le POM, l’ABS, le PMMC et le PET. Ces produits sont largement employés dans les dispositifs médicaux, les emballages cosmétiques et alimentaires, les réservoirs d’eau, les pièces automobiles et les feux de voiture.
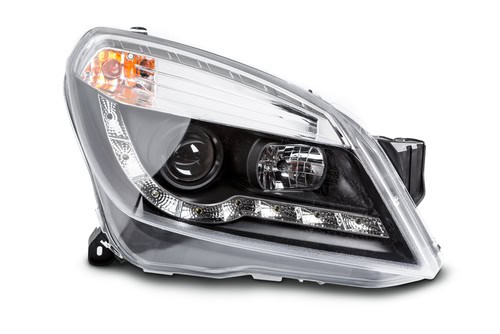
La conception du moule et le moulage par injection sont deux facteurs qui déterminent le résultat du procédé. Il existe toutefois des solutions aux problèmes courants qui surviennent lors du moulage de plastique transparent.
Stries argentées
Ce défaut apparaît souvent pendant le remplissage et le refroidissement, en raison de phénomènes de dilatation susceptibles d’affaiblir les pièces plastiques. Le recuit est l’une des solutions : les plastiques à base de PC peuvent être chauffés à plus de 160 degrés pendant environ 5mins, puis laissés à refroidir naturellement. Cette procédure peut éliminer les stries argentées dues à une résine humide. Il est toutefois essentiel de sécher la résine avant sa transformation.
Bulles d’air
Lors du moulage de plastique transparent, l’eau et l’air présents dans la résine peuvent rester piégés dans l’empreinte à cause d’un remplissage insuffisant et d’un refroidissement excessif, ce qui crée des bulles de vide. Pour résoudre ce problème :
●Séchez la matière première plastique transparente avant de la verser dans le fourreau. Cela peut réduire considérablement sa teneur en air et en eau.
●Ralentissez le remplissage et laissez à l’air le temps de s’échapper.
Défauts de brillance de surface
Ce problème fréquent survient lorsque la surface du moule n’est pas suffisamment polie ou refroidit trop vite. La résine ne peut alors pas prendre correctement la forme du moule. Pour y remédier, augmentez la température de moulage et la pression d’éjection. Le temps de refroidissement doit également être prolongé.
Marques d’écoulement
Les marques d’écoulement apparaissent lorsque la viscosité de la matière fondue est trop élevée et que son écoulement se fige dans l’empreinte, laissant des traces sur la surface. La meilleure solution consiste à optimiser l’écoulement de la matière fondue, à augmenter la température du moule et la pression d’éjection. L’ajout d’évents et une utilisation moins fréquente du lubrifiant peuvent également aider.
Pour éviter des pertes importantes, les fabricants doivent prévenir les défauts courants du moulage de plastique transparent. Toute contamination des matières premières peut également affecter l’ensemble du lot.
Voici quelques conseils pour obtenir un lot de produits moulés en plastique transparent de qualité.
Choisir le bon acier de moule pour le moulage de plastique transparent
Pour obtenir des pièces transparentes, choisissez un acier inoxydable de haute qualité pour l’empreinte et le noyau, afin de permettre un polissage miroir de la cavité. Confiez la fabrication du moule à une usine spécialisée dans le moulage de plastique transparent.
Il est préférable de travailler avec un fabricant qui connaît les produits plastiques transparents, sait s’approvisionner en matières adaptées et dispose d’une clientèle confirmant ses bonnes pratiques d’achat.
Choisir un angle de dépouille adapté au produit plastique transparent.
Un angle de dépouille suffisant est nécessaire pour éviter les rayures lors du moulage du plastique transparent. Si des rayures apparaissent, la pièce moulée par injection devra être polie de nouveau et la conception du produit devra être modifiée pour prévoir un angle de dépouille plus important. Seul un spécialiste expérimenté du moulage par injection peut déterminer l’angle nécessaire.
Réduire les nervures pour faciliter le polissage miroir
Le polissage des nervures en plastique peut être difficile en raison de l’étroitesse des espaces de travail. L’optimisation de la conception du produit permet de réduire le nombre de nervures. Des nervures plus fines facilitent également le remplissage des espaces par la résine.
Choisir une presse à injection plastique adaptée
Le choix de la presse à injection plastique est essentiel à la réussite du moulage. La vis d’injection influe également sur le résultat : plus elle est petite, plus vous avez de chances d’obtenir de bons résultats.
Pour le moulage de plastique transparent à parois minces, une presse à injection à grande vitesse est plus avantageuse. En revanche, pour des parois épaisses, privilégiez une presse hydraulique dotée d’un servomoteur puissant et d’une petite vis d’injection.
Pour obtenir des pièces de haute qualité en plastique transparent, effectuez également le moulage par injection en salle blanche. Pour obtenir les meilleurs résultats, renseignez-vous sur le plastique transparent qui convient le mieux à vos besoins.
Acrylique
L’acrylique est un plastique apprécié pour les équipements extérieurs en raison de sa résistance aux UV, de sa transparence, de sa résistance aux rayures et de son caractère non toxique. Pendant le moulage par injection, il permet de répartir uniformément des additifs comme les colorants. Il est ainsi largement utilisé pour les verres colorés, les réflecteurs et les luminaires.
L’un de ses principaux inconvénients est sa fragilité et son manque de souplesse, qui le rendent peu résistant aux pressions élevées. Il absorbe également l’humidité et doit être séché avant sa transformation.
Polyéthylène haute densité (HDPE)
Ce thermoplastique courant est fabriqué à partir de pétrole soumis à une température et une pression élevées. Comme l’acrylique, il résiste aux UV, mais peut être endommagé par une forte pression. Peu coûteux, il peut être moulé en différentes pièces. Il sert donc à la production en masse de bouteilles, de contenants et de tuyaux.
Polycarbonate
Ce matériau, plus robuste et plus coûteux, présente une grande résistance aux chocs. Il possède toutefois, comme l’acrylique, une bonne résistance aux UV et une grande transparence.
Il est utilisé pour fabriquer des articles soumis à de fortes contraintes, comme des écrans de protection, des casques, des vitres de sécurité et des contenants robustes. Il peut absorber l’humidité ; il est donc important de sécher la résine avant le moulage par injection.
Polyétherimide (PEI)
Ce plastique est largement utilisé pour les pièces industrielles, mécaniques et chimiques. Solide et durable, il résiste aux UV ainsi qu’à des pressions et des températures extrêmes. De nombreux articles électriques, automobiles et médicaux sont fabriqués dans ce matériau.
Polypropylène
Ce plastique très souple convient parfaitement aux pièces non porteuses. Il est largement utilisé dans l’industrie textile pour fabriquer des sacs imperméables, des équipements et des cabas. Il sert également à fabriquer des produits électroniques en raison de sa forte résistance électrique.
Enfin, connaître les caractéristiques de chaque matériau vous aidera à faire un choix éclairé. N’oubliez pas qu’il est essentiel de travailler avec une entreprise de moulage par injection plastique expérimentée. Nous pouvons vous aider à choisir le matériau adapté au moulage de vos pièces transparentes. Pour toute question ou demande de renseignements, contactez-nous dès aujourd’hui.







