
Լուսավորման պլաստիկները ժամանակակից առևտրային և արդյունաբերական լուսատուների գրեթե յուրաքանչյուր ձուլված բաղադրիչի հիմքն են։ Ինժեներների, OEM գնորդների և արտադրանքի դիզայներների համար ճիշտ խեժի ընտրությունն ու ներարկման ձուլման գործընթացին համապատասխան բաղադրիչի երկրաչափության օպտիմալացումը զուտ արտաքին տեսքի հարց չէ։
Այս հոդվածը ներկայացնում է լուսավորման բաղադրիչների արտադրության մեջ ձուլման ամենատարածված նկատառումները՝ համեմատելով հիմնական խեժերը, շարադրելով ներարկման ձուլման համար գործիքավորման նախագծման կարևոր կանոնները և բացատրելով, թե ինչպես օպտիմալացնել դետալները մեծածավալ արտադրության համար։
Ներարկմամբ ձուլված լուսավորման տարածված բաղադրիչներ
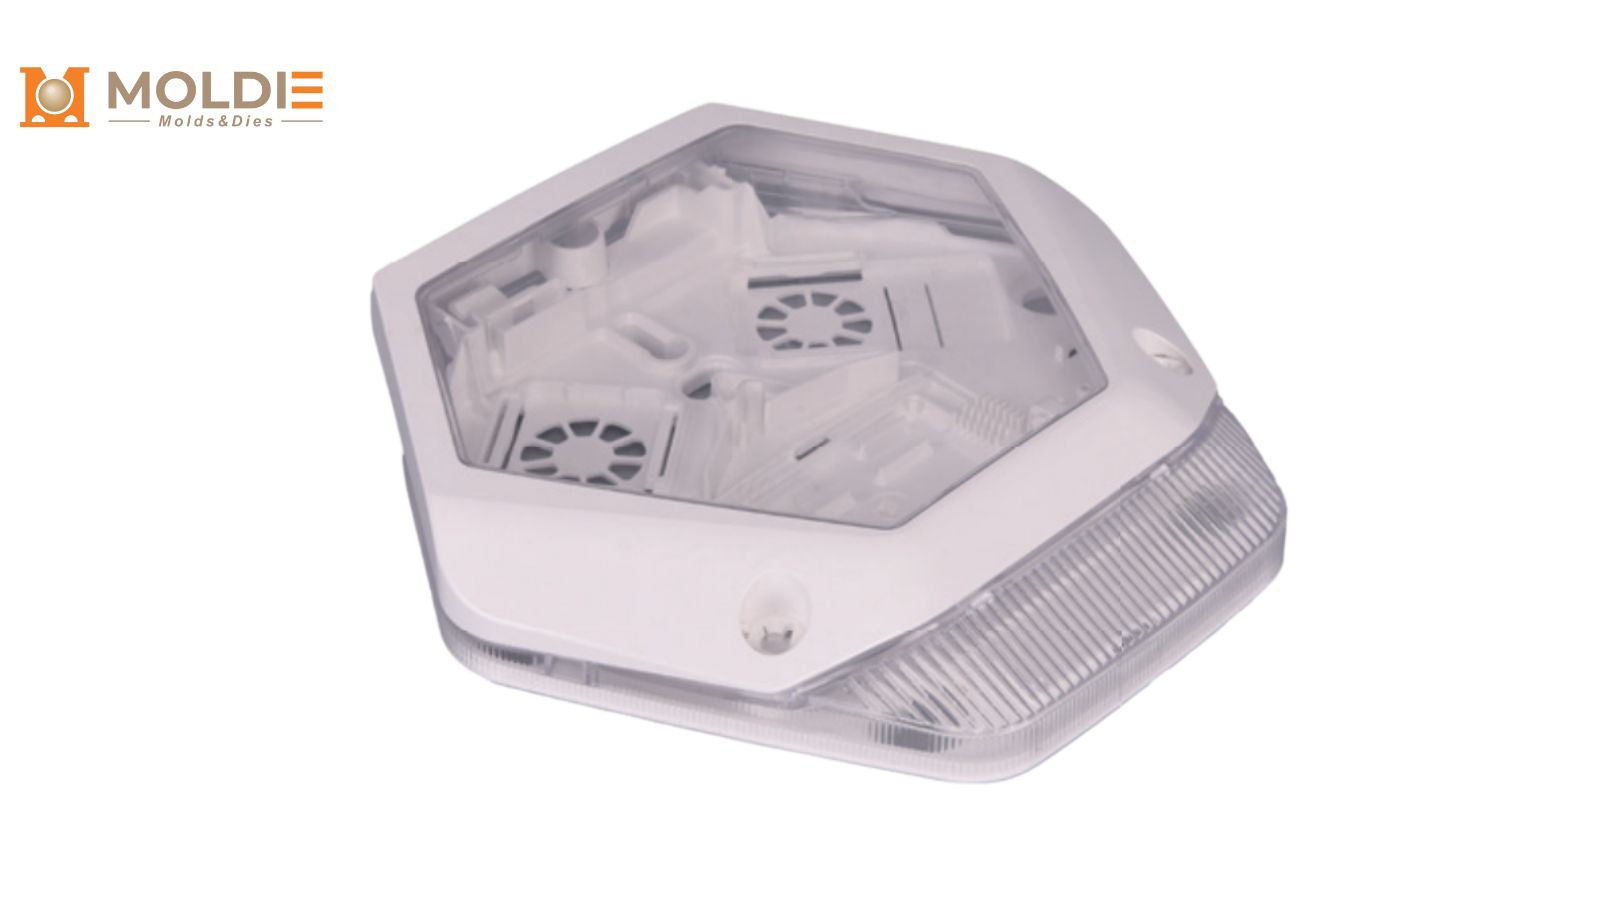
Ներարկմամբ ձուլված լուսավորման բաղադրիչները ունեն տարբեր ձևեր և օպտիկական պահանջներ։ Յուրաքանչյուրն առաջադրում է գործիքավորման առանձնահատուկ խնդիրներ, որոնք ազդում են դետալների որակի և արտադրական ցիկլերի տևողության վրա։
Լեհաստան եւ Լյուստրա
Ոսպնյակները լուսավորման հանգույցի ամենաբարձր օպտիկական պահանջներ ունեցող ձուլված դետալներն են։ Դրանք կառավարում են ճառագայթի անկյունն ու ինտենսիվության բաշխումը։ Ճշգրիտ LED ոսպնյակների ձուլման համար անհրաժեշտ է օպտիկական կարգի փայլեցված գործիքավորում (հաճախ՝ SPI A-1 կամ A-2 հարդարում)՝ լույսի առավելագույն փոխանցումն ապահովելու համար։ Այստեղ պատի հաստության միատեսակությունը կարևոր է․ նույնիսկ մանրադիտակային հոսքի գծերը կամ ներմուծման կետի սխալ տեղադրման հետևանքով առաջացած ներքին լարումները կարող են աղավաղել լույսի ուղին և տեսանելի պայծառ կետեր ստեղծել։
Պլաստմասսայե լույսի հակառակորդները
Ցրիչներն օգտագործվում են LED-ների կենտրոնացված կետային աղբյուրների լույսը լայն, հարմարավետ և հավասարաչափ լուսավորության վերածելու համար։ Թեև դրանք լայնորեն կիրառվում են գրասենյակային ներդրված լուսատուներում և գծային լուսատուներում, դրանց արտադրությունը պահանջում է ճշգրիտ վերահսկում կաղապարի մեջ ձևավորվող հյուսվածքների և լույս ցրող խեժային հավելումների նկատմամբ։
[Կարդացեք պլաստիկ լույսի ցրիչների նախագծման և բնութագրման մեր համապարփակ ուղեցույցը՝ UGR գնահատականների և ցրտահարված հարդարումների մասին ավելին իմանալու համար։]
Գլոբալ տեղորոշում
Լուսածածկերը լույսի աղբյուրի և շրջակա միջավայրի միջև ամենաարտաքին պատնեշն են։ Փողոցային լամպերի, սյունագլխիկ լուսատուների գնդաձև ծածկերի և խոնավությունից հերմետիկ լուսատուների համար այս կորպուսները պահանջում են բարդ կաղապարի դիզայն․ հաճախ անհրաժեշտ են միջուկի մեծ դուրսբերումներ և պատի հաստ հատվածներ, որոնք բարձրացնում են նստվածքային հետքերի առաջացման վտանգը։
Պլազմայի մեր խորը փլուզման վրա լույս սփռելով, ես ազդեցություն եմ թողնում սահմանված չափանիշները, եւ Ushahidi-ը վերածվում է վերարտադրողականության:
Լուսավորման ներարկման ձուլման հիմնական խեժերը
Նյութական ընտրությունը ոչ միայն լավ արդյունքներ է բերում, այլեւ ձեւավորում է վերջին բաղադրամասերը ։
Արվեստական (ՄԱՏԹԵՈՍ)
Ակրիլը, որը հայտնի է նաև որպես PMMA (պոլիմեթիլմետակրիլատ), թափանցիկ տեսակներում ապահովում է մինչև 92% լույսի փոխանցում՝ այն դարձնելով ապակուն ամենամոտ պլաստիկ համարժեքը։ Ներարկման ձուլման գործընթացում PMMA-ն հոսում է կանխատեսելիորեն և պահպանում է չափային շատ խիստ թույլատրելի շեղումներ՝ դառնալով ճշգրիտ օպտիկայի և ոսպնյակների նախընտրելի ընտրությունը։ Այն նաև բնականորեն ավելի լավ է դիմադրում UV դեղնելուն, քան ստանդարտ PC-ն։
Սակայն ակրիլը փխրուն է։ Սուր հարվածից կամ կաղապարից ուժգին արտամղման ընթացքում այն կարող է ճաքել, եթե թեքության անկյունները բավարար չեն։ Այն նաև ունի ջերմային ձևախախտման ավելի ցածր ջերմաստիճան, ուստի դիզայներները պետք է ապահովեն, որ LED սնուցման բլոկի ջերմությունը չգերազանցի խեժի սահմանային արժեքը։
Բորբոս (Պոռնկագրություն)
Պոլիկարբոնատի հարվածային դիմադրությունը մոտ 200 անգամ գերազանցում է ապակունը, իսկ աշխատանքային ջերմաստիճանը զգալիորեն բարձր է ակրիլից։ Թափանցիկ տեսակներում դրա լույսի փոխանցումը հասնում է մոտ 88%-ի։
Ձուլման տեսանկյունից PC-ի հալույթի մածուցիկությունն ավելի բարձր է, քան ակրիլինը, հետևաբար այն պահանջում է ներարկման ավելի բարձր ճնշում և կաղապարի ավելի բարձր ջերմաստիճան։ PC-ն գերազանց է արտաքին և արդյունաբերական միջավայրերում, որտեղ հարվածային դիմադրությունը պարտադիր է, սակայն այն խիստ հակված է քերծվածքների և UV դեղնման, եթե մինչև փորձնական ձուլումը չեն սահմանվել հատուկ UV կայունացված տեսակներ։
Օժանդակ խեժեր (ABS և պոլիէթիլեն)
Թեև օպտիկայի համար չեն օգտագործվում, ABS-ի, բարձր խտության պոլիէթիլենի (HDPE) և պոլիպրոպիլենի (PP) նման նյութերը կարևոր են լուսատուի չլուսավորվող հատվածների համար։ ABS-ը հաճախ ձուլվում է էլեկտրական կորպուսների և LED սնուցման բլոկների պատյանների համար, քանի որ հեշտ է ձուլվում, դիմադրում է ձևախախտմանը և հարմար է երկրորդային գործողությունների, օրինակ՝ մետաղապատման համար։
Օպտիկական պլաստիկների ձուլման նախագծման կարևոր կանոններ
Ներարկմամբ ձուլված լուսավորման դետալների դեպքում մակերևույթի թերություններն անթույլատրելի են։ Նստվածքային հետքերը, ձևախախտումն ու հոսքի գծերը, որոնք կարող են ընդունելի լինել ներքին կառուցվածքային հենակի վրա, թափանցիկ կամ կիսաթափանցիկ օպտիկական բաղադրիչի համար դառնում են ակնհայտ որակական խափանումներ։
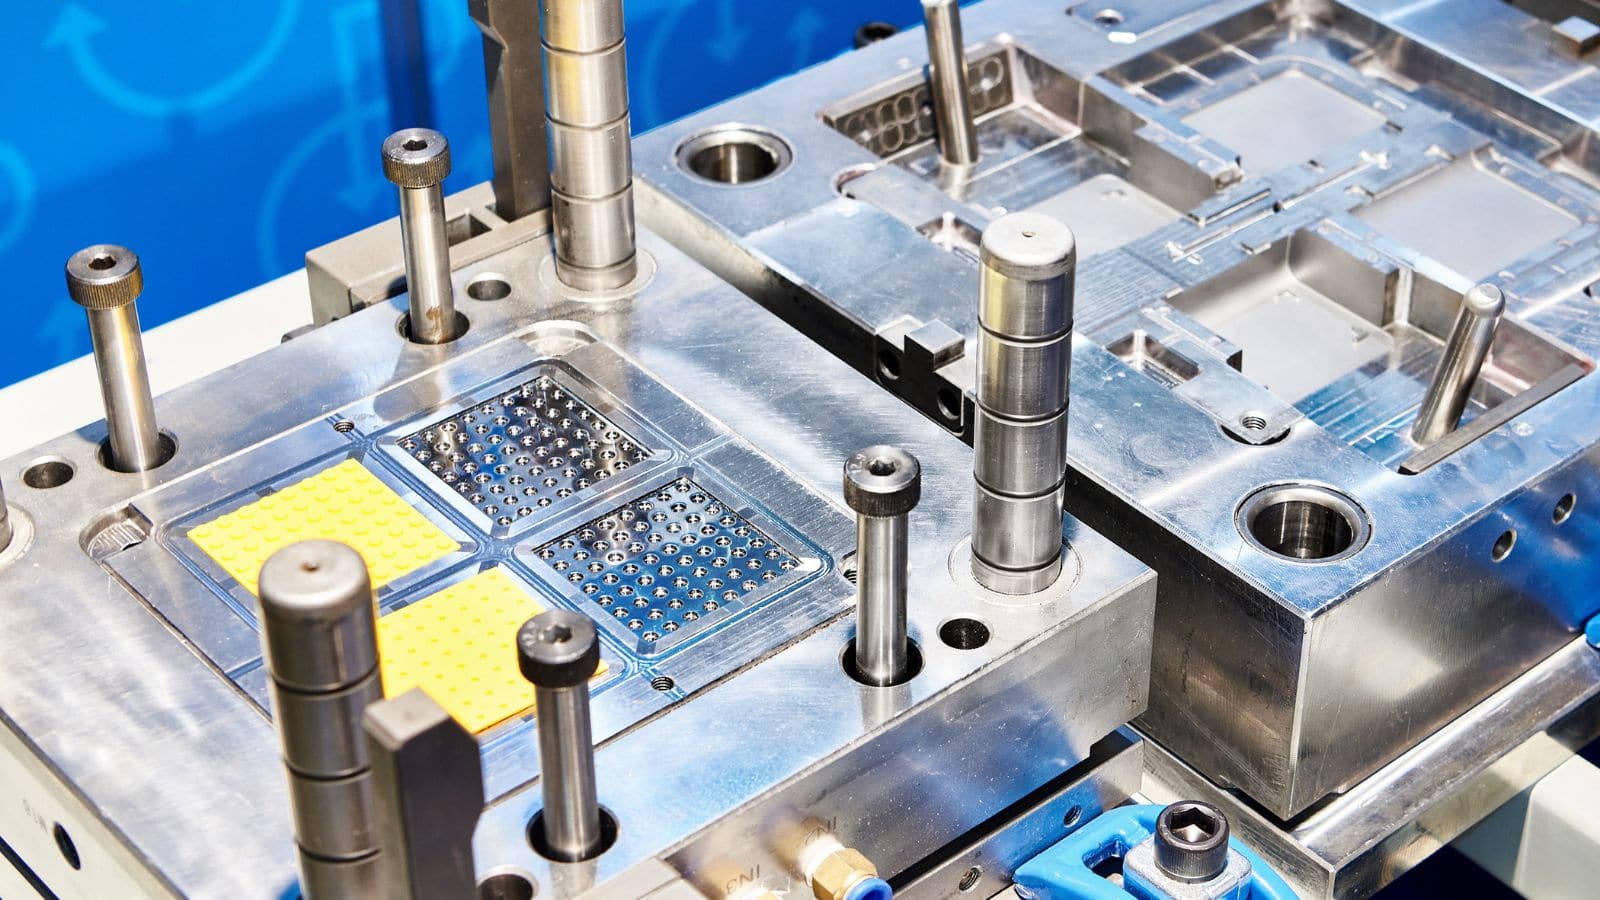
1. Ապահովել պատի հաստության միատեսակությունը
Պատի միատեսակ հաստությունը օպտիկական դետալների հիմնական կանոնն է։ Հաստ հատվածներից բարակներին անցումները կաղապարում ստեղծում են հովացման արագությունների տարբերություն։ Դրա հետևանքով տեսանելի մակերևույթին առաջանում են նստվածքային հետքեր և ներքին լարում (երկբեկում), որը լույսն անկանխատեսելիորեն բեկում է։ Եթե անցումներ անհրաժեշտ են, դրանք պետք է լինեն աստիճանական։
2. Օպտիմալացնել կողերն ու ամրացման ելուստները
Հավաքման ժամանակը կրճատելու համար սեղմակային միացումները, պտուտակների ամրացման ելուստներն ու ամրացման լեզվակները հաճախ ձուլվում են անմիջապես լուսածածկերի մեջ։ Սակայն այս տարրերի հիմքում խաչաձև հատվածներն ավելի հաստ են դառնում։ Օպտիկական հիմնական մակերևույթի վրա նստվածքային հետքերը կանխելու համար ներքին կողի կամ ելուստի հաստությունը պետք է պահել պատի անվանական հաստության 50%-ից 60%-ի սահմաններում։
3. Ներմուծման կետի տեղադրում՝ հոսքի հետքերը կանխելու համար
Այն տեղը, որտեղ հալված պլաստիկը մտնում է կաղապար (ներմուծման կետ), կարող է արտաքին թերություն և տեղային լարում առաջացնել։ Ոսպնյակների և ծածկերի համար ներմուծման կետերը պետք է տեղադրել չերևացող եզրերին կամ վերջնական հավաքման մեջ ծածկել անթափանց շրջանակով։ Օպտիկական վահանակների համար հաճախ օգտագործվում են լեզվակային կամ հովհարաձև ներմուծման կետեր՝ խեժի սահուն, շերտավոր հոսքն ապահովելու և շիթային լցումն ու հոսքի գծերը կանխելու համար։
4. Բավարար թեքության անկյուններ հյուսվածքային կաղապարների համար
Մակերևութային հարդարումները, օրինակ՝ ցրտահարված, պրիզմատիկ նախշերն ու մատ հյուսվածքները, կիրառվում են կաղապարի տեքստուրավորման միջոցով՝ լույսի բաշխմանը նպաստելու համար։ Կաղապարի մակարդակում ընտրված մակերևութային մշակման հարդարումը խուսափեցնում է ծախսատար հետմշակումից։ Սակայն ցանկացած հյուսվածքային մակերևույթ պահանջում է ավելի մեծ թեքության անկյուններ, որպեսզի դետալը կաղապարից արտամղելիս չքերծվի կամ չքաշվի։ Ընդունված կանոնն է յուրաքանչյուր 0.025 mm (0.001 inches) հյուսվածքի խորության համար ավելացնել 1-ից 1.5 աստիճան թեքություն։
Համագործակցեք Moldie-ի հետ՝ լուսավորման պլաստիկների լուծումների համար
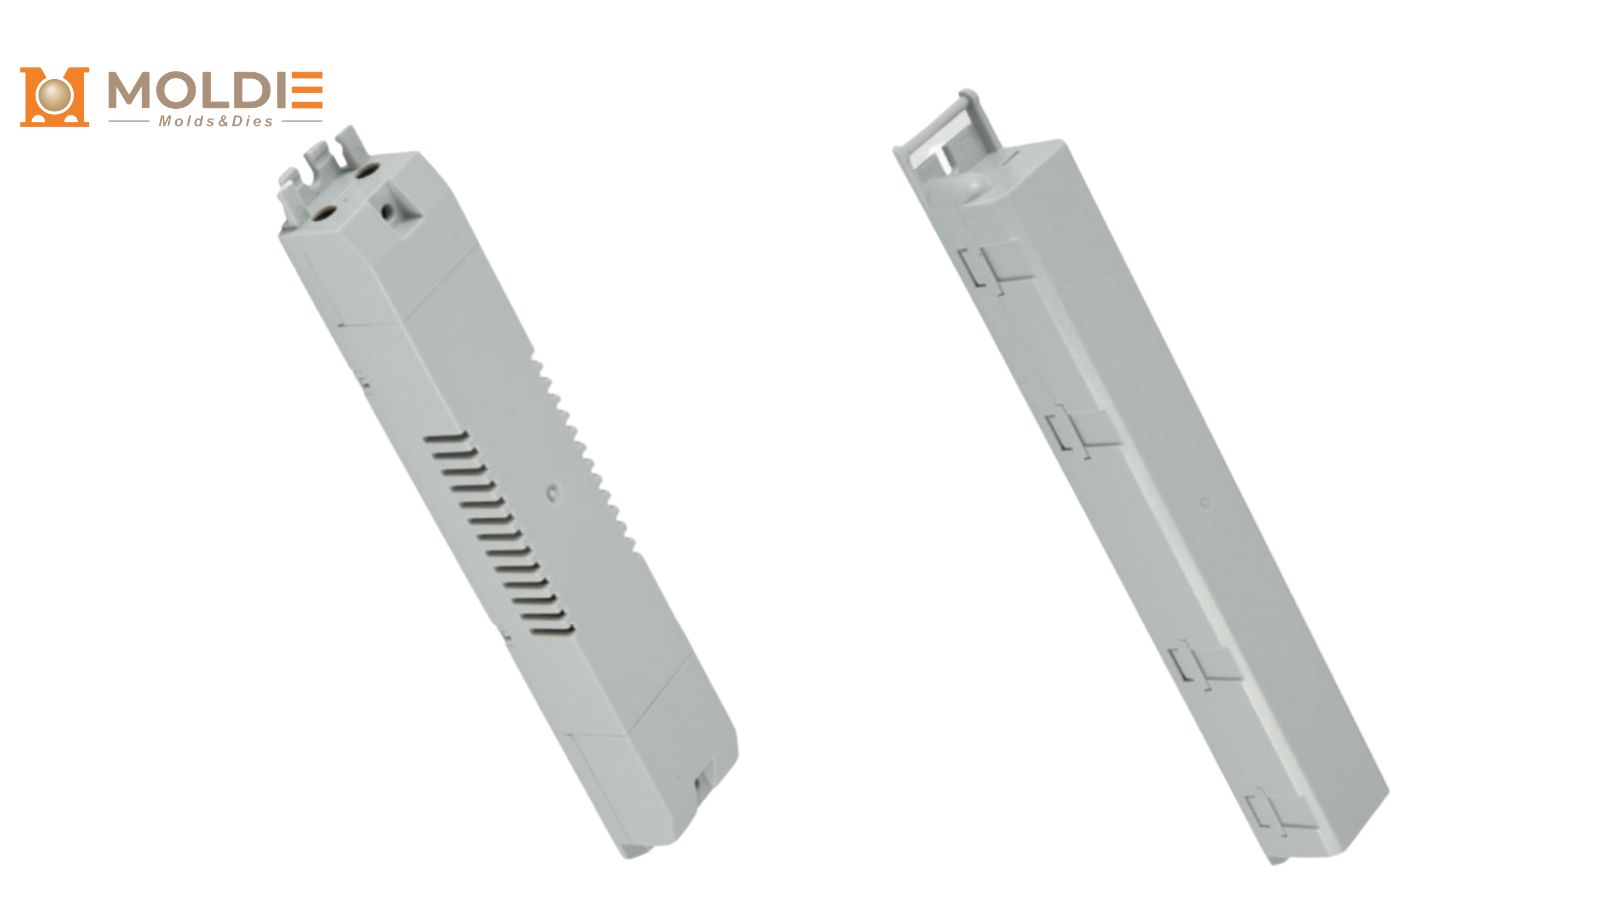
Ճիշտ ձուլված լուսավորման բաղադրիչն ընտրելու համար անհրաժեշտ է համապատասխանեցնել ձեր օպտիկական նպատակները, մեխանիկական պահանջներն ու արտադրական բյուջեն։ LED-ների մեծածավալ արտադրության համար անհատական ներարկման ձուլումն ապահովում է մեկ դետալի ամենացածր արժեքը և ամրացման տարրերն անմիջապես պլաստիկի մեջ ինտեգրելու հնարավորությունը։
Իրականացրեք լուսավորման ձեր դիզայնները Moldie-ի հետ։ Դիզայնի վաղ փուլում համագործակցեք մեզ հետ՝ կաղապարի հոսքի ճշգրիտ վերլուծության և մեծածավալ ներարկման ձուլման համար։ Մենք ապահովում ենք անթերի օպտիկական լուսավորման լուծումներ՝ դետալի ծախսարդյունավետ արժեքով։







