
Пластики для освещения лежат в основе почти всех литых компонентов современных коммерческих и промышленных светильников. Для инженеров, OEM-заказчиков и разработчиков изделий выбор подходящей смолы и оптимизация геометрии компонента для литья под давлением — это не просто косметическое решение.
В этой статье рассматриваются наиболее распространённые производственные аспекты литьевых светотехнических компонентов: сравниваются основные смолы, описываются ключевые правила проектирования оснастки для литья под давлением и объясняется, как оптимизировать детали для крупносерийного производства.
Общие элементы инжекторного освещения
Осветительные элементы с помощью впрыскивания охватывают широкий спектр форм и оптических требований, каждый из которых сопряжен с особыми проблемами, влияющими на качество части и продолжительность производственного цикла.
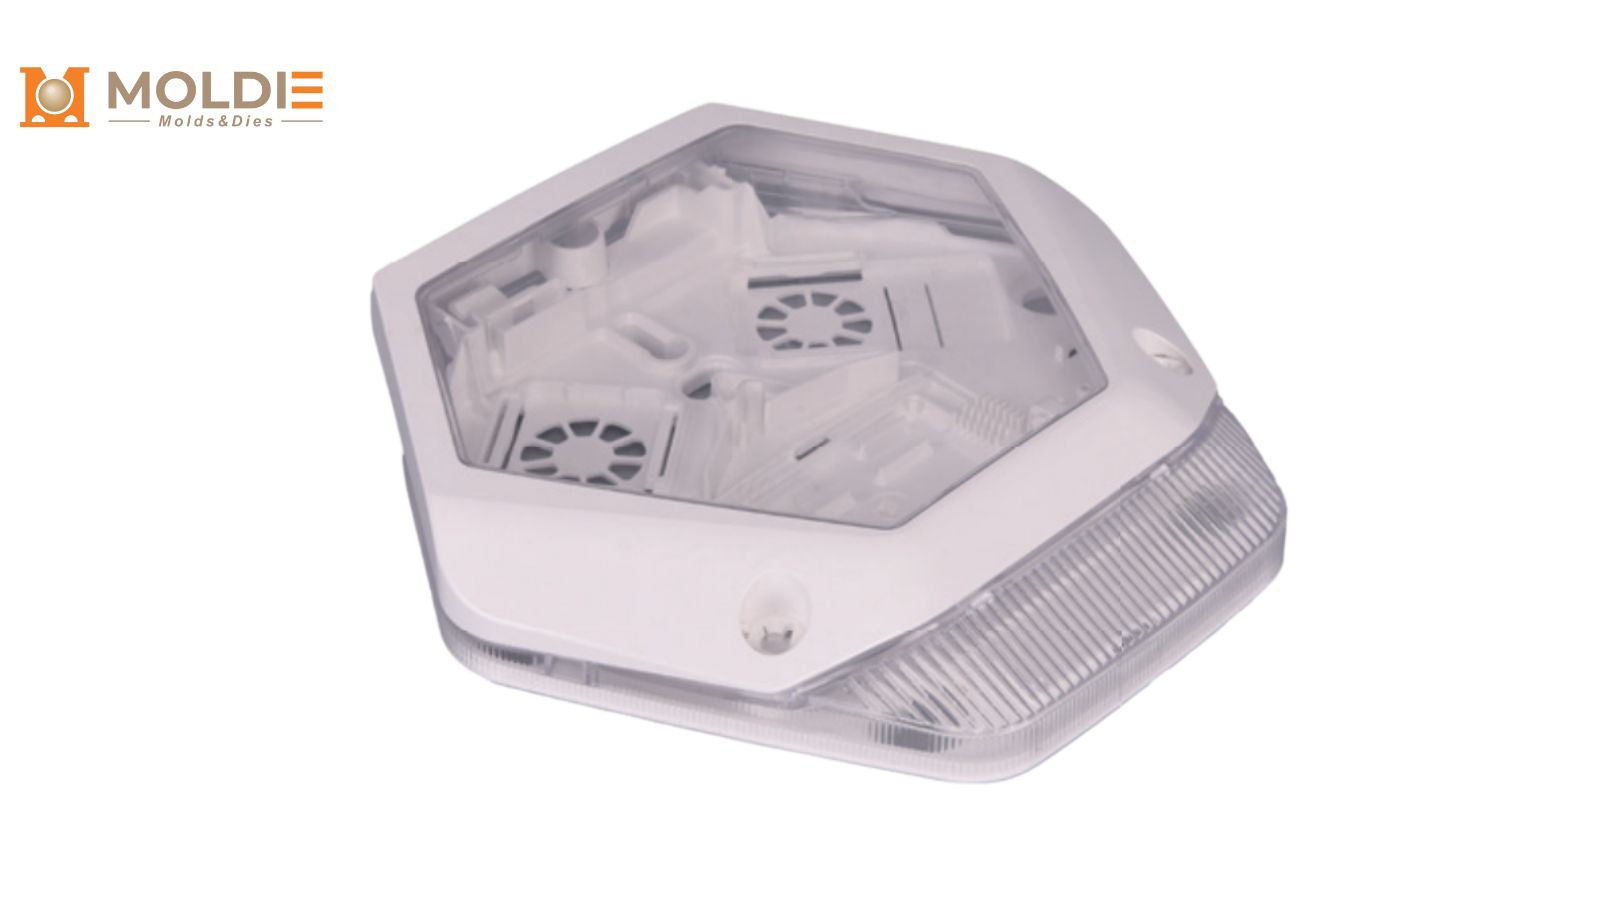
Лензы и светодиодные оптики
Линзы — самые требовательные с оптической точки зрения формованные детали светового узла. Они задают угол луча и распределение интенсивности. Для формования прецизионных LED-линз необходима полированная оснастка оптического класса (часто с отделкой SPI A-1 или A-2), обеспечивающая максимальное светопропускание. Здесь критически важна равномерность толщины стенок: даже микроскопические линии течения или внутренние напряжения, вызванные неправильным размещением впускного литника, могут исказить путь света и создать видимые яркие пятна.
Пластмассовые светодиффузеры
Светорассеиватели рассеивают концентрированный свет точечных светодиодов, обеспечивая широкое, комфортное и равномерное освещение. Они широко применяются в офисных светильниках с плоскими панелями и линейных светильниках, однако их производство требует точного контроля текстуры, формируемой при литье, и светорассеивающих добавок в смоле.
[Прочитать наше всеобъемлющее руководство по проектированию и определению пластиковых рассеятелей света, с тем чтобы больше узнать о рейтингах UGR и о заморозках.]
Глобусы, обложки и добавления
Световые крышки служат внешним барьером между источником света и окружающей средой. Для уличных фонарей, шарообразных плафонов на опорах и герметичных светильников такие корпуса требуют сложной конструкции пресс-формы, часто с крупными извлекаемыми сердечниками и толстыми участками стенок, повышающими риск усадочных раковин.
[Взгляните на наше глубокое погружение в пластиковое освещение на открытом воздухе для детального разбивки рейтингов IP, стандартов воздействия IK и УФстабилизированных смол.]
Основные смолы для литья светотехнических изделий под давлением
Выбор материала определяет не только оптические характеристики, но и степень изменяемости и сокращения конечного компонента.
Акрилический (PMMA) для максимальной оптической ясности
Акрил, также известный как PMMA (полиметилметакрилат), обеспечивает светопропускание до 92% в прозрачных марках и является ближайшим пластиковым аналогом стекла. При литье под давлением PMMA обладает предсказуемой текучестью и позволяет выдерживать чрезвычайно жёсткие размерные допуски, поэтому его предпочитают для прецизионной оптики и линз. Кроме того, он от природы лучше сопротивляется пожелтению под воздействием UV, чем стандартный PC.
Однако акрил хрупок. Он может растрескаться при резком ударе или при интенсивном выталкивании из пресс-формы, если углы уклона недостаточны. Кроме того, у него более низкая температура теплостойкости под нагрузкой, поэтому проектировщики должны обеспечить, чтобы тепло от светодиодного драйвера не превышало предел смолы.
Поликарбонат (PC) для износоустойчивости и теплостойкости
Ударопрочность поликарбоната примерно в 200 раз выше, чем у стекла, а рабочая температура значительно выше, чем у акрила. Светопропускание прозрачных марок достигает примерно 88%.
С точки зрения литья под давлением у PC вязкость расплава выше, чем у акрила, поэтому требуются более высокое давление впрыска и более высокая температура пресс-формы. PC отлично подходит для наружных и промышленных условий, где ударопрочность обязательна; однако материал очень подвержен царапинам и пожелтению под воздействием ультрафиолета, если до пробного литья не выбрана специальная марка с УФ-стабилизацией.
Вспомогательные смолы (ABS и полиэтилен)
Хотя такие материалы, как ABS, полиэтилен высокой плотности (HDPE) и полипропилен (PP), не используются для оптических компонентов, они необходимы для неосвещённых частей светильника. Из ABS часто формуют электрические корпуса и корпуса светодиодных драйверов, поскольку он легко перерабатывается, устойчив к короблению и подходит для вторичных операций, например гальванического покрытия.
Основные правила проектирования для измельченных оптических пластиков
Светотехнические детали, изготовленные литьём под давлением, крайне чувствительны к дефектам поверхности. Усадочные раковины, коробление и линии течения, допустимые на внутреннем конструкционном кронштейне, становятся заметным браком на прозрачном или полупрозрачном оптическом компоненте.
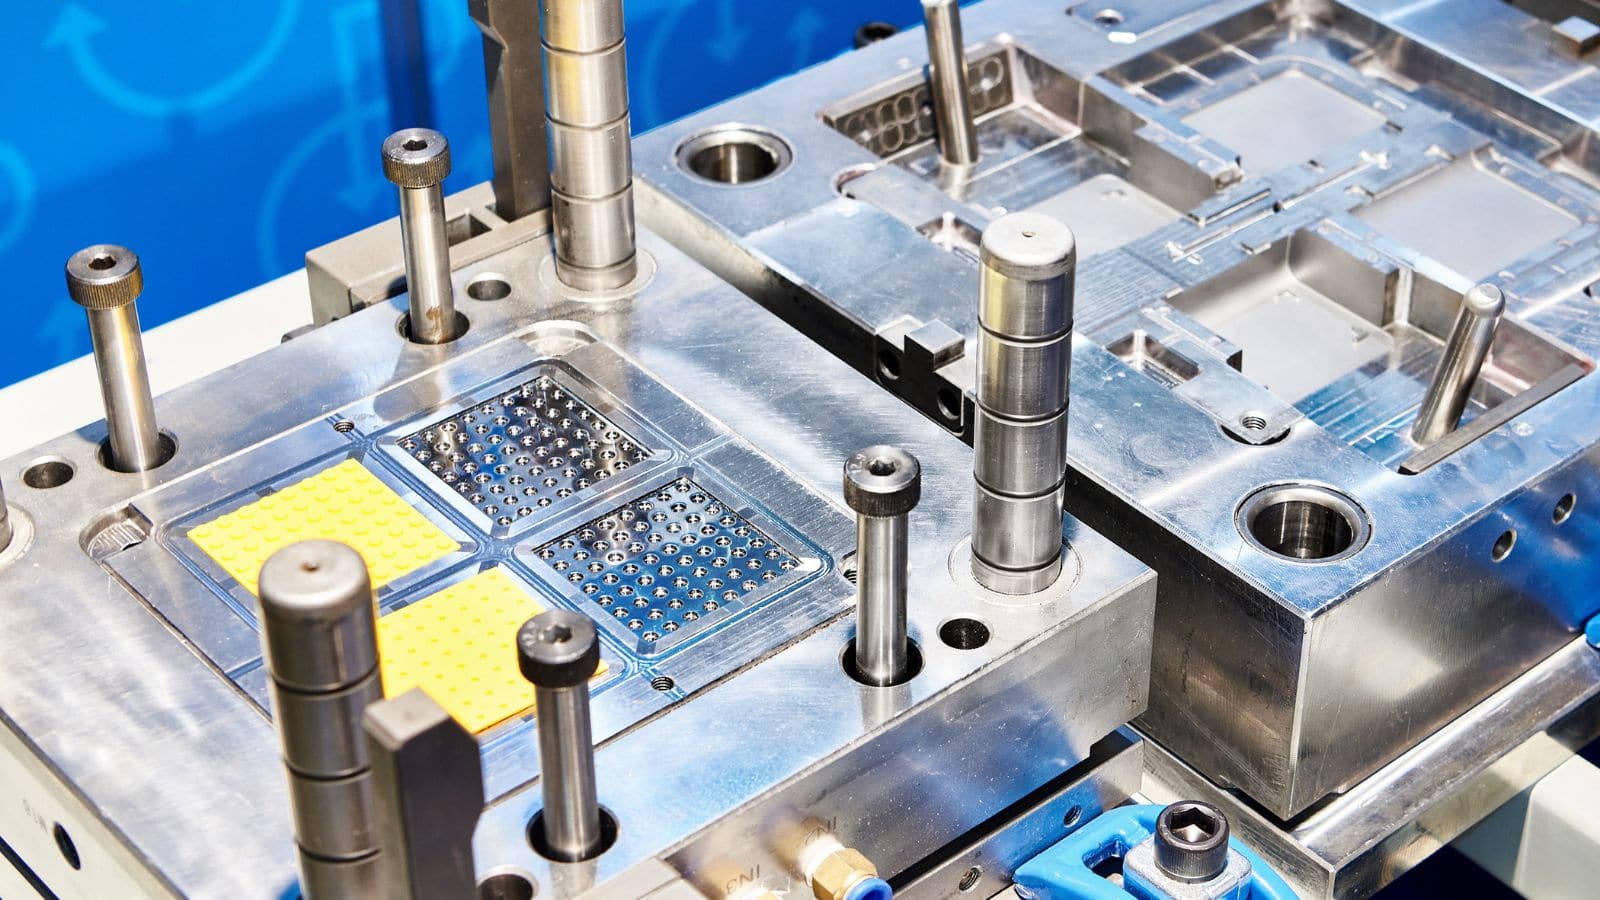
1. Однородность основной толщины стенок
Равномерная толщина стенок — золотое правило для оптических деталей. Переходы от толстых участков к тонким создают разные скорости охлаждения в пресс-форме. Это приводит к усадочным раковинам на видимой поверхности и внутренним напряжениям (двулучепреломлению), которые непредсказуемо изменяют направление света. Если переходы необходимы, они должны быть плавными.
2. Оптимизация ребер и боссов
Для сокращения времени сборки вязания, винтовые боссы и крепежные вкладки часто формируются непосредственно в световые крышки. Однако эти элементы создают более толстые поперечные сечения на их основании. Для того чтобы не допустить погружных знаков на основной оптической поверхности, толщину любого внутреннего ребра или босса следует поддерживать на уровне 50%-60% от номинальной толщины стенки.
3. Размещение врат для предотвращения знаков расхода
Место входа расплавленного пластика в пресс-форму (литник) оставляет косметический след и создаёт локальные напряжения. Для линз и крышек литники необходимо размещать на невидимых кромках или закрывать непрозрачным ободком в готовом узле. Для оптических панелей часто используют язычковые или веерные литники, чтобы обеспечить плавное ламинарное течение смолы и предотвратить струйное течение и линии потока.
4. Щедрые проекты углов для текстурированных моллюсков
Отделка поверхности, например матирование, призматические узоры и матовые текстуры, наносится посредством текстурирования пресс-формы для улучшения распределения света. Выбор отделки и обработки поверхности на уровне пресс-формы позволяет избежать дорогостоящей последующей обработки. Однако для извлечения детали из пресс-формы без царапин или задиров на любой текстурированной поверхности требуются большие углы уклона. Стандартное правило — добавлять от 1 до 1.5 градуса уклона на каждые 0.025 mm (0.001 inches) глубины текстуры.
Сотрудничество с Moldie в поиске решений для пластиковых компонентов освещения
Для выбора правильного светового компонента необходимо согласовать ваши оптические цели, механические потребности и производственный бюджет. В случае высокообъемного производства светодиодных материалов заказная инжекторная система предлагает наименьшие затраты на каждую часть и способность встраивать оборудование непосредственно в пластик.
Воплотите в жизнь свои проекты освещения вместе с Moldie. Сотрудничайте с нами уже на раннем этапе проектирования: мы проведём точный анализ течения материала в пресс-форме и обеспечим крупносерийное литьё под давлением. Мы поставляем безупречные решения для оптического освещения с экономичной себестоимостью каждой детали.







