
Valaistusmuovit muodostavat selkärangan lähes jokaiselle nykyaikaisen kaupallisen ja teollisen välineistön muokatulle komponentille. Insinööreille, OEM-ostajille ja tuotesuunnittelijoille oikean hartsin valinta ja ruiskutusmuovauksen optimointi ei ole pelkkä kosmeettinen päätös.
Tässä artikkelissa tutkitaan yleisimpiä valaisukomponenttien valmistusnäkökohtia, verrataan primäärihartseja, hahmotellaan injektiomuovauksen kriittisiä työkalusuunnittelusääntöjä ja selitetään, miten osat voidaan optimoida suuritehoiseen tuotantoon.
Ruiskutuksen ja valaistuksen yleiset osat
Ruiskutusmuokatut valaistuskomponentit kattavat laajan valikoiman muotoja ja optisia vaatimuksia. Jokainen asettaa erilaisia työkaluhaasteita, jotka vaikuttavat osan laatuun ja tuotantosykliaikoihin.
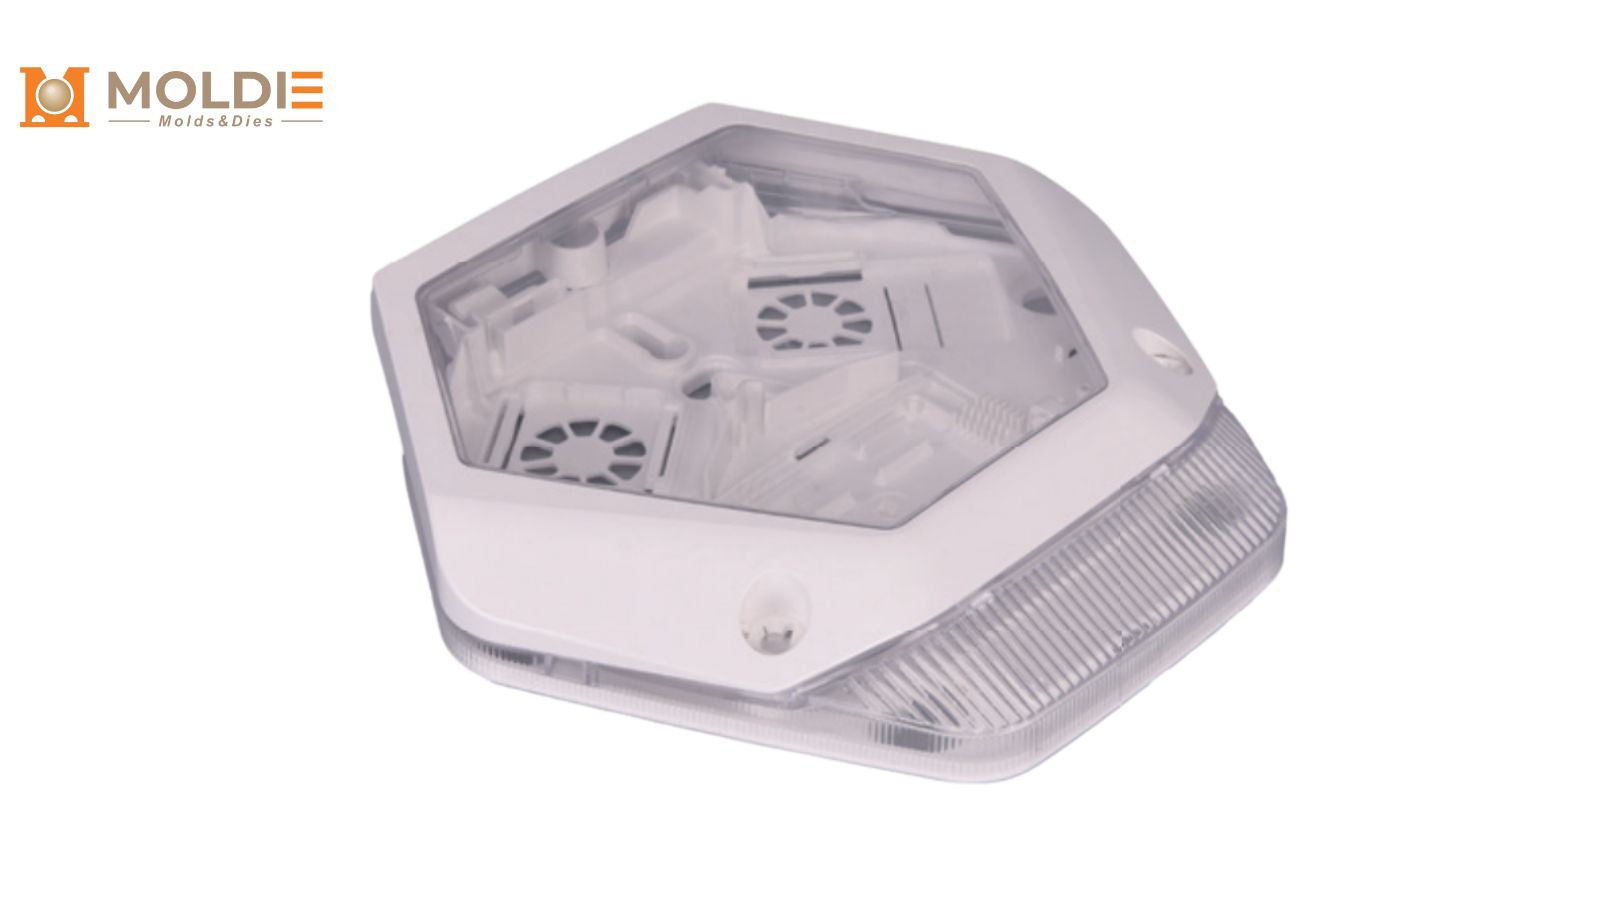
Linssit ja led-optiikat
Valaistusasennelman optisesti vaativimmat osat ovat linssejä, jotka säätelevät valokeilan kulman ja voimakkuuden jakautumista. Tarkkojen LED-linssien muokkaus edellyttää kiillotettua optisen tason työkalua (usein SPI A-1 tai A-2 viimeistelevät), jotta valonläpäisevyys voidaan varmistaa. Seinän paksuus on tässä ratkaisevaa. Jopa mikroskooppiset virtaviivat tai väärän portin sijoittelun aiheuttamat sisäiset rasitukset voivat vääristää valopolkua ja luoda näkyviä kuumia paikkoja.
Muoviset kevyet erottimet
Hajottajia käytetään levittämään tiivistetyt LED-pistelähteet laajalle, mukavalle ja jopa valaistukselle. Vaikka ne ovat katkoksia toimistoissa ja lineaarisissa laitteissa, niiden valmistaminen edellyttää muottirakenteisten ja valoa hajottavien hartsien lisäaineiden tarkkaa valvontaa.
[Lue kattava oppaamme muovisten valodiffuuserien suunnittelusta ja määrittelystä saadaksesi lisää tietoa UGR:n katsojaluvuista ja huurteisista viimeistelyistä.]
Globeja, kansia ja ulkosalaisuuksia
Valonlähteen ja ympäristön välinen uloin este on valopeite. Katulamppujen, ulkokaihtimien ja höyrytiiviiden kiinnikkeiden osalta nämä suojukset vaativat monimutkaisia muottimalleja, jotka vaativat usein suuria pohjavetoja ja paksuja seinäosia, jotka lisäävät nielujen jälkien riskiä.
[Tutki meidän syvädiivejämme muovisesta ulkovalaistuksesta, jotta saamme yksityiskohtaisen erittelyn IP-arvosanoista, IK-vaikutusstandardeista ja UV-stabiloituneista hartsista.]
Avainlinssit ruiskumuokkausta varten
Materiaalivalinta ei edistä vain optisen suorituskyvyn vaan myös lopullisen komponentin muotti- ja kutistumisnopeutta. Akryyli ja polykarbonaatti hallitsevat markkinoita.
Akryyli (PMMA) suurimmalle optiselle selkeydelle
Akryyli, joka tunnetaan myös nimellä PMMA (polymetyylimetakrylaatti), läpäisee jopa 92% valosta kirkkaissa laaduissa ja on siten lasia lähinnä oleva muovivaihtoehto. Ruiskuvalussa PMMA virtaa ennustettavasti ja säilyttää erittäin tiukat mittatoleranssit, minkä vuoksi se on suosittu materiaali tarkkuusoptiikassa ja linsseissä. Lisäksi se kestää luontaisesti UV-säteilyn aiheuttamaa kellastumista paremmin kuin tavallinen PC.
Akryyli on kuitenkin haurasta. Se voi haljeta terävässä iskussa tai aggressiivisen muotista irrotuksen aikana, jos päästökulma on riittämätön. Akryylin lämmönkesto on myös alhaisempi, joten suunnittelijoiden on varmistettava, ettei LED-ohjaimen lämpö ylitä hartsin rajalämpötilaa.
Polykarbonaatti (PC) kestävyys- ja lämmönkestävyyttä varten
Polykarbonaatin iskunkestävyys on noin 200-kertainen lasiin verrattuna, ja sen käyttölämpötila on huomattavasti akryyliä korkeampi. Kirkkaiden laatujen valonläpäisy on noin 88%.
Muovausnäkökulmasta PC:llä on suurempi sulamisviskositeetti kuin akryylilla, eli se vaatii suurempia ruiskutuspaineita ja muottilämpötiloja. PC on erinomainen ulko- ja teollisuusympäristöissä, joissa iskunkestävyys ei ole neuvoteltavissa, mutta se on erittäin altis naarmuuntumiselle ja UV-keltaisuudelle, ellei tiettyjä UV-stabiloituja laatuja määritetä ennen mallinnuskoetta.
Hartsien tuki (ABS ja polyetyleeni)
Optiikassa ei käytetä ABS:n, suurtiheyksisen polyeteenin (HDPE) ja polypropeenin (PP) kaltaisia materiaaleja, mutta ne ovat tärkeitä valaisimen valoa läpäisemättömissä osissa. ABS:ää muovataan usein sähkökomponenttien koteloiksi ja LED-ohjainten koteloiksi, koska se on helposti muovattavaa, kestää vääntymistä ja soveltuu jälkikäsittelyihin, kuten pinnoitukseen.
Optisten muovien muokkausta koskevat ratkaisevat suunnittelusäännöt
Ruiskutusmuokatut valaisinosat eivät anna anteeksi pintavikoja. Sisäisellä rakenteella hyväksyttävät upotusmerkit, poimut ja virtaviivat muuttuvat räikeiksi laatupuutteiksi läpinäkyvässä tai läpikuultavassa optisessa komponentissa.
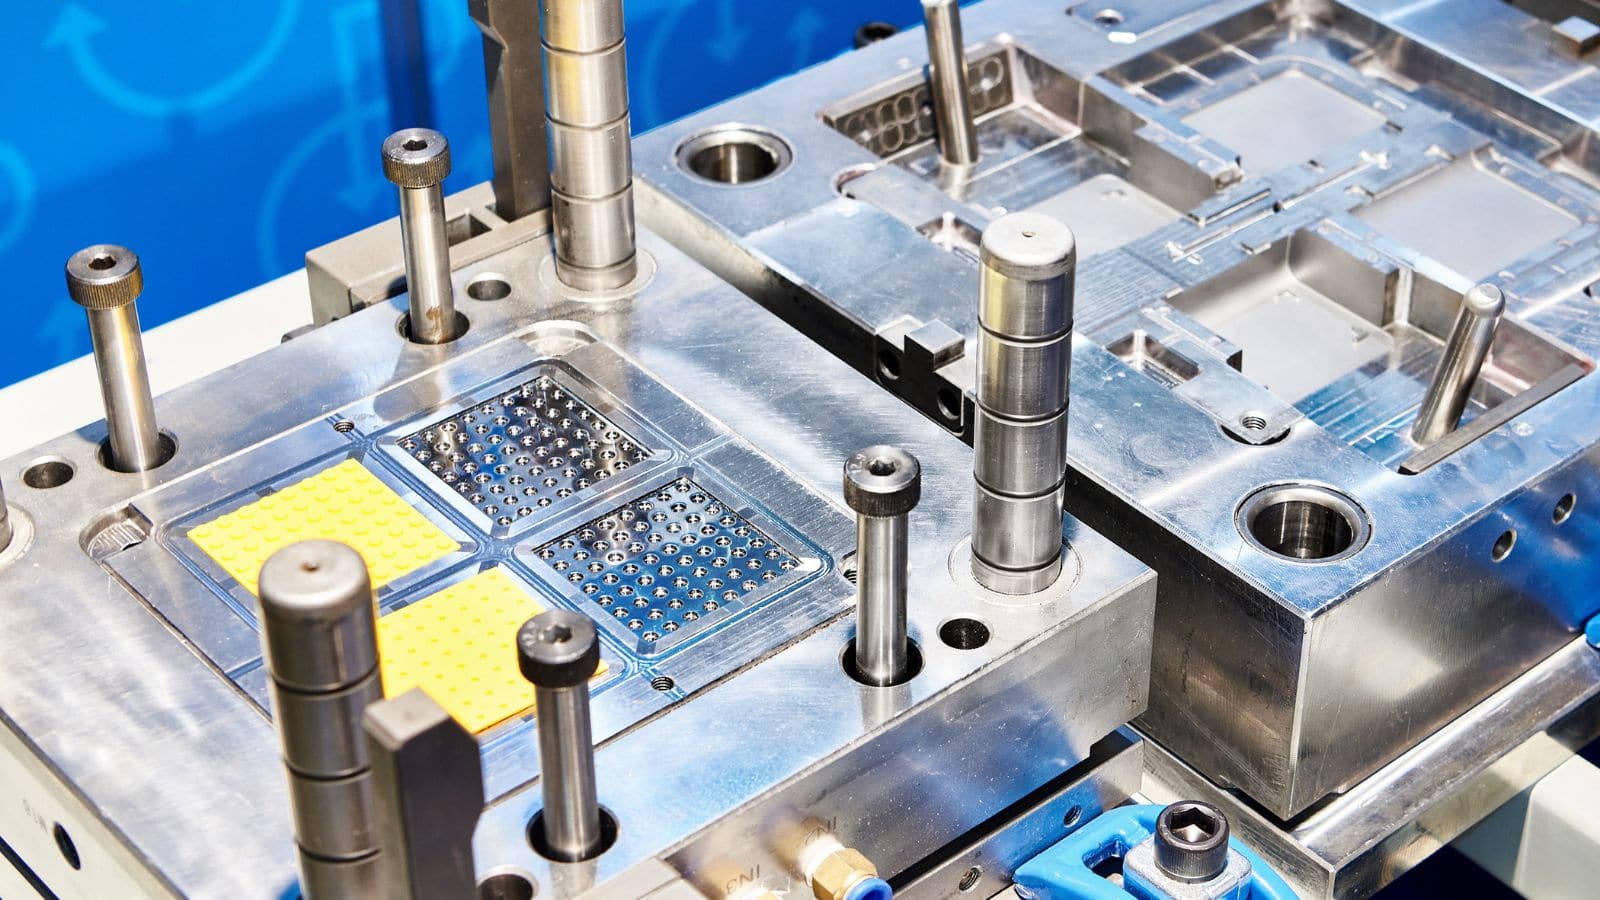
1. Pääseinän paksuus Yhdenmukaisuus
Yhdenmukainen seinän paksuus on optisten osien kultainen sääntö. Paksu-ohuet siirtymät luovat muottiin erilaisia viilennyksiä, mikä johtaa näkyvään pintaan nielujäljet ja sisäinen rasitus, joka taivuttaa valoa arvaamattomasti. Jos siirtymät ovat välttämättömiä, niiden on oltava asteittaisia.
2. Optimoi nauhat ja pomot
Napsautusliitokset, ruuvipomot ja kiinnityskielekkeet muovataan usein suoraan valaisimen kupuun kokoonpanoajan lyhentämiseksi. Niiden tyviosiin muodostuu kuitenkin paksumpia poikkileikkauksia. Painaumien ehkäisemiseksi optisen pääpinnan paksujen kohtien sisäpuolisten ripojen tai kiinnityspomojen paksuus tulisi pitää 50%–60%:ssa nimellisestä seinämänpaksuudesta.
3. Syöttöaukon sijoittelu virtausjälkien ehkäisemiseksi
Kohta, josta sula muovi tulee muottiin syöttöaukon kautta, voi jättää pintaan jäljen ja aiheuttaa paikallisia jännityksiä. Linssien ja kansien syöttöaukot tulee sijoittaa näkymättömille reunoille tai peittää valmiissa kokoonpanossa läpinäkymättömällä kehyksellä. Optisissa paneeleissa käytetään usein kieleke- tai viuhkasyöttöaukkoja, jotka saavat hartsin virtaamaan tasaisesti ja ehkäisevät suihkuvirtausta sekä virtauslinjoja.
4. Generous Draft Angles for Textured Molds
Pintaviimeistelyjä kuten huurrepintoja, prismakuvioita ja mattatekstuureja, tehdään muotin teksturoinnilla valon jakautumisen parantamiseksi. Muotin pinnalle valittu pintakäsittely välttää kalliit jälkikäsittelyt. Teksturoitu pinta edellyttää kuitenkin suurempaa päästökulmaa, jotta osa irtoaa muotista naarmuuntumatta tai laahaamatta. Yleisen ohjeen mukaan tekstuurin jokaista 0.025 mm:n (0.001 tuuman) syvyyttä kohti lisätään 1–1.5 asteen päästökulma.
Tee yhteistyötä Moldien kanssa valaistusmuoviratkaisuissa
Oikean valetun valaistuskomponentin valitseminen edellyttää optisten kohteiden, mekaanisten tarpeiden ja tuotantobudjetin yhdenmukaistamista. Suurimittaisessa LED-valmistuksessa räätälöity ruiskutusmuoti on edullisin osakustannus ja kyky integroida asennuslaitteisto suoraan muoviin.
Toteuta valaistussuunnitelmasi Moldien kanssa. Ota meidät mukaan jo suunnitteluvaiheessa tarkkaa muottivirtauksen analyysiä ja suursarjamuovausta varten. Varmistamme laadukkaat optiset valaistusratkaisut kustannustehokkaalla kappalekohtaisella hinnalla.







