
Os plásticos de iluminação formam a espinha dorsal de quase todos os componentes moldados encontrados em luminárias comerciais e industriais modernas. Para engenheiros, compradores de OEM e designers de produtos, selecionar a resina certa e otimizar a geometria dos componentes para o processo de moldagem por injeção não é apenas uma decisão cosmética.
Este artigo explora as considerações de fabricação moldadas mais comuns para componentes de iluminação, comparando resinas primárias, delineando regras críticas de design de ferramentas para moldagem por injeção e explicando como otimizar suas peças para produção em alto volume.
Componentes de iluminação comuns moldados por injeção
Os componentes de iluminação moldados por injeção abrangem uma ampla gama de formas e requisitos ópticos. Cada um apresenta desafios de ferramentas distintos que afetam a qualidade da peça e os tempos de ciclo de produção.
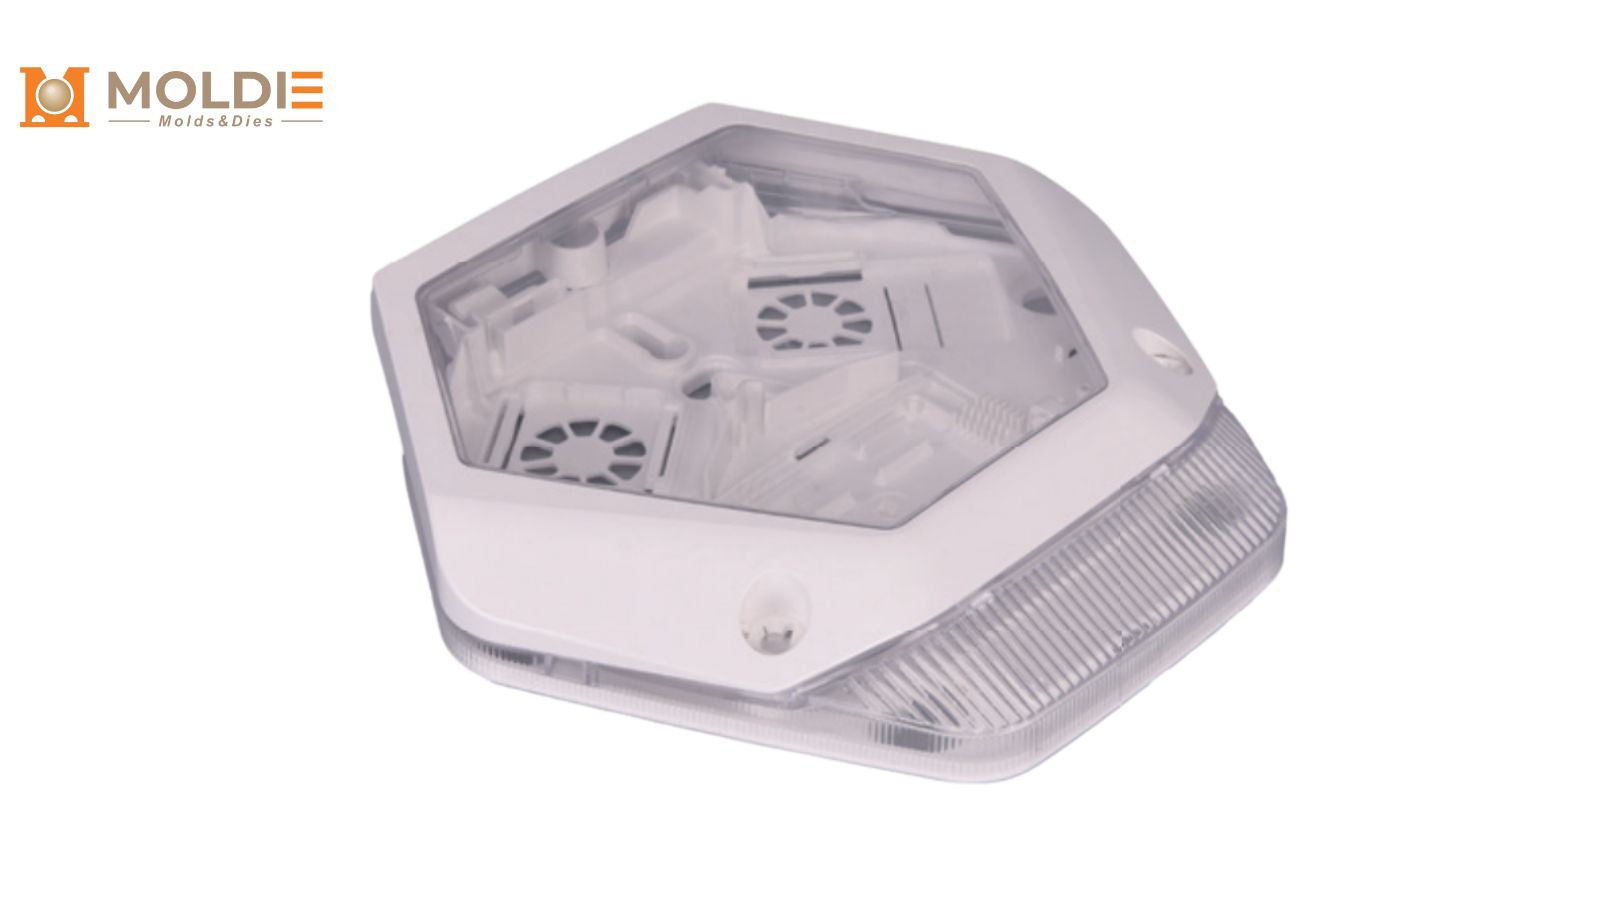
Lentes e óptica LED
As lentes são as peças moldadas mais opticamente exigentes em um conjunto de iluminação. Eles controlam o ângulo de feixe e a distribuição de intensidade. As lentes LED de precisão de moldagem exigem ferramentas de grau óptico polido (geralmente acabamentos SPI A-1 ou A-2) para garantir a máxima transmitância de luz. A uniformidade da espessura da parede é crítica aqui; até mesmo linhas de fluxo microscópico ou tensões internas causadas pela colocação incorreta do ponto de injeção podem distorcer o caminho da luz e criar pontos quentes visíveis.
Difusores de luz de plástico
Os difusores são usados para dispersar fontes concentradas de pontos de LED em iluminação ampla, confortável e uniforme. Embora sejam um grampo em troffers de escritório e acessórios lineares, a fabricação deles requer controle preciso de texturas moldadas e aditivos de resina de dispersão de luz.
[Leia nosso guia abrangente sobre a concepção e especificação de difusores de luz de plástico para saber mais sobre classificações UGR e acabamentos foscos.]
Globos, capas e gabinetes ao ar livre
As tampas de luz servem como a barreira mais externa entre a fonte de luz e o meio ambiente. Para postes, globos pós-top e luminárias à prova de vapor, esses gabinetes exigem projetos de moldes complexos, muitas vezes exigindo grandes puxadores de núcleo e seções de parede espessas que aumentam o risco de marcas de retração.
[Explore nosso mergulho profundo em iluminação exterior de plástico para uma discriminação detalhada das classificações IP, padrões de impacto IK e resinas estabilizadas por UV.]
Resinas-chave para moldagem por injeção de iluminação
A escolha do material impulsiona não apenas o desempenho óptico, mas também as taxas de moldabilidade e encolhimento do componente final. O acrílico e o policarbonato dominam o mercado.
Acrílico (PMMA) para máxima claridade óptica
O acrílico, também conhecido como PMMA (polimetilmetacrilato), fornece até 92% de transmissão de luz em graus claros, tornando-o o equivalente plástico mais próximo do vidro. No processo de moldagem por injeção, o PMMA flui previsivelmente e possui tolerâncias dimensionais extremamente apertadas, tornando-se a escolha preferida para ópticas e lentes de precisão. Também resiste inerentemente ao amarelecimento UV melhor do que o PC padrão.
No entanto, o acrílico é quebradiço. Pode rachar sob impacto agudo ou durante a ejeção agressiva do molde se os ângulos do esboço forem insuficientes. Também tem uma temperatura de deflexão de calor mais baixa, exigindo que os designers garantam que o calor do driver LED não exceda o limiar da resina.
Policarbonato (PC) para durabilidade e resistência ao calor
O policarbonato oferece cerca de 200 vezes a resistência ao impacto do vidro e possui uma temperatura de operação significativamente maior do que o acrílico. Sua transmissão de luz em graus claros atinge aproximadamente 88%.
Do ponto de vista da moldagem, o PC tem uma viscosidade de fusão mais alta do que o acrílico, o que significa que requer pressões de injeção mais altas e temperaturas do molde. O PC se destaca em ambientes externos e industriais onde a resistência ao impacto não é negociável, embora seja altamente suscetível a arranhões e amarelecimento UV, a menos que graus específicos estabilizados por UV sejam especificados antes do teste de moldagem.
Resinas de suporte (ABS e polietileno)
Embora não seja usado para óptica, materiais como ABS, Polietileno de Alta Densidade (HDPE) e Polipropileno (PP) são vitais para as porções não iluminadas de um dispositivo elétrico. O ABS é frequentemente moldado para carcaças elétricas e gabinetes de driver de LED porque molda facilmente, resiste à deformação e aceita operações secundárias como chapeamento.
Regras Cruciais de Design para Moldagem de Plásticos pticos
As peças de iluminação moldadas por injeção são implacáveis quando se trata de defeitos de superfície. Marcas de tinta, urdidura e linhas de fluxo que podem ser aceitáveis em um suporte estrutural interno tornam-se falhas de qualidade gritantes em um componente óptico transparente ou translúcido.
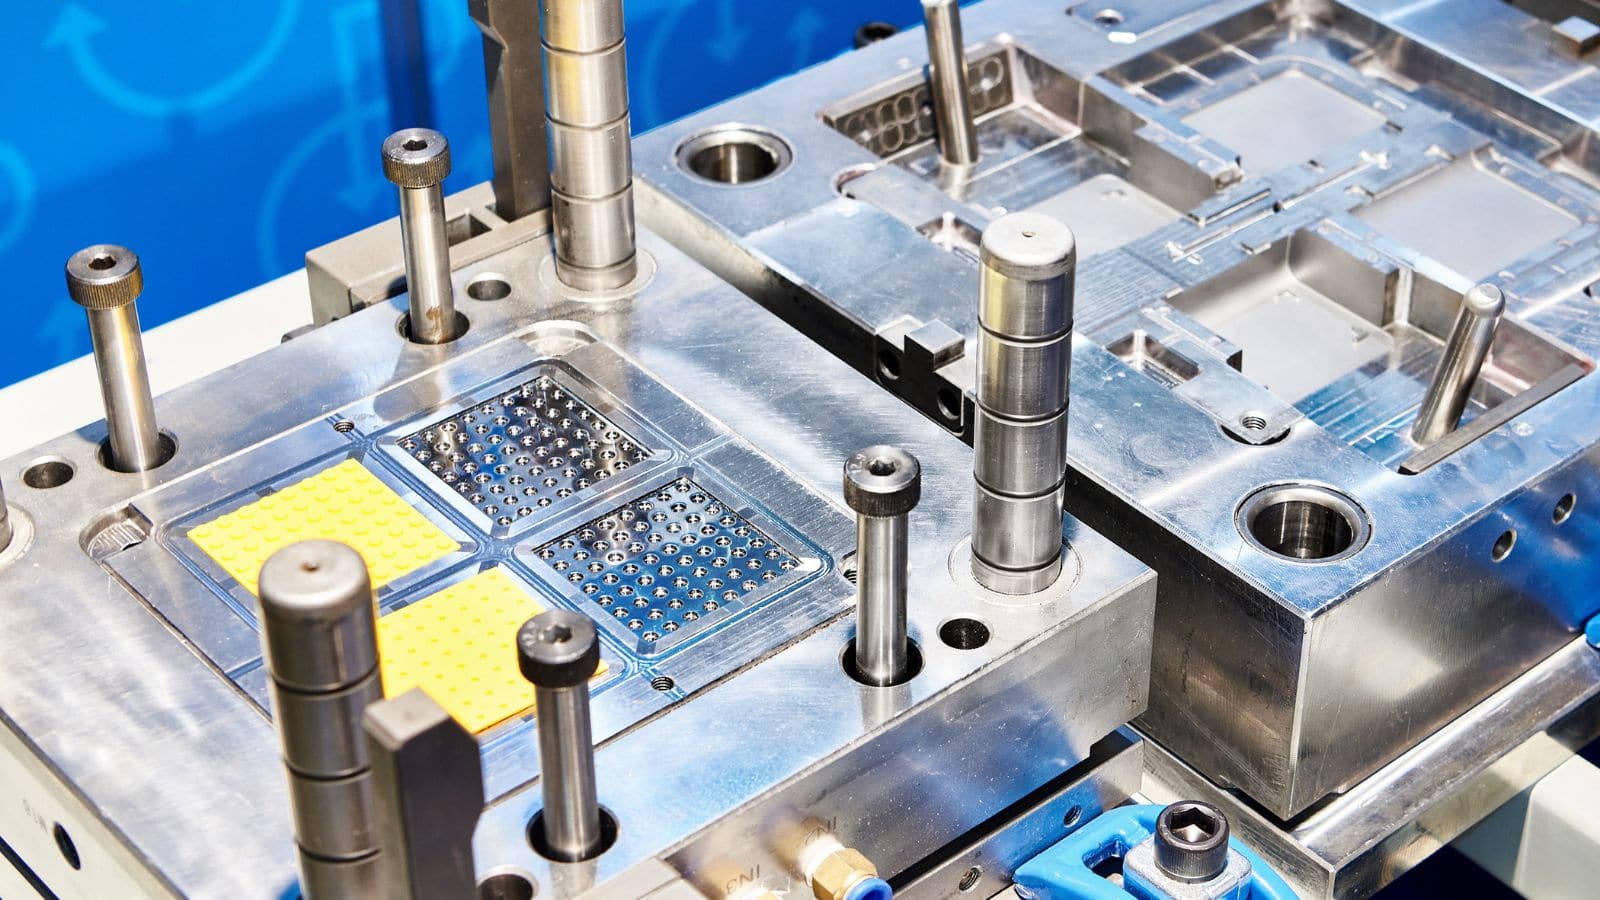
1. Uniformidade mestre da espessura da parede
Espessura de parede uniforme é a regra de ouro para peças ópticas. Transições grossas a finas criam taxas de resfriamento diferenciais no molde. Isso leva a marcas de retração na superfície visível e estresse interno (birefringência) que dobra a luz de forma imprevisível. Se as transições forem necessárias, elas devem ser graduais.
2. Otimizar nervuras e ressaltos de fixação
Encaixes de pressão, ressaltos para parafusos e abas de fixação são frequentemente moldados diretamente nas coberturas de iluminação para reduzir o tempo de montagem. No entanto, esses detalhes criam seções mais espessas na base. Para evitar marcas de afundamento na face óptica principal, a espessura de qualquer nervura ou ressalto interno deve ser mantida entre 50% e 60% da espessura nominal da parede.
3. Colocação de ponto de injeção para evitar marcas de fluxo
O local onde o plástico fundido entra no molde (o ponto de injeção) deixa uma mancha cosmética e cria estresse localizado. Para lentes e tampas, as pontos de injeção devem ser colocadas em bordas não visíveis ou cobertas por uma moldura opaca na montagem final. Os pontos de injeção de tabulação ou pontos de injeção de ventilador são frequentemente usados para painéis ópticos para garantir um fluxo laminar suave de resina, evitando jactos e linhas de fluxo.
4. ngulos generosos do esboço para moldes texturizados
Acabamentos de superfície como geada, padrões de prisma e texturas foscas são aplicados através de texturização de moldes para auxiliar na distribuição de luz. O acabamento de tratamento de superfície escolhido no nível do molde evita o dispendioso pós-processamento. No entanto, qualquer superfície texturizada requer ângulos de rascunho mais altos para ejetar do molde sem arranhar ou arrastar. Uma regra padrão é adicionar 1 a 1,5 graus de rascunho por 0,025 mm (0,001 polegadas) de profundidade da textura.
Em parceria com a Moldie for Lighting Plastics Solutions
Selecionar o componente de iluminação moldado correto requer alinhar seus alvos ópticos, necessidades mecânicas e orçamento de produção. Para a fabricação de LED de alto volume, a moldagem por injeção personalizada oferece o menor custo por peça e a capacidade de integrar o hardware de montagem diretamente no plástico.
Dê vida aos seus projetos de iluminação com a Moldie. Faça parceria conosco no início da sua fase de design para análise de fluxo de molde de precisão e moldagem por injeção de alto volume. Garantimos soluções de iluminação óptica perfeitas a um custo por peça econômico.







