
A világítástechnikai műanyagok szinte minden modern kereskedelmi és ipari lámpatest fröccsöntött alkatrészének alapját képezik. A mérnökök, az OEM-beszerzők és a terméktervezők számára a megfelelő műgyanta kiválasztása és az alkatrész geometriájának optimalizálása a fröccsöntéshez korántsem csupán esztétikai kérdés.
Ez a cikk bemutatja a világítástechnikai alkatrészek gyártásának leggyakoribb szempontjait: összehasonlítja a főbb műgyantákat, ismerteti a fröccsöntés fontos szerszámtervezési szabályait, és elmagyarázza, hogyan optimalizálhatók az alkatrészek a nagy sorozatú gyártáshoz.
Gyakori fröccsöntött világítástechnikai alkatrészek
A fröccsöntött világítástechnikai alkatrészek formája és optikai követelményei széles skálán mozognak. Mindegyik sajátos szerszámtervezési kihívásokat jelent, amelyek hatással vannak az alkatrész minőségére és a gyártási ciklusidőre.
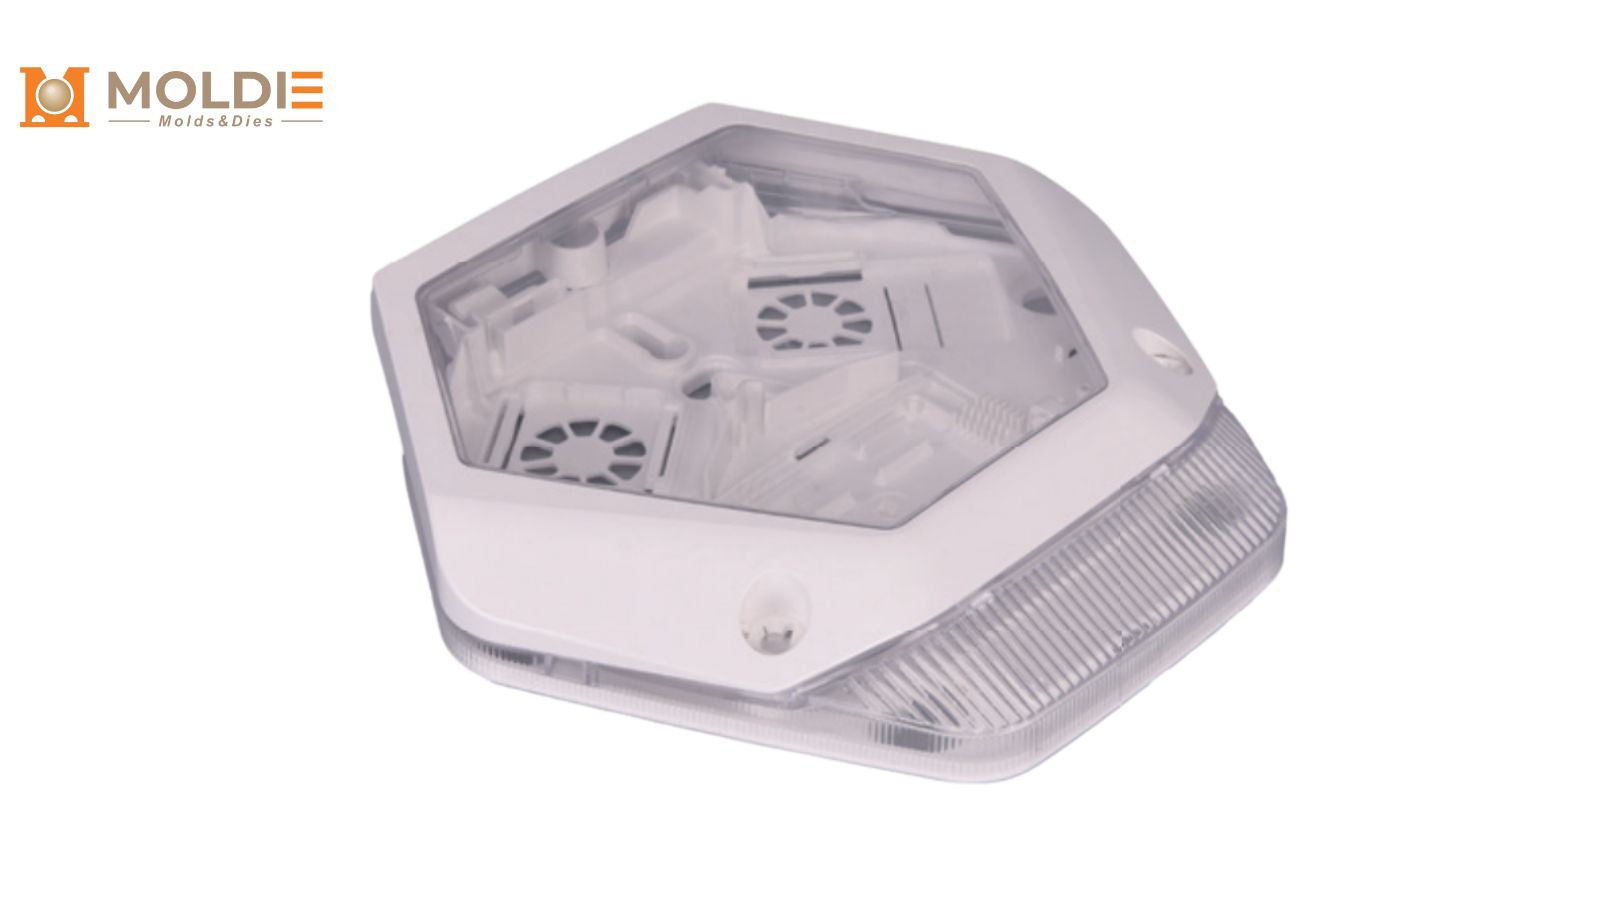
Lencsék és LED-optikák
A lencsék a világítóegységek optikailag legnagyobb pontosságot igénylő fröccsöntött alkatrészei. Ezek szabályozzák a sugárzási szöget és a fényerősség eloszlását. A precíziós LED-lencsék fröccsöntéséhez polírozott, optikai minőségű szerszámokra van szükség (gyakran SPI A-1 vagy A-2 felületi minőséggel), hogy biztosítsák a maximális fényáteresztést. Különösen fontos az egyenletes falvastagság: a helytelen beömlőelhelyezés miatt kialakuló, akár mikroszkopikus folyásnyomok vagy belső feszültségek is eltéríthetik a fény útját, és látható fényes foltokat okozhatnak.
Műanyag fénydiffúzorok
A diffúzorok feladata, hogy a koncentrált LED-fénypontokat széles, kellemes és egyenletes megvilágítássá alakítsák. Irodai kazettás és lineáris lámpatestekben gyakoriak, gyártásukhoz azonban a fröccsöntés során kialakított textúrák és a fényszóró műgyanta-adalékok pontos szabályozása szükséges.
[Read our comprehensive guide on designing and specifying plastic light diffusers to learn more about UGR ratings and frosted finishes.]
Búrák, burkolatok és kültéri házak
A lámpaburák a fényforrás és a környezet közötti legkülső védőrétegként szolgálnak. Az utcai lámpák, oszlopcsúcsra szerelt gömbbúrák és por- és vízálló lámpatestek burkolatai összetett szerszámkialakítást igényelnek. Gyakran nagy magkihúzásokra és vastag falrészekre van szükség, ami növeli a beszívódási nyomok kialakulásának kockázatát.
[Explore our deep-dive on plastic outdoor lighting for a detailed breakdown of IP ratings, IK impact standards, and UV-stabilized resins.]
A világítástechnikai fröccsöntés legfontosabb műgyantái
Az anyagválasztás nemcsak az optikai teljesítményt, hanem a végső alkatrész fröccsönthetőségét és zsugorodását is meghatározza. A akril és a polikarbonát uralja a piacot.
Akril (PMMA) a maximális optikai tisztaságért
Az akril, más néven PMMA (polimetil-metakrilát), átlátszó minőségben akár 92%-os fényáteresztést biztosít, így ez az üveghez leginkább hasonló műanyag. A fröccsöntési folyamat során a PMMA kiszámíthatóan folyik, és rendkívül szűk mérettűréseket tart, ezért precíziós optikákhoz és lencsékhez ez a legelőnyösebb választás. Az UV-sugárzás okozta sárgulásnak is jobban ellenáll, mint a hagyományos PC.
Az akril ugyanakkor rideg. Erős ütés hatására vagy nem megfelelő meredekségű kihúzási szög esetén, agresszív szerszámból való kilökéskor megrepedhet. Hőalaktartási hőmérséklete is alacsonyabb, ezért a tervezőknek ügyelniük kell arra, hogy a LED-meghajtó hője ne lépje túl a műgyanta tűréshatárát.
Polikarbonát (PC) a tartósságért és a hőállóságért
A polikarbonát ütésállósága hozzávetőlegesen 200-szorosa az üvegének, üzemi hőmérséklete pedig jóval magasabb az akrilénál. Átlátszó minőségben fényáteresztése körülbelül 88%.
A fröccsöntés szempontjából a PC olvadékviszkozitása nagyobb az akrilénál, ezért magasabb fröccsnyomást és szerszámhőmérsékletet igényel. A PC kiválóan alkalmas kültéri és ipari környezetbe, ahol elengedhetetlen az ütésállóság. Ugyanakkor könnyen karcolódik és UV-sugárzás hatására sárgul, ha a fröccsöntési próba előtt nem választanak kifejezetten UV-stabilizált minőséget.
Kiegészítő műgyanták (ABS és polietilén)
Bár optikai célra nem használják őket, az olyan anyagok, mint az ABS, a nagy sűrűségű polietilén (HDPE) és a polipropilén (PP), elengedhetetlenek a lámpatest nem világító részeinek gyártásához. Az ABS-t gyakran fröccsöntik elektromos készülékházakhoz és LED-meghajtó-burkolatokhoz, mert könnyen formázható, jól ellenáll a vetemedésnek, és alkalmas másodlagos műveletekre, például galvanizálásra.
Az optikai műanyagok fröccsöntésének fontos tervezési szabályai
A fröccsöntött világítástechnikai alkatrészeknél a felületi hibák különösen problémásak. A belső szerkezeti tartóelemen még elfogadható beszívódási nyomok, vetemedés és folyásnyomok átlátszó vagy áttetsző optikai alkatrészen súlyos minőségi hibának számítanak.
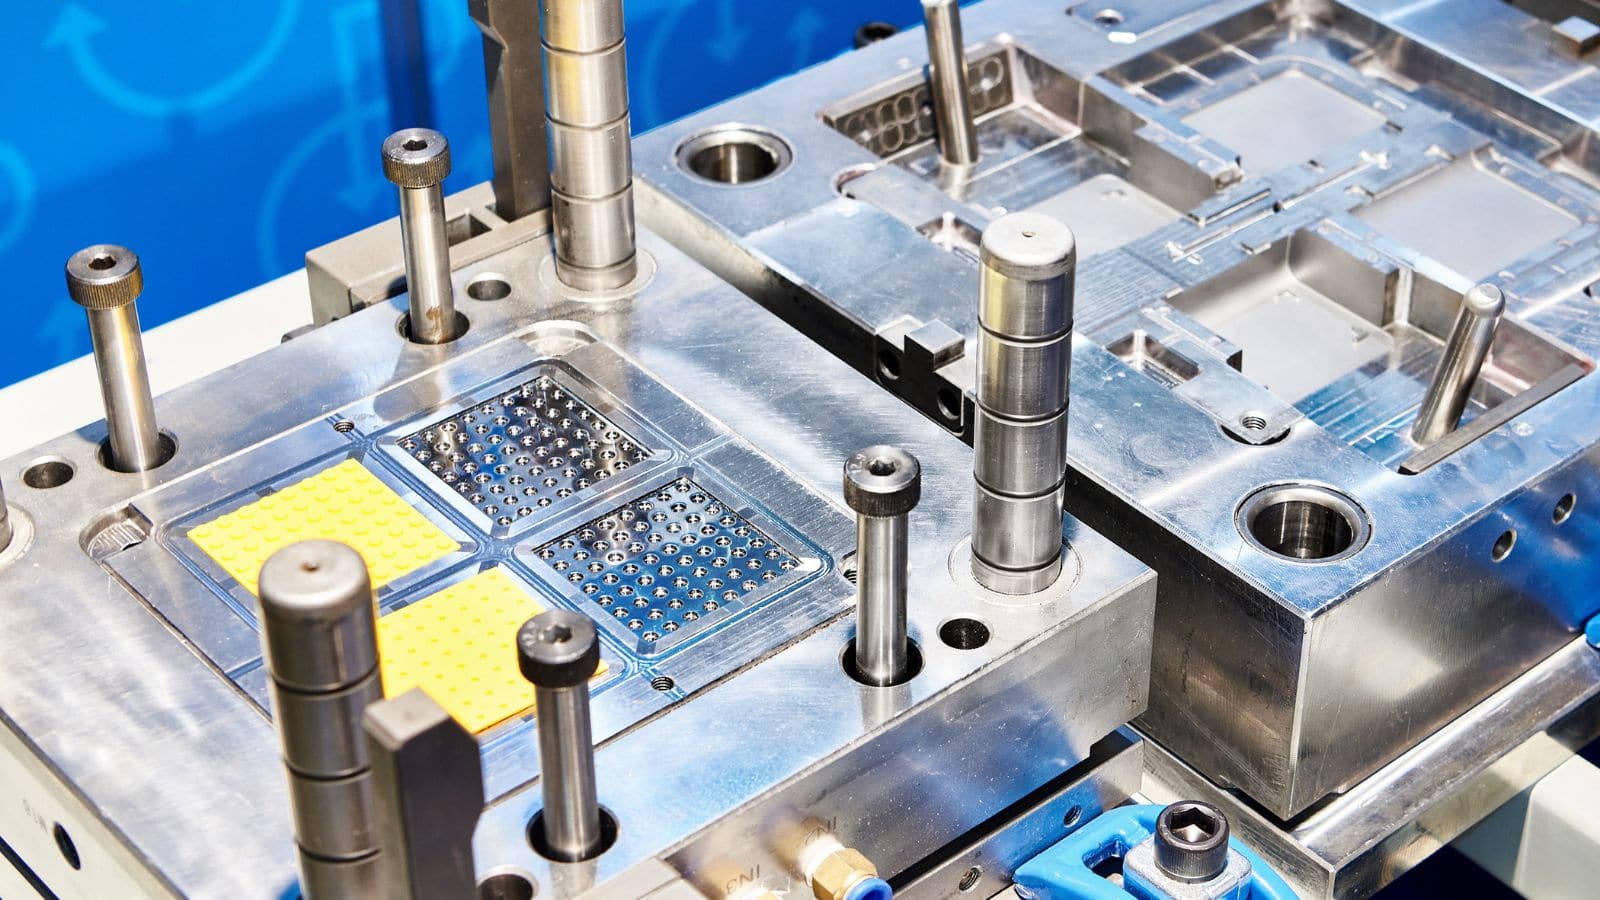
1. Az egyenletes falvastagság biztosítása
Az optikai alkatrészeknél az egyenletes falvastagság az alapvető szabály. A vastag és vékony részek közötti átmenetek eltérő hűlési sebességet okoznak a szerszámban. Ennek következtében a látható felületen beszívódási nyomok jelenhetnek meg, a belső feszültség (kettőstörés) pedig kiszámíthatatlanul eltérítheti a fényt. Ha az átmenetek nem kerülhetők el, fokozatosan kell kialakítani őket.
2. A bordák és a rögzítőcsapok optimalizálása
A szerelési idő csökkentése érdekében a bepattanó rögzítések, csavarfészkek és rögzítőfülek gyakran közvetlenül a lámpaburába vannak fröccsöntve. Ezek az elemek azonban az alapjuknál vastagabb keresztmetszetet hoznak létre. A fő optikai felületen kialakuló beszívódási nyomok megelőzésére a belső bordák és rögzítőcsapok vastagsága a névleges falvastagság 50–60%-a legyen.
3. A beömlő elhelyezése a folyásnyomok megelőzéséért
Az olvadt műanyag szerszámba jutásának helye (a beömlő) esztétikai hibát hagy maga után, és helyi feszültséget okoz. Lencsék és burkolatok esetén a beömlőket nem látható szélekre kell helyezni, vagy a késztermékben átlátszatlan kerettel kell eltakarni. Az optikai panelekhez gyakran lapos vagy legyező alakú beömlőt használnak, hogy a műgyanta simán, laminárisan áramoljon, és ne alakuljon ki sugárzó beáramlás vagy folyásnyom.
4. Megfelelő kihúzási szög texturált szerszámokhoz
A felületi kialakítások – például a matt, prizmás és fagyos textúrák – szerszámfelületi textúrázással készülnek a fényeloszlás javítása érdekében. A szerszám szintjén kiválasztott felületkezelés elkerülhetővé teszi a költséges utómegmunkálást. A texturált felületek azonban nagyobb kihúzási szöget igényelnek, hogy karcolás vagy súrlódás nélkül váljanak le a szerszámról. Általános szabályként a textúra minden 0,025 mm-es (0,001 hüvelykes) mélységéhez 1–1,5 fokos kihúzási szöget kell hozzáadni.
Együttműködés a Moldie-val világítástechnikai műanyagmegoldásokért
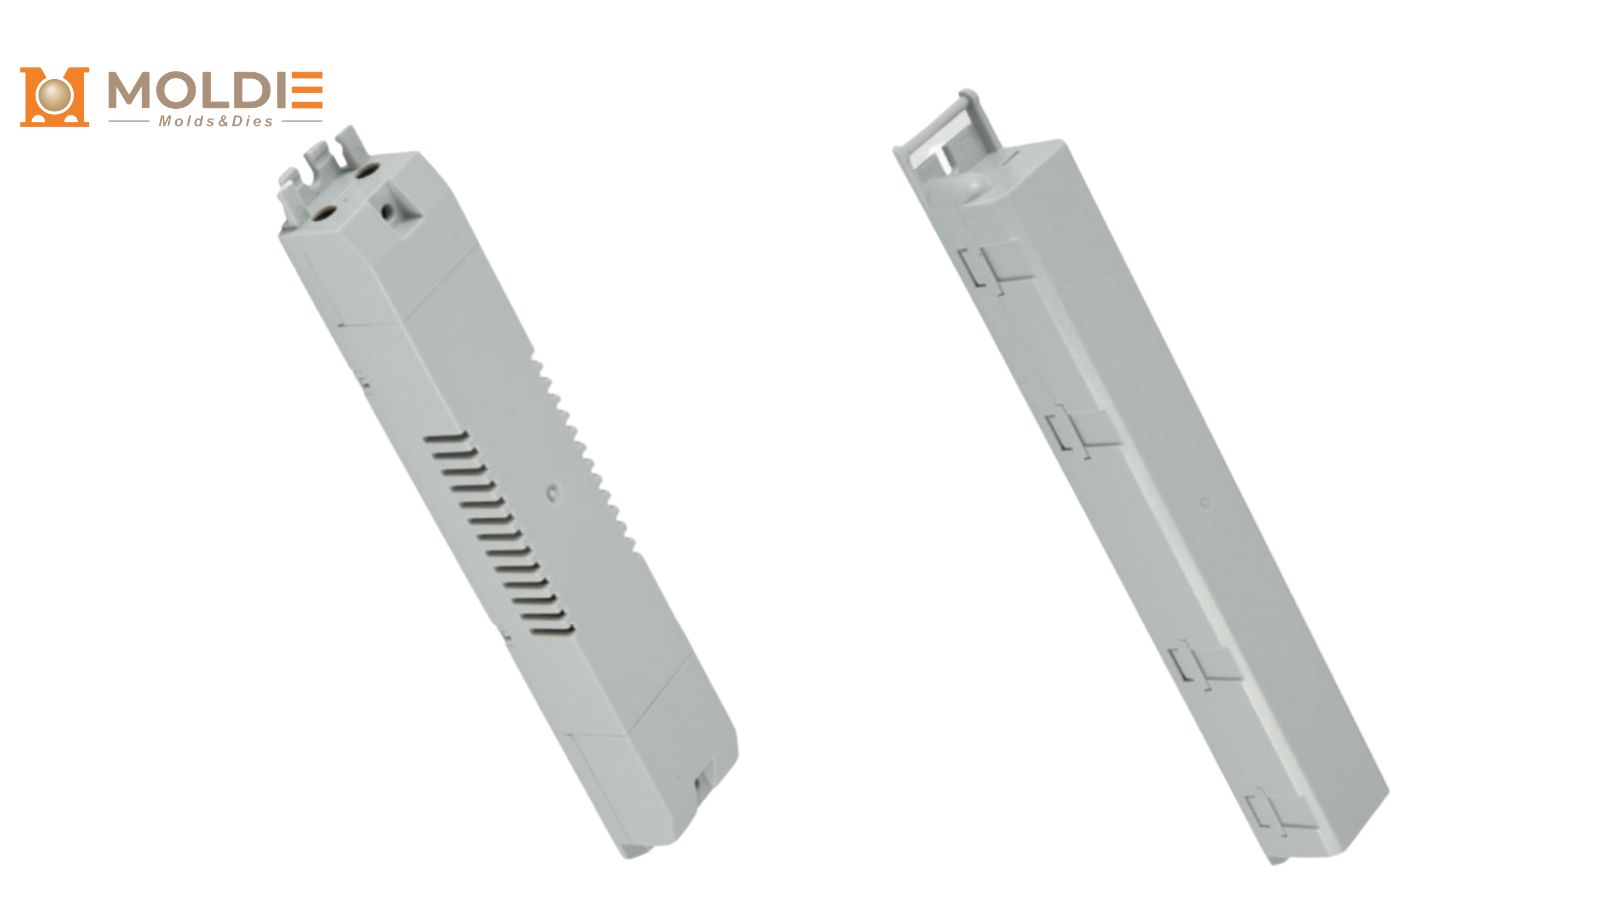
A megfelelő fröccsöntött világítástechnikai alkatrész kiválasztásához össze kell hangolni az optikai célokat, a mechanikai követelményeket és a gyártási költségkeretet. Nagy sorozatú LED-gyártás esetén az egyedi fröccsöntés biztosítja a legalacsonyabb darabköltséget, és lehetővé teszi a rögzítőelemek közvetlen műanyagba integrálását.
Valósítsa meg világítástechnikai terveit a Moldie segítségével. Már a tervezési szakasz elején működjön együtt velünk a precíziós szerszámáramlás-elemzés és a nagy sorozatú fröccsöntés érdekében. Költséghatékony darabáron biztosítunk kifogástalan optikai világítástechnikai megoldásokat.







