
Osvjetljenje plastike formira kralježnicu gotovo svake oblikovane komponente pronađene u modernim komercijalnim i industrijskim uređajima. Za inženjere, OEM kupce, i dizajnere proizvoda, odabir prave smole i optimiziranje komponente geometrija za proces ubrizgavanja nije samo kozmetička odluka.
Ovaj članak istražuje najčešće oblikovane proizvodne misli za rasvjetne komponente, usporedbu primarnih smola, izlaganje kritičkih pravila o dizajniranju injekcije, i objašnjava kako optimizirati svoje dijelove za proizvodnju visokog obuhvata.
Zajedničke komponente svjetla s ugrađenom injekcijom
Injekcije molded rasvjetne komponente protežu široki raspon oblika i optičkih zahtjeva. Svaki predstavlja različite tooling izazove koji utječu djelomično kvaliteta i proizvodni ciklus vremena.
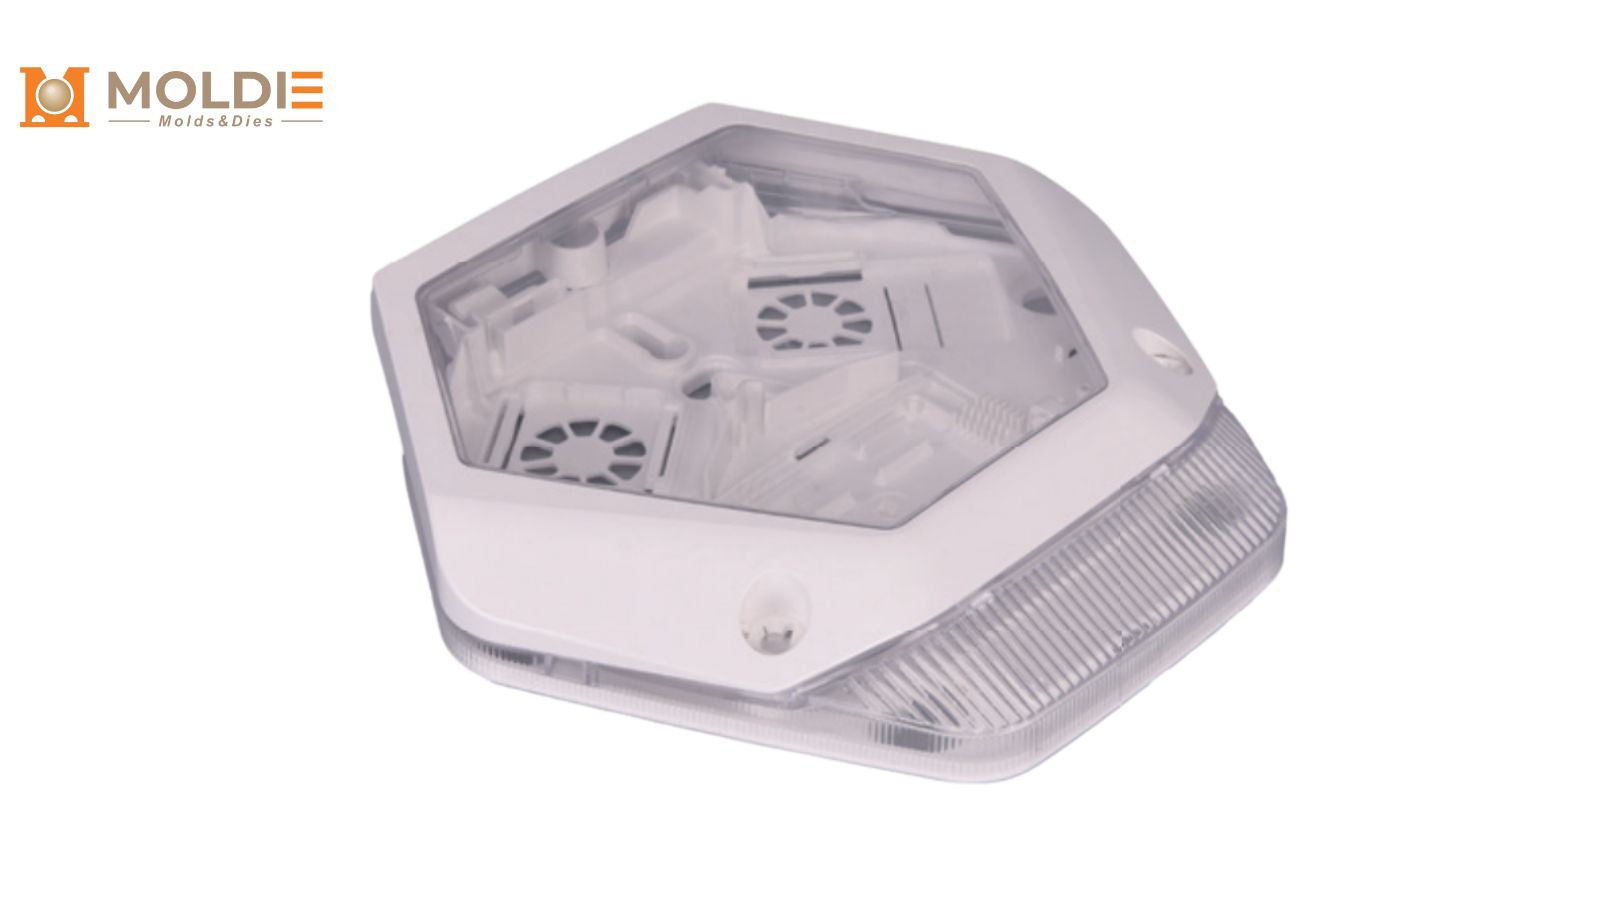
Leće i LED optiki
Leće su optički najzahtjevniji oblikovani dijelovi u sklopu rasvjete. One kontroliraju kut snopa i raspodjelu intenziteta. Za precizno injekcijsko prešanje LED leća potreban je polirani alat optičke kvalitete (često završne obrade SPI A-1 ili A-2) kako bi se osigurala maksimalna propusnost svjetlosti. Ujednačena debljina stijenke ovdje je ključna: čak i mikroskopske linije protoka ili unutarnja naprezanja zbog nepravilnog položaja uljevnog mjesta mogu izobličiti put svjetlosti i stvoriti vidljive svijetle točke.
Plastični svjetlosni difuzeri
Difuzeri se koriste za raspršivanje koncentriranih izvora LED točke u široke, udobne, pa čak i osvjetljenje. Dok su spajalica uredskih trgovaca i linearnih uređaja, izrada ih zahtijeva preciznu kontrolu oblikovanih tekstura i aditiva za smolu.
[Pročitajte naš sveobuhvatni vodič o dizajniranju i navođenje plastičnih svjetlosnih difuzera kako bi se saznalo više o ocjenama UGR-a i zamrznutim dovršenjima.]
Globusi, poklopci i vanjski prostori
Svijetlosni pokrivači služe kao najudaljenija barijera između izvora svjetlosti i okoliša. Za ulične svjetiljke, post-top kugle, i ugrađene u paru, ti ograđivanja zahtijevaju kompleksne modele kalup, često zahtijevaju velike povlačenja jezgre i debele zidne dijelove koji povećavaju rizik od tragova umivaonika.
[Explore naš duboki skok na plastično osvjetljenje na otvorenom za detaljnu razgradnju IP rejtinga, IK standarda utjecaja, i UV-stabilizirane smole.]
Stanovi ključa za držanje svjetlosnih injekcija
Izbor materijala pokreće ne samo optičku performansu, nego i stopu oslabljenosti i smanjenja konačne komponente. Akrilni i polikarbonat dominiraju tržištem.
Akrilna (PMMA) za maksimalnu optičku klarifikaciju
Akrilna, poznata i kao PMMA (polimetil metakrilat), isporučuje do 92% svjetlosnog prijenosa u jasnim ocjenama, čineći ga najbližim plastičnim ekvivalentom stakla. U procesu ubrizgavanja, PMMA teče predvidljivo i drži izuzetno tesne dimenzionalne tolerancije, čineći ga preferiranim izborom za precizne optike i leće. Također se namjerno opire UV žuti bolje od standardnog PC.
Međutim, akril je krhak. Može puknuti pod oštrim udarom ili tijekom agresivnog izbacivanja iz plijeska ako nacrt kutova nije dovoljan. Također ima nižu temperaturu deflekcije topline, što zahtijeva dizajnere kako bi se osiguralo da LED toplina vozača ne prelazi prag smole.
Polikarbonat (PC) za trajnost i otpornost na toplinu
Polikarbonat nudi oko 200 puta veću otpornost na staklo i ima značajno višu radnu temperaturu od akrila. Njen prijenos svjetlosti u čistim ocjenama dostiže oko 88%.
S perspektive brušenja, PC ima viskoznost topila veću od akrila, što znači da zahtijeva višu injekcijsku tlak i temperaturu plijeska. PC nadilazi u vanjskim i industrijskim postavkama gdje otpornost udara nije preraspoređena, iako je visoko osjetljiva na grebanje i UV žutilo, osim ako su specifične UV-stabilizirane ocjene određene prije ispitivanja bušenja.
Podrška ostancima (ABS i polietilen)
Iako se ne koriste za optiku, materijale poput ABS-a, polietilena visoke destilacije (HDPE) i polipropilena (PP) su od presudne važnosti za nesvijetljene dijelove uređaja. ABS je često oblikovan za električne kućice i LED ograde jer se lako kalupira, opire warping, i prihvaća sekundarne operacije kao što je plating.
Kružna pravila dizajna za moldiranje optičke plastike
Dijelovi osvjetljenja koje se ubrizgavaju su neoprostivi kada se radi o površnim defektima. Oznake posuda, warp i protoka linije koje bi mogle biti prihvatljive na unutarnjoj strukturnoj zagradi postaju osvjetljavajuće neuspjesi kvalitete na prozirnoj ili prozirnoj optičkoj komponenti.
1. Master Zid Debljina Uniformity
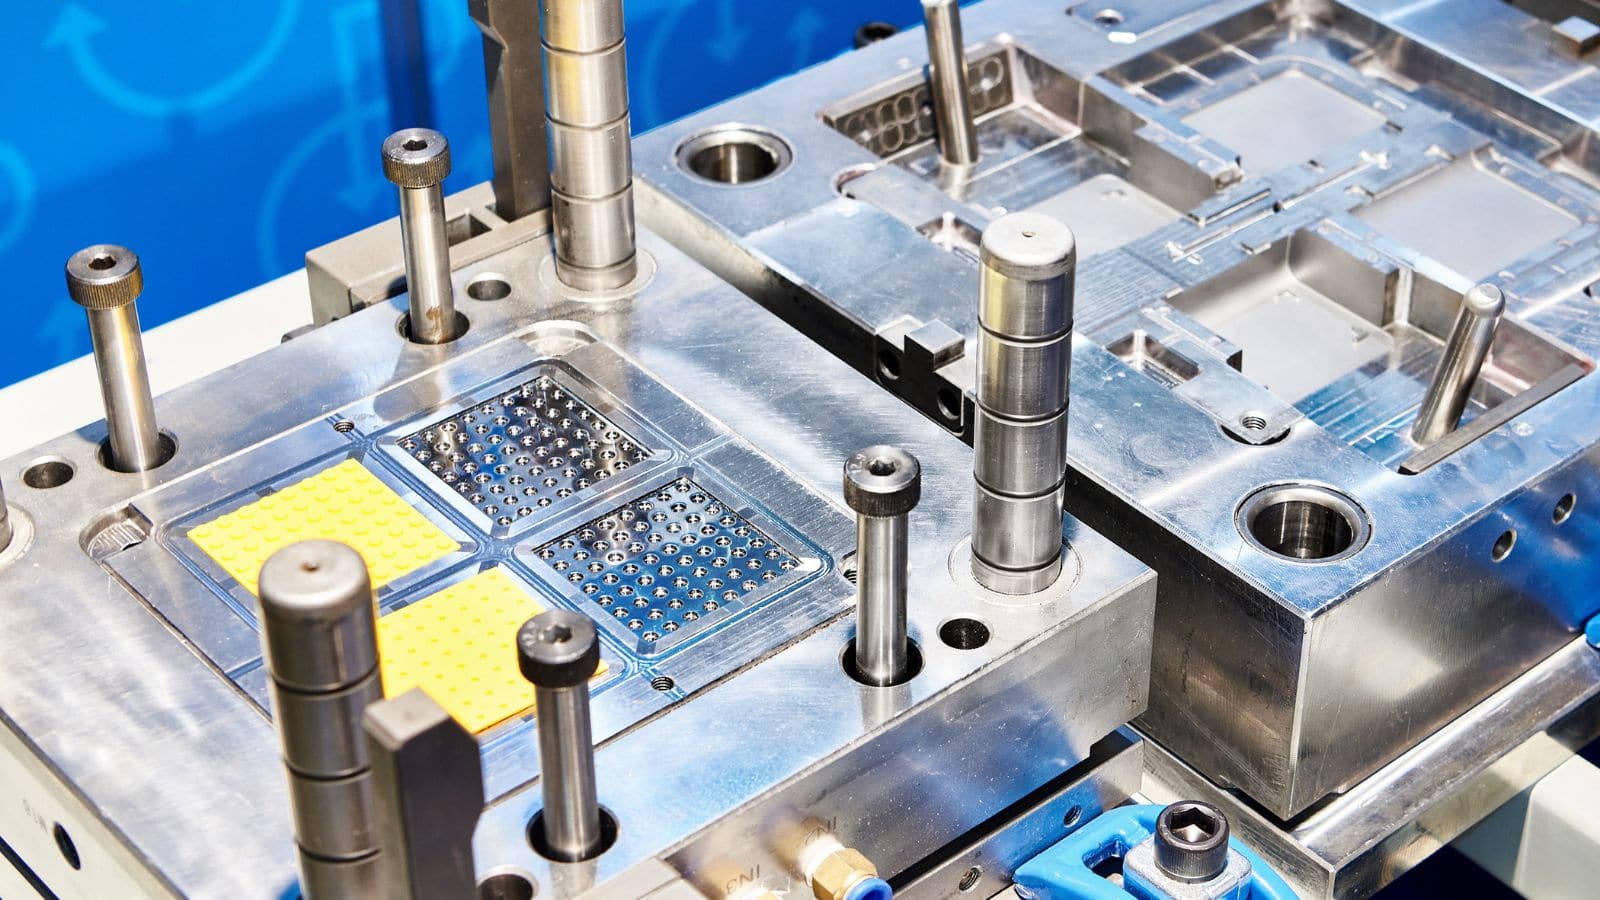
Jedinstvena debljina zida je zlatno pravilo za optičke dijelove. Tranzicije debeline stvaraju diferencijalne brzine hlađenja u plijesu. To dovodi do potapanja oznaka na vidljivoj površini i unutarnjem stresu (birekršenja) koji savija svjetlo nepredvidivo. Ako su tranzicije potrebne, moraju biti postepene.
2. Optimizirajte rebra i šefove
Snap stane, vijačni bosovi, i montažne kartice često su oblikovani izravno u svjetlo pokriva kako bi se smanjilo vrijeme montaže. Međutim, te značajke stvaraju deblji presjeke na osnovi. Da bi se spriječili tragovi umivaonika na primarnom optičkom licu, debljina bilo kojeg unutarnjeg rebra ili šefa treba zadržati na 50% do 60% nominalne debljine zida.
3. Postavljanje ulaza za sprječavanje tragova toka
Mjesto na kojem rastaljena plastika ulazi u kalup (uljevno mjesto) ostavlja estetski trag i stvara lokalno naprezanje. Kod leća i poklopaca uljevna mjesta moraju se postaviti na rubove koji nisu vidljivi ili ih u završnom sklopu mora prekriti neprozirni okvir. Za optičke panele često se koriste jezičasta ili lepezasta uljevna mjesta, koja osiguravaju gladak laminarni protok smole i sprječavaju mlazno ubrizgavanje i linije protoka.
4. Darežljivi nacrt anglea za tekstuirane molds
Površinske obrade poput matiranja, prizmatičnih uzoraka i mat tekstura nanose se teksturiranjem kalupa radi bolje raspodjele svjetlosti. Odabirom završne obrade na razini kalupa izbjegava se skupa naknadna obrada. Međutim, za izbacivanje teksturirane površine iz kalupa bez grebanja ili povlačenja potreban je veći kut nagiba. Uobičajeno je dodati 1 do 1.5 stupnjeva nagiba na svakih 0.025 mm (0.001 inches) dubine teksture.
Partnerstvo s Moldie za svjetlo plastičnih rješenja
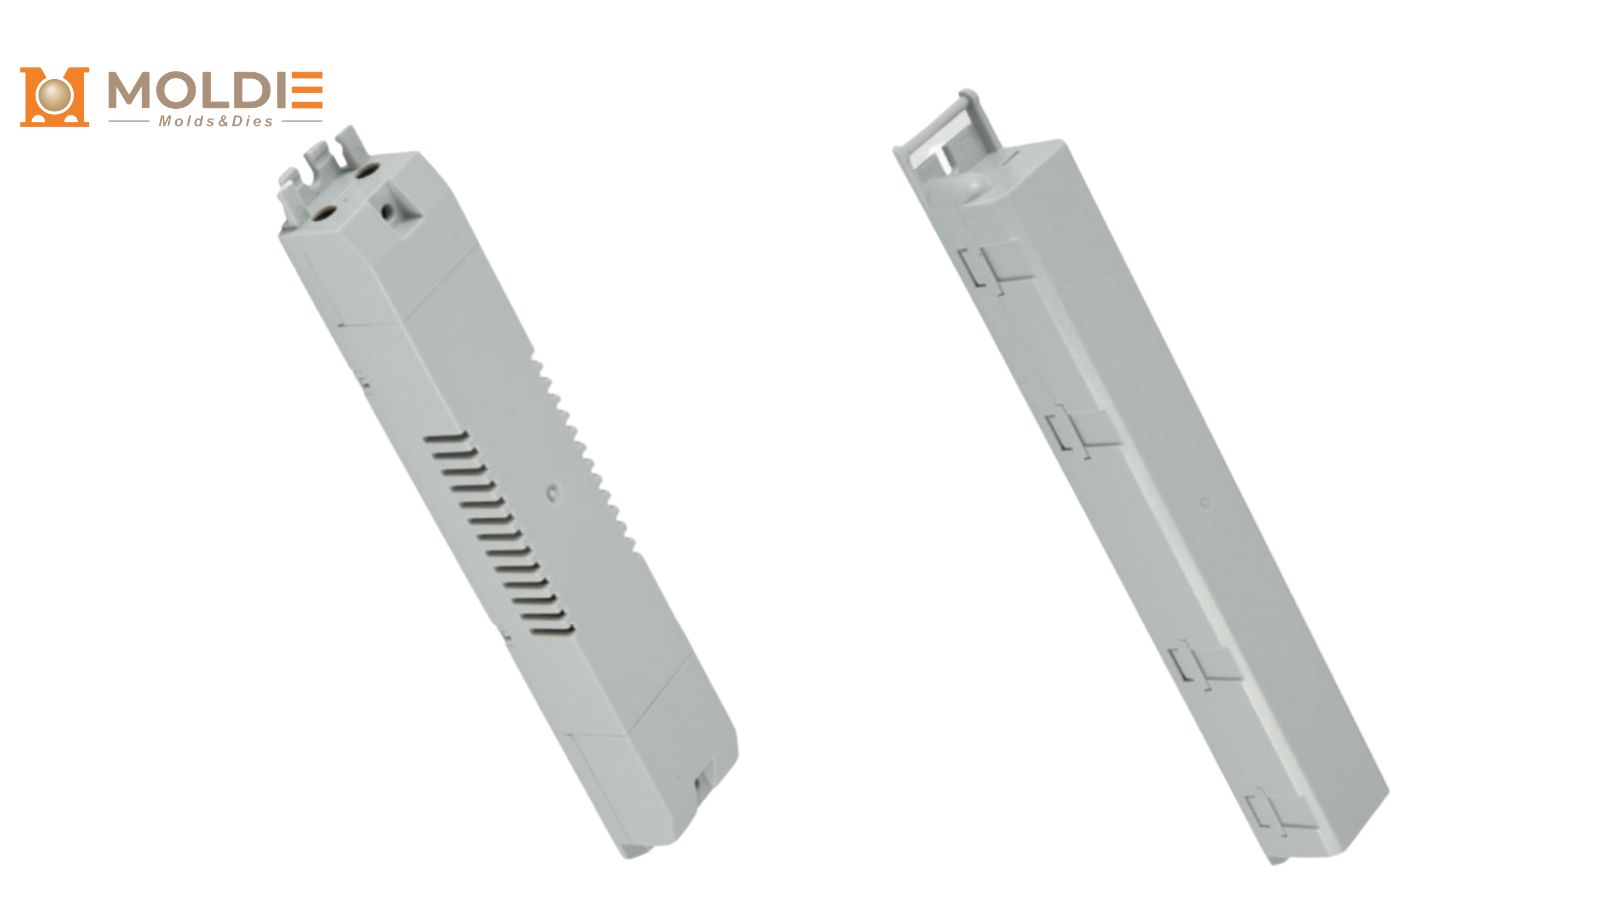
Odabir ispravne oblikovane komponente osvjetljavanja zahtijeva usklađivanje vaših optičkih ciljeva, mehaničkih potreba i produkcijskog proračuna. Za proizvodnju visokokvalitetnih LED-ova, prilagođena injekcija nudi najniži trošak po dijelu i mogućnost integracije montiranja hardvera izravno u plastiku.
Oživite svoje dizajne rasvjete uz Moldie. Uključite nas u ranoj fazi dizajna radi precizne analize protoka u kalupu i velikoserijskog injekcijskog prešanja. Osiguravamo besprijekorna optička rješenja rasvjete uz isplativ trošak po komadu.







