
Akrilna injekcija modeliranje je popularna metoda za proizvodnju jasnih, snažnih i trajnih komponenti izrađenih od polimetilmetakrilata (PMMA). Ovaj termoplastični materijal se široko koristi zbog svoje prozirne značajke, UV i otpornosti na vrijeme, i stabilnosti pod različitim uvjetima. U ovom članku, naučit ćete osnove akrilnog injekcija i različitih aspekata.
Razumijevanje akrila
Upoznajmo se s PMMA-om. To je prozirna i svestrana plastika poznata po otporu na utjecaj i jednostavnoj obradi. Neke uobičajene aplikacije PMMA-a uključuju mobilne zaslone, akvarijumske ekrane i automobilske prozore. Ubrizgavanje akrilnih (PMMA) oblika nudi brojne prednosti, kao što su izvrsna optička svojstva, niska cijena i fleksibilnost dizajna.
Funkcionalna svojstva akrila
Mnogi plastični proizvodi koje koristimo svaki dan proizvedeni su akrilnom smolom. Prije svega, pričajmo o snazi s obzirom na akrilnu smolu.
Akril pokazuje čvrstoću natezanja od oko 75 MPA, što ga čini relativno jakim za plastični materijal. Kada je riječ o fleksibilnoj snazi, akril dobro radi s vrijednosti od 90 MPA. To znači da vaši gotovi akrilni dijelovi mogu podnijeti razuman pritisak bez razbijanja ili dobivanja deformacije.
Što se tiče dimenzijske stabilnosti, vidjet ćete da akrilni dijelovi proizvedeni kroz injekciju imaju minimalnu sniženje i održavanje originalnog oblika čak i nakon više ciklusa grijanja i hlađenja. Osim toga, transparentnost od akrila je jedna od svojih najatraktivnijih značajki. Uz brzinu svjetlosnog prijenosa 92%, akril je optički jasno, čineći ga idealnim izborom za leće, svjetlosne vodiče i druge aplikacije gdje je jasnoća ključna.
Akril je poznat i po svojoj izvrsnoj tvrdoći  i otporu na ogrebotine. S Rockwell tvrdoću M100, to je pouzdan materijal izbor za aplikacije koje zahtijevaju pristojnu količinu otpora na nošenje. Iako njegov otpor na udar ne može biti tako visok kao drugi polimeri poput polikarbonata, akril i dalje nudi pristojnu zaštitu od utjecaja, s snagom utjecaja od oko 16 kJ/m2.
Osim mehaničkih svojstava, akril ima dobru kemijsku otpornost na razna otapala i sredstva za čišćenje. To znači da će vaši gotovi dijelovi dobro stajati protiv kemijske degradacije tijekom vremena.
Konačno, raspravimo o fleksibilnom modulu akrila, koji se nalazi na oko 3.2 GPa. To ukazuje da akrilni dijelovi pokazuju odgovarajuću razinu ukočenosti, omogućujući im da zadrži svoj oblik pod teškim opterećenjima bez dobivanja previše fleksibilan.
Akrilno u raznim elementima
Jedna od ključnih prednosti akrila je njezina jasnoća i transparentnost, što ga čini savršenim za brojne aplikacije, kao što su leće, zasloni, prozori i znakovi. Kada je ubrizgavanje oblikovano, akrilni dijelovi su poznati po svojoj impresivnoj estetici i izdržljivosti. Automobilska industrija, primjerice, koristi akril za prozore i stražnja svjetla, koji zahtijevaju transparentnost i snagu.
Osim komponenti, akril se također može naći u obliku boje. To je zato što se dobro drži širokog raspona površina i otporan je na vodu. Ako radite na projektima koji zahtijevaju trajnu i laganu otopinu boje, akril bi mogao biti način da ide.
Faze procesiranja akrilnih injekcija
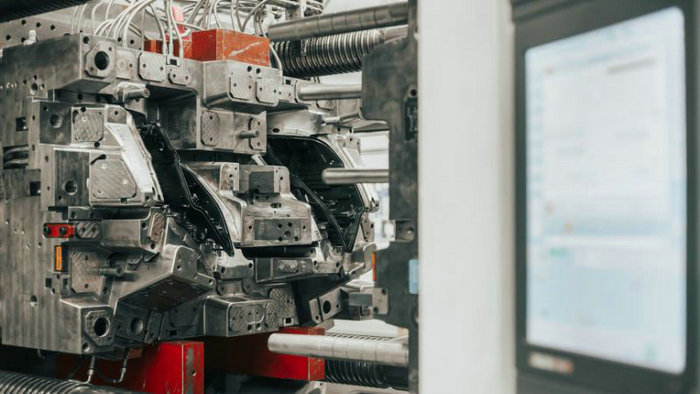
Akrilno ubrizgavanje je popularna tehnika za stvaranje različitih plastičnih PMMA komponenti s izvanrednim estetskim kvalitetama. U ovom prijateljskom vodiču, prošetat ćemo vas kroz glavne faze procesa akrilnog ubrizgavanja kako bi bolje razumjeli kako su vaši željeni proizvodi proizvedeni.
- Materijal Priprema: Prije nego što započnete proces oblikovanja, od ključne je važnosti da se plastični materijal pravilno pripremi. Da bi se postigli optimalni rezultati, sadržaj vlage bi trebao biti manji od 0,1%, po mogućnosti oko 0,04%.
- Topljenje i injekcija: Nakon što su materijali spremni, oni se pohranjuju u zagrijanom bačvu gdje se tope i postaju rastopljena plastika. Brzina injekcije igra ključnu ulogu u određivanju kvalitete konačnog proizvoda. Postići besprijekoran završetak i smanjiti defekte, preporučuje se ubrizgavanje otopljene plastike umjerenom brzinom.
- Hlađenje i učvršćivanje: Nakon što se rastopljena plastika ubrizga u šupljinu, potrebno je vrijeme da se ohladi i učvrsti. Stope hlađenja treba pažljivo kontrolirati kako bi se izbjeglo izobličenje, smanjivanje i druge nedostatke. Proces hlađenja može biti vrlo osjetljiv, ali pravilno upravljanje osigurava da će vaši akrilni proizvodi imati željeni oblik i snagu.
- Izbacivanje i djelomično uklanjanje: Kad se akrilna komponenta ohladi i očvrsne, vrijeme je da ga pažljivo izbacite iz kalup. Ne zaboravite koristiti oprez pri uklanjanju dijela kako bi se izbjeglo oštećenje njegove površine ili konstrukcije.
- Nakon obrade: Ovisno o vašim konačnim zahtjevima proizvoda, mogu biti neki dodatni koraci za dovršavanje:
- Pliščanje: Ako akrilni dio ima nejednake površine ili grube rubove, nježno glačanje materijala pomaže ga izgladiti.
- Poliranje: Za visoku glazuru koja poboljšava transparentnost akrila i ukupni izgled, poliranje je nužan korak. Možete koristiti poliranje spojeva ili mazanje alata za postizanje zrcala sličan sjaj
Estetika i dovršavanje
Kako bi se postigla željena površina za akrilne dijelove, tijekom procesa primjene injekcije treba uzeti u obzir nekoliko čimbenika:
- Odabir materijala: Odabir pravog akrilnog materijala od presudne je važnosti za postizanje estetsko ugodnog proizvoda. Neki dodaci mogu poboljšati jasnoću, boju i površinski završetak konačnog dijela.
- Dizajn kalupa: Pravilnim dizajnom može se postići ravnomjerno punjenje i smanjiti broj nedostataka na gotovom dijelu. Tekstura kalupa može se prilagoditi i za postizanje različitih završnih obrada površine, od sjajne do matirane.
- Brzina i parametri injekcije: Brzine injekcija i pažljivo odabrani parametri oblikovanja mogu pomoći u postizanju glatke, sjajne površine. Međutim, budite oprezni da ne žrtvovati kvalitetu proizvoda za izgled, jer pretjerane brzine mogu dovesti do drugih problema.
- Post-molding završetak: Neki dijelovi svibanj zahtijevati dodatne završne procese nakon oblikovanja, kao što su poliranje, slikarstvo, ili premaz, kako bi se postigao željeni konačni izgled.
Upravljanje temperaturom u moldiranju injekcije
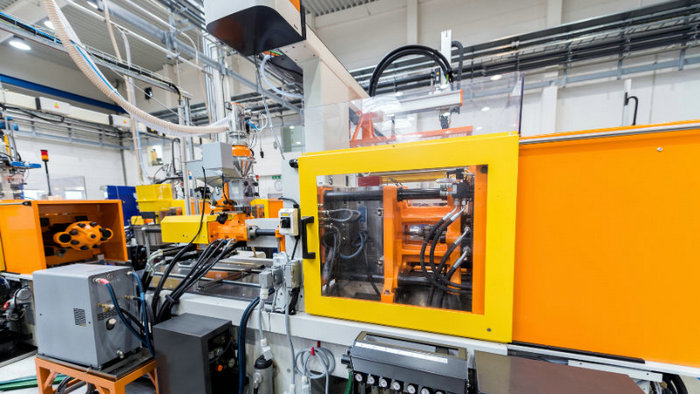
Akril se topi na temperaturnom rasponu od 130-140 stupnjeva Celzija i može raditi na maksimalnoj temperaturi između 65 i 93 stupnjeva Celzija. To čini akril prikladnim za operacije pod umjereno visokim temperaturama, a također se može povoljno oblikovati pomoću topline. Njegova niska termalna prevodivost čini akril iznimnom izolatorom protiv topline.
Kada se radi o akrilnom plastičnom ubrizgavanju, održavanje optimalne temperature je od presudne važnosti za osiguravanje kvalitete i učinkovitosti procesa. U ovom dijelu, razgovarat ćemo o važnosti upravljanja temperaturom i ponuditi neke savjete o tome kako je postići.
Prvo, temperatura sušenja igra ključnu ulogu u pripremi plastike za obradu. Akrilna, ili PMMA, ima stopu apsorpcije vode od 0,3-0,4%. Kako bi se izbjegli mjehurići, plinske linije i smanjena jasnoća u završnom proizvodu, ključno je zadržati razinu vlažnosti ispod 0,1%, obično oko 0,04%.
Kada je riječ o otopiti temperaturu, od presudne je važnosti razmotriti kvalitetu proizvoda i vrijeme ciklusa. Akrilna injekcija kalpira zahtijeva odgovarajuću temperaturu topljenja, koja će imati značajan utjecaj na proizvod koji je rezultat. Vrijedno je napomenuti da je točka topljenja akrila oko 130-140 stupnjeva Celzija. U tom rasponu, trebate pronaći optimalnu temperaturu topljenja koja utječe na ravnotežu između kvalitete i ciklusa vremena.
Razgovarajmo o temperaturi kalupa.
Nužno je razmotriti temperaturu kalupa za injekciju budući da izravno utječe na kvalitetu konačnog proizvoda. Viša temperatura bačvi, na primjer, zahtijeva niži udio vlage u akrilnim listovima (0,02%), dok niža temperatura bačvi zahtijeva više uklanjanje vlage (0,05%).
Temperatura kalupa utječe na dimenzionalnu stabilnost i kvalitetu površine završenog proizvoda. Na taj način, upravljanje temperaturom kalup tijekom procesa ubrizgavanja je od presudne važnosti. Ovdje su tri savjeta kako bi se održala idealna temperatura plijesni:
- Koristite sustav za kontrolu temperature: Za održavanje temperature kalup integrirajte precizan sustav za kontrolu temperature.
- Pomno pratite temperaturu kalup: Pripazite na stvarnu temperaturu plijeska i po potrebi se prilagodite.
- Optimizirajte kanale hlađenja: Dobar dizajn plijeska uključuje učinkovite kanale hlađenja i treba ih pravilno održavati kako bi se osiguralo učinkovito uklanjanje topline.
Dodatna razmatranja u akrilnom moldingu
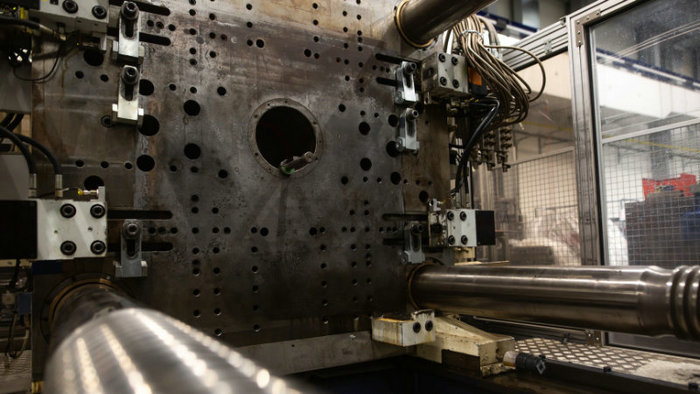
Pri brizganju akrila treba uzeti u obzir još nekoliko čimbenika kako bi postupak tekao glatko i dao kvalitetne rezultate. U ovom ćemo odjeljku razmotriti temperaturu toplinskog otklona, ultrazvučno zavarivanje i cijenu kalupa.
Temperatura toplinskog otklona: Tijekom brizganja važno je uzeti u obzir temperaturu toplinskog otklona (HDT) akrila. HDT označava temperaturu pri kojoj se materijal počinje deformirati pod određenim opterećenjem. Za većinu akrilnih materijala HDT iznosi između 80 i 100 °C. Održavanje temperature ispod HDT-a pomaže da gotov proizvod zadrži oblik, dobra optička svojstva i visoku dimenzijsku točnost.
Ultrazvučno varjenje: U slučajevima kada se trebate pridružiti dva ili više akrilnih dijelova, možda želite smatrati ultrazvučno varenje kao prikladnu tehniku. Ultrazvučno zavarivanje koristi visokofrekvencijske zvučne valove za stvaranje topline, što zatim topi plastiku i spaja dijelove zajedno. To je brza i učinkovita metoda koja ne ostavlja vidljive oznake i posebno je korisna za akrilne proizvode koji zahtijevaju čist i čist završetak.
Cijena kalupa: Na kraju, uzmite u obzir troškove izrade kalupa za brizganje akrila. Kvalitetni kalupi mogu biti skupi zbog čimbenika kao što su složenost, veličina i materijal. Za smanjenje troškova kalupa razmotrite sljedeće:
- Pojednostavljenje dizajna vašeg dijela
- Ponovna uporaba dijelova kalupa kad god je to moguće
- Odabir odgovarajućih materijala za kalup
Utjecaj na okoliš i zdravlje tijekom akrilne injekcije
Određeni aspekti procesa akrilnog ubrizgavanja mogu doprinijeti zabrinutosti oko okoliša. Dok gledamo na potrošnju energije strojeva za ubrizgavanje, poboljšali su se i sada koriste 20-50% manje energije u usporedbi s prije deset godina. Ipak potrošnja struje i dalje je od vitalnog značaja, jer to znatno utječe na okoliš.
Tijekom procesa oblikovanja akrilnih injekcija, mogu se proizvoditi razne opasne pare i pare mogu predstavljati potencijalne rizike za zdravlje ako se udahne. Kako bi se osiguralo zdravlje pojedinaca uključenih u taj proces, u proizvodnom objektu moraju se provoditi odgovarajuća otopina za ventilaciju i zagušavanje.
Alternativne i usporedbe
U ovom dijelu, usporedit ćemo različite materijale za kalupiranje, uključujući polikarbonat, ABS i druge sintetičke plastike, ističući njihova svojstva i aplikacije.
- Polikarbonat (PC): Ova prozirna termoplastika je poznata po svojoj visokoj otpornosti na utjecaj, što je izvrsna alternativa akrila za aplikacije koje zahtijevaju veću izdržljivost. Polikarbonat se često koristi za stvaranje proizvoda poput sigurnosne opreme, automobilskih komponenti, i naočala leća. Imajte na umu da PC obično ima manju transparentnost od akrila, ali to još uvijek može biti idealan izbor kada otpornost utjecaja je prioritet.
- Akrilonitrilni butadien Stiren (ABS): Kao još jedna sintetička plastika, ABS je stekao popularnost zbog svojih niskih troškova, lakoće oblikovanja injekcije i dobrih mehaničkih svojstava. Iako nije transparentan kao akrilni ili polikarbonat, ABS je čvrsta opcija za projekte koji ne zahtijevaju visoku razinu optičke jasnoće. Neke uobičajene uporabe za ABS uključuju automobilske dijelove, igračke i kućanske aparate.
- Polipropilen (PP): Ova svestrana termoplastika ima dobru ravnotežu kemijske otpornosti, čvrstoće i fleksibilnosti. Iako nije prozirna poput akrila, polipropilen se široko koristi u raznim primjenama, kao što su ambalaža, automobilske komponente i potrošačka roba. Ako tražite materijal koji pruža odličnu otpornost na kemikalije i umor, PP može biti prikladan izbor.
- Alternativne prozirne termoplastike: Postoji nekoliko drugih prozirnih materijala dostupnih za primjenu injekcije. Neki primjeri uključuju:
- ASA (Akrilonitrilni stirenski akrilat): Poznat po svojoj izvrsnoj UV otpornosti i meteorologiji, ASA se često koristi za vanjske primjene.
- COC (Cyclic Olefin Copolimer): Ima jedinstvenu kombinaciju transparentnosti, kemijske otpornosti i niske apsorpcije vode, što ga čini pogodnim za medicinske uređaje i optičke primjene.
- PCT (Polycyclohexylene dimetilene Tereftalate): Nudi vrhunsku otpornost na toplinu i optičku jasnoću, što ga čini idealnim za zahtjevna okruženja poput automobilskog osvjetljenja.
Česta pitanja
Koje su prednosti akrilnog ubrizgavanja?
Akrilna injekcija nudi više prednosti kao što su visoka optička jasnoća, izvrstan prijenos svjetlosti i dobra stabilnost boje. S svjetlosnim prijenosom većim od 92%, akril ima jasnoću sličnu staklom. Osim toga, akrilni dijelovi su poznati po svojoj snazi, izdržljivosti i otpornosti na vremensko vrijeme i UV zračenje, što ih čini prikladnim za široki raspon aplikacija.
Kako da izaberem pravi materijal za akril?
Odabir odgovarajućeg materijala za kalup za brizganje akrila ovisi o čimbenicima kao što su proračun, potreban vijek trajanja kalupa i složenost dijela. Čelični kalupi često su prvi izbor zbog trajnosti i mogućnosti izrade visokokvalitetnih dijelova. Međutim, aluminijski kalupi mogu biti isplativa alternativa za male serije ili manje zahtjevne primjene. Suradnja s proizvođačem kalupa može vam pomoći odabrati najbolji materijal za potrebe projekta.
Što su uobičajene primjene akrilnih injekcija oblikovanih proizvoda?
Akrilni injekcija oblikovani proizvodi imaju brojne primjene, uključujući automobilske dijelove (kao što su svjetla i komponente tablice), leće za kamere ili naočale, svjetlosni difuzeri, znakaža, elektroničkog uređaja i dekorativnih predmeta. Akrilna izvrsna optička svojstva i izdržljivost čine ga popularnim izborom za ove različite aplikacije.
Koji čimbenici utječu na kvalitetu akrilnih injekcija oblikovanih dijelova?
Nekoliko čimbenika može utjecati na kvalitetu vašeg akrilnog ubrizgavanja oblikovanih dijelova. Najkritičniji čimbenici uključuju materijal i dizajn, vlažnost plastičnog materijala (po mogućnosti ispod 0,1%), parametre procesa ubrizgavanja (kao što su temperatura, tlak i vrijeme hlađenja) i pravilno rukovanje materijalom. Ti čimbenici doprinose smanjenju defekta poput mjehurića, plinskih linija i smanjenja optičke jasnoće.
Kako se akrilna injekcija uspoređuje s drugim tehnikama?
Oblikovanje akrilne injekcije je svestran i učinkovit proces koji može stvoriti složene dijelove s visokom preciznošću i kvalitetom površine. Proces je općenito brži i troškovno učinkovitiji u odnosu na druge tehnike, kao što su strojarstvo ili lijevanje. Ubrizgavanje omogućuje i proizvodnju visokih količina, što možda nije izvedivo s drugim metodama izrade. Međutim, važno je smatrati da početna investicija u stvaranje kalupova može biti značajnija, posebno za sofisticirane dizajne.
Kako mogu spriječiti nedostatke u akrilnim injekcijama oblikovanim proizvodima?
Kako bi se minimizirale nedostatke u akrilnim injekcijama oblikovanim proizvodima, osiguralo se optimizacija parametara procesnog modeliranja i materijala. Najvažniji korak je ograničavanje apsorpcije vlage u akrilnom materijalu (obično 0,3-0,4%) i održavanje potrebne razine vlažnosti od manje od 0,1%. Pravilan dizajn kalup i dosljedna kontrola procesa mogu pomoći u izbjegavanju problema poput mjehurića, plinskih linija i kompromitirane jasnoće. Surađujte s vašim pružateljem usluga ubrizgavanja kako bi se uspostavila najbolja praksa za sprječavanje defekta u vašim akrilnim dijelovima.







