
Oświetlenie zewnętrzne z tworzyw sztucznych rośnie w popularności producentów OEM poszukujących budowy trwałych, lekkich i opłacalnych osprzętu zewnętrznego na skalę. Ale jakie są dokładnie korzyści, i jak producenci oświetlenia osiągnąć je z precyzyjnie zaprojektowanego oprzyrządowania?
W tym przewodniku, w Moldie zajmiemy się każdym czynnikiem krytycznym, od prawidłowego wyboru żywicy i projektowania dla produkcji (DFM) po to, jak przezwyciężymy wyzwania związane z formowaniem elementów optycznych.
Dlaczego maszynownia Plastycy są zamienniki metalu w mocowaniach na zewnątrz
Z tworzyw sztucznych takich jak poliwęglan, ABS, i szklany nylon napełniony są stale rozpraszający odlew aluminium i blachy stalowe w zewnętrznej obudowie oświetleniowej, obiektywów i reflektorów.
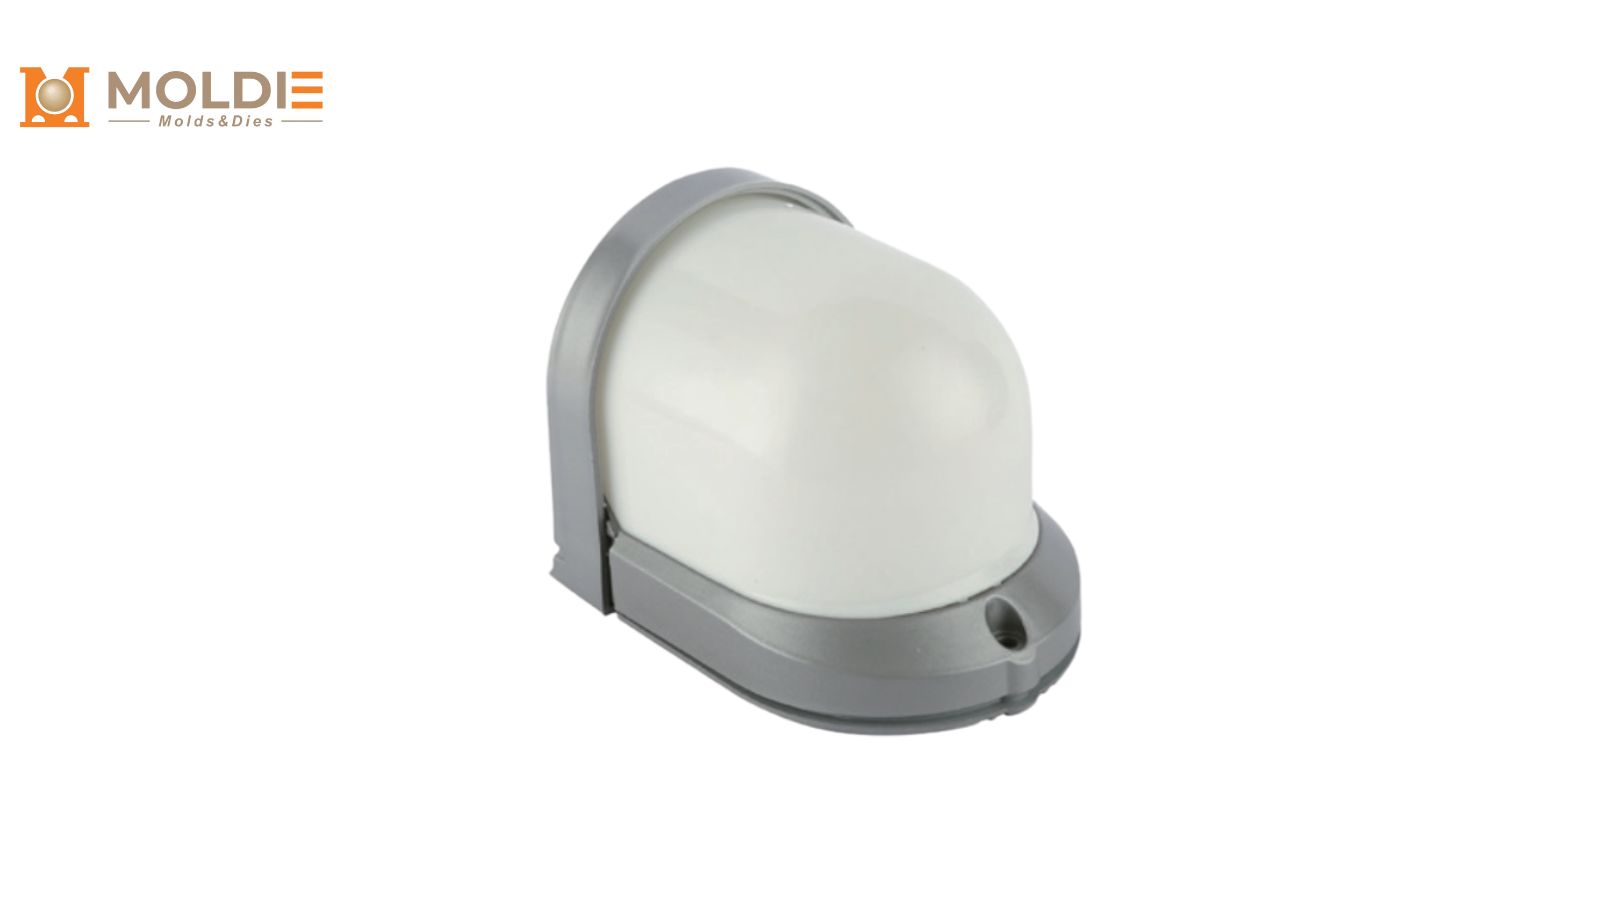
Odporność na korozję w środowisku przybrzeżnym i twardym
Metalowe osprzęt na zewnątrz w strefach przybrzeżnych, roślinach chemicznych i regionach o wysokiej wilgotności wymaga drogich powłok ochronnych, takich jak powłoki proszkowe, anodyzacji, lub ocynkowania na gorąco. Co więcej, te wykończenia mogą również pędzić ze względu na aerozol solny i kwaśne atmosfery.
Tworzywo sztuczne są z natury odporne na korozję galwaniczną i elektrochemiczną. Poliwęglan lub obudowy ASA przejdzie tysiące godzin badania otrysku soli (ASTM B117) bez degradacji powierzchni. To eliminuje potrzebę wtórnego wykończenia i dramatycznie zmniejsza twierdzenia gwarancyjne w trudnych środowiskach.
Znaczące zmniejszenie masy ciała i uproszczenie montażu
Poliwęglan obudowy zazwyczaj waży od 40 do 50 procent mniej niż równoważny odcinek aluminium. To zmniejszenie masy upraszcza sprzęt montażowy, obniża koszty wysyłki, i sprawia, że instalacja jest szybsza dla dużych komercyjnych lub miejskich rolek.
Łagodniejsze zespoły pozwalają również na cieńsze nawiasy i mniej złączek. Konstrukcje typu Snap-fit formowane bezpośrednio na części z tworzyw sztucznych mogą całkowicie zastąpić śruby, redukując pracę montażową na linii produkcyjnej.
Efektywność kosztowa w produkcji o wysokiej zawartości oleju
Wtryskiwanie amortyzuje oprzyrządowanie kosztami w dziesiątkach lub setkach tysięcy jednostek. Po zbudowaniu formy koszt obudowy z tworzywa sztucznego spada znacznie poniżej kosztu ekwiwalentu odciętych lub znaczonych metali.
| Czynnik | Die-Cast Aluminium | Z tworzyw sztucznych z wtryskiem |
|---|---|---|
| Ołów ołowiu | 8–14 tygodni | 4 do 8 tygodni |
| Wtórne wykończenie | Wymagane (okładanie, anodowanie) | Często niepotrzebne |
| Czas cyklu na część | 45 do 90 sekund | 15–45 sekund |
[Oczywiste dane zostaną określone na podstawie danych szczegółowych dotyczących wzorów formy lub wymagań dotyczących produktu.]
Te ekonomia sprawiają, że plastik jest wyraźnym zwycięzcą wysokiej wielkości programów oświetlenia na zewnątrz, gdzie koszty jednostkowe są agresywne.
Wybór Right Resins dla ekstremalnych warunków zewnętrznych
Wybór odpowiedniego polimeru to najważniejsza decyzja inżynieryjna w projekcie zewnętrznego oświetlenia z tworzyw sztucznych. Korzystając z naszego doświadczenia w produkcji części i form do oświetlenia zewnętrznego, podsumowaliśmy niektóre z głównych materiałów stosowanych w tej wyspecjalizowanej branży.
Poliwęglan uV-Stalizowany (PC) do lusterek odpornych na rozszczepienie
Poliwęglan oferuje około 250 razy większą odporność na uderzenia szkła, co czyni go domyślnym materiałem dla soczewek odpornych na wandal i pokryć.
Po połączeniu ze stabilizatorami UV, takimi jak benzotriazol lub HALS (stabilizatory światła z aminą), PC utrzymuje swoje właściwości mechaniczne i przejrzystość przez lata bezpośredniej ekspozycji na słońce.
PC jest dobrze dostosowany do soczewek światła powodziowego, rozproszników i opakowań ściennych, gdzie zdarzenia uderzeniowe są rzeczywistego ryzyka.
PMMA (Akryl) dla jasności optycznej długoterminowej bez żółtania
Polymetylometakryl dostarcza 92% przekładni lekkiej, najwyższej ze wspólnych termoplastyki. Opiera się znacznie lepiej niż poliwęglan w przedłużonym narażeniu na promieniowanie UV, co czyni go doskonałym wyborem dla dekoracyjnych oświetleń i architektonicznych osprzętu, gdzie wygląd ma znaczenie.
Jednak istnieje różnica: jego odporność na uderzenia jest niższa w porównaniu z komputerem PC. Soczewki PMMA działają najlepiej w zastosowaniach chronionych lub wtórna poliwęglanowa osłona może wchłaniać obciążenie mechaniczne. Jego jasność optyczna sprawia, że jest ona idealna również dla precyzyjnych soczewek refraktorowych, które kształtują wzory wiązki.
Termicznie przewodzone plastiki do rozpraszania ciepła LED
Standardowe tworzywa sztuczne działają jako izolatory termiczne, które stwarzają problemy, gdy diody LED o wysokiej mocy wytwarzają ciepło, które musi być zarządzane. Termicznie przewodzące związki polimerowe, wypełnione cząstkami ceramicznymi lub grafitowymi, oferują wartości przewodnictwa termicznego od 1 do 20 W/mK. Jest to znacznie poniżej miedzi lub aluminium, ale wystarczające dla wielu modułów LED o średniej mocy.
Związki te umożliwiają inżynierom integrację elementów grzewczych bezpośrednio do formowanej obudowy, która zastępuje osobny aluminiowy zlew i obudowy z tworzyw sztucznych, skracając zarówno koszty BOM, jak i czas montażu.
Injection Molling DFM Strategie dla IP65+ Ocena
Osiągnięcie IP65 lub wyższej ochrony wejściowej w umocowaniu na wtrysku wymaga starannej uwagi na linie rozdzielcze, powierzchnie uszczelniające i tolerancje wymiarowe. Przegląd DFM na etapie projektowania formy zapobiega kosztownej przebudowie później.
Projektowanie Snap-Fits i Gasket Groowes
Cechy snap-fit muszą być zaprojektowane z odpowiednimi kątami (zazwyczaj od 1 do 2 stopni na bok) i granicami odkształcenia, które pozostają w przedziale elastycznym wybranej żywicy. Nadciśnienie ramion pękną lub pękną w polu, pękną pieczęć.
Wytyczne powinny być zgodne z następującymi wytycznymi:
- Głębokość grzbietu ustawiona na ściśnięcie pierścienia lub uszczelki o 20 do 30%
- Szerokość głowicy nieznacznie szersza niż niekompresyjna uszczelka poprzeczna
- Ciągła, nieprzerwana ścieżka rodzenia z promiennymi narożnikami, aby uniknąć ściskania
Umieszczenie rowki uszczelnienia na tej samej połowie plewy, co powierzchnia uszczelniająca zapewnia bardziej rygorystyczne tolerancje i bardziej konsekwentne uszczelnienie.
Zarządzanie grubością ściany, aby zapobiec rynsztokom i wojnie
Jednolita grubość ściany ma decydujące znaczenie zarówno dla jakości kosmetycznej, jak i integralności konstrukcyjnej. Grube sekcje chłodzą wolniej niż te cienkie, powodując wewnętrzne naprężenia, które powodują oznaki zlewu na widocznych powierzchniach i na płycie płyt płaskich.
Najlepsza praktyka polega na zachowaniu nominalnej grubości ściany między 2,0 a 3,0 mm dla większości obudów oświetleniowych na zewnątrz. Tam, gdzie potrzebna jest sztywność, należy użyć żeber przy 50 do 60% nominalnej grubości ściany, zamiast podnoszenia samej ściany.
Stopniowe przechodzenia pomiędzy grubymi i cienkimi odcinkami, o stosunku nie większym niż 3:1, pomagają utrzymać spójny topnienie przepływu i zmniejszyć naprężenie formowane.
Przeciążanie i wkładanie do uszczelniania bez szwu
Overmolding
Przymocowuje miękką uszczelkę elastomerową TPE (termoplastyczną) bezpośrednio do sztywnego komputera lub obudowy ABS, eliminując potrzebę oddzielnego uszczelnienia i towarzyszącego jej etapu montażu. Łączność chemiczna między TPE i substratem tworzy uszczelnienie, które nie może się przesuwać lub wypaść podczas obsługi.
Wstaw formowanie
Wstaw formowanie jest równie cenne dla montażu z gwintów mosiądzowych, terminali elektrycznych lub gruczołów kablowych bezpośrednio do części z tworzywa sztucznego. Podejście to wytwarza zamknięty, monolitowy element, który upraszcza montaż końcowy i poprawia długotrwałą wydajność IP.
Pokonywanie wyzwań związanych ze wstrzyknięciem elementów optycznych
Części optyczne, takie jak soczewki, refraktory i dyfuzory, wymagają bardziej rygorystycznej kontroli procesu niż standardowe elementy konstrukcyjne. Nawet niewielkie wady mogą rozpraszać światło, zmniejszać transmisję lub tworzyć widoczne artefakty w wzorcu wiązki.
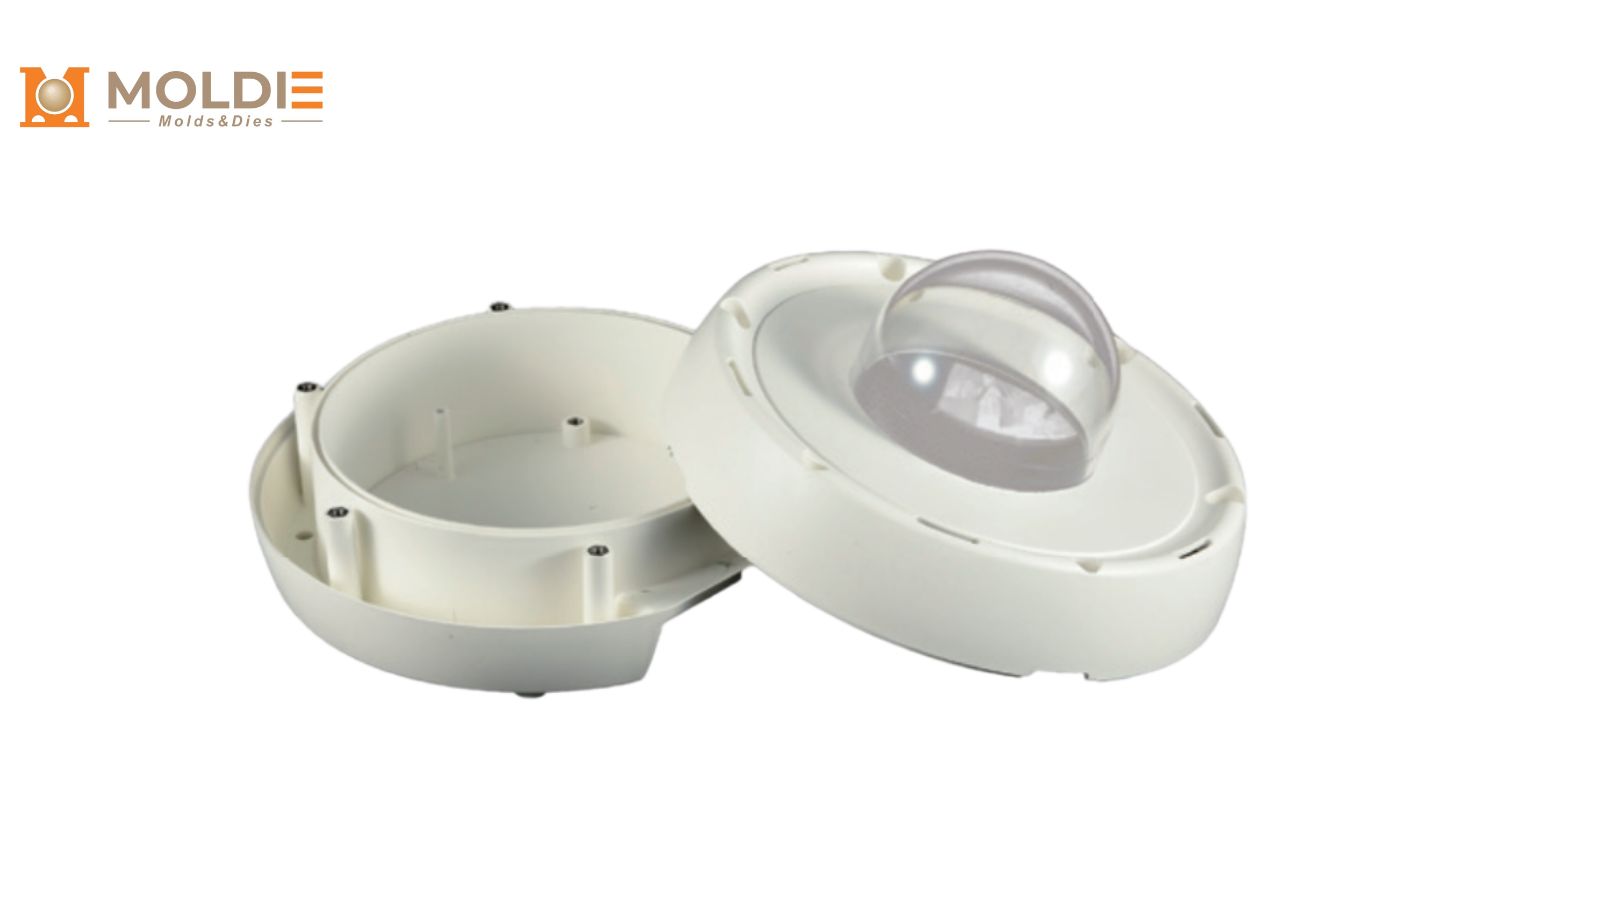
Kontrolowanie temperatury wilgoci do wyeliminowania birefringencji
Birefringencja występuje wtedy, gdy napięcie wewnętrzne powoduje różne wskaźniki refrakcyjne w różnych kierunkach w obrębie formowanej części. Pojawia się jako wzory barwiące tęczowe pod polarizowanym światłem i rozkłada jednorodność optyczną.
Podstawową mocą jest wysoka i jednolita temperatura formy. Dla soczewek poliwęglanowych typowe są temperatury powierzchni formy od 80 do 120°C. To spowalnia szybkość chłodzenia, pozwalając łańcuchom polimerowym na zrelaksowanie i zmniejszenie naprężeń resztkowych. Korzystanie z niezgodnych kanałów chłodzenia ze stali formowej dodatkowo poprawia jednorodność temperatury w jamie.
Osiągnięcie wysoko-glossowych zakończeń SPI dla maksymalnej przerzutni światła
Stowarzyszenie Przemysłu Plastycznego (SPI) wykończenia system klasyfikacji definiuje jakość powierzchni. Elementy optyczne wymagają wykończenia SPI A-1 lub A-2, które osiągane są przez polerowanie diamentu blachy stalowej.
Najważniejsze względy dotyczące form optycznych o dużej pogorszenia:
- Używaj twardych blach takich jak S136 lub NAK80, które akceptują i trzymają lakier lustrowy
- Określić grubość powierzchni Ra 0,01 do 0,05 μm na powierzchniach optycznych
- Regularnie poleruj ponownie powierzchnie formy, aby zapobiegać mikrozarysowaniom podczas kolejnych serii produkcyjnych
Każda niedoskonałość powierzchni formy zostanie bezpośrednio odwzorowana na formowanej soczewce, ograniczając przepuszczalność światła i powodując wady rozpraszania.
Skuteczne wynalazki zapobiegające paleniu znaków
Płonące ślady, zwane również znakami oleju napędowego, pojawiają się, gdy uwięzione powietrze w jamie ustnej ściska się i zapali podczas wstrzyknięć. Na jasnym soczewce, nawet słaby znak oparzeń jest wadą godną odrzucenia.
Właściwa wentylacja wymaga cienkich slotów wentylacyjnych (0,02–0,04 mm głębokości dla komputera) obrabianych w ostatnich punktach wypełnienia. Ukształtowanie formowane próżniowo jest inną opcją dla geometrów złożonych soczewek, gdzie nie jest wystarczające wentylowanie pasywne. Oprogramowanie symulacji przepływu powietrza może przewidzieć lokalizacje w fazie projektowania, co umożliwia inżynierom raczej wentylację pozycjonowania, niż reagowanie.
Partnerstwo z Moldie dla Twoich projektów Oświetleniowych
Przekształcenie konstrukcji mocowania w masowo wyprodukowany produkt wymaga wyspecjalizowanego partnera formującego. Moldie oferuje formę końcową i elementy produkcji do tworzyw sztucznych optycznych i strukturalnych, oferując:
- Prototypowanie & Tooling Manufacturing: Od prototypów obrabianych CNC po twardną formę produkcji stali P20/H13, można bezpośrednio zakupić od nas narzędzia.
- Scalable Produkcja: bezsprzeczna skala od pilotażu przebiega do wysokiej wielkości produkcji (setki tysięcy jednostek).
- Ścisła kontrola jakości: CMM weryfikacja wymiarów dla uszczelnień IP65+, badania optyczne dla soczewek oraz wsparcie dla zgodności UL/IEC.
Gotowy, aby przejść od koncepcji do produkcji? Wizyta Moldie jest pierwszym krokiem w kierunku budowy niezawodnych, gotowych do rynku mocowania.






