
Plastično vanjsko osvjetljenje raste u popularnosti za proizvođače OEM-a koji žele izgraditi trajne, lagane i troškovno učinkovite vanjske uređaje na skali. Ali što su zapravo prednosti, i kako ih proizvođači svjetla postižu s precizno inženjeriranim toolings?
U ovom vodiču u tvrtki Moldie obradit ćemo sve ključne čimbenike, od pravilnog odabira smole i dizajna za proizvodnju (DFM) do načina na koji rješavamo izazove injekcijskog prešanja optičkih komponenti.
Zašto strojarstvo plastike zamjenjuju metal u vanjskim fiksacijama
Strojarske plastike poput polikarbonata, ABS-a i najlona ispunjenog staklom konstantno displaniraju aluminij i čelik od aluminija i listova u vanjskim svjetionicima, lećama i reflektorima.
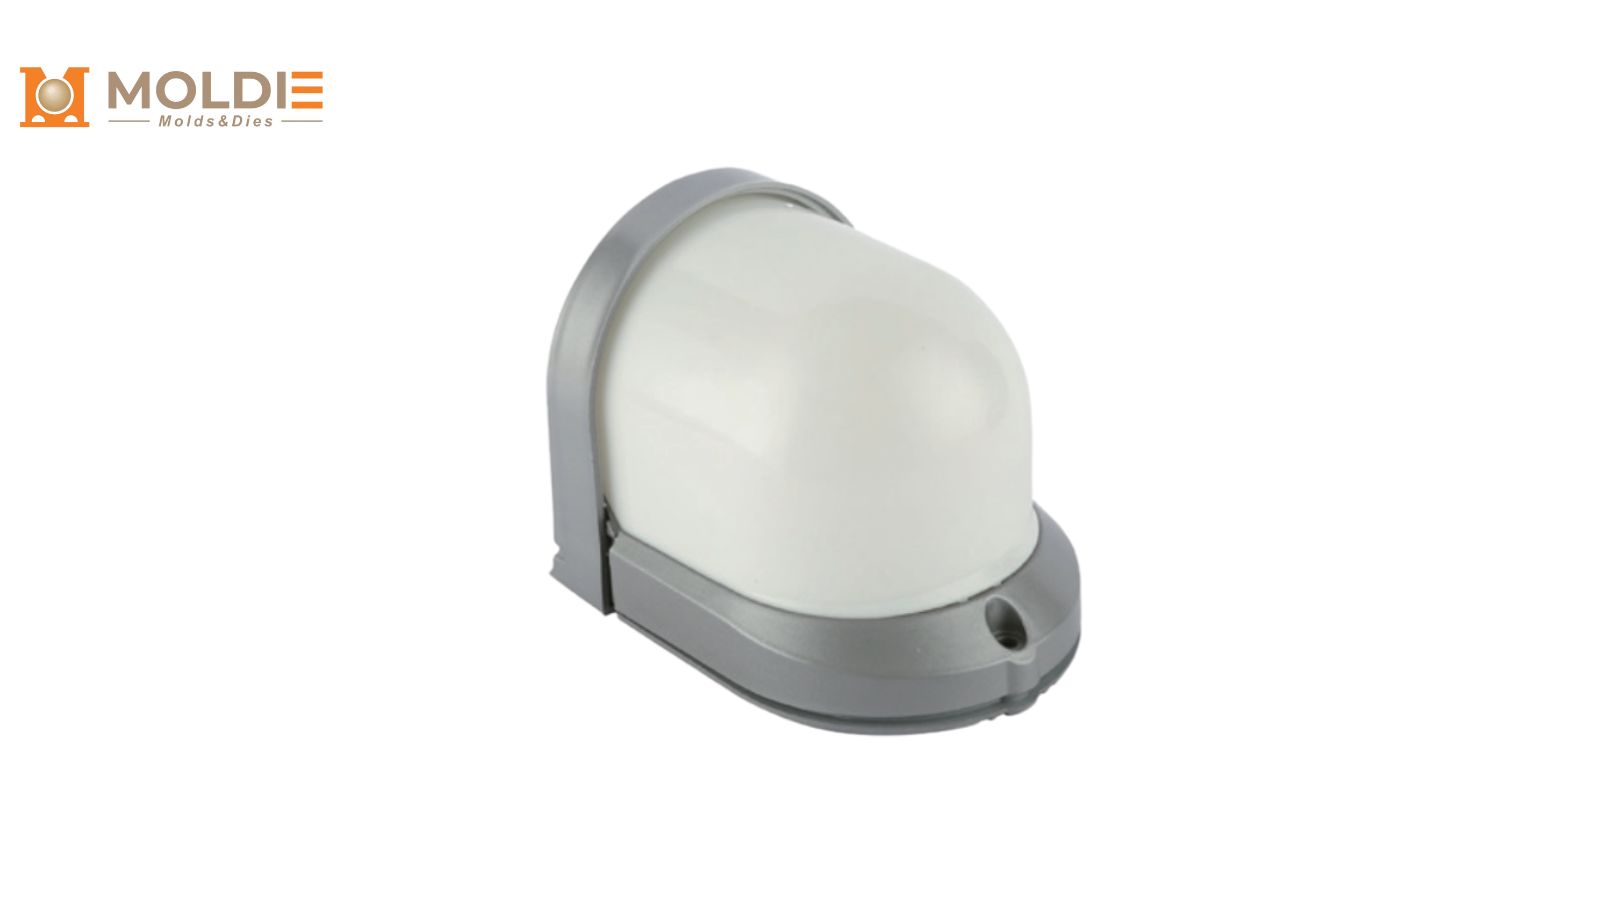
Korozija otpor u obalnim i teškim sredinama
Metalna vanjska oprema u obalnim zonama, kemijskim biljkama i visoko vlažnim regijama zahtijeva skupe zaštitne premaze kao što su premaz u prahu, anodiranje, ili vruće dip galvanizacija. Što je više, ti završni također može erodirati zbog soli i kiselih atmosfera.
Inžinjerske plastike su inherentno imune na galvanske i elektrokemijske korozije. Polikarbonatni ili ASA kućište će proći tisuće sati testiranja soli (ASTM B117) bez bilo kakve degradacije površine. To uklanja potrebu za sekundarnim završnim operacijama i dramatično smanjuje zahtjeve garancije u oštrom okruženju.
Značajno smanjenje težine i pojednostavnjenje skupštine
Polikarbonatno stanovanje obično teži 40 do 50 posto manje od ekvivalenta die-cast aluminijski dio. Ovo smanjenje težine pojednostavnjuje montažni hardver, snižava troškove prijevoza, i čini instalaciju brže za velike komercijalne ili općinske pokreta.
Upaljači također omogućuju tanje potporne zagrade i manje pričvršćivača. Snap-fit dizajni oblikovani izravno u plastične dijelove mogu u potpunosti zamijeniti vijke, smanjivanje sastavnog rada na proizvodnoj liniji.
Troškovno-efikasnost u proizvodnji visokog volumna
Ubrizgavanje modela amortizuje troškove toulinga u desetinama ili stotinama tisuća jedinica. Nakon što je kalup izgrađen, podjelom trošak plastičnog kućišta pada daleko ispod one od smrtonosnog ili stamped metala ekvivalenta.
| Faktor | Aluminij | Plastika u obliku injekcije |
|---|---|---|
| Vrijeme olova za alat | 8 do 14 tjedana | 4 do 8 tjedana |
| Sekundarno dovršavanje | Potrebno (oblog, anodizanje) | Često nepotrebno |
| Vrijeme ciklusa po dijelu | 45 do 90 sekundi | 15 do 45 sekundi |
[Detalji o dizajnu kalupova ili zahtjevima proizvoda utvrdit će se stvarnim podacima.]
Ova ekonomija čini plastiku jasnim pobjednikom za programe osvjetljavanja na otvorenom, gdje su ciljani troškovi jedinice agresivni.
Odabir pravih stavova za ekstremne vanjske uvjete
Odabir točnog polimera je najvažnija inžinjerska odluka u projektu plastičnog osvjetljenja na otvorenom. Korištenjem našeg prethodnog iskustva u osvjetljavanju i proizvodnji plijesni, saželi smo neke od glavnih materijala u ovom specijaliziranom polju.
UV-stabilizirani polikarbonat (PC) za šatterotporne leće
Polikarbonat nudi približno 250 puta veću otpornost na staklo, čineći ga uobičajenim materijalom za leće otporne na vandal i pokrivače.
Kada se spoji s UV stabilizatorima kao što su benzotriazol ili HALS (sjajni stabilizatori svjetla amina), PC održava svoja mehanička svojstva i transparentnost tijekom godina izravne izloženosti suncu.
PC je dobro pogodan za poplavne leće, bollard difuzeri, i zid pack pokriva gdje su udarni događaji pravi rizik.
PMMA (akrilna) za dugotrajnu optičku jasnoću bez žućkanja
Polimetilmetakrilat isporučuje 92% svjetlosnog prijenosa, najviše od bilo kojeg uobičajenog termoplastika. Opire se žutom od polikarbonata pod dugotrajnom UV izloženošću, čineći ga izvrsnim izborom za dekorativni osvjetljenje i arhitektonske instalacije gdje je izgled važan.
Međutim, postoji zamjena: njegov otpor na udar je niži u odnosu na PC. PMMA leće najbolje rade u zaštićenim aplikacijama ili gdje sekundarni polikarbonat štit može apsorbirati mehanička opterećenja. Njegova optička jasnoća čini ga idealnim za preciznost refraktor leće koje oblikuju zrak uzoraka.
Termalno provodeća plastika za raspršivanje LED topline
Standardne plastike djeluju kao termalni izolatori, koji stvaraju probleme kada visokomoćni LED stvaraju toplinu koja se mora upravljati. Termalno provođenje polimernih spojeva, ispunjenih keramičkim ili grafitnim česticama, nude vrijednosti termalne prevodivosti od 1 do 20 W/mK. To je daleko ispod bakra ili aluminija, ali dovoljno za mnoge srednje snage LED modula.
Ovi spojevi omogućuju inženjerima da integriraju toplinske značajke izravno u oblikovano kućište, što zamjenjuje odvojeni aluminijski umivaonik topline i plastični ograđivač, srežući i troškove BOM-a i vrijeme montaže.
Strategije za molding DFM injekcija za IP65+ ocjene
Dostignuće IP65 ili veća zaštita ulaza u ugrađenu instalaciju zahtijeva pažljivu pažnju na razdvojene linije, površine zatvaranja i dimenzionalne tolerancije. DFM pregled u fazi dizajna kalup sprečava skupe prerade kasnije.
Dizajniranje zahvata i gasketgrouvera
Snap-fit značajke moraju biti dizajnirani s odgovarajućim nacrt kutova (obično 1 do 2 stupnjeva po strani) i deflekcije ograničenja koja ostaju unutar elastičnog raspona odabrane smole. Prekomjerna snap ruke će puzati ili pukotine na polju, razbijajući pečat.
Gasket utora treba slijediti ove smjernice:
- Gustoća dubina postavljena za stisnuti O-prsten ili potapanje za 20 do 30%
- Širina grumenke malo veća od nekompresiranog presjeka
- Neprekinuta, neprekidna utorna staza s poliranim kutovima kako bi se izbjeglo stezanje
Stavljanje gasketa na istu polovinu kalup kao što površina zatvaranja osigurava čvršće tolerancije i konzistentnije brtve.
Upravljanje debljinom zida kako bi se spriječili tragovi i rat
Jedinstvena debljina zida je od presudne važnosti i za kozmetičku kvalitetu i strukturnu integritet. Debljine odjeljke hladne sporije od tankih, stvaraju unutarnje naprezanje koje uzrokuju pomivaone oznake na vidljivim površinama i ratne stranice na ravnim pločama.
Najbolja praksa je čuvati debljinu nominalnog zida između 2.0 i 3.0 mm za većinu osvjetljavanja na otvorenom. Kada je potrebna dodatna ukočenost, koristite rebra na 50 do 60% nominalne debljine zida, a ne povećavajući sam zid.
Postepeno prelaženje između debelih i tankih dijelova, s omjerom ne većim od 3:1, pomoći održavati konzistentan tok topila i smanjiti oblikovanog stresa.
Preljevno prešanje i prešanje s umetcima za pouzdano brtvljenje
Premotavanje
Pričvrstava meku TPE (termoplastičnu elastomernu) tesnicu izravno na krutu PC ili ABS kućište, eliminirajući potrebu za odvojenim gasketom i svojim pridruženim korakom. Kemijska veza između TPE i supstrata stvara pečat koji ne može pomaknuti ili ispasti tijekom rukovanja.
Ubaci modeliranje
Ubacivanje kalupa jednako je vrijedno za ugradnju mesinga navoja, električnih terminala, ili kabelskih žlijezda izravno u plastični dio. Ovaj pristup proizvodi zapečaćenu, monolitičnu komponentu koja pojednostavljuje konačnu montažu i poboljšava dugoročne IP performanse.
Prevazilaženje izazova za ubrizgavanje optičkih komponenti
Optički dijelovi poput leća, refraktora i difuzora zahtijevaju strožu kontrolu procesa od standardnih strukturnih komponenti. Čak i mali defekti mogu raspršiti svjetlo, smanjiti prijenos, ili stvoriti vidljive artefakte u zraku uzorak.
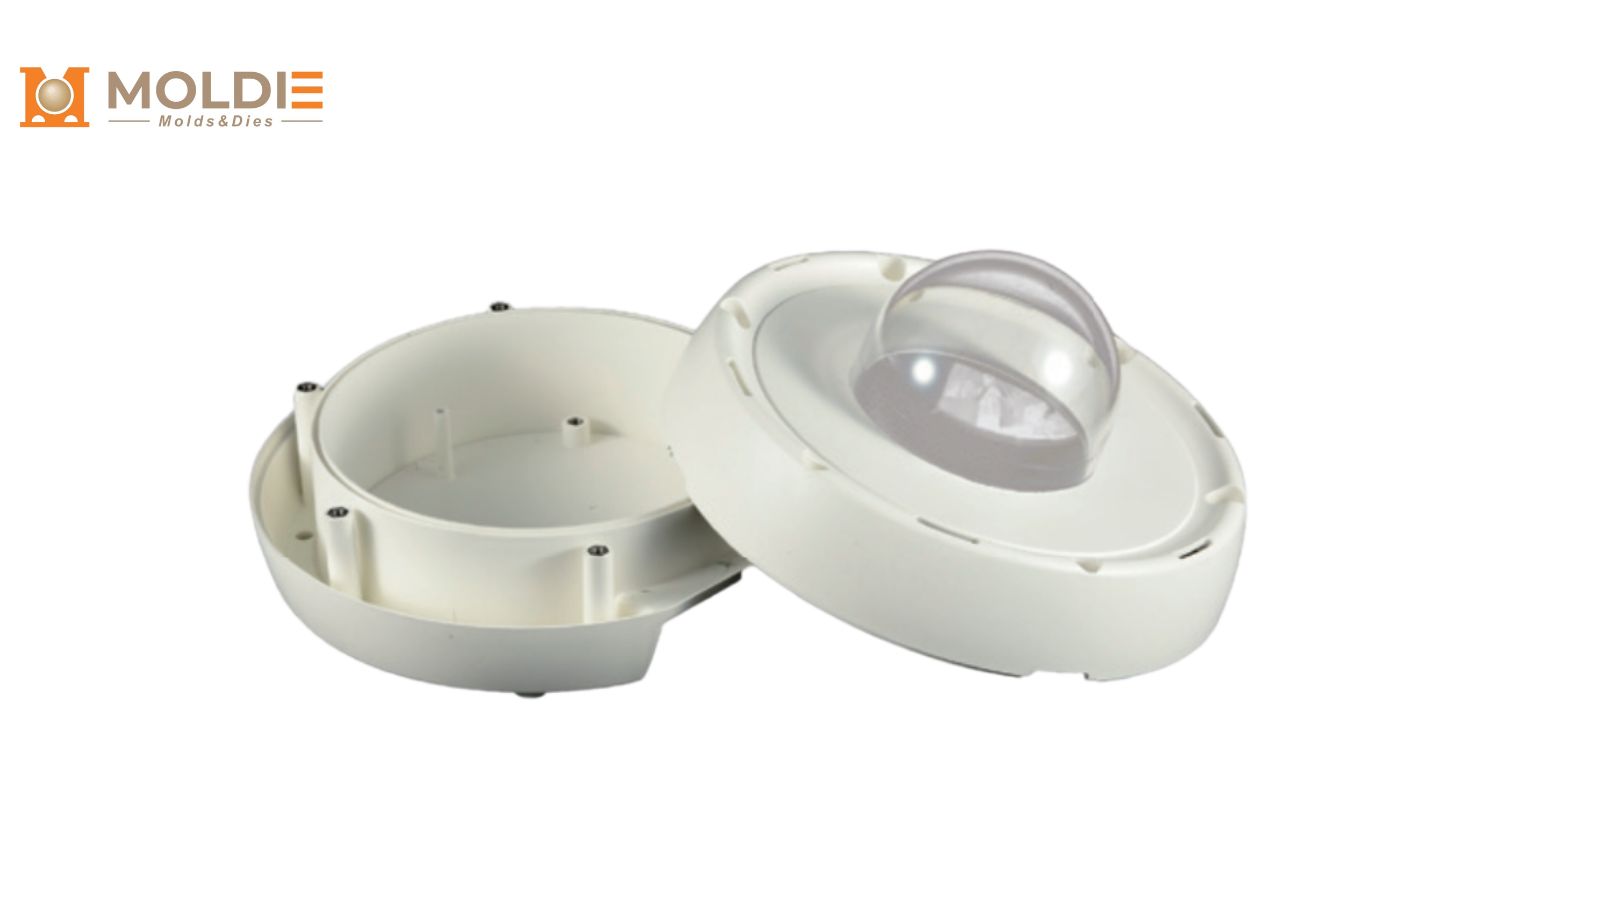
Kontroliranje temperature molda za uklanjanje birefringence
Predrasuda se javlja kada unutarnji stres uzrokuje različite refraktivne indekse u različitim smjerovima unutar oblikovanog dijela. Pojavljuje se kao duge boje uzoraka pod polariziranim svjetlom i degradira optičku uniformalnost.
Glavno je rješenje visoka i ujednačena temperatura kalupa. Za leće od polikarbonata uobičajene su temperature površine kalupa od 80 do 120°C. Time se usporava hlađenje i omogućuje opuštanje polimernih lanaca, čime se smanjuje zaostalo naprezanje. Konformalni rashladni kanali u čeliku kalupa dodatno poboljšavaju ujednačenost temperature u cijeloj šupljini.
Dostizanje visokog sloja SPI završava za maksimalni prijenos svjetlosti
Društvo plastike industrije (SPI) dovršeni sustav klasifikacije definira kvalitetu površine. Optičke komponente zahtijevaju SPI A-1 ili A-2 završetak, koji se postižu pomoću dijamantnog poliranja čelika u šupljini.
Ključna razmatranja za optičke kalupove visoke glazure:
- Upotrijebite ukočene čelike od kalupa kao što su S136 ili NAK80 koje prihvaćaju i drže poliran zrcalo
- Navedite površinsku grubost Ra 0,01 do 0,05 μm na optičkim površinama
- Redovito ponovno polirajte površine kalupa kako biste spriječili mikroskopske ogrebotine tijekom proizvodnih serija.
Svaka nepravilnost na površini kalupa izravno se prenosi na oblikovanu leću, smanjujući propusnost svjetlosti i uzrokujući raspršivanje.
Djelotvorno testiranje za sprečavanje tragova spaljivanja
Tragovi izgaranja, koji se nazivaju i dizelske mrlje, nastaju kada se zarobljeni zrak u kalupnoj šupljini stlači i zapali tijekom ubrizgavanja. Na prozirnoj leći čak je i blijedi trag izgaranja nedostatak zbog kojeg se dio odbacuje.
Ispravno ventiliranje zahtijeva tanke otvore za ventilaciju (0,02 do 0,04 mm duboko za PC) strojno u posljednjim točkama popunjavanja. Vakuum-pomoć oblikovanje je još jedna opcija za kompleksne geometrije objektiva gdje je pasivno ventiliranje nedovoljno. Softver za simulaciju mold protoka može predvidjeti zračne-zamke lokacije tijekom faze dizajna, omogućujući inženjerima da pozicioniraju ventilacije proaktivno, a ne reaktivno.
Partnerstvo s Moldie za vaše projekte vanjskog osvjetljenja
Pretvorba montaže u proizvod koji proizvodi masu zahtijeva specijaliziranog partnera za modeliranje. Moldie pruža proizvodnju kalupa i komponenti za optičku i strukturnu plastiku, nudeći:
- Prototipiranje & Alatiranje Proizvodnja: Od CNC-mašinskih prototipova do ukočenih P20/H13 čeličnih višekavljih kalupova, možete izravno kupiti tooling od nas.
- Skalirajuća proizvodnja: Skalirano skaliranje od pilota do proizvodnje visoke količine (stotine tisuća jedinica).
- Strogo upravljanje kvalitetom: CMM dimenzijska provjera za IP65+ foke, optičko testiranje za leće i podrška za sukladnost UL/IEC.
Spreman za kretanje od koncepta u proizvodnju? Posjetiti Moldie je vaš prvi korak prema izgradnji pouzdane, tržišno-spremne opreme.







