
La iluminación exterior de plástico ha aumentado en popularidad para los fabricantes OEM que buscan construir accesorios exteriores duraderos, livianos y rentables a escala. Pero, ¿cuáles son exactamente los beneficios y cómo los logran los fabricantes de iluminación con herramientas de ingeniería de precisión?
En esta guía, en Moldie cubriremos todos los factores críticos, desde la selección adecuada de la resina y Diseño para la fabricación (DFM) a cómo superamos los desafíos de moldeo por inyección para componentes de grado óptico.
Por qué los plásticos de ingeniería están reemplazando el metal en accesorios para exteriores
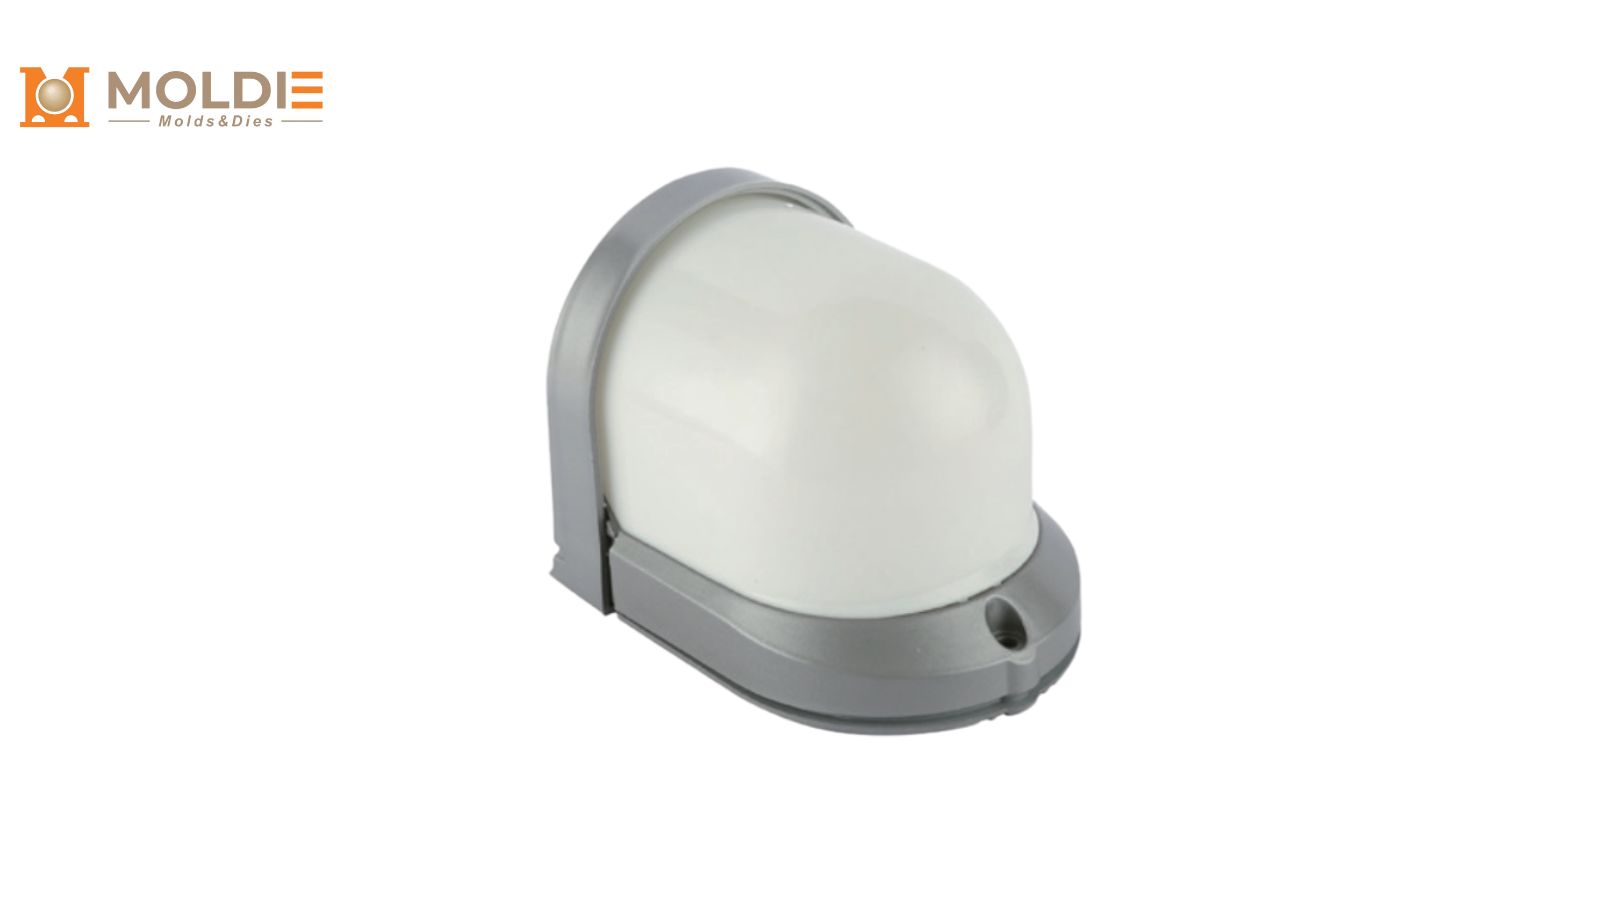
Los plásticos de ingeniería como el policarbonato, el ABS y el nylon relleno de vidrio están desplazando constantemente el aluminio fundido a presión y el acero laminado en carcasas de luminarias, lentes y reflectores para exteriores.
Resistencia a la corrosión en entornos costeros y duros
Los accesorios metálicos para exteriores en zonas costeras, plantas químicas y regiones de alta humedad requieren recubrimientos protectores costosos, como recubrimiento en polvo, anodizado o galvanización por inmersión en caliente. Además, estos acabados también pueden erosionarse debido a la niebla salina y las atmósferas ácidas.
Los plásticos de ingeniería son inherentemente inmunes a la corrosión galvánica y electroquímica. Una carcasa de policarbonato o ASA pasará miles de horas de pruebas de niebla salina (ASTM B117) sin ninguna degradación de la superficie. Esto elimina la necesidad de operaciones de acabado secundario y reduce drásticamente las reclamaciones de garantía en entornos hostiles.
Reducción de peso significativa y simplificación de montaje
Una carcasa de policarbonato generalmente pesa entre 40 y 50 por ciento menos que una pieza de aluminio fundido a presión equivalente. Esta reducción de peso simplifica el hardware de montaje, reduce los costos de envío y hace que la instalación sea más rápida para despliegues comerciales o municipales a gran escala.
Los conjuntos más ligeros también permiten soportes de soporte más delgados y menos sujetadores. Los diseños de ajuste a presión moldeados directamente en piezas de plástico pueden reemplazar los tornillos por completo, reduciendo la mano de obra de ensamblaje en la línea de producción.
Rentabilidad en la producción de alto volumen
El moldeo por inyección amortiza los costos de herramientas en decenas o cientos de miles de unidades. Una vez que se construye el molde, el costo por pieza de una carcasa de plástico cae muy por debajo del de un equivalente de metal fundido a presión o estampado.
| Factor | Fundición de aluminio | Plástico moldeado por inyección |
|---|---|---|
| Tiempo de entrega de herramientas | De 8 a 14 semanas | 4 a 8 semanas |
| Acabado secundario | Requerido (revestimiento, anodizado) | A menudo innecesario |
| Tiempo de ciclo por pieza | 45 a 90 segundos | De 15 a 45 segundos |
[Los datos reales serán determinados por los detalles en los diseños del molde o los requisitos del producto.]
Estas economías hacen que el plástico sea el claro ganador para los programas de iluminación exterior de alto volumen donde los objetivos de costo unitario son agresivos.
Selección de las resinas adecuadas para condiciones extremas al aire libre
Elegir el polímero correcto es la decisión de ingeniería más importante en un proyecto de iluminación exterior de plástico. Utilizando nuestra experiencia pasada en iluminación exterior y fabricación de moldes, resumimos algunos de los principales materiales en este campo especializado.
Policarbonato estabilizado UV (PC) para lentes a prueba de roturas
El policarbonato ofrece aproximadamente 250 veces la resistencia al impacto del vidrio, lo que lo convierte en el material predeterminado para lentes y cubiertas resistentes a los vandalismo.
Cuando se combina con estabilizadores UV como el benzotriazol o HALS (estabilizadores de luz de amina obstaculizada), PC mantiene sus propiedades mecánicas y transparencia a través de años de exposición directa al sol.
La PC es muy adecuada para lentes de reflectores, difusores de bolardos y cubiertas de pared donde los eventos de impacto son un riesgo real.
PMMA (acrílico) para una claridad óptica a largo plazo sin amarillear
Polimetacrilato de metilo Ofrece un 92% de transmisión de luz, la más alta de cualquier termoplástico común. Resiste el amarilleamiento mucho mejor que el policarbonato bajo una exposición prolongada a los rayos UV, por lo que es una excelente opción para luminarias decorativas y accesorios arquitectónicos donde la apariencia importa.
Sin embargo, hay una compensación: su resistencia al impacto es menor en comparación con la PC. Las lentes PMMA funcionan mejor en aplicaciones protegidas o donde un escudo de policarbonato secundario puede absorber cargas mecánicas. Su claridad óptica también lo hace ideal para lentes refractoras de precisión que dan forma a los patrones de haz.
Plásticos térmicamente conductores para disipación de calor led
Los plásticos estándar actúan como aislantes térmicos, lo que crea problemas cuando los LED de alta potencia generan calor que debe ser administrado. Los compuestos poliméricos térmicamente conductores, llenos de partículas de cerámica o grafito, ofrecen valores de conductividad térmica de 1 a 20 W/mK. Eso está muy por debajo del cobre o el aluminio, pero es suficiente para muchos módulos LED de potencia media.
Estos compuestos permiten a los ingenieros integrar las características del disipador de calor directamente en la carcasa moldeada, que reemplaza un disipador de calor de aluminio separado y una carcasa de plástico, lo que reduce el costo de la lista de materiales y el tiempo de ensamblaje.
Estrategias de moldeo por inyección DFM para clasificaciones IP65+
Alcanzar la protección IP65 o superior en un accesorio moldeado por inyección requiere una cuidadosa atención a las líneas de separación, las superficies de sellado y tolerancias dimensionales. La revisión de DFM en la etapa de diseño del molde evita costosas reelaboraciones posteriores.
Diseño de Snap-Fits y ranuras de juntas
Las características de ajuste a presión deben diseñarse con borrador ángulos (típicamente de 1 a 2 grados por lado) y límites de desviación que permanecen dentro del intervalo elástico de la resina elegida. Los brazos a presión sobrecargados se deslizarán o agrietarán en el campo, rompiendo el sello.
Las ranuras de la junta deben seguir estas pautas:
- Profundidad de la ranura establecida para comprimir la junta tórica o la junta en un 20 a 30%
- Ancho de ranura ligeramente más ancho que la sección transversal de la junta sin comprimir
- Trayectoria continua e ininterrumpida con esquinas redondeadas para evitar pellizcos
Colocar la ranura de la junta en la misma mitad del molde que la superficie de sellado garantiza tolerancias más estrictas y un sello más consistente.
Manejo del espesor de la pared para evitar marcas de hundimiento y deformación
El espesor uniforme de la pared es crítico tanto para la calidad cosmética como para la integridad estructural. Las secciones gruesas se enfrían más lentamente que las delgadas, creando tensiones internas que causan marcas de hundimiento en las superficies visibles y alabeo en los paneles planos.
La mejor práctica es mantener espesor de pared nominal entre 2,0 y 3,0 mm para la mayoría de las carcasas de iluminación exterior. Cuando se necesite una rigidez adicional, use nervaduras al 50 a 60% del grosor nominal de la pared en lugar de aumentar la propia pared.
Las transiciones graduales entre las secciones gruesas y delgadas, con una proporción no superior a 3:1, ayudan a mantener un flujo de fusión constante y reducen la tensión de moldeado.
Sobremoldeado e inserto de moldeo para sellado sin costuras
Sobremoldeo
Fija una junta de TPE (elastómero termoplástico) suave directamente sobre una carcasa rígida de PC o ABS, eliminando la necesidad de una junta separada y su paso de ensamblaje asociado. El enlace químico entre el TPE y el sustrato crea un sello que no puede desplazarse o caerse durante la manipulación.
Moldeo por inserción
El moldeo de insertos es igualmente valioso para incrustar insertos roscados de latón, terminales eléctricos o prensaestopas directamente en la pieza de plástico. Este enfoque produce un componente monolítico sellado que simplifica el ensamblaje final y mejora el rendimiento IP a largo plazo.
Superar los desafíos del moldeo por inyección para componentes ópticos
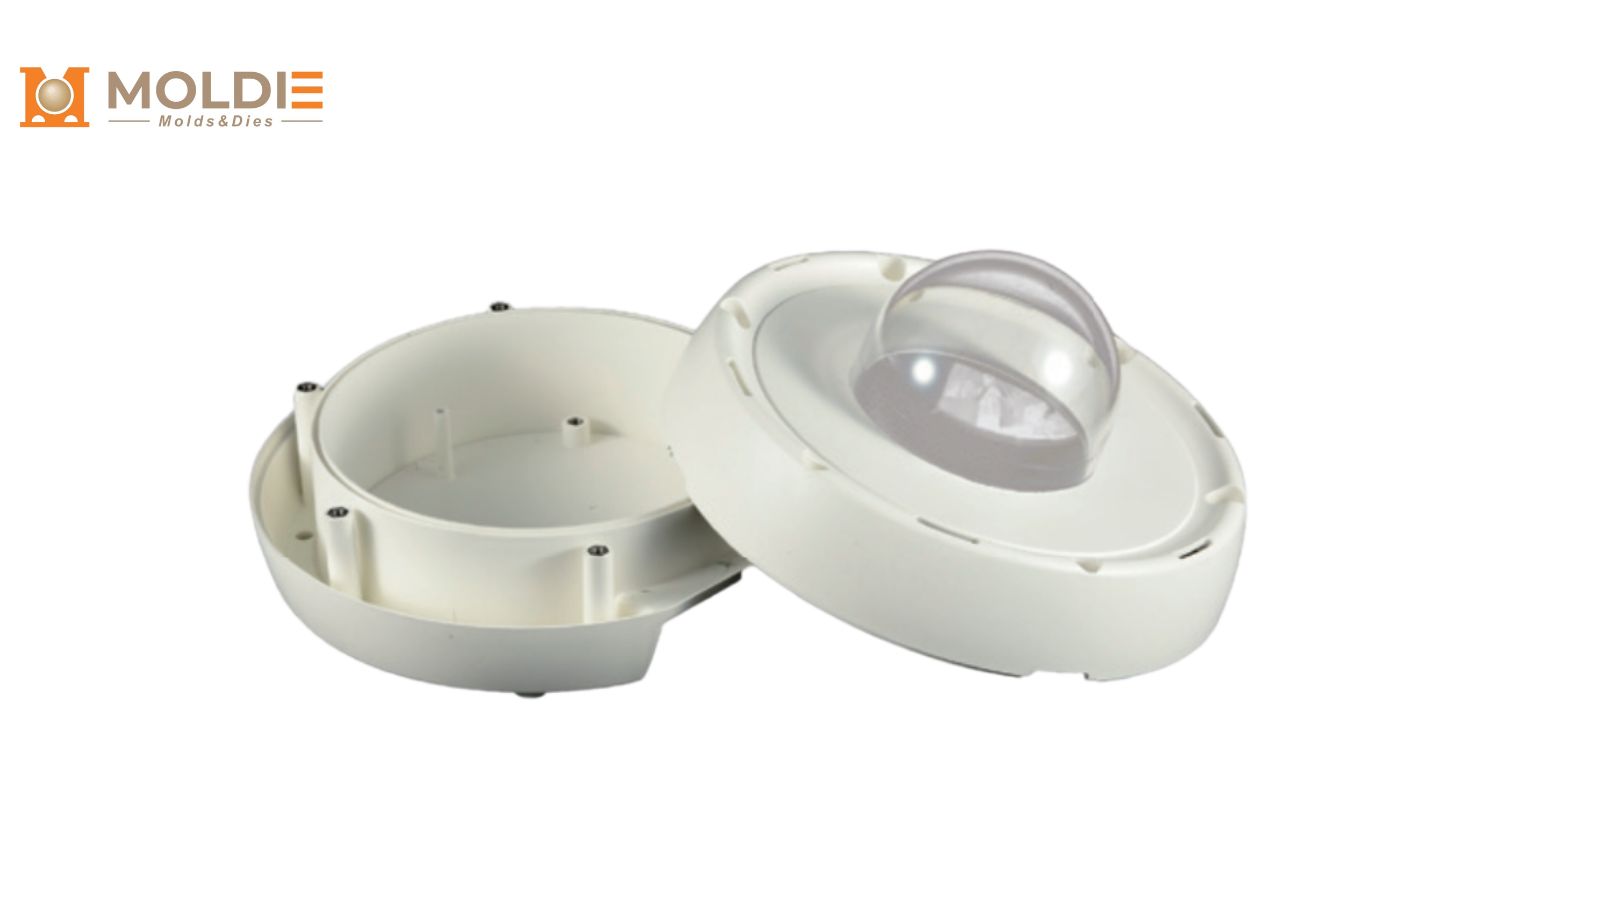
Las piezas ópticas como lentes, refractores y difusores exigen un control de proceso más estricto que los componentes estructurales estándar. Incluso pequeños defectos pueden dispersar la luz, reducir la transmisión o crear artefactos visibles en el patrón de haz.
Controlar la temperatura del molde para eliminar la birrefringencia
La birrefringencia ocurre cuando las tensiones internas causan diferentes índices de refracción en diferentes direcciones dentro de la pieza moldeada. Aparece como patrones de colores del arco iris bajo luz polarizada y degrada la uniformidad óptica.
La solución principal es una temperatura de molde alta y uniforme. Para lentes de policarbonato, son típicas temperaturas de la superficie del molde de 80 a 120 °C. Esto ralentiza la velocidad de enfriamiento, permitiendo que las cadenas de polímero se relajen y reduciendo la tensión residual. El uso de canales de enfriamiento conformes en el acero del molde mejora aún más la uniformidad de la temperatura a través de la cavidad.
Logrando acabados SPI de alto brillo para una transmisión de luz máxima
El sistema de clasificación de acabados de la Sociedad de la Industria del Plástico (SPI) define la calidad de la superficie. Los componentes ópticos requieren acabados SPI A-1 o A-2, que se logran puliendo con diamante el acero de la cavidad del molde.
Consideraciones clave para moldes ópticos de alto brillo:
- Utilice aceros de molde endurecidos como S136 o NAK80 que acepten y mantengan un pulidor de espejo
- Especifique una rugosidad superficial de Ra de 0,01 a 0,05 m en superficies ópticas
- Mantenga las superficies del molde con un pulido regular para evitar microarañazos en las tiradas de producción
Cualquier imperfección superficial en el molde se transferirá directamente a la lente moldeada, reduciendo la transmisión de luz y creando defectos de dispersión.
Ventilación eficaz para prevenir marcas de quemaduras
Las marcas de quemadura, también llamadas marcas diesel, aparecen cuando el aire atrapado en la cavidad del molde se comprime y se enciende durante la inyección. En una lente transparente, incluso una marca de quemadura débil es un defecto digno de rechazo.
La ventilación adecuada requiere ranuras de ventilación delgadas (0,02 a 0,04 mm de profundidad para PC) mecanizadas en los últimos puntos de llenado. El moldeo asistido por vacío es otra opción para geometrías complejas de lentes donde la ventilación pasiva es insuficiente. El software de simulación de flujo de molde puede predecir las ubicaciones de las trampas de aire durante la fase de diseño, lo que permite a los ingenieros posicionar los respiraderos de manera proactiva en lugar de reactiva.
Asociarse con Moldie para sus proyectos de iluminación al aire libre
Convertir un diseño de accesorio en un producto producido en masa requiere un socio de moldeo especializado. Moldie ofrece fabricación de moldes y componentes de extremo a extremo para plásticos ópticos y estructurales, ofreciendo:
- Prototipado & Fabricación de herramientas: Desde prototipos mecanizados por CNC hasta moldes de producción de múltiples cavidades de acero P20 / H13 endurecido, puede comprar directamente herramientas de nosotros.
- Producción escalable: Escala a la perfección desde ejecuciones piloto hasta fabricación de alto volumen (cientos de miles de unidades).
- Control de calidad estricto: Verificación dimensional CMM para sellos IP65+, pruebas ópticas para lentes y soporte para cumplimiento UL/IEC.
¿Listo para pasar del concepto a la producción? Visitas Moldie es su primer paso hacia la construcción de un dispositivo confiable y listo para el mercado.







