
L’illuminazione esterna in plastica è cresciuta in popolarità per i produttori OEM che cercano di costruire apparecchi esterni durevoli, leggeri e convenienti su larga scala. Ma quali sono esattamente i vantaggi e in che modo i produttori di illuminazione li raggiungono con utensili di precisione?
In questa guida, noi di Moldie copriamo ogni fattore critico, dalla corretta selezione della resina e Progettazione per la produzione (DFM) al modo in cui superiamo le sfide dello stampaggio a iniezione per i componenti di livello ottico.
Perché le materie plastiche stanno sostituendo il metallo negli apparecchi per esterni
Le plastiche ingegneristiche come il policarbonato, l’ABS e il nylon pieno di vetro spostano costantemente l’alluminio pressofuso e l’acciaio delle lamiere in alloggiamenti per apparecchi per esterni, lenti e riflettori.
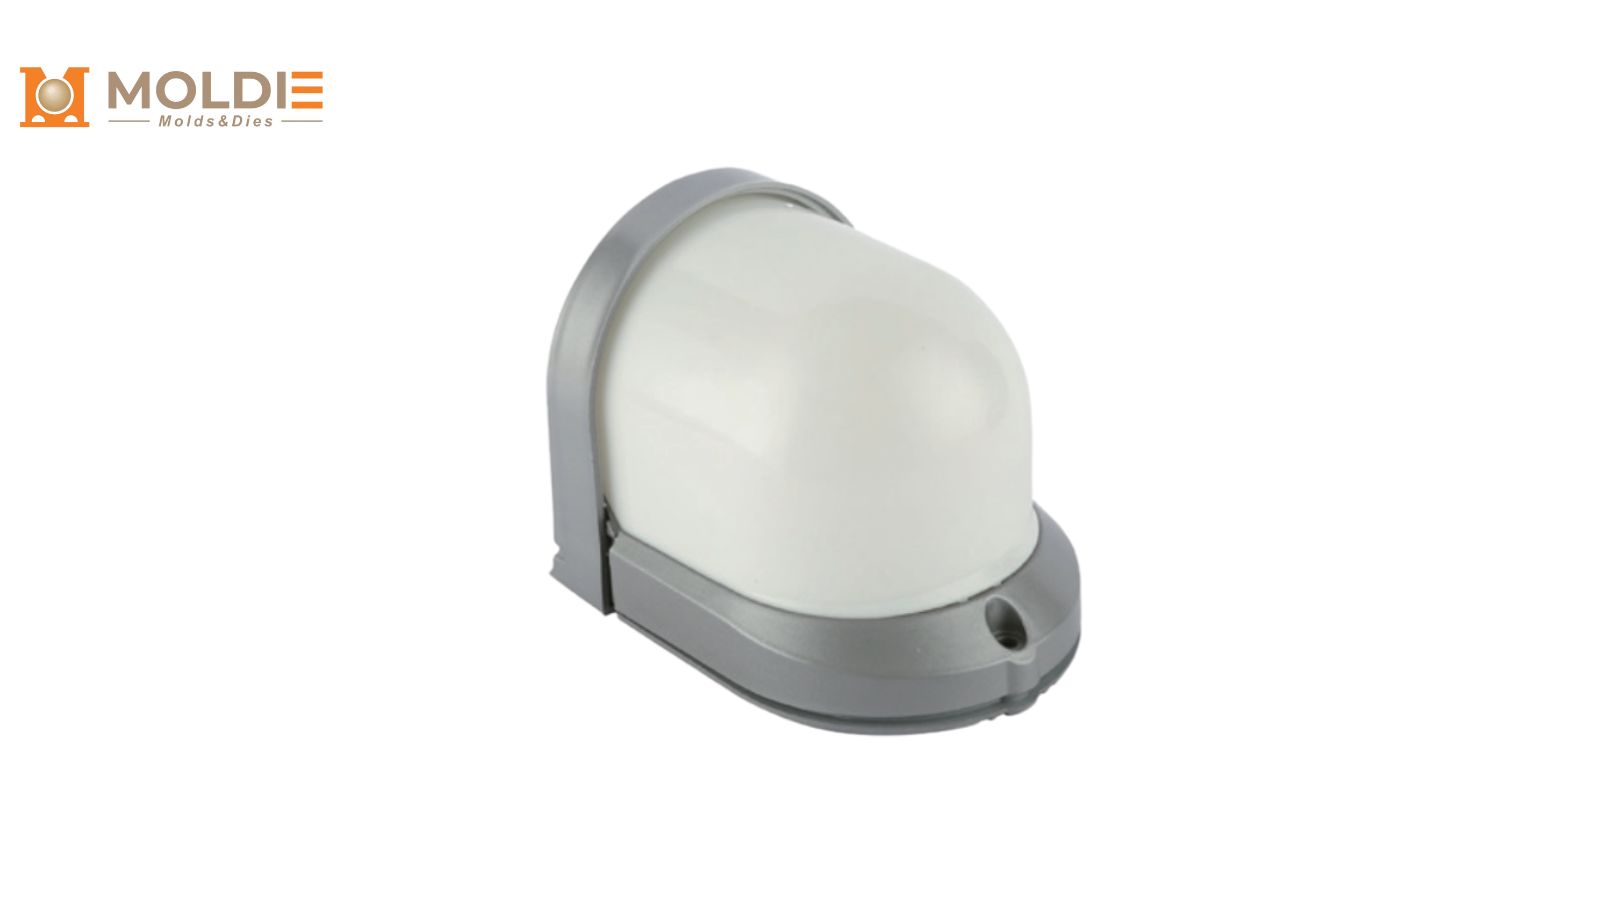
Resistenza alla corrosione negli ambienti costieri e duri
I dispositivi per esterni metallici nelle zone costiere, nelle piante chimiche e nelle regioni ad alta umidità richiedono costosi rivestimenti protettivi come il rivestimento in polvere, l’anodizzazione o la zincatura a caldo. Inoltre, queste finiture possono anche erodere a causa di spray salino e atmosfere acide.
Le plastiche ingegneristiche sono intrinsecamente immuni alla corrosione galvanica ed elettrochimica. Un alloggiamento in policarbonato o ASA passerà migliaia di ore di test a spruzzo di sale (ASTM B117) senza alcuna degradazione della superficie. Ciò elimina la necessità di operazioni di finitura secondarie e riduce drasticamente le richieste di garanzia in ambienti difficili.
Riduzione significativa del peso e semplificazione dell’assemblaggio
Un alloggiamento in policarbonato in genere pesa dal 40 al 50% in meno rispetto a una parte in alluminio pressofuso equivalente. Questa riduzione del peso semplifica il montaggio dell’hardware, riduce i costi di spedizione e rende l’installazione più veloce per i rollout commerciali o municipali su larga scala.
Gli assemblaggi più leggeri consentono anche staffe di supporto più sottili e meno elementi di fissaggio. I progetti Snap-fit stampati direttamente in parti in plastica possono sostituire completamente le viti, riducendo il lavoro di assemblaggio sulla linea di produzione.
Costo-efficacia nella produzione ad alto volume
Lo stampaggio a iniezione ammortizza i costi degli utensili in decine o centinaia di migliaia di unità. Una volta che lo stampo è stato costruito, il costo per parte di un alloggiamento in plastica scende ben al di sotto di quello di un equivalente in metallo pressofuso o timbrato.
| Fattore | Alluminio pressofuso | Plastica modellata ad iniezione |
|---|---|---|
| Termine d’esecuzione dell’attrezzatura | Da 8 a 14 settimane | da 4 a 8 settimane |
| Finitura secondaria | Richiesto (rivestimento, anodizzazione) | Spesso inutile |
| Tempo di ciclo per parte | Da 45 a 90 secondi | da 15 a 45 secondi |
[I dati effettivi saranno determinati dai dettagli nelle progettazioni della stampo o nei requisiti del prodotto.]
Queste economie rendono la plastica il chiaro vincitore per i programmi di illuminazione esterna ad alto volume in cui gli obiettivi di costo unitario sono aggressivi.
Scegliere le resine giuste per condizioni esterne estreme
Scegliere il polimero corretto è la decisione ingegneristica più importante in un progetto di illuminazione per esterni in plastica. Utilizzando la nostra esperienza passata nella produzione di parti di illuminazione per esterni e stampi, abbiamo riassunto alcuni dei principali materiali in questo campo specializzato.
Policarbonato stabilizzato ai raggi UV (PC) per lenti Shatterproof
Il policarbonato offre circa 250 volte la resistenza agli urti del vetro, rendendolo il materiale predefinito per lenti e coperture resistenti ai vandali.
Quando è composto da stabilizzatori UV come benzotriazolo o HALS (stabilizzatori di luce ammina ostacolati), il PC mantiene le sue proprietà meccaniche e la trasparenza attraverso anni di esposizione diretta al sole.
Il PC è adatto per obiettivi per proiettori, diffusori per dissuasori e rivestimenti per wall pack in cui gli eventi di impatto sono un rischio reale.
PMMA (acrilico) per chiarezza ottica a lungo termine senza ingiallimento
Polimetilmetacrilato offre il 92% di trasmissione della luce, il più alto di qualsiasi termoplastica comune. Resiste all’ingiallimento molto meglio del policarbonato sotto prolungata esposizione ai raggi UV, rendendolo una scelta eccellente per apparecchi decorativi e apparecchi architettonici in cui l’aspetto è importante.
Tuttavia, c’è un compromesso: la sua resistenza all’impatto è inferiore rispetto al PC. Le lenti PMMA funzionano meglio in applicazioni protette o dove uno scudo in policarbonato secondario può assorbire carichi meccanici. La sua chiarezza ottica lo rende ideale anche per lenti di rifrattore di precisione che modellano i modelli di fascio.
Plastica termicamente conduttiva per la dissipazione del calore a LED
Le plastiche standard agiscono come isolanti termici, il che crea problemi quando i LED ad alta potenza generano calore che deve essere gestito. Composti polimerici termicamente conduttivi, riempiti con particelle di ceramica o grafite, offrono valori di conducibilità termica da 1 a 20 W / mK. Questo è molto al di sotto di rame o alluminio, ma sufficiente per molti moduli LED di media potenza.
Questi composti consentono agli ingegneri di integrare le caratteristiche del dissipatore di calore direttamente nell’alloggiamento stampato, che sostituisce un dissipatore di calore in alluminio separato e un contenitore di plastica, tagliando sia i costi BOM che i tempi di assemblaggio.
Strategie DFM di stampaggio ad iniezione per valutazioni IP65+
Il raggiungimento di una protezione IP65 o superiore in ingresso in un dispositivo stampato a iniezione richiede un’attenta attenzione alle linee di separazione, alle superfici di tenuta e Tolleranze dimensionali. La revisione DFM nella fase di progettazione dello stampo impedisce costose rielaborazioni in seguito.
Progettare Snap-Fits e Guarnizioni Grooves
Le funzioni Snap-fit devono essere progettate con adeguate angoli di progetto (tipicamente da 1 a 2 gradi per lato) e limiti di deflessione che rimangono all’interno della gamma elastica della resina scelta. Le braccia a scatto troppo stressate si insinuano o crepano nel campo, rompendo il sigillo.
Le scanalature della guarnizione dovrebbero seguire queste linee guida:
- Impostare la profondità di scanalatura per comprimere l’O-ring o la guarnizione dal 20 al 30%
- Larghezza della scanalatura leggermente più ampia della sezione trasversale della guarnizione non compressa
- Percorso continuo e ininterrotto con angoli radiati per evitare pizzicature
Posizionare la scanalatura della guarnizione sullo stesso stampo metà come la superficie di tenuta garantisce tolleranze più strette e una tenuta più coerente.
Gestione dello spessore della parete per prevenire segni di ritiro e Warpage
Lo spessore uniforme della parete è fondamentale sia per la qualità cosmetica che per l’integrità strutturale. Le sezioni spesse si raffreddano più lentamente di quelle sottili, creando sollecitazioni interne che causano segni di ritiro su superfici visibili e deformazioni su pannelli piatti.
La migliore pratica è mantenere spessore nominale della parete tra 2,0 e 3,0 mm per la maggior parte degli alloggiamenti per illuminazione esterna. Dove è necessaria una maggiore rigidità, utilizzare costole al 50-60% dello spessore nominale della parete piuttosto che aumentare la parete stessa.
Le transizioni graduali tra sezioni spesse e sottili, con un rapporto non superiore a 3: 1, aiutano a mantenere un flusso di fusione coerente e riducono lo stress stampato.
Overmolding e inserire lo stampaggio per la sigillatura senza saldatura
Overmolding
Attacca una guarnizione TPE (elastomero termoplastico) morbida direttamente su un alloggiamento rigido per PC o ABS, eliminando la necessità di una guarnizione separata e la relativa fase di assemblaggio. Il legame chimico tra il TPE e il substrato crea un sigillo che non può spostarsi o cadere durante la manipolazione.
Insert stampaggio
Lo stampaggio degli inserti è altrettanto utile per incorporare inserti filettati in ottone, terminali elettrici o ghiandole dei cavi direttamente nella parte in plastica. Questo approccio produce un componente monolitico sigillato che semplifica l’assemblaggio finale e migliora le prestazioni IP a lungo termine.
Superare le sfide dello stampaggio ad iniezione per i componenti ottici
Parti ottiche come lenti, rifrattori e diffusori richiedono un controllo del processo più rigoroso rispetto ai componenti strutturali standard. Anche piccoli difetti possono disperdere la luce, ridurre la trasmissione o creare artefatti visibili nel modello del fascio.
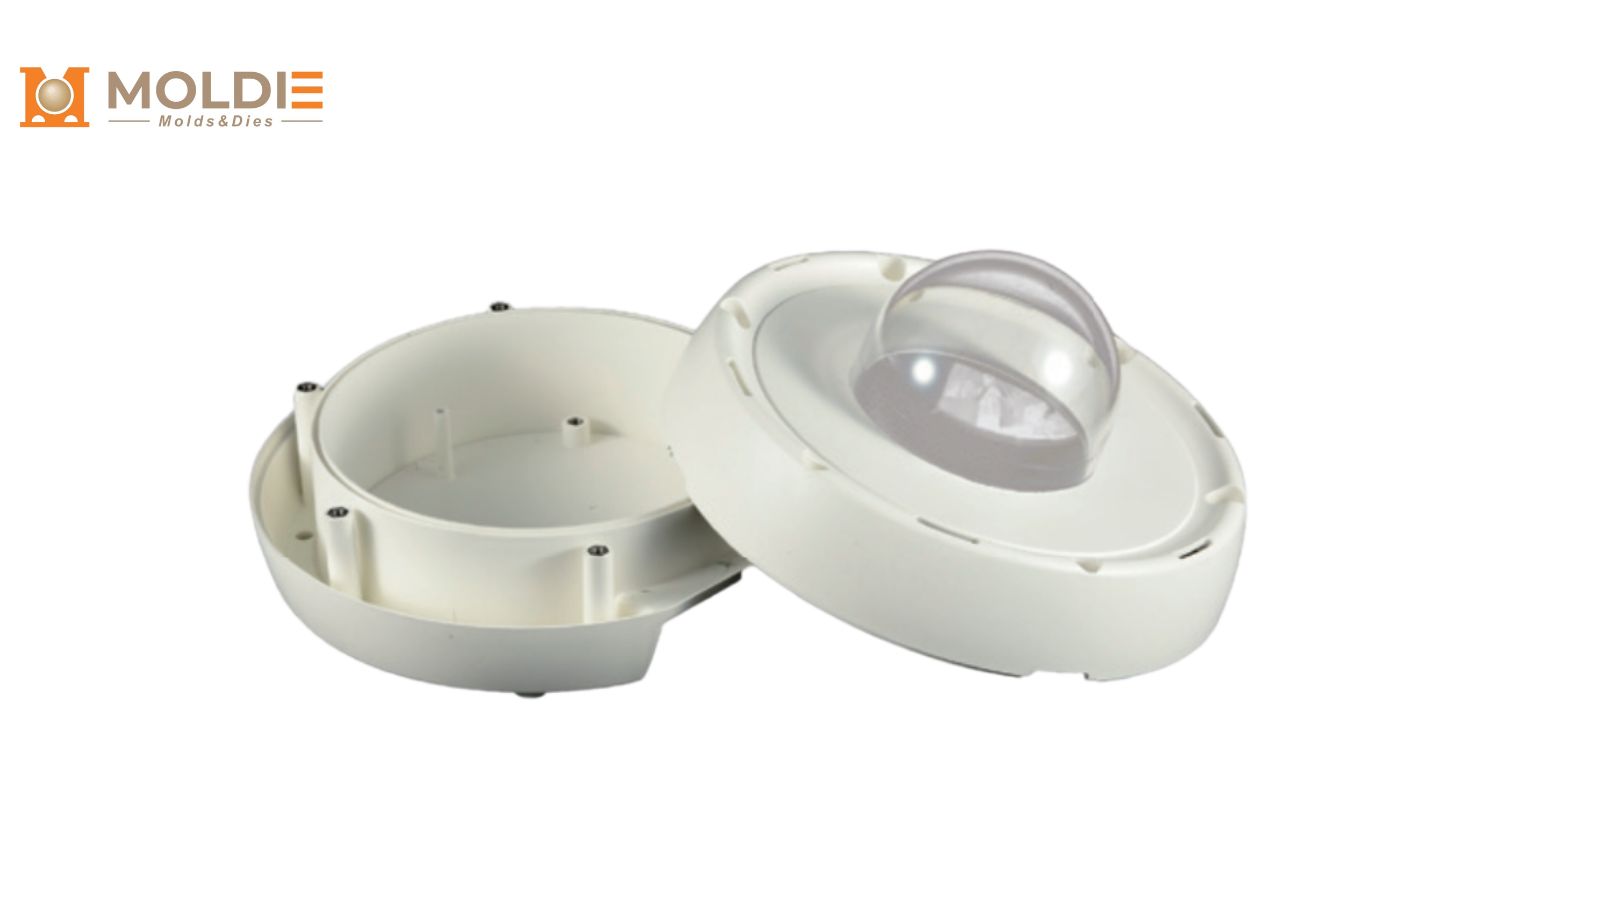
Controllo della temperatura della stampo per eliminare la birifrangenza
La birifrangenza si verifica quando le sollecitazioni interne causano diversi indici di rifrazione in diverse direzioni all’interno della parte stampata. Si presenta come motivi color arcobaleno sotto la luce polarizzata e degrada l’uniformità ottica.
La correzione primaria è una temperatura di stampo elevata e uniforme. Per le lenti in policarbonato, le temperature della superficie della stampo da 80 a 120°C sono tipiche. Ciò rallenta la velocità di raffreddamento, consentendo alle catene polimeriche di rilassarsi e riducendo lo stress residuo. L’utilizzo di canali di raffreddamento conformi nell’acciaio dello stampo migliora ulteriormente l’uniformità della temperatura in tutta la cavità.
Raggiungimento delle finiture SPI ad alta densità per la massima trasmissione della luce
Il sistema di classificazione delle finiture Society of the Plastics Industry (SPI) definisce la qualità delle superfici. I componenti ottici richiedono finiture SPI A-1 o A-2, che vengono ottenute mediante lucidatura a diamante della cavità dello stampo in acciaio.
Considerazioni chiave per stampi ottici ad alta lucentezza:
- Utilizzare acciai temprati come S136 o NAK80 che accettano e tengono uno smalto a specchio
- Specificare una rugosità superficiale di Ra da 0,01 a 0,05 m su superfici ottiche
- Mantieni le superfici della stampo con una regolare ripulitura per evitare micro-scratching sulle piste di produzione
Qualsiasi imperfezione superficiale sullo stampo si trasferirà direttamente alla lente stampata, riducendo la trasmissione della luce e creando difetti di dispersione.
Ventilazione efficace per prevenire i segni di bruciatura
I segni di bruciatura, chiamati anche segni diesel, compaiono quando l’aria intrappolata nella cavità dello stampo si comprime e si accende durante l’iniezione. Su una lente chiara, anche un debole segno di bruciatura è un difetto degno di rigetto.
Una corretta sfiato richiede slot di sfiato sottili (da 0,02 a 0,04 mm di profondità per PC) lavorati negli ultimi punti di riempimento. Lo stampaggio sottovuoto è un’altra opzione per geometrie di lenti complesse in cui lo sfiato passivo è insufficiente. Il software di simulazione del flusso della stampo può prevedere le posizioni della trappola dell’aria durante la fase di progettazione, permettendo agli ingegneri di posizionare le prese d’aria in modo proattivo piuttosto che reattivo.
Collaborazione con Moldie per i tuoi progetti di illuminazione per esterni
Trasformare un design di un apparecchio in un prodotto prodotto in serie richiede un partner di stampaggio specializzato. Moldie fornisce stampi e componenti end-to-end per la produzione di materie plastiche ottiche e strutturali, offrendo:
- Prototipi & Produzione di utensili: Dai prototipi lavorati a CNC agli stampi di produzione multi-cavità in acciaio P20/H13 temprati, è possibile acquistare direttamente utensili da noi.
- Produzione scalabile: Scalabilità senza soluzione di continuità dalle corse pilota alla produzione ad alto volume (centinaia di migliaia di unità).
- Controllo di qualità rigoroso: Verifica dimensionale CMM per guarnizioni IP65+, test ottici per lenti e supporto per la conformità UL/IEC.
Pronti a passare dal concept alla produzione? Visita Moldie è il tuo primo passo verso la costruzione di un dispositivo affidabile e pronto per il mercato.







