
Iluminatul exterior din plastic a fost în creștere în popularitate pentru producătorii OEM în căutarea de a construi echipamente exterioare durabile, ușoare și eficiente din punct de vedere al costurilor la scară. Dar care sunt exact beneficiile, și cum producatorii de iluminat le atinge cu unelte de precizie proiectate?
În acest ghid, noi, cei de la Moldie, vom acoperi fiecare factor critic, de la selecţia adecvată a răşinilor şi Proiectarea pentru Producţie (DFM) până la modul în care vom depăşi provocările de turnare a injecţiei pentru componentele optice.
De ce Engineering Plastics inlocuiesc metalul in reparatii exterioare
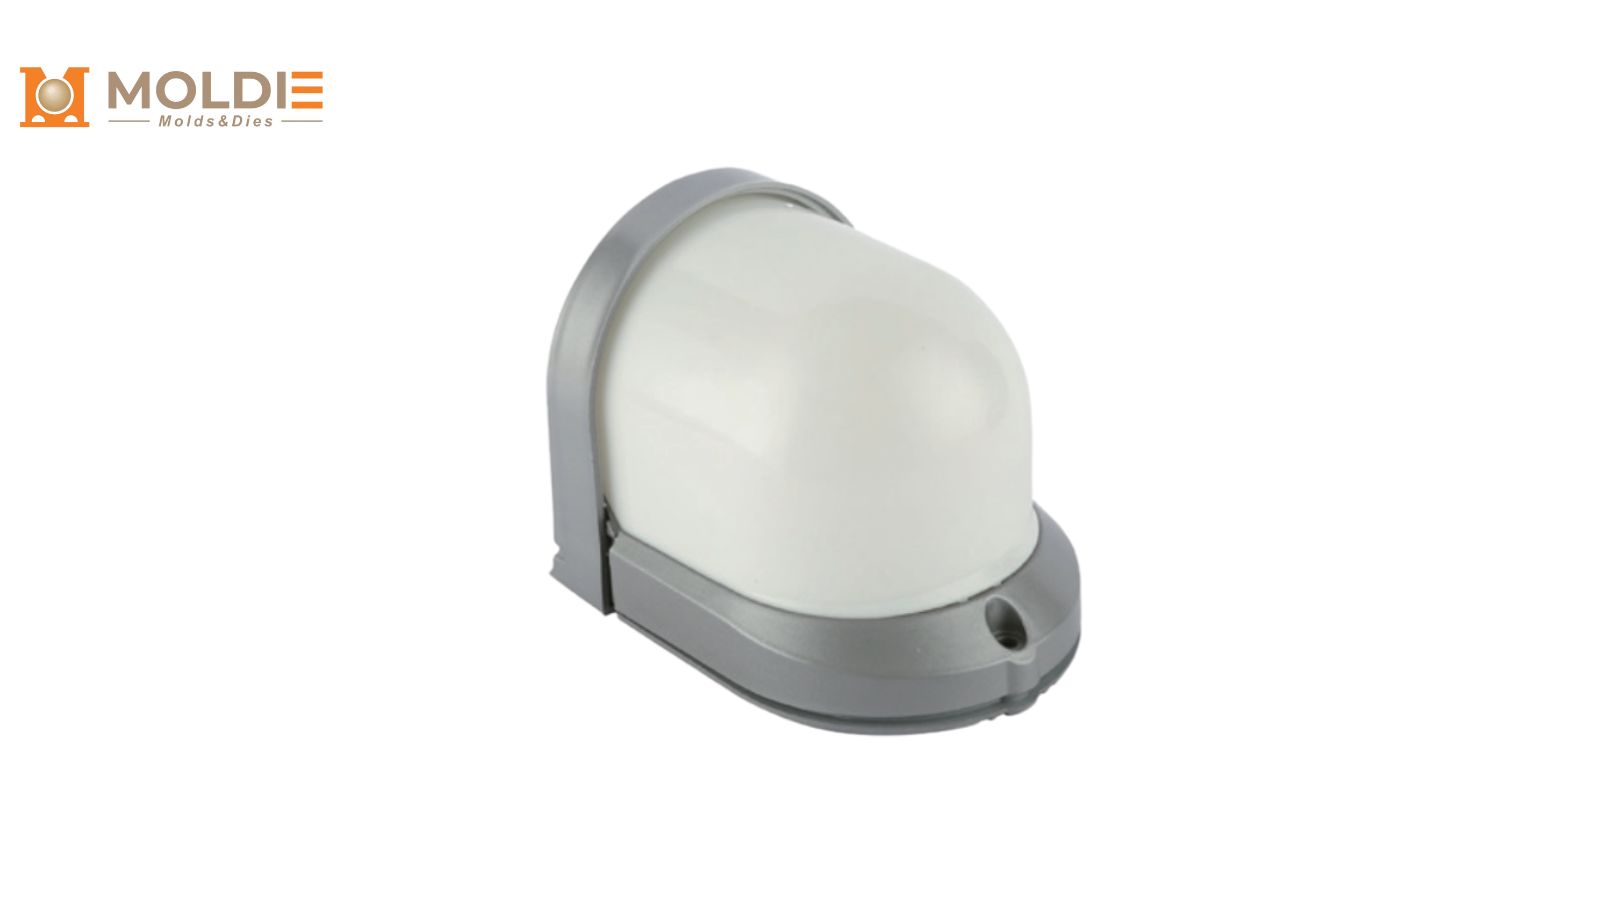
Materialele plastice din inginerie, cum ar fi policarbonatul, ABS și nailonul umplut cu sticlă, înlocuiesc în mod constant aluminiul și oțelul sub formă de plăci, în carcase de corpuri de iluminat în aer liber, lentilele și reflectoarele.
Rezistenţă la coroziune în mediul costier şi dur
Echipamente metalice în aer liber în zonele de coastă, plante chimice, și regiuni de înaltă humiditate necesită acoperiri de protecție costisitoare, cum ar fi acoperire praf, anodizare, sau galvanizare la cald-dip. În plus, aceste finisaje pot eroda, de asemenea, din cauza spray-uri de sare și atmosfere acide.
Materialele plastice de inginerie sunt imune la coroziunea galvanică și electrochimică. O carcasă de policarbonat sau ASA va trece mii de ore de testare prin pulverizare cu sare (ASTM B117) fără degradarea suprafeței. Aceasta elimină necesitatea operațiunilor secundare de finisare și reduce dramatic cererile de garanție în medii dure.
Reducerea semnificativă a greutăţii şi simplificarea adunării
O carcasă de policarbonat cântărește, de obicei, 40 până la 50 la sută mai puțin decât o parte echivalentă din aluminiu die-cast. Această reducere a greutății simplifică montarea hardware-ului, reduce costurile de transport maritim, și face instalarea mai rapidă pentru rollout-uri comerciale pe scară largă sau municipale.
Seturile de iluminat permit, de asemenea, paranteza suport mai subtire si mai putine elemente de fixare. Snap-fit modelat direct in piese din plastic pot inlocui suruburile in intregime, reducand munca de asamblare pe linia de productie.
Efectivitatea costurilor în producția de mare volum
Formarea prin injecție distribuie costul sculelor pe zeci sau sute de mii de unități. După fabricarea formei, costul pe piesă al unei carcase din plastic scade mult sub cel al unei piese echivalente din metal turnat sub presiune sau ștanțat.
| Factor | Aluminiu Die-Cast | Plastic turnat prin injecție |
|---|---|---|
| Timpul de punere în funcțiune a plumbului | 8 până 14 săptămâni | 4 până la 8 săptămâni |
| Finisaj secundar | Necesar (coating, anodizing) | De multe ori nu este necesar |
| Timp de ciclu pe parte | 45-90 secunde | 15 până la 45 secunde |
[Datele reale vor fi determinate în funcție de detaliile proiectării formei sau de cerințele produsului.]
Aceste economii fac din plastic câștigătorul clar pentru programe de iluminat în aer liber de mare volum în cazul în care obiectivele de costuri unitare sunt agresive.
Selectarea rezidurilor potrivite pentru condiţii exterioare extreme
Alegerea polimerului potrivit este cea mai importantă decizie tehnică într-un proiect de iluminat exterior din plastic. Pe baza experienței noastre anterioare cu piesele de iluminat exterior și fabricarea formelor, am sintetizat câteva dintre materialele principale din acest domeniu specializat.
Policarbonat stabilizat cu UV (PC) pentru Lenses Shatterproof
Policarbonatul oferă de aproximativ 250 de ori rezistența la impact a sticlei, ceea ce face materialul implicit pentru lentilele și capacele rezistente la vandali.
Atunci când sunt combinate cu stabilizatori UV, cum ar fi benzotriazolul sau ALS (statorante cu amine), PC-ul își menține proprietățile mecanice și transparența pe parcursul anilor de expunere directă la soare.
PC-ul este bine potrivit pentru lentilele de lumină, difuzoarele Bollard, și capacele de perete în cazul în care evenimentele de impact sunt un risc real.
PMMA (acrilic) pentru claritatea optică pe termen lung fără îngălbenire
metacrilatul de polimetil oferă o transmisie de lumină de 92%, cea mai mare dintre toate termoplastice comune. Rezistă la îngălbenirea mult mai bine decât policarbonatul sub expunere prelungită UV, ceea ce face o alegere excelentă pentru corpurile decorative de iluminat și corpurile arhitecturale în cazul în care aspectul contează.
Cu toate acestea, există un compromis: rezistența la impact este mai mică în comparație cu PC. Lentilele PMMA funcționează cel mai bine în aplicații protejate sau în cazul în care un scut secundar de policarbonat poate absorbi sarcini mecanice. Claritatea sa optică o face ideală și pentru lentilele de refracție de precizie care modelează fasciculele.
Plastic conductiv termic pentru disiparea de căldură LED
Plasticul standard acţionează ca izolatoare termice, care creează probleme atunci când LED-urile de mare putere generează căldură care trebuie gestionată. Compuşi polimeri conductivi termici, plini cu particule din ceramică sau grafit, oferă valori de conductivitate termică de 1-20 W/mK. Aceasta este cu mult sub cupru sau aluminiu, dar suficientă pentru multe module LED de medie putere.
Acești compuși permit inginerilor să integreze caracteristicile de căldură-scufundare direct în carcasa turnată, care înlocuiește o chiuvetă de căldură separată din aluminiu și o incintă din plastic, tăind atât costul BOM cât și timpul de asamblare.
Strategii DFM de modelare a injecției pentru evaluări IP65+
Obținerea unei protecții împotriva pătrunderii apei și prafului de IP65 sau mai mare într-un corp format prin injecție necesită atenție deosebită la liniile de separație, suprafețele de etanșare și toleranțele dimensionale. Analiza DFM în etapa de proiectare a formei previne refacerea costisitoare ulterioară.
Proiectarea Snap-Fits și Gsket Grooves
Caracteristicile de clipsare trebuie proiectate cu unghiuri de demulare adecvate (de regulă 1–2 grade pe fiecare parte) și limite de deformare care să rămână în domeniul elastic al rășinii alese. Brațele de clipsare suprasolicitate se vor deforma lent sau se vor fisura în exploatare, compromițând etanșarea.
Canelurile de sicriu ar trebui să urmeze aceste orientări:
- Adâncimea canalului este stabilită astfel încât să comprime inelul O sau garnitura cu 20–30%.
- Lăţimea de Groove puţin mai mare decât cea a garniturii de garnitură necomprimate
- Traseu continuu, neîntrerupt cu colțuri radiate pentru a evita ciupirea
Amplasarea canalului garniturii pe aceeași jumătate a formei cu suprafața de etanșare asigură toleranțe mai strânse și o etanșare mai uniformă.
Gestionarea grosimii pereților pentru prevenirea urmelor de retasură și a deformării
Grosimea uniformă a peretelui este critică atât pentru calitatea cosmetică, cât şi pentru integritatea structurală. Secţiunile groase se răcesc mai lent decât cele subţiri, creând tensiuni interne care provoacă semne de chiuvetă pe suprafeţe vizibile şi de război pe panouri plate.
Cea mai bună practică este de a menține grosimea nominală a peretelui între 2.0 și 3.0 mm pentru majoritatea corpurilor de iluminat exterior. În cazul în care este necesară rigiditate adăugată, se folosesc coaste la 50 până la 60% din grosimea nominală a peretelui, în loc să crească peretele în sine.
Tranziții treptate între secțiuni groase și subțiri, cu un raport nu mai mare de 3:1, ajută la menținerea fluxului constant de topire și la reducerea stresului modelat.
Supraturnare și formare cu inserții pentru etanșare perfectă
Supraturnare
Se atașează o garnitură moale TPE (elastomer termoplastic) direct pe o carcasă rigidă de PC sau ABS, eliminând necesitatea unei garnituri separate și etapa de asamblare asociată acesteia. Legătura chimică dintre TPE și substrat creează un sigiliu care nu se poate schimba sau căde în timpul manipulării.
Se introduce modelarea
Formarea cu inserții este la fel de utilă pentru încorporarea directă în piesa din plastic a inserțiilor filetate din alamă, a terminalelor electrice sau a presetupelor pentru cabluri. Această abordare produce o componentă etanșată, monolitică, care simplifică asamblarea finală și îmbunătățește performanța IP pe termen lung.
Depășirea provocărilor de topire a injecției pentru componentele optice
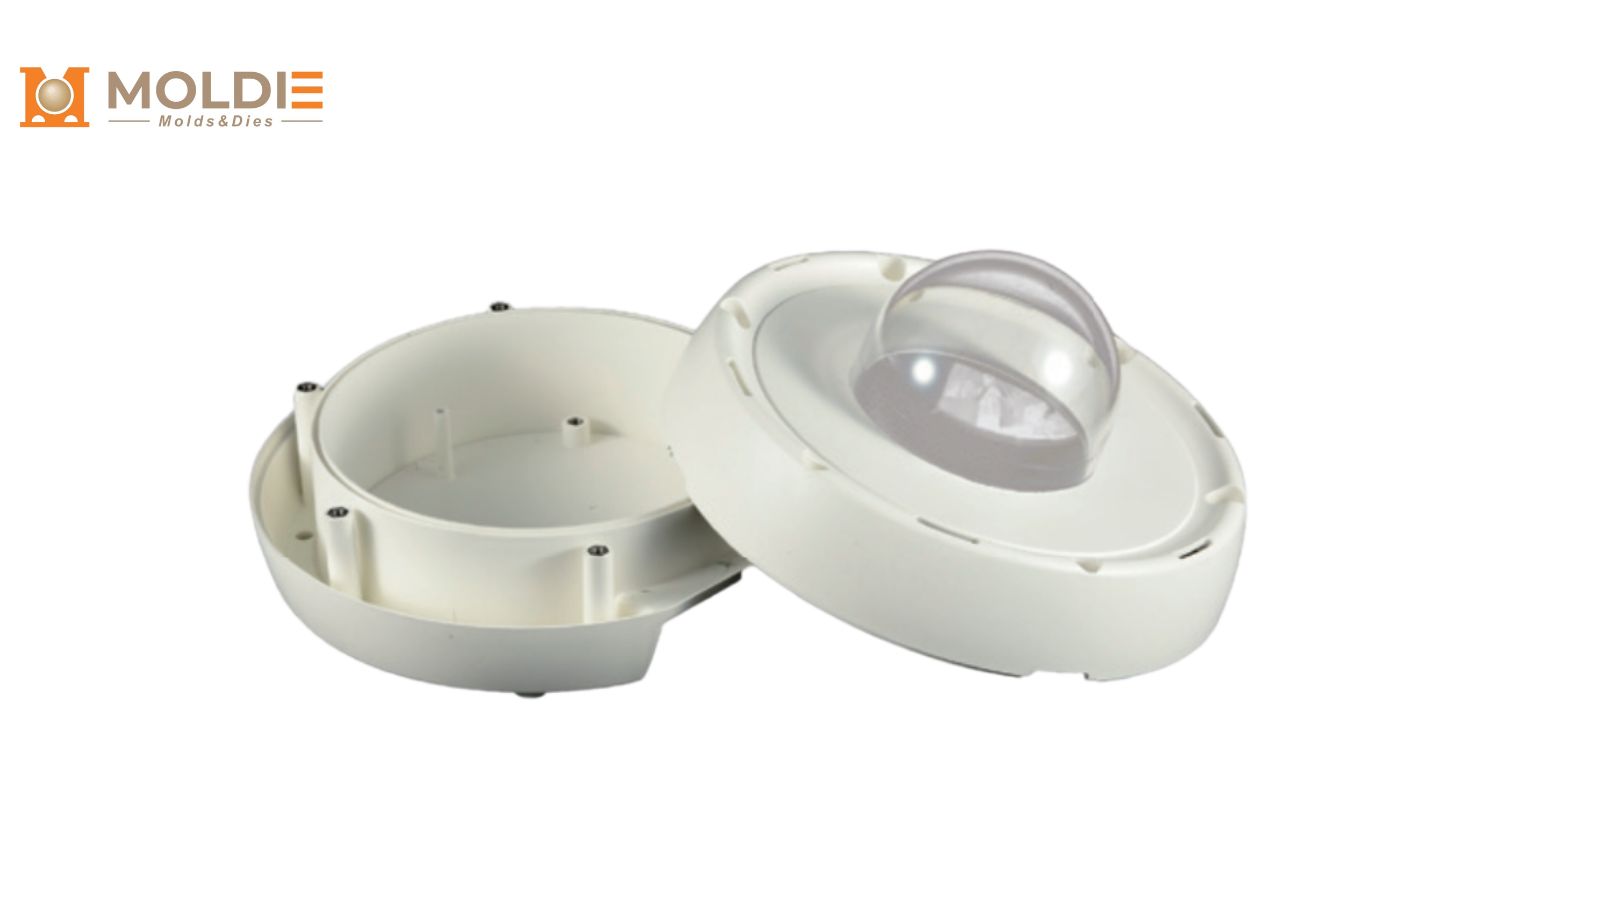
Piesele optice, cum ar fi lentilele, refractoarele şi difuzoarele, necesită un control mai strict al procesului decât componentele structurale standard. Chiar şi micile defecte pot dispersa lumina, pot reduce transmisia sau pot crea artefacte vizibile în modelul fasciculului.
Controlul temperaturii formei pentru eliminarea birefringenței
Birefringence apare atunci când tensiunile interne provoacă indici de refracţie diferiţi în direcţii diferite în interiorul părţii modelate. Apare ca modele de culoare curcubeu sub lumina polarizată şi degradează uniformitatea optică.
Principala soluție este menținerea unei temperaturi ridicate și uniforme a formei. Pentru lentilele din policarbonat, temperaturile suprafeței formei de 80–120 °C sunt obișnuite. Acest lucru încetinește răcirea, permițând lanțurilor polimerice să se relaxeze și reducând tensiunile reziduale. Canalele de răcire conformală din oțelul formei îmbunătățesc suplimentar uniformitatea temperaturii în cavitate.
Realizarea de finisaje SPI cu luciu mare pentru transmisie maxima de lumina
Sistemul de clasificare a finisajului Societatii Industriei Plastice (SPI) defineste calitatea suprafetei. Componentele optice necesita finisaje SPI A-1 sau A-2, care sunt realizate prin lustruirea cu diamant a otelului.
Aspecte esențiale pentru formele optice cu luciu ridicat:
- Utilizați oțeluri de scule călite, precum S136 sau NAK80, care permit obținerea și păstrarea unui finisaj oglindă.
- Se specifică o rugozitate a suprafeței între Ra 0,01 și 0,05 μm pe suprafețele optice
- Întrețineți suprafețele formei prin relustruire periodică pentru a preveni apariția microzgârieturilor pe parcursul seriilor de producție.
Orice imperfecțiune a suprafeței formei se transferă direct pe lentila formată, reducând transmisia luminii și provocând defecte de dispersie.
Venturi eficiente pentru a preveni arsuri
Urmele de ardere, numite și urme de motorină, apar atunci când aerul captiv în cavitatea formei se comprimă și se aprinde în timpul injecției. La o lentilă transparentă, chiar și o urmă de ardere abia vizibilă este suficientă pentru respingerea piesei.
Aerisirea corespunzătoare necesită fante subțiri de aerisire (cu adâncimea de 0,02–0,04 mm pentru PC), prelucrate în ultimele zone care se umplu. Formarea asistată cu vid este o altă opțiune pentru geometriile complexe ale lentilelor, atunci când aerisirea pasivă nu este suficientă. Software-ul de simulare a curgerii în formă poate anticipa pozițiile de captare a aerului în etapa de proiectare, permițând inginerilor să amplaseze preventiv orificiile de aerisire, nu doar ca reacție la probleme.
Parteneri cu Moldie pentru proiectele de iluminat în aer liber
Transformarea unui design de fixare într-un produs produs în masă necesită un partener specializat de modelare. Moldie oferă mulaje de la un capăt la altul și fabricarea componentelor pentru materiale plastice optice și structurale, oferind:
- Prototipare și fabricarea sculelor: de la prototipuri prelucrate CNC până la forme de producție din oțel călit P20/H13, cu mai multe cavități, puteți achiziționa sculele direct de la noi.
- Scalable Production: Seamless scale from pilot ruleaza la productie de mare volum (sute de mii de unitati).
- Controlul strict al calității: verificarea dimensională CMM pentru sigiliile IP65+, testarea optică pentru lentile și suport pentru conformitatea UL/IEC.
Sunteţi gata să treceţi de la concept la producţie? Vizitarea lui Moldie este primul tău pas spre construirea unui dispozitiv de piaţă de încredere.







