
Plastové vonkajšie osvetlenie je medzi OEM výrobcami čoraz populárnejšie pri výrobe odolných, ľahkých a nákladovo efektívnych exteriérových svietidiel vo veľkých objemoch. Aké sú však konkrétne výhody a ako výrobcovia svietidiel dosahujú presnosť pomocou kvalitných nástrojov?
V tejto príručke spoločnosti Moldie sa venujeme všetkým dôležitým faktorom, od správneho výberu živice a návrhu pre výrobu (DFM) až po riešenie problémov pri vstrekovaní optických komponentov.
Prečo inžinierske plasty nahrádzajú kovové vo vonkajších fixáciách
Technické plasty, ako sú polykarbonát, ABS a nylon vystužený sklenenými vláknami, postupne nahrádzajú hliníkové odliatky a oceľové plechy v krytoch, šošovkách a reflektoroch vonkajších svietidiel.
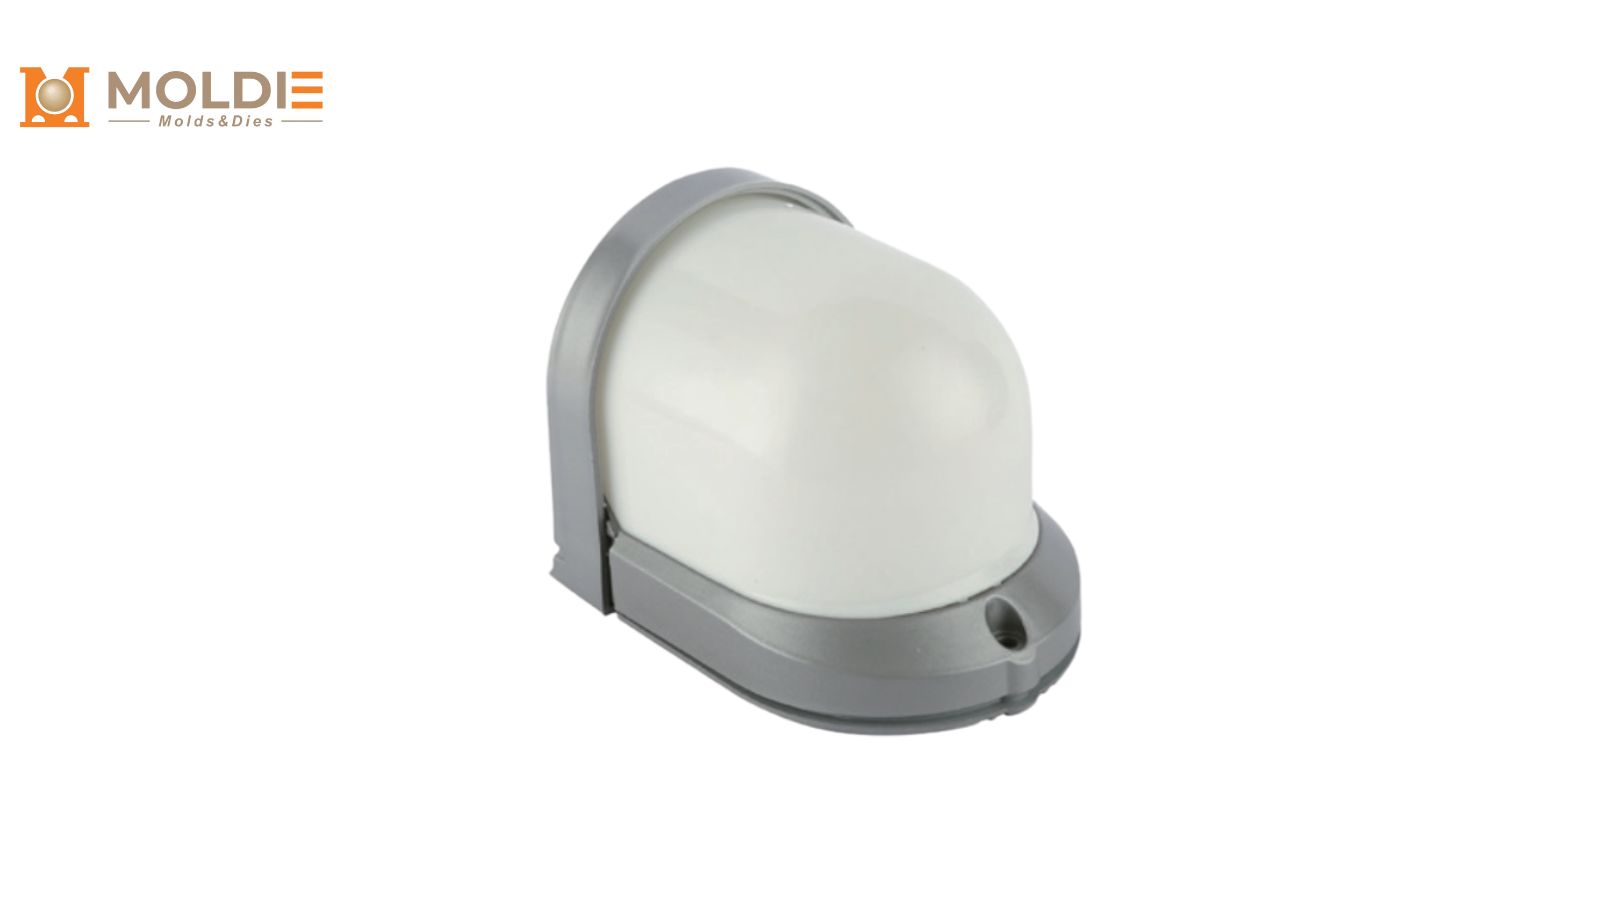
Odolnosť proti korózii v pobrežných a drsných prostrediach
Kovové vonkajšie svietidlá v pobrežných oblastiach, chemických závodoch a regiónoch s vysokou vlhkosťou si vyžadujú nákladné ochranné povlaky, napríklad práškové lakovanie, eloxovanie alebo žiarové zinkovanie. Tieto povrchové úpravy sa môžu vplyvom slanej hmly a kyslého prostredia aj narúšať.
Technické plasty sú prirodzene odolné proti galvanickej a elektrochemickej korózii. Kryt z polykarbonátu alebo ASA môže bez degradácie povrchu vydržať tisíce hodín skúšky slanou hmlou (ASTM B117). Odpadá tak potreba sekundárnych dokončovacích operácií a v náročných podmienkach sa výrazne znižuje počet záručných reklamácií.
Významné zníženie hmotnosti a zjednodušenie montáže
Polykarbonátové puzdro zvyčajne váži o 40 až 50 percent menej než ekvivalentný diel z hliníkového odliatku. Nižšia hmotnosť zjednodušuje montážne prvky, znižuje náklady na prepravu a urýchľuje inštaláciu pri rozsiahlych komerčných alebo mestských projektoch.
Ľahšie zostavy umožňujú aj použitie tenších podporných držiakov a menšieho počtu upevňovacích prvkov. Západkové prvky vytvarované priamo do plastových dielov môžu úplne nahradiť skrutky a znížiť montážnu prácu na výrobnej linke.
Efektívnosť nákladov pri výrobe vo vysokom objeme
Náklady na nástroje pri vstrekovaní sa rozložia na desaťtisíce alebo stovky tisíc kusov. Po vyrobení formy klesne cena plastového puzdra na kus výrazne pod cenu ekvivalentného dielu z liateho alebo lisovaného kovu.
| Faktor | Hliník die-Cast | Plast vyrobený vstrekovaním |
|---|---|---|
| Dodacia lehota na nástroje | 8 až 14 týždňov | 4 až 8 týždňov |
| Sekundárna konečná úprava | vyžaduje sa (nosenie, anodizácia) | Často nepotrebné |
| Čas cyklu na jeden diel | 45 až 90 sekúnd | 15 až 45 sekúnd |
[Skutočné údaje sa určia podľa detailov návrhu formy alebo požiadaviek na výrobok.]
Tieto ekonómie robia z plastu jasný víťaz pre vysokoobjemové vonkajšie osvetlenie programy, kde jednotkové náklady ciele sú agresívne.
Výber správnych ozdôb pre extrémne vonkajšie podmienky
Výber správneho polyméru je najdôležitejším konštrukčným rozhodnutím v projekte plastového vonkajšieho osvetlenia. Na základe našich skúseností s dielmi vonkajšieho osvetlenia a výrobou foriem sme zhrnuli hlavné materiály v tejto špecializovanej oblasti.
UV-stabilizovaný polykarbonát (PC) pre odolné šošovky
Polykarbonát ponúka zhruba 250-násobok odolnosti skla voči nárazu, čo z neho robí predvolený materiál pre rozptylové sklá a kryty odolné voči vandalom.
Po pridaní UV stabilizátorov, ako sú benzotriazol alebo HALS (svetelné stabilizátory s obmedzeným pôsobením amínov), si PC zachováva mechanické vlastnosti a priehľadnosť aj po rokoch priameho slnečného žiarenia.
PC je dobre vhodný pre objektívy protipovodňových, boward difuzérov, a nástenné obaly, kde sú nárazové udalosti skutočným rizikom.
PMMA (Acrylic) pre optickú jasnosť s dlhou termou bez zožltnutia
Polymetylmetakrylát prepúšťa 92% svetla, čo je najviac spomedzi bežných termoplastov. Pri dlhodobom pôsobení UV žiarenia odoláva žltnutiu oveľa lepšie než polykarbonát, preto je výbornou voľbou pre dekoratívne a architektonické svietidlá, kde záleží na vzhľade.
Jeho nevýhodou je nižšia odolnosť proti nárazom v porovnaní s PC. Šošovky z PMMA sa najlepšie hodia na chránené použitie alebo do aplikácií, kde mechanické zaťaženie absorbuje dodatočný štít z polykarbonátu. Vďaka optickej čistote sú vhodné aj na presné refraktorové šošovky, ktoré tvarujú svetelný lúč.
Tepelne vodivé plasty pre LED rozptyl tepla
Štandardné plasty sú tepelné izolanty, čo predstavuje problém pri výkonných LED diódach, ktoré vytvárajú teplo, ktoré treba odvádzať. Tepelne vodivé polymérne zmesi s keramickými alebo grafitovými časticami dosahujú tepelnú vodivosť od 1 do 20 W/mK. Je to výrazne menej než pri medi alebo hliníku, no pre mnohé stredne výkonné LED moduly postačujúca hodnota.
Tieto zmesi umožňujú inžinierom integrovať prvky chladiča priamo do lisovaného krytu. Nahrádzajú tak samostatný hliníkový chladič a plastový kryt a znižujú náklady na kusovník (BOM) aj čas montáže.
Stratégie DFM pri vstrekovaní pre krytie IP65+
Dosiahnutie ochrany proti vniknutiu na úrovni IP65 alebo vyššej pri vstrekovanom svietidle si vyžaduje dôkladnú pozornosť deliacej rovine, tesniacim plochám a rozmerovým toleranciám. Kontrola DFM vo fáze návrhu formy predchádza nákladným opravám.
Designing Snap-Fits and Gasket Grooves
Západkové prvky musia mať dostatočné úkosy (zvyčajne 1 až 2 stupne na každej strane) a limity priehybu v elastickom rozsahu zvolenej živice. Nadmerne namáhané západkové ramená môžu časom podliehať tečeniu alebo prasknúť, čím sa poruší tesnenie.
Drážky tesnenia by sa mali riadiť týmito pokynmi:
- Hĺbka Groove nastavená na stlačenie O-krúžku alebo tesnenia o 20 až 30%
- Šírka príruby o niečo väčšia ako prierez nekomprimovaného tesnenia
- Nepretržitá, neprerušovaná drážková dráha s polomerom rohov, aby sa zabránilo štípaniu
Umiestnenie drážky na tesnenie do tej istej polovice formy ako tesniaca plocha zabezpečuje užšie tolerancie a rovnomernejšie tesnenie.
Riadenie hrúbky steny na prevenciu prepadlín a deformácií
Rovnomerná hrúbka steny je kľúčová pre kvalitu vzhľadu aj konštrukčnú celistvosť. Hrubé časti chladnú pomalšie než tenké, čím vznikajú vnútorné napätia, ktoré spôsobujú prepadliny na pohľadových plochách a deformácie plochých panelov.
Pri väčšine krytov vonkajších svietidiel sa odporúča zachovať menovitú hrúbku steny v rozsahu 2.0 až 3.0 mm. Ak je potrebná vyššia tuhosť, použite rebrá s hrúbkou 50 až 60% menovitej hrúbky steny namiesto zväčšovania samotnej steny.
Plynulé prechody medzi hrubými a tenkými časťami s pomerom najviac 3:1 pomáhajú zachovať rovnomerný tok taveniny a znižujú napätie vznikajúce počas lisovania.
Prelisovanie a vkladanie pre bezšvové utesnenie
Prelisovanie
Mäkké tesnenie z TPE (termoplastického elastoméru) sa nalisuje priamo na pevný kryt z PC alebo ABS, čím sa odstráni potreba samostatného tesnenia a príslušného montážneho kroku. Chemická väzba medzi TPE a podkladovým materiálom vytvára tesnenie, ktoré sa pri manipulácii neposúva ani nevypadáva.
Vkladanie do formy
Vkladanie do formy je rovnako vhodné na priame zabudovanie mosadzných závitových vložiek, elektrických kontaktov alebo káblových vývodiek do plastového dielu. Výsledkom je utesnený monolitický komponent, ktorý zjednodušuje finálnu montáž a zlepšuje dlhodobú ochranu podľa IP.
Riešenie problémov pri vstrekovaní optických komponentov
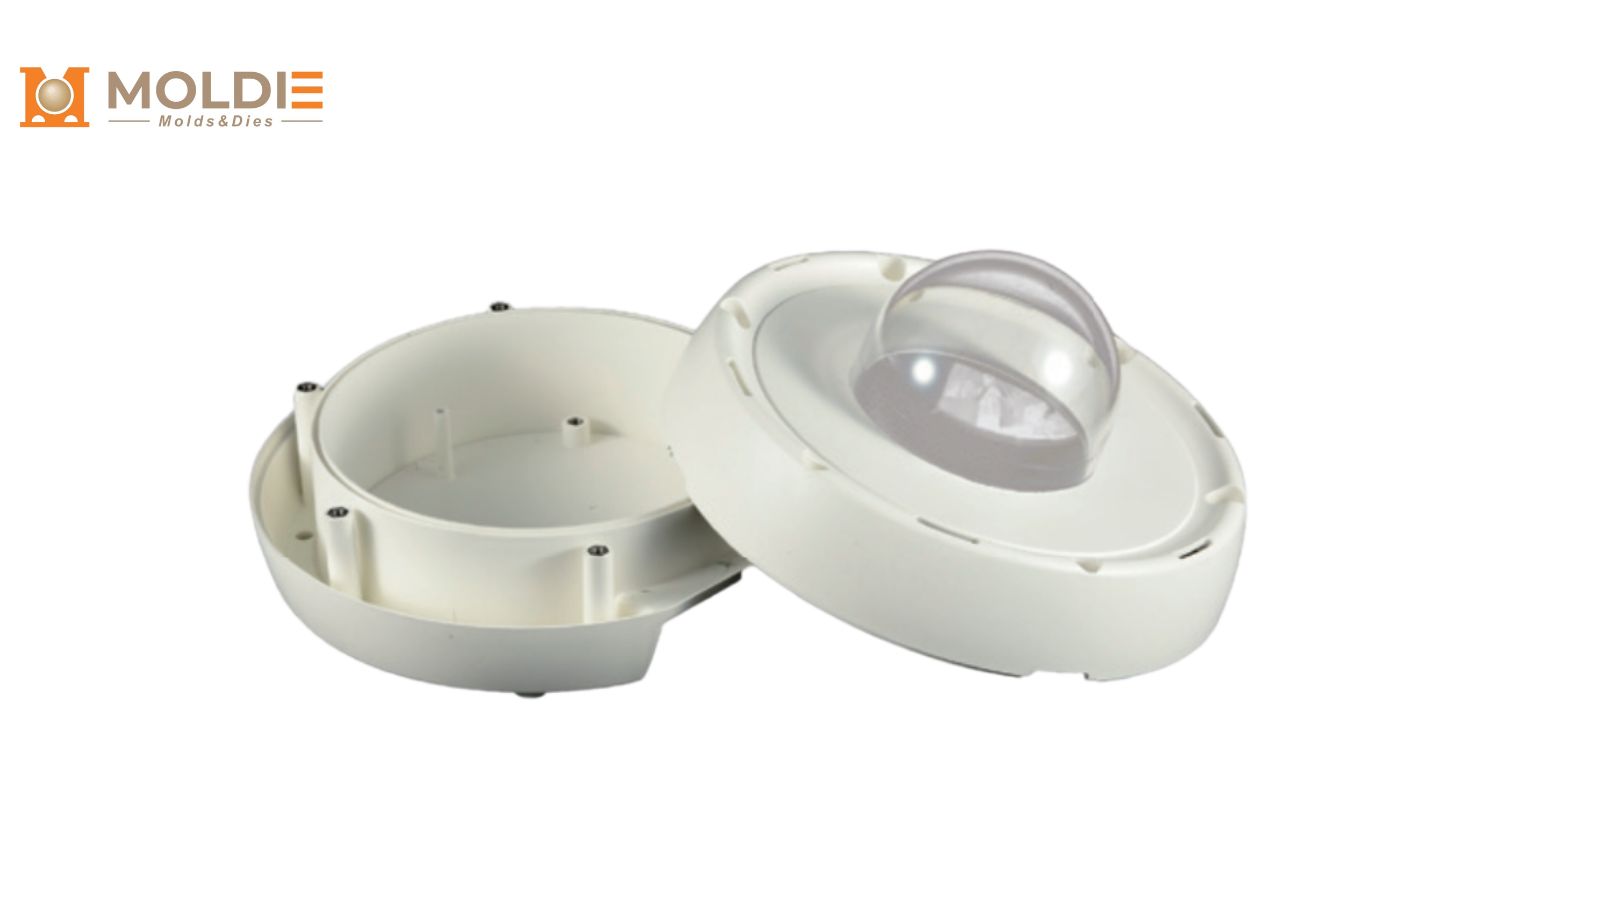
Optické diely, ako sú šošovky, refraktory a difúzory, vyžadujú prísnejšie riadenie procesu než štandardné konštrukčné komponenty. Aj malé chyby môžu rozptýliť svetlo, znížiť jeho priepustnosť alebo vytvoriť viditeľné artefakty vo svetelnom lúči.
Riadenie teploty formy na odstránenie dvojlomu
Dvojlom vzniká, keď vnútorné napätia spôsobujú rozdielne indexy lomu v rôznych smeroch lisovaného dielu. Pod polarizovaným svetlom sa prejavuje dúhovými vzormi a zhoršuje optickú rovnomernosť.
Hlavným riešením je vysoká a rovnomerná teplota formy. Pri polykarbonátových šošovkách sú bežné teploty povrchu formy 80 až 120°C. Pomalšie chladenie umožňuje polymérnym reťazcom relaxovať a znižuje zvyškové napätie. Rovnomernosť teploty v dutine ďalej zlepšujú konformné chladiace kanály v oceli formy.
Dosiahnutie vysokolesklé SPI úpravy pre maximálnu svetelnú prenos
Klasifikačný systém povrchovej úpravy SPI (Society of the Plastics Industry) definuje kvalitu povrchu. Optické komponenty vyžadujú povrchovú úpravu SPI A-1 alebo A-2, ktorá sa dosahuje diamantovým leštením ocele v dutine formy.
Kľúčové požiadavky na optické formy s vysokým leskom:
- Používajte kalené ocele foriem, ako sú S136 alebo NAK80, ktoré umožňujú dosiahnuť a udržať zrkadlový lesk
- Špecifikujte drsnosť povrchu Ra 0,01 až 0,05 μm na optických povrchoch
- Povrchy formy pravidelne opätovne leštite, aby sa počas výrobných sérií predišlo mikroškrabancom
Každá nedokonalosť povrchu formy sa priamo prenesie na lisovanú šošovku, zníži priepustnosť svetla a vytvorí chyby spôsobené rozptylom.
Účinné vetranie, aby sa zabránilo popáleninám
Stopy po spálení, nazývané aj dieselové stopy, vznikajú, keď sa zachytený vzduch v dutine formy počas vstrekovania stlačí a vznieti. Na čírej šošovke je aj slabá stopa po spálení chybou, pre ktorú sa diel zamieta.
Správne odvzdušnenie vyžaduje tenké odvzdušňovacie drážky s hĺbkou 0.02 až 0.04 mm pre PC, vyrobené v miestach posledného naplnenia. Pri zložitých geometriách šošoviek, kde pasívne odvzdušnenie nestačí, možno použiť vákuové lisovanie. Simulačný softvér toku v forme dokáže už vo fáze návrhu predpovedať miesta zachytenia vzduchu a umožňuje inžinierom preventívne umiestniť odvzdušňovacie kanály.
Spolupracujte s Moldie na projektoch vonkajšieho osvetlenia
Premena návrhu svietidla na produkt pre sériovú výrobu si vyžaduje špecializovaného partnera pre lisovanie. Moldie poskytuje komplexnú výrobu foriem a komponentov z optických aj konštrukčných plastov vrátane:
- Výroba prototypov a nástrojov: od prototypov obrábaných CNC až po kalené viacdutinové výrobné formy z ocele P20/H13; nástroje si môžete zakúpiť priamo od nás.
- Scalable Production: Seamless škála od pilotných beží na vysokoobjemovú výrobu (stovky tisíc jednotiek).
- Prísna kontrola kvality: Overenie rozmerov CMM pre IP65+ tesnenia, optické testovanie šošoviek a podpora súladu UL/IEC.
Ste pripravení prejsť od konceptu k výrobe? Návšteva spoločnosti Moldie je prvým krokom k spoľahlivému svietidlu pripravenému na trh.







