
플라스틱 옥외 점화는 규모에 튼튼하고, 경량, 비용 효과적인 외부 정착물을 건설하기 위하여 봐 OEM 제조자를 위한 인기에서 상승하고 있습니다. 그러나 이익은인 무엇, 그리고 점화 제조자는 어떻게 정밀도 설계한 장식새김으로 그(것)들을 달성합니까?
이 가이드에서 Moldie는 적합한 수지 선정과 제조 용이성 설계(DFM)부터 광학 등급 부품의 사출 성형 문제를 해결하는 방법까지 모든 핵심 요소를 다룹니다.
엔지니어링 플라스틱이 실외 설비에서 금속을 대체하는 이유
폴리카보네이트, ABS 및 유리 충전 나일론과 같은 엔지니어링 플라스틱은 실외 조명기 하우징, 렌즈 및 반사경에 다이캐스트 알루미늄 및 판재를 꾸준히 대체하고 있습니다.
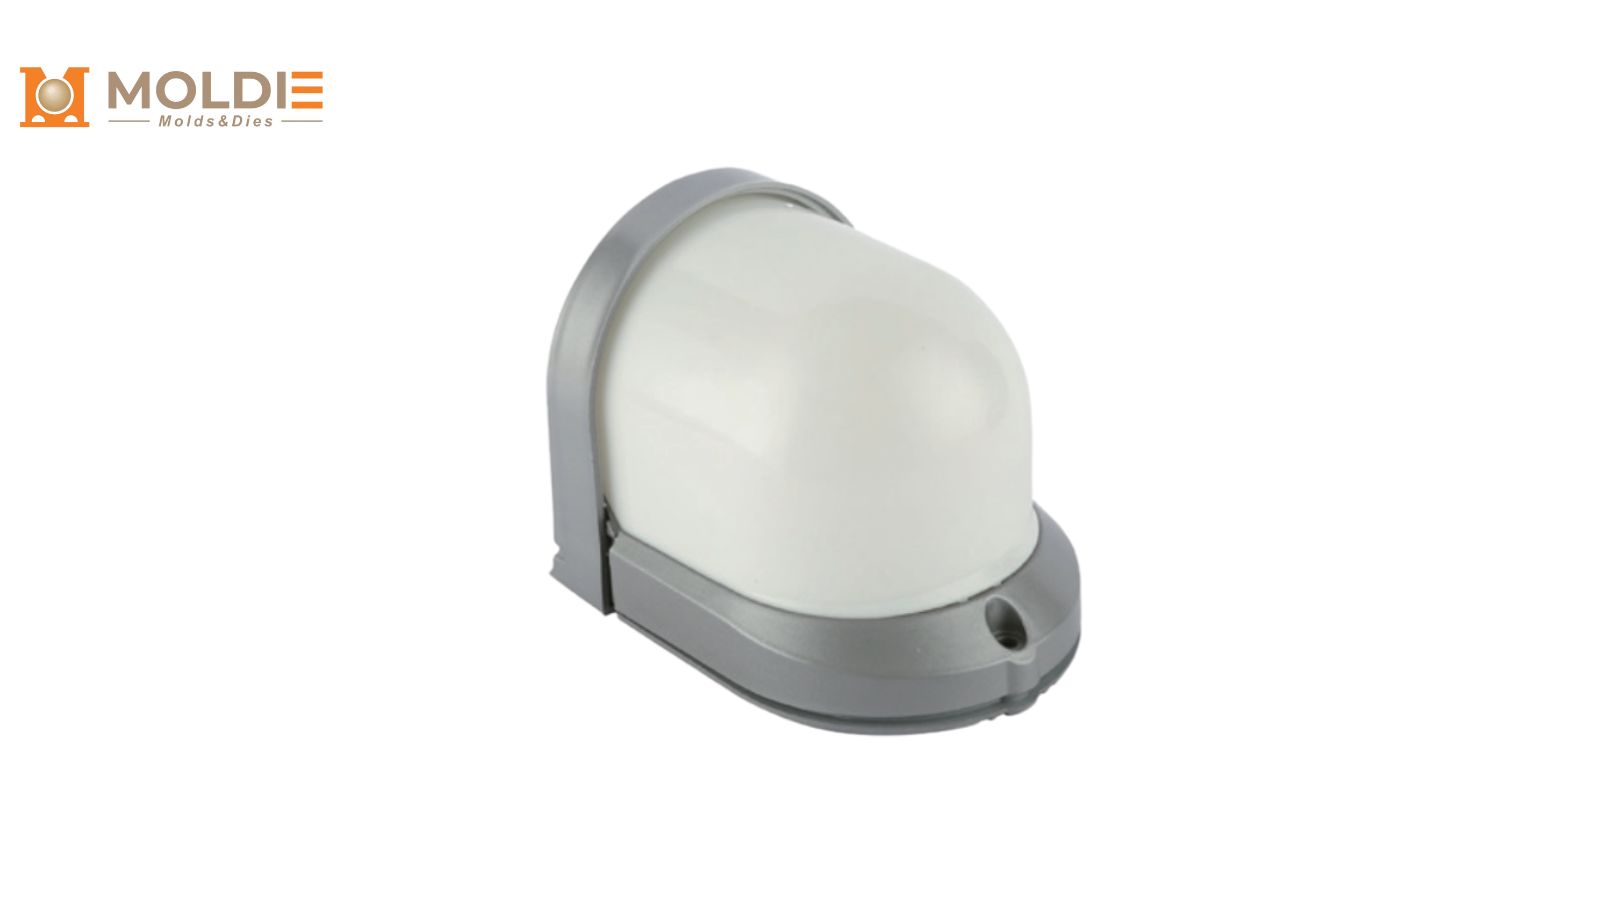
해안 및 가혹한 환경에서의 내식성
해안 지역, 화학 공장 및 고습도 지역의 금속 야외 비품에는 분말 코팅, 아노다이징 또는 용융 아연 도금과 같은 고가의 보호 코팅이 필요합니다. 또한 염수 분무 및 산성 분위기로 인해 이러한 마감재가 침식 될 수 있습니다.
엔지니어링 플라스틱은 본질적으로 갈바닉 부식과 전기화학적 부식에 강합니다. 폴리카보네이트 또는 ASA 하우징은 표면 열화 없이 ASTM B117 염수 분무 시험을 수천 시간 동안 통과할 수 있습니다. 따라서 후속 마감 공정이 필요하지 않고 열악한 환경에서의 보증 청구도 크게 줄어듭니다.
중요한 중량 감소 및 조립 단순화
폴리 카보네이트 하우징은 일반적으로 동등한 다이 캐스트 알루미늄 부품보다 40 ~ 50 % 적은 무게입니다. 이 무게 감소는 장착 하드웨어를 단순화하고 운송 비용을 절감하며 대규모 상업 또는 도시 롤아웃을 위해 더 빨리 설치할 수 있습니다.
더 가벼운 어셈블리는 또한 더 얇은 지지 브래킷과 적은 패스너를 허용합니다. 스냅 핏 설계는 플라스틱 부품으로 직접 성형되어 나사를 완전히 교체 할 수있어 생산 라인의 조립 노동력을 줄입니다.
대량 생산의 비용 효율성
사출 성형은 수만 또는 수십만 단위의 금형 비용을 상환합니다. 금형이 제작되면 플라스틱 하우징의 부품당 비용이 다이 캐스트 또는 스탬프 금속 등가물보다 훨씬 낮아집니다.
| 인수 | 다이 캐스트 알루미늄 | 사출 성형 플라스틱 |
|---|---|---|
| 툴링 리드 타임 | 8 – 14 주 | 4 ~ 8 주 |
| 후속 마감 공정 | 필수 (코팅, 아노다이징) | 종종 불필요한 |
| 부품당 사이클 시간 | 45 ~ 90 초 | 15 ~ 45 초 |
[실제 데이터는 금형 설계 또는 제품 요구 사항의 세부 사항에 의해 결정됩니다.]
이러한 경제학은 플라스틱을 단위 비용 목표가 공격적 인 대량 실외 조명 프로그램의 확실한 승자로 만듭니다.
극단적 인 야외 조건에 적합한 수지 선택
올바른 폴리머를 선택하는 것은 플라스틱 옥외 조명 프로젝트에서 가장 중요한 엔지니어링 결정입니다. 우리는 옥외 조명 부품 및 금형 제조 분야에서의 과거 경험을 사용하여이 전문 분야의 주요 재료 중 일부를 요약했습니다.
비산 방지 렌즈를 위한 UV 안정화 폴리카보네이트(PC)
폴리 카보네이트는 유리의 충격 저항의 약 250 배를 제공하여 파손 방지 렌즈 및 커버의 기본 재료입니다.
벤조트리아졸 또는 HALS(Hindered Amine Light Stabilizer)와 같은 UV 안정제와 혼합하면 PC는 수년간 직사광선 노출을 통해 기계적 특성과 투명성을 유지합니다.
PC는 투광램프 렌즈, 볼러드 디퓨저 및 벽 팩 커버에 적합합니다.
PMMA(아크릴), 황변 없는 장기 광학 선명도
폴리메틸 메타크리레이트는 92% 광선 전송을, 어떤 일반적인 열가소성든지의 가장 높은 전달합니다. 그것은 장시간 UV 노출의 밑에 폴리탄산염 보다는 멀리 잘 황변 저항해, 외관이 중요한 건축 정착물 및 장식적인 luminaires를 위한 그것에게 우수한 선택합니다.
그러나 PC에 비해 충격 저항이 낮다는 단점이 있습니다. PMMA 렌즈는 보호 된 응용 분야 또는 보조 폴리 카보네이트 쉴드가 기계적 부하를 흡수 할 수있는 경우에 가장 적합합니다. 광학 선명도가 뛰어나 빔 패턴을 형성하는 정밀 굴절 렌즈에 이상적입니다.
LED 방열을 위한 열 전도성 플라스틱
표준 플라스틱은 열 절연체 역할을하며, 고출력 LED가 열을 발생시켜 관리해야하는 문제가 발생합니다. 세라믹 또는 흑연 입자로 채워진 열 전도성 고분자 화합물은 1 ~ 20 W / mK의 열 전도성 값을 제공합니다. 구리 또는 알루미늄보다 훨씬 낮지 만 많은 미드 파워 LED 모듈에는 충분합니다.
이 컴파운드를 통해 엔지니어는 열 싱크 기능을 몰드 하우징에 직접 통합할 수 있어 별도의 알루미늄 방열판과 플라스틱 인클로저를 대체하여 BOM 비용과 조립 시간을 모두 절감할 수 있습니다.
IP65+ 등급을 위한 사출 성형 DFM 전략
사출 성형 설비에서 IP65 이상의 인그레스 보호를 달성하려면 절단 라인, 씰링 표면 및 치수 공차에 세심한주의가 필요합니다. 금형 설계 단계에서의 DFM 검토는 나중에 비용이 많이 드는 재 작업을 방지합니다.
스냅 피트 및 개스킷 그루브 설계
스냅 핏 기능은 선택한 수지의 탄성 범위 내에 있는 적절한 드래프트 각도(일반적으로 측면당 1~2도)와 편향 한계로 설계되어야 합니다. 과도한 응력을 받는 스냅 암은 현장에서 크립 또는 크랙되어 씰을 깰 수 있습니다.
가스켓 홈은 다음 지침을 따라야 합니다.
- O 링 또는 가스켓을 20 ~ 30 % 압축하도록 설정된 홈 깊이
- 그루브 폭은 압축되지 않은 가스켓 단면보다 약간 넓습니다.
- 꼬집음을 피하기 위해 반경 모서리가 있는 연속적이고 중단 없는 홈 경로
씰링 표면과 동일한 금형 절반에 가스켓 홈을 배치하면 더 엄격한 공차와 더 일관된 씰이 보장됩니다.
싱크 마크 및 Warpage를 방지하기 위해 벽 두께 관리
획일한 벽 간격은 화장용 질 및 구조상 완전성 둘 다를 위해 긴요합니다. 두꺼운 단면도는 얇은 그들 보다는 더 느린 냉각해, 편평한 패널의 맞은편에 눈에 보이는 표면 그리고 휘장에 수채 표를 일으키는 원인이 되는 내부 긴장을 창조하.
모범 사례는 대부분의 옥외 점화 주거를 위한 2.0 그리고 3.0 mm 사이 명목상 벽 간격을 지키기 위한 것입니다. 추가한 뻣뻣함이 필요한 곳에, 벽 자체 증가 보다는 오히려 명목상 벽 간격의 50에서 60%에 늑골을 이용하십시오.
두꺼운 섹션과 얇은 섹션 사이의 점진적인 전환은 3 : 1 이상의 비율로 일관된 용융 흐름을 유지하고 성형 된 스트레스를 줄이는 데 도움이됩니다.
원활한 씰링을 위한 오버몰딩 및 인서트 몰딩
오버몰딩
소프트 TPE(열가소성 엘라스토머) 개스킷을 견고한 PC 또는 ABS 하우징에 직접 부착하여 별도의 개스킷 및 관련 조립 단계가 필요하지 않습니다. TPE와 기판 사이의 화학적 결합은 취급 중에 이동하거나 떨어질 수 없는 씰을 만듭니다.
지금 연락
인서트 몰딩은 황동 스레드 인서트, 전기 단자 또는 케이블 글랜드를 플라스틱 부품에 직접 삽입하는 데 동등하게 유용합니다. 이 접근 방식은 최종 조립을 단순화하고 장기적인 IP 성능을 향상시키는 밀봉 된 모놀리식 구성 요소를 생성합니다.
광학 부품의 사출 성형 과제 극복
렌즈, 굴절기 및 디퓨저와 같은 광학 부품은 표준 구조 부품보다 엄격한 공정 제어가 필요합니다. 작은 결함도 빛을 뿌리거나 전송을 줄이거 나 빔 패턴에서 눈에 띄는 인공물을 만들 수 있습니다.
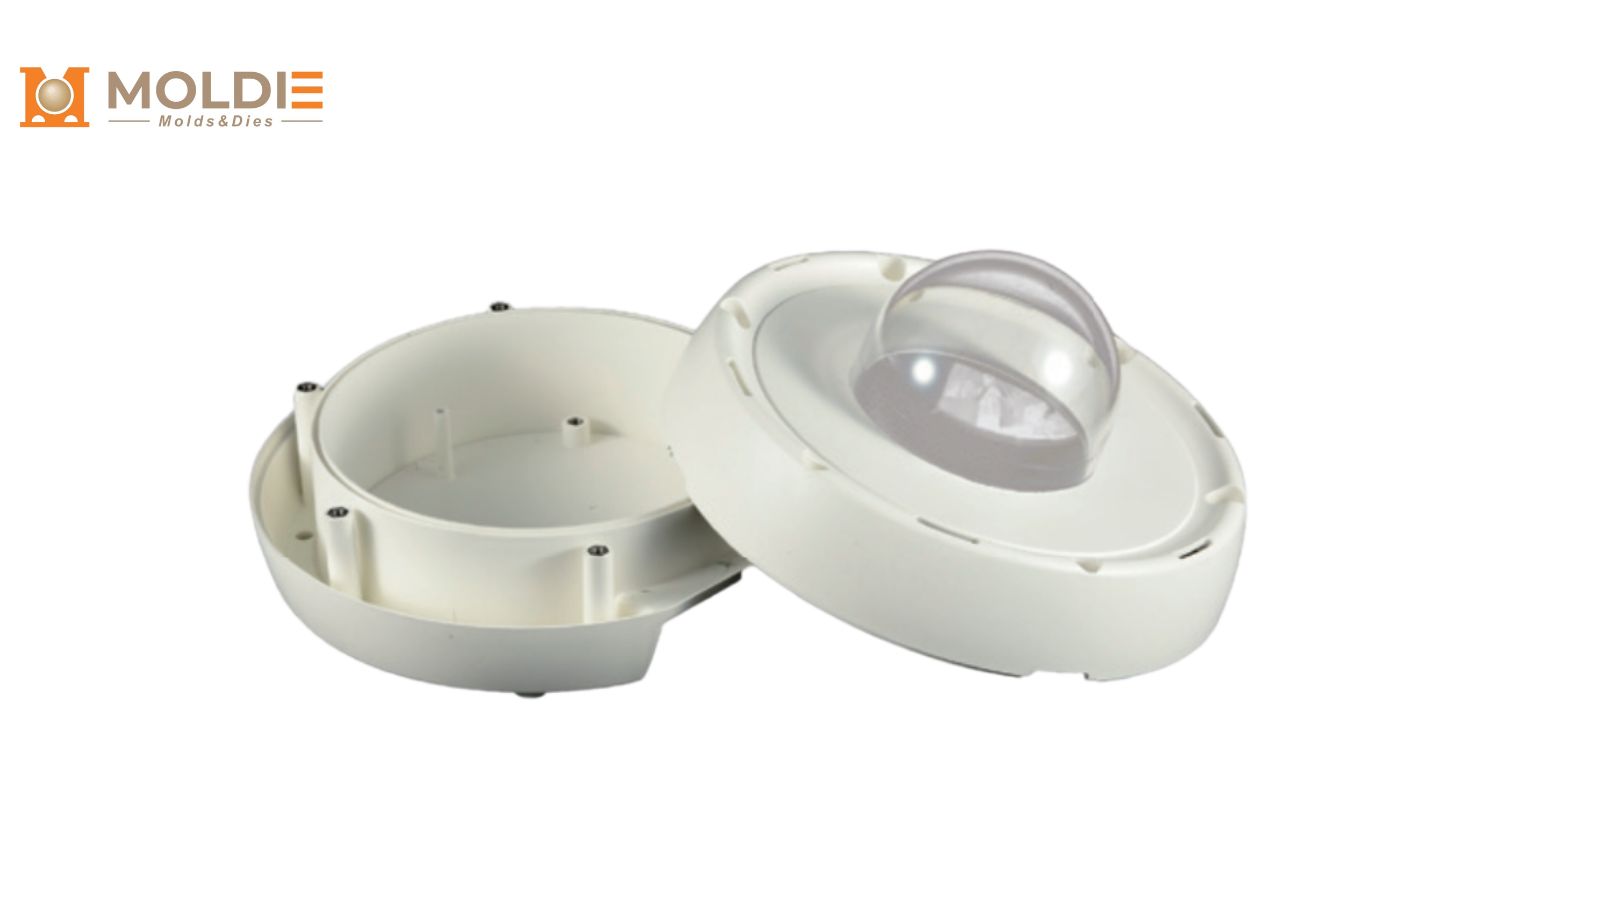
복굴절 제거를 위한 금형 온도 제어
복굴절은 내부 응력이 성형 부품 내에서 다른 방향으로 다른 굴절률을 유발할 때 발생합니다. 그것은 편광 된 빛의 밑에 무지개 색 패턴으로 나타나고 광학 균일성을 저하시킵니다.
가장 중요한 해결책은 금형 온도를 높고 균일하게 유지하는 것입니다. 폴리카보네이트 렌즈의 경우 금형 표면 온도는 보통 80~120°C입니다. 이렇게 하면 냉각 속도가 느려져 고분자 사슬이 이완되고 잔류 응력이 줄어듭니다. 금형강 내부에 컨포멀 냉각 채널을 사용하면 캐비티 전체의 온도 균일성도 개선됩니다.
최대 광선 전송을 위한 높은 광택 SPI 끝 달성
플라스틱 산업 협회 (SPI) 마감 분류 시스템은 표면 품질을 정의합니다. 광학 부품에는 SPI A-1 또는 A-2 마감이 필요하며, 이는 금형 캐비티 스틸 연마 다이아몬드에 의해 달성됩니다.
고광택 광학 금형의 주요 고려 사항 :
- 거울 광택을 받아들이고 유지하는 S136 또는 NAK80과 같은 경화 된 금형 강재 사용
- 광학 표면에서 Ra 0.01 ~ 0.05 μm의 표면 거칠기 지정
- 정기적 인 재 연마로 금형 표면을 유지하여 생산 실행시 미세 긁힘을 방지합니다.
금형의 모든 표면 결함은 성형 렌즈로 직접 전달되어 광 투과를 줄이고 산란 결함을 만듭니다.
화상 자국을 예방하는 효과적인 배출
디젤 마크라고도 불리는 화상 자국은 금형 캐비티에 갇힌 공기가 주입 중에 압축되고 점화 될 때 나타납니다. 맑은 렌즈에서는 희미한 화상 자국조차도 거절할만한 결함입니다.
적절한 통풍을 위해서는 마지막 충진 지점에서 가공된 얇은 통풍구 슬롯(PC의 경우 깊이 0.02 ~ 0.04mm)이 필요합니다. 진공 보조 성형은 수동 통풍이 부족한 복잡한 렌즈 형상을 위한 또 다른 옵션입니다. 금형 흐름 시뮬레이션 소프트웨어는 설계 단계에서 공기 트랩 위치를 예측할 수 있으므로 엔지니어가 반응성이 아닌 사전 예방적으로 통풍구를 배치할 수 있습니다.
Moldie와 함께 야외 조명 프로젝트를 진행하세요
조명기구 설계를 양산 제품으로 전환하려면 전문 성형 파트너가 필요합니다. Moldie는 광학 플라스틱과 구조용 플라스틱의 금형 및 부품 제조를 처음부터 끝까지 지원하며 다음을 제공합니다.
- 프로토 타이핑 & 앰프; 툴링 제조 : CNC 가공 프로토 타입에서 경화 된 P20 / H13 스틸 멀티 캐비티 생산 금형에 이르기까지 직접 공구를 구입할 수 있습니다.
- 확장 가능한 생산: 파일럿 실행에서 대량 생산에 이르기까지 원활하게 확장됩니다(수백 대).
- 엄격한 품질 관리: IP65+ 물개를 위한 CMM 차원 검증, 렌즈를 위한 광학적인 테스트, 및 UL/IEC 수락을 위한 지원.
구상에서 생산 단계로 넘어갈 준비가 되셨나요? 신뢰할 수 있고 시장 출시가 가능한 조명기구를 만들기 위한 첫 단계는 Moldie에 문의하는 것입니다.







