
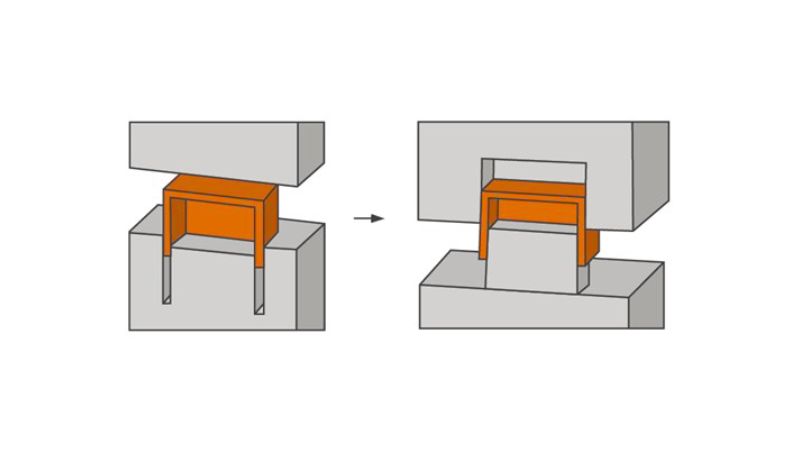
드래프트 앵글은 사출 성형 부품의 품질과 제조 가능성에 영향을 미치는 금형 설계의 주요 측면입니다. 수직 표면에 적절한 경사를 적용하여 부품이 손상없이 금형에서 쉽게 분리되도록합니다.
Draft Angle이란 무엇입니까?
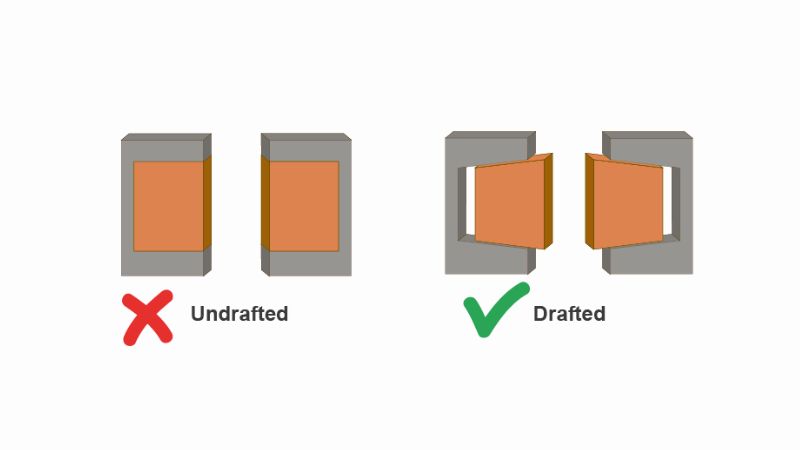
초안 각도는 단순히 사출 성형 될 부품의 측면에 주어진 테이퍼 또는 경사입니다. 이상적으로, 부품 디자인의 수직 표면은 금형에서 쉽게 제거 할 수 있도록 초안을 포함해야합니다.
왜 사출 성형에서 드래프트 앵글이 중요합니까?
드래프트 각도는 사출 성형 공정에 중요합니다. 다음은 몇 가지 구체적인 이유입니다.
- 쉬운 파트 릴리스: 드래프트는 파트를 금형에서 부드럽게 꺼내는 데 도움이 됩니다.
- 표면 품질: 적절한 드래프트가 없으면 부품에 흠집이나 손상이 나타날 수 있습니다.
- 금형 수명 : 적절한 초안 각도는 금형 자체의 마모를 줄여 금형 수명을 연장시킵니다.
최소 드래프트 각도 요구 사항은 부품의 복잡성과 재료에 따라 다르지만 1도 각도라도 큰 차이를 만들 수 있습니다.
최적의 초안 각도는 부품 및 금형 설계 단계에서 결정되며 제조 된 부품의 원하는 마무리 및 세부 사항에 따라 다릅니다.
초안 각도에 대한 여러 고려 사항
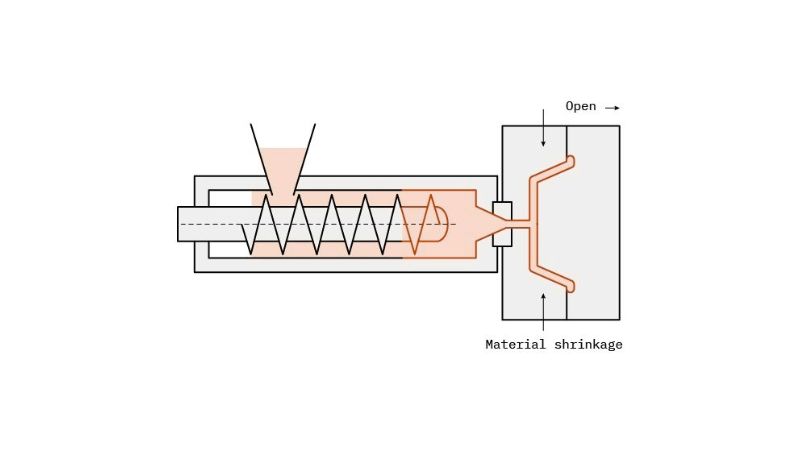
사출 성형용 부품을 설계할 때 재료 고려 사항은 성공적인 부품 배출에 필요한 적절한 드래프트 각도를 결정하는 데 중추적인 역할을 합니다.
재료의 선택은 성형 공정 중 흐름 및 냉각 특성에 큰 영향을 미칩니다. 예를 들어, 열가소성 수지는 다목적성으로 인해 널리 선호됩니다. 그러나 각 재료는 신중하게 평가되어야하는 고유 한 특성을 나타냅니다.
더 부드러운 재료는 일반적으로 1 ~ 2도 정도의 작은 드래프트 각도를 필요로하지만, 더 뻣뻣한 재료는 부품을 손상시키지 않으면 서 더 큰 각도 (종종 3도 이상)를 필요로합니다.
또한, 재료의 수축률은 냉각 중에 부품이 얼마나 많이 수축 하는지를 지시하기 때문에 방정식에 포함되어야합니다. 높은 수축률은 일반적으로 배출 문제를 방지하기 위해 드래프트 각도를 증가시키는 반면, 낮은 수축률은 더 작은 각도를 허용 할 수 있습니다.
최적의 결과를 얻으려면 1.5~2 degrees의 구배각을 깊이가 2 inches 이하인 부품에 적용하는 것이 좋습니다. 더 깊거나 형상이 복잡한 경우에는 더 큰 각도가 필요할 수 있습니다.
또한 부품의 표면 마감은 미학과 기능에 큰 영향을 줄 수 있습니다. 예를 들어 질감이 있는 표면은 깊이에 따라 특정 드래프트 각도가 필요합니다. 가벼운 텍스처는 1 ~ 1.5도의 최소 각도로 작업 할 수 있지만 무거운 텍스처는 부드러운 배출을 보장하기 위해 3도 이상의 각도가 필요할 수 있습니다.
기능적 성능으로 미적 요구 사항의 균형을 맞추는 것은 매우 중요합니다. 반짝이고 부드러운 마감은 0.5도 정도의 드래프트 각도가 필요할 수 있지만 드래프트가 너무 적 으면 배출을 방해하고 부품 무결성을 손상시킬 수 있습니다.
다양한 재료에 대한 초안 요구 사항
| 재료 | 최소 초안 | 추천된 초안 |
|---|---|---|
| 나일론 | 0° | 1° |
| 폴리에틸렌 (PE) | 0.5° | 1.5° |
| 폴리 염화 비닐 (PVC) | 0.5° | 1.5° |
| 폴리프로필렌 (PP) | 1° | 2° |
| 폴리카보네이트 (PC) | 1.5° | 2° |
| 아크릴로니트릴 부타디엔 스티렌 (ABS) | 1° | 2° |
| 폴리스티렌 (PS) | 1° | 2° |
| 열가소성 엘라스토머 (TPE) | 0.5° | 1.5° |
| 에틸렌 비닐 아세테이트 (EVA) | 0.5° | 1.5° |
| 고밀도 폴리에틸렌(HDPE) | 1° | 2° |
초안 및 일부 기능
사출 성형 부품에서는 벽뿐만 아니라 갈비뼈 및 보스와 같은 모든 수직 기능을 위해 초안 각도를 고려해야합니다. 필요한 초안 각도는 이러한 기능의 깊이와 최소 두께에 영향을받습니다. 아래 표는 다양한 기능 깊이에 대한 최소 두께 및 해당 초안 각도를 설명합니다.
| 기능 깊이 | 최소 두께 / 초안 각도 |
|---|---|
| 0.25 인치 | 안으로 0.040. /0.5° |
| 0.5 인치 | 0.040 인치 / 1°
안으로 0.060. /0.5° |
| 0.75 인치 | 0.040 인치 / 2°
0.060 인치 / 1° 0.080 인치 / 0.5° |
| 1개 in. | 0.060 인치 / 2°
0.080 인치 / 1° 안으로 0.100. /0.5° |
| 1.5인치 | 0.080 인치 / 2°
0.100 인치 / 1° |
| 2에서. | 0.100 인치 / 2° |
| 2.5 인치 | 0.100에서. / 2.5° |
| 안으로 3. | 0.120 인치 / 3° |
| 안으로 4. | 0.140 인치 / 3° |
| 5 in. | 안으로 0.160. /3.5° |
- 늑골: 전형적으로 형에서 쉬운 제거를 지키기 위하여 1°의 최소한도 초안 각을 요구합니다.
- 보스: 최소 2°의 구배각을 적용해야 하며, 깊이가 1 in.를 초과할 때 성형이 원활해집니다.
- 일반 지침: 피처의 깊이가 증가함에 따라 구조적 무결성을 유지하기 위해 최소 두께도 증가해야 합니다.
Modie에서는 종종 CAD (Computer-Aided Design) 소프트웨어를 사용하여 프로토 타입을 만듭니다. 이를 통해 초안 각도가 실제로 어떻게 작동하는지 시각화 할 수 있습니다. 우리는 또한 배출 프로세스를 평가하고 생산으로 이동하기 전에 잠재적 인 문제를 식별하기 위해 시뮬레이션을 수행 할 수 있습니다.
제조 팀과의 협력은 설계 된 초안 각도가 몰딩 장비의 기능과 일치하도록하는 데 필수적입니다. 우리는 금형 설계, 냉각 시스템 및 사용되는 사출 성형 공정의 유형을 고려합니다.
철저한 평가 및 테스트 후에, 우리는 초안 각에 어떤 필요한 조정든지 만들고 디자인을 완결합니다. 당신은 질문이 있거나 당신의 사출 성형 프로젝트에 대한 원조를 필요로 하는 경우에는, 우리의 팀은 여기에서 돕는 있습니다!







