
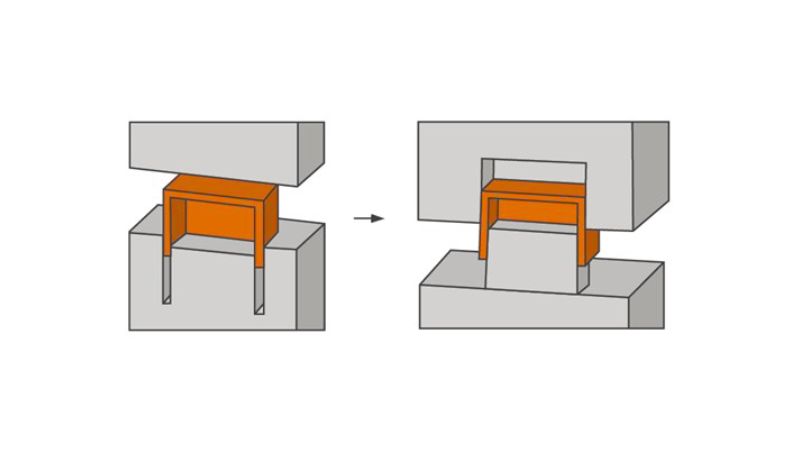
抜き勾配は、射出成形部品の品質と製造性の両方に影響する、金型設計の重要な要素です。垂直面に適切な傾斜を設けることで、部品を傷つけることなく金型からスムーズに取り出せます。
抜き勾配とは?
抜き勾配とは、射出成形する部品の側面に設けるテーパー、つまり傾斜のことです。部品設計の垂直面には、金型から取り出しやすくするために、原則として抜き勾配を設けます。
射出成形で抜き勾配が重要な理由
抜き勾配は射出成形工程に欠かせません。主な理由は次のとおりです。
- 部品を取り出しやすい: 抜き勾配があると、部品を金型からスムーズに取り出せます。
- 表面品質: 抜き勾配が不十分だと、部品に傷や損傷が生じることがあります。
- 金型の長寿命化: 適切な抜き勾配を設けると、金型の摩耗が抑えられ、寿命が延びます。
最小抜き勾配は部品の複雑さや材料によって異なりますが、わずか1度でも大きな違いが生まれます。
最適な抜き勾配は部品と金型の設計段階で決定し、求める仕上がりや製品の形状の細かさに応じて調整します。
抜き勾配を決める際のさまざまな考慮事項
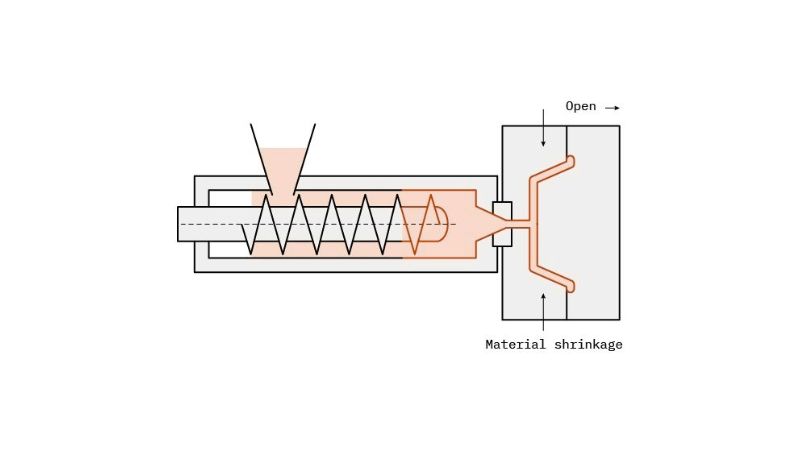
射出成形部品を設計する際は、適切な抜き勾配を決めて部品を確実に離型させるうえで、材料の特性が重要な役割を果たします。
材料の選択は、成形中の流動性や冷却特性に大きく影響します。たとえば、熱可塑性樹脂は汎用性が高く広く使われていますが、材料ごとに異なる特性を慎重に評価する必要があります。
一般に、柔らかい材料では1~2度程度の小さな抜き勾配で済みます。一方、硬い材料では部品を傷つけずに離型するため、3度以上の大きな角度が必要になることがよくあります。
また、材料の収縮率も考慮する必要があります。収縮率は冷却中に部品がどの程度収縮するかを左右します。収縮率が高い場合は離型不良を防ぐために抜き勾配を大きくするのが一般的ですが、収縮率が低ければ小さくできる場合があります。
最適な結果を得るには、深さ2インチまでの部品には1.5~2度の抜き勾配を設けることをおすすめします。より深い形状や複雑な形状では、さらに大きな角度が必要となる場合があります。
さらに、部品の表面仕上げは、見た目と機能の両方に大きく影響します。たとえば、テクスチャ表面では深さに応じた抜き勾配が必要です。浅いテクスチャなら1~1.5度程度で対応できますが、深いテクスチャではスムーズな離型のために3度以上が必要になることがあります。
外観要件と機能性のバランスが重要です。光沢のある滑らかな仕上げなら抜き勾配を0.5度程度まで小さくできる場合がありますが、勾配が小さすぎると離型が難しくなり、部品の完全性が損なわれるおそれがあります。
各種材料の抜き勾配要件
| 材料 | 最小抜き勾配 | 推奨抜き勾配 |
|---|---|---|
| ナイロン | 0° | 1° |
| ポリエチレン(PE) | 0.5° | 1.5° |
| ポリ塩化ビニル(PVC) | 0.5° | 1.5° |
| ポリプロピレン(PP) | 1° | 2° |
| ポリカーボネート(PC) | 1.5° | 2° |
| アクリロニトリル・ブタジエン・スチレン(ABS) | 1° | 2° |
| ポリスチレン(PS) | 1° | 2° |
| 熱可塑性エラストマー(TPE) | 0.5° | 1.5° |
| エチレン酢酸ビニル(EVA) | 0.5° | 1.5° |
| 高密度ポリエチレン(HDPE) | 1° | 2° |
抜き勾配と部品形状
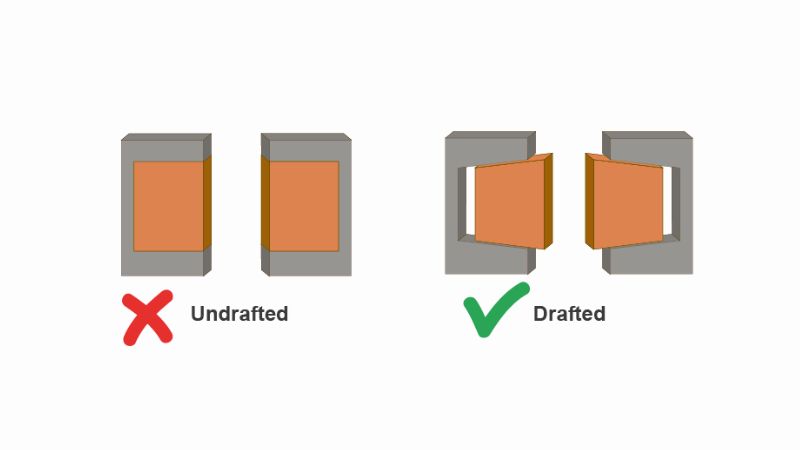
射出成形部品では、壁面だけでなく、リブやボスなどの垂直な形状部分にも抜き勾配を設ける必要があります。必要な角度は、形状部分の深さと最小肉厚によって変わります。以下の表に、形状の深さごとの最小肉厚と対応する抜き勾配を示します。
| 形状の深さ | 最小肉厚/抜き勾配 |
|---|---|
| 0.25インチ | 0.040インチ/0.5° |
| 0.5インチ | 0.040インチ/1°
0.060インチ/0.5° |
| 0.75インチ | 0.040インチ/2°
0.060インチ/1° 0.080インチ/0.5° |
| 1インチ | 0.060インチ/2°
0.080インチ/1° 0.100インチ/0.5° |
| 1.5インチ | 0.080インチ/2°
0.100インチ/1° |
| 2インチ | 0.100インチ/2° |
| 2.5インチ | 0.100インチ/2.5° |
| 3インチ | 0.120インチ/3° |
| 4インチ | 0.140インチ/3° |
| 5インチ | 0.160インチ/3.5° |
- リブ: 通常、金型から容易に取り出せるよう、最低1°の抜き勾配が必要です。
- ボス: 深さが1インチを超える場合は、成形を容易にするため、少なくとも2°の抜き勾配を設けます。
- 一般的な指針: 形状部分が深くなるほど、構造強度を保つために最小肉厚も大きくする必要があります。
Modieでは、コンピューター支援設計(CAD)ソフトウェアを使って試作品を作成することがよくあります。これにより、実際に抜き勾配がどのように機能するかを視覚的に確認できます。また、量産前に離型工程を評価し、問題の可能性を特定するため、シミュレーションを行うこともあります。
設計した抜き勾配が成形設備の能力に適合するよう、製造チームとの連携も欠かせません。金型設計、冷却システム、使用する射出成形方式などの要素を考慮します。
十分な評価と試験を行ったうえで、必要に応じて抜き勾配を調整し、設計を確定します。射出成形プロジェクトについてご質問やサポートが必要な場合は、ぜひ当社チームにご相談ください。






