
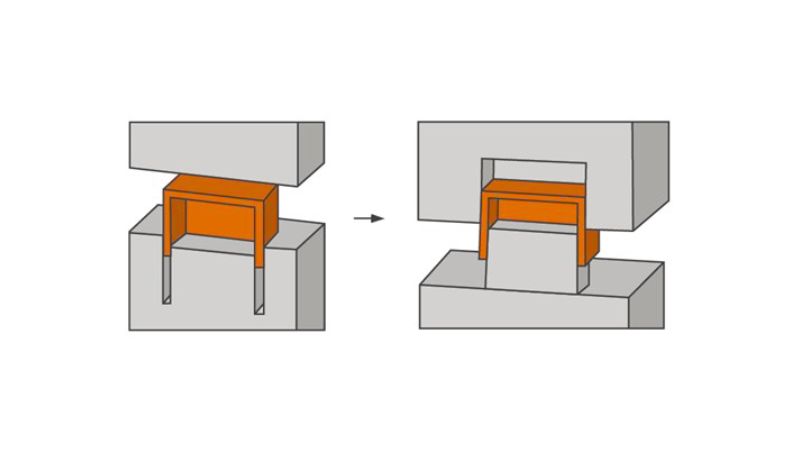
Vetokulmat ovat keskeinen osa muottisuunnittelua, joka vaikuttaa sekä ruiskumuovattujen osien laatuun että valmistuskelpoisuuteen. Kiinnittämällä oikean kaltevuuden pystypintoihin varmistat, että osat vapautuvat helposti muotista vahingoittumatta.
Mikä on Draft Angles?
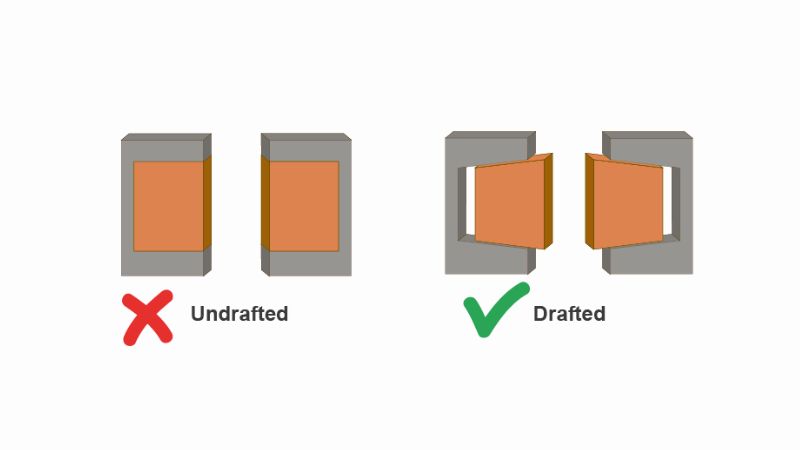
Vetokulmat ovat vain ruiskutettavaksi tarkoitettujen osien kavennus- tai kaltevuuskulmia. Ihannetapauksessa mihin tahansa pystypintaan tulisi sisältyä luonnos, joka helpottaa niiden poistamista muotista.
Miksi vetävät kulmat injektiomuokkauksessa ovat tärkeitä?
Piirustuskulmat ovat tärkeitä ruiskutusmuovauksen kannalta. Tässä on useita syitä, miksi:
- Helppo osan julkaisu: luonnos auttaa nostamaan osan pois muotista sujuvasti.
- Pinta-alan laatu: Ilman riittävää luonnosta osissa voi olla naarmuja tai vaurioita.
- Mold pitkäikäisyys: Oikeat luonnoskulmat vähentävät muotin kulumista, mikä pidentää muotin käyttöikää.
Tarvittava vähimmäispäästökulma vaihtelee kappaleen monimutkaisuuden ja materiaalin mukaan, mutta jo 1 asteen kulma voi vaikuttaa merkittävästi.
Optimaalinen luonnoskulma määräytyy osan ja muotin suunnitteluvaiheessa ja riippuu suunnitellun kappaleen halutusta viimeistelystä ja yksityiskohdista.
Useita huomioita draft-kulmalle
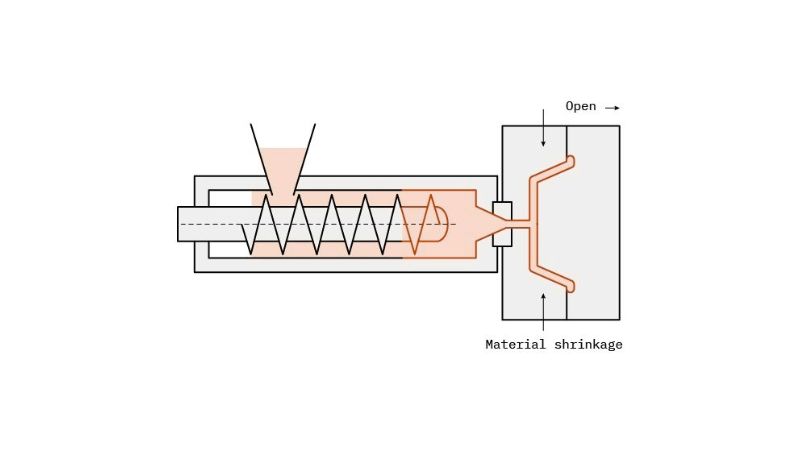
Ruiskutusmuotia varten suunniteltuja osia suunniteltaessa materiaaliset näkökohdat ovat keskeisessä asemassa määriteltäessä onnistuneen osan poistoon tarvittavia luonnoskulmia.
Materiaalin valinta vaikuttaa merkittävästi muottiprosessin aikana tapahtuvaan virtaus- ja jäähdytysominaisuuksiin. Esimerkiksi termomuovit ovat monipuolisuutensa vuoksi laajalti suosittuja, mutta jokaisessa materiaalissa on ainutlaatuisia ominaisuuksia, jotka on arvioitava huolellisesti.
Pehmeämmät materiaalit vaativat yleensä pienempiä vetokulmia, noin 1–2 astetta, kun taas kovemmat materiaalit vaativat suurempia kulmia, usein 3 astetta tai enemmän, helpottaakseen muotin vapautumista vahingoittamatta osaa.
Lisäksi materiaalien kutistumisprosentit on otettava huomioon yhtälössä, koska ne määräävät, kuinka paljon osasopimuksia jäähtymisen aikana tehdään. Suuremmat kutistumisprosentit edellyttävät yleensä suurempia luonnoksia, jotta voidaan estää ejektio-ongelmat, kun taas pienemmät kutistumisprosentit voivat mahdollistaa pienemmät kulmat.
Parhaan tuloksen saavuttamiseksi kannattaa käyttää 1.5–2 asteen päästökulmaa enintään 2 tuumaa syville kappaleille. Syvemmät kappaleet ja monimutkaisemmat geometriat voivat vaatia vielä suuremman kulman.
Lisäksi osan pintakäsittely voi vaikuttaa merkittävästi sekä estetiikkaan että toimivuuteen. Esimerkiksi teksturoidut pinnat edellyttävät erityisiä luonnoskulmia, jotka perustuvat niiden syvyyteen. Keveämmät tekstuurit voivat toimia 1-1,5 asteen minimaalisilla kulmilla, kun taas raskaammat tekstuurit saattavat vaatia vähintään 3 asteen kulmat tasaisen ejektion varmistamiseksi.
Esteettisten vaatimusten tasapainottaminen toiminnallisella suorituskyvyllä on ratkaisevan tärkeää, sillä kiiltävä, tasainen viimeistely saattaa edellyttää jopa 0,5 asteen luonnoskulmaa, mutta liian pieni luonnos voi estää ejektion ja vaarantaa osan eheyden.
Eri materiaaleja koskevat luonnosvaatimukset
| Materiaali | Vähimmäisluonnos | Suositusluonnos |
|---|---|---|
| Nylon | 0° | 1° |
| Polyeteeni (PE) | 0.5° | 1.5° |
| Polyvinyylikloridi (PVC) | 0.5° | 1.5° |
| Polypropeeni (PP) | 1° | 2° |
| Polykarbonaatti (PC) | 1.5° | 2° |
| Akryylinitriili Butadieenistyreeni (ABS) | 1° | 2° |
| Polystyreeni (PS) | 1° | 2° |
| Termoplastinen elastomeeri (TPE) | 0.5° | 1.5° |
| Etyleeni Vinyyliasetaatti (EVA) | 0.5° | 1.5° |
| Korkeatiheyksinen polyetyleeni (HDPE) | 1° | 2° |
Piirros ja osapiirteet
Ruiskutusmuovatuissa osissa on tärkeää ottaa huomioon luonnoskulmat paitsi seinille myös kaikille pystysuorille ominaisuuksille, kuten kylkiluille ja pomoille. Vaadittu luonnoskulma vaikuttaa näiden ominaisuuksien syvyyteen ja niiden vähimmäispaksuuteen. Alla olevassa taulukossa esitetään vähimmäispaksuus ja vastaavat luonnoskulmat eri ominaisuuksien syvyyksille.
| Ominaisuus Syvyys | Minimipaksuus / vetokulma |
|---|---|
| 0,25 sisään. | 0,040 in. / 0,5° |
| 0,5 in. | 0,040 in. / 1°
0,060 in. / 0,5° |
| 0,75 sisään. | 0,040 in. / 2°
0,060 in. / 1° 0,080 in. / 0,5° |
| 1 in. | 0,060 in. / 2°
0.080 in. / 1° 0,100 in. / 0,5° |
| 1,5 sisään. | 0,080 in. / 2°
0,100 in. / 1° |
| 2 in. | 0,100 in. / 2° |
| 2,5 sisään. | 0,100 in. / 2,5° |
| 3 in. | 0,120 in. / 3° |
| 4 in. | 0,140 in. / 3° |
| 5 in. | 0,160 in. / 3,5° |
- Jäykisterivat: muotista irrottamisen helpottamiseksi tarvitaan yleensä vähintään 1°:n päästökulma.
- Kiinnityspomot: kun syvyys ylittää 1 in., niissä tulisi olla vähintään 2°:n päästökulma muovauksen helpottamiseksi.
- Yleiset ohjeet: Kun ominaisuuden syvyys kasvaa, myös vähimmäispaksuus kasvaa rakenteellisen eheyden säilyttämiseksi.
Moldiella luomme usein prototyyppejä tietokoneavusteisen suunnittelun (CAD) ohjelmistolla. Näin voimme havainnollistaa, miten päästökulmat toimivat käytännössä. Voimme myös tehdä simulointeja ulostyöntöprosessin arvioimiseksi ja mahdollisten ongelmien tunnistamiseksi ennen tuotantoon siirtymistä.
Yhteistyö valmistustiimiemme kanssa on olennaisen tärkeää, jotta suunnitellut luonnoskulmat vastaisivat muottilaitteiden ominaisuuksia. Pohdimme, että käytössä on tekijöitä, kuten muottisuunnittelu, jäähdytysjärjestelmät ja ruiskutusmuovausprosessi.
Perusteellisen arvioinnin ja testauksen jälkeen teemme tarvittavat muutokset luonnoskulmiin ja viimeistelemme muotoilun. Jos sinulla on kysyttävää tai tarvitset apua injektiomuovausprojekteihisi, tiimimme on täällä auttamassa!







