
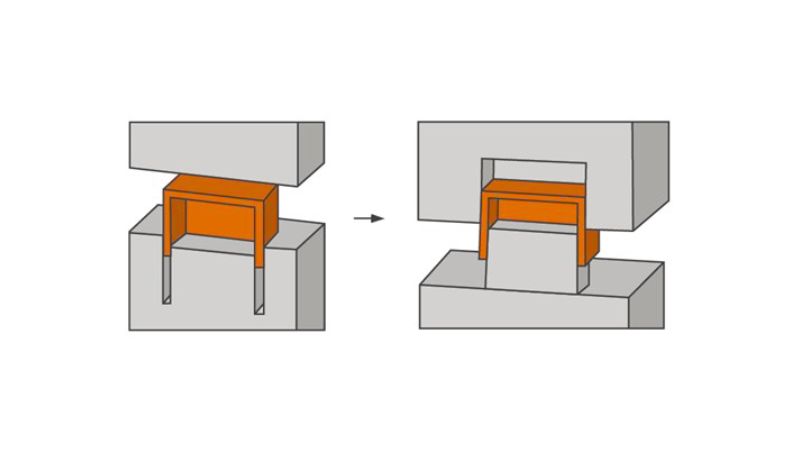
Los ángulos de tiro son un aspecto clave de diseño de molde que afectan tanto la calidad como la capacidad de fabricación de las piezas moldeadas por inyección. Al aplicar una pendiente adecuada a las superficies verticales, se asegura de que sus piezas se liberen fácilmente del molde sin daños.
¿Qué es el Draft Angles?
Ángulos de desmoldeo son simplemente el ahusamiento o pendiente dada a los lados de las partes que se van a moldear por inyección. Idealmente, cualquier superficie vertical en el diseño de la pieza debe incluir un borrador para facilitar la extracción del molde.
¿Por qué son importantes los ángulos de tiro en el moldeo por inyección?
Los ángulos de tiro son cruciales para el proceso de moldeo por inyección. Aquí hay varias razones específicas por las que:
- Liberación de la parte fácil: Un borrador ayuda a sacar la pieza del molde sin problemas.
- Calidad de superficie: Sin un calado adecuado, las piezas pueden mostrar arañazos o daños.
- longevidad del molde: Apropiado borrador ángulos reducir el desgaste en el propio molde, lo que lleva a una vida útil más larga del molde.
Ángulo de tiro mínimo Los requisitos varían según la complejidad y el material de la pieza, pero incluso un ángulo de 1 grado puede marcar una diferencia significativa.
Ángulos de calado óptimos se determinan durante las etapas de diseño de la pieza y el molde y dependen del acabado y los detalles deseados de la pieza fabricada.
Consideraciones múltiples para ángulos de borrador
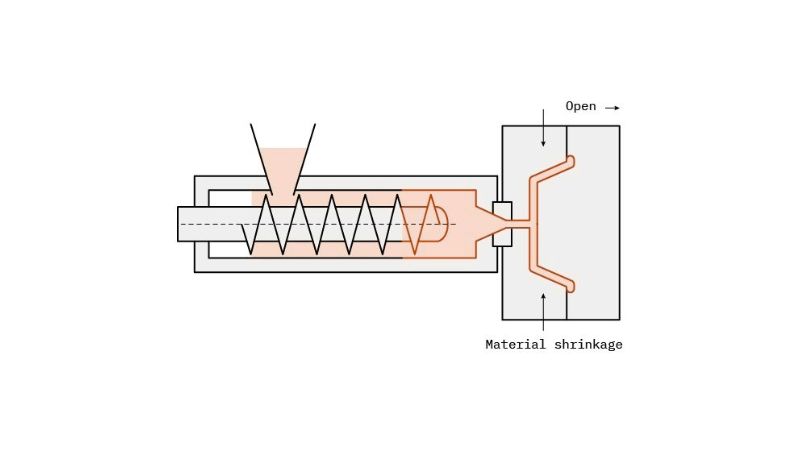
Cuando se diseñan piezas para moldeo por inyección, las consideraciones del material juegan un papel fundamental en la determinación de los ángulos de inclinación apropiados necesarios para la expulsión exitosa de la pieza.
La elección del material influye significativamente en las propiedades de flujo y enfriamiento durante el proceso de moldeo. Por ejemplo, los termoplásticos se ven ampliamente favorecidos debido a su versatilidad; sin embargo, cada material exhibe características únicas que deben evaluarse cuidadosamente.
Los materiales más blandos típicamente requieren ángulos de tiro más pequeños, alrededor de 1 a 2 grados, mientras que los materiales más rígidos requieren ángulos más grandes, a menudo 3 grados o más, para facilitar la liberación del molde sin dañar la pieza.
Además, las tasas de contracción de los materiales deben tenerse en cuenta en la ecuación, ya que dictan cuánto se contrae una pieza durante el enfriamiento. Las tasas de contracción más altas generalmente requieren ángulos de inclinación aumentados para evitar problemas de expulsión, mientras que las tasas de contracción más bajas pueden permitir ángulos más pequeños.
Para obtener resultados óptimos, es aconsejable aplicar un ángulo de calado de 1.5 a 2 grados para piezas de hasta 2 pulgadas de profundidad, mientras que las geometrías más profundas o más complejas pueden requerir ángulos aún más pronunciados.
Además, el acabado superficial de la pieza puede afectar significativamente tanto a la estética como a la funcionalidad. Las superficies texturizadas, por ejemplo, necesitan ángulos de inclinación específicos en función de su profundidad; las texturas más ligeras pueden funcionar con ángulos mínimos de 1 a 1,5 grados, mientras que las texturas más pesadas pueden requerir ángulos de 3 grados o más para garantizar una expulsión suave.
Equilibrar los requisitos estéticos con el rendimiento funcional es crucial, ya que un acabado brillante y liso puede necesitar un ángulo de calado tan pequeño como 0,5 grados, pero muy poco calado puede impedir la expulsión y comprometer la integridad de la pieza.
Proyecto de requisitos para diversos materiales
| Material | Borrador mínimo | Proyecto recomendado |
|---|---|---|
| Nailon | 0° | 1° |
| Polietileno (PE) | 0.5° | 1.5° |
| Cloruro de polivinilo (PVC) | 0.5° | 1.5° |
| Polipropileno (PP) | 1° | 2° |
| Policarbonato (PC) | 1.5° | 2° |
| Acrilonitrilo butadieno estireno (ABS) | 1° | 2° |
| Poliestireno (PS) | 1° | 2° |
| Elastómero termoplástico (TPE) | 0.5° | 1.5° |
| Acetato de vinilo de etileno (EVA) | 0.5° | 1.5° |
| Polietileno de alta densidad (HDPE) | 1° | 2° |
Características de borrador y parte
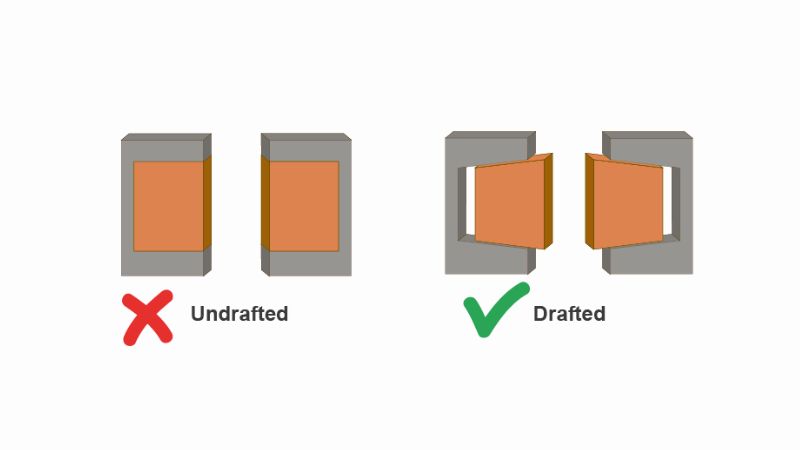
En las piezas moldeadas por inyección, es esencial considerar ángulos de tiro no solo para las paredes sino también para todas las características verticales, como costillas y salientes. El ángulo de inclinación requerido está influenciado por la profundidad de estas características y su grosor mínimo. La siguiente tabla describe el grosor mínimo y los ángulos de inclinación correspondientes para varias profundidades de características.
| Profundidad de característica | Espesor mínimo/ángulos de tiro |
|---|---|
| 0,25 pulg. | 0.040 pulg. / 0.5° |
| 0,5 pulg. | 0,040 pulg. / 1°
0.060 in. / 0.5° |
| 0.75 in. | 0,040 pulg. / 2°
0.060 in. / 1° 0,080 pulg. / 0,5° |
| 1 pulg. | 0,060 pulg. / 2°
0,080 pulg. / 1° 0.100 in. / 0.5° |
| 1.5 in. | 0,080 pulg. / 2°
0.100 in. / 1° |
| 2 pulg. | 0.100 in. / 2° |
| 2,5 in. | 0.100 in. / 2.5° |
| 3 pulg. | 0,120 pulg. / 3° |
| 4 in. | 0.140 in. / 3° |
| 5 pulg. | 0,160 pulg. / 3,5° |
- Costillas: Normalmente requieren un ángulo de tiro mínimo de 1 ° para garantizar una fácil extracción del molde.
- Jefes: Debe tener al menos un ángulo de inclinación de 2° cuando la profundidad excede 1 pulg. para facilitar el moldeo.
- Directrices generalesA medida que aumenta la profundidad de la característica, el espesor mínimo también debe aumentar para mantener la integridad estructural.
En ModieA menudo creamos prototipos utilizando software de diseño asistido por computadora (CAD). Esto nos permite visualizar cómo funcionarán los ángulos de borrador en la práctica. También podemos realizar simulaciones para evaluar el proceso de eyección e identificar cualquier problema potencial antes de pasar a la producción.
La colaboración con nuestros equipos de fabricación es esencial para garantizar que los ángulos de calado diseñados se alineen con las capacidades de nuestros equipos de moldeo. Consideramos factores como el diseño del molde, los sistemas de enfriamiento y el tipo de proceso de moldeo por inyección que se utiliza.
Después de una evaluación y prueba exhaustivas, hacemos los ajustes necesarios en los ángulos de borrador y finalizamos el diseño. Si tiene alguna pregunta o necesita ayuda con sus proyectos de moldeo por inyección, ¡nuestro equipo está aquí para ayudarlo!







