
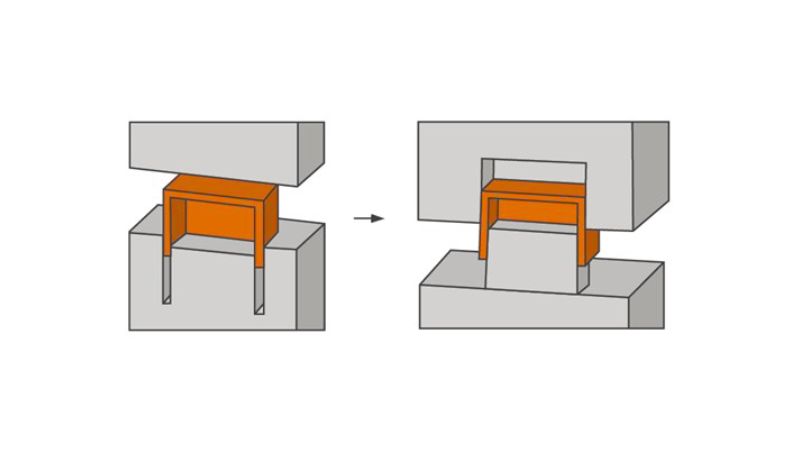
Konstrukcja kątów to kluczowy aspekt konstrukcji pleśń, który wpływa zarówno na jakość, jak i wydajność produkcji części formowanych wtrysku. Dzięki zastosowaniu odpowiedniego nachylenia na pionowe powierzchnie zapewniasz, że części łatwo uwalniają się z formy bez uszkodzenia.
Co to jest Pojedynek Kątów?
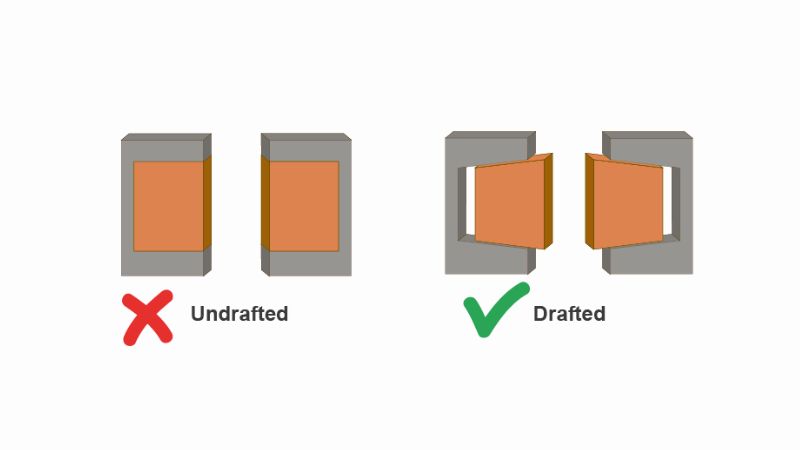
Pojedyncze kąty to po prostu talerz lub nachylenie podane bokom części, które mają być formowane wtryskiem. Idealnie każda pionowa powierzchnia w konstrukcji części powinna zawierać projekt ułatwiający usuwanie z formy.
Dlaczego ważne jest, aby projekt Kątów we wstrzyknięciu do wstrzykiwań?
Projekt kątów ma kluczowe znaczenie dla procesu wtrysku. Oto kilka szczegółowych powodów, dlaczego:
- Łatwe wydanie części: Projekt pomaga wykreślić część z formy gładko.
- Jakość powierzchni: Bez odpowiedniego projektu, części mogą wykazywać zadrapania lub uszkodzenia.
- Włókna długowieczność: prawidłowe kąty kącie skracają zużycie samej formy, co prowadzi do dłuższej żywotności form.
Minimalne wymagania dotyczące kąta wzoru różnią się w zależności od złożoności i materiału części, ale nawet kąt 1 stopnia może znacznie zmienić.
Optymalne kąty kształtu są określane w trakcie etapów projektu części i form i zależą od wymaganego wykończenia i szczegółów wyprodukowanego kawałka.
Wiele rozważań dotyczących projektów kątów
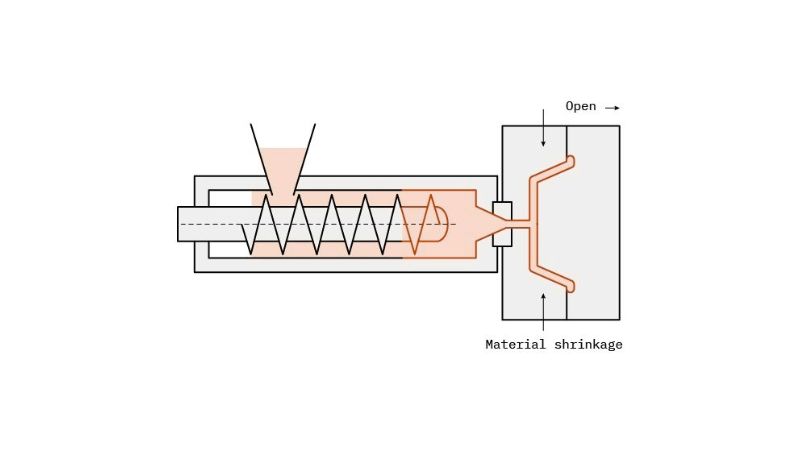
Przy projektowaniu części do formowania wtryskowego, względy materialne odgrywają kluczową rolę w określaniu odpowiednich projektów kątów niezbędnych do udanego wyrzutu części.
Wybór materiału znacznie wpływa na właściwości przepływu i chłodzenia podczas procesu formowania. Na przykład termoplastyki są powszechnie uprzywilejowane ze względu na ich wszechstronność; jednak każdy materiał wykazuje wyjątkowe cechy, które należy dokładnie ocenić.
Miękkie materiały zwykle wymagają mniejszych kątów, około 1 do 2 stopni, podczas gdy surowsze materiały wymagają większych kątów, często 3 stopnie lub więcej, aby ułatwić uwalnianie form bez uszkodzenia części.
Dodatkowo, szybkość kurczenia materiałów musi być uwzględniona w równaniu, ponieważ dyktuje, ile części kontraktów podczas chłodzenia. Wyższe kurczenia zazwyczaj wymaga zwiększonego projektu kątów, aby zapobiec problemom wyrzutów, podczas gdy niższe kurczenia mogą umożliwić dla mniejszych kątów.
Dla optymalnych wyników zaleca się stosowanie kąta od 1,5 do 2 stopni dla części do 2 cali głębokości, natomiast głębsze lub bardziej złożone geometria mogą wymagać nawet stromych kątów.
Ponadto wykończenie powierzchni części może w znacznym stopniu wpływać zarówno na estetykę, jak i funkcjonalność.Termowane powierzchnie, na przykład wymagają specyficznych kątów projektowych na podstawie ich głębokości; lżejsze tekstury mogą pracować z minimalnymi kątami 1-1,5 stopni, natomiast cięższe tekstury mogą wymagać kątów o 3 stopni lub więcej, aby zapewnić płynne wyrzuty.
Wyrównywanie wymagań estetycznych z wydajnością funkcjonalną ma kluczowe znaczenie, ponieważ błyszczące, gładkie wykończenie może wymagać projektu kąta tak małego jak 0,5 stopni, ale zbyt mało projektów może utrudnić wyrzuty i kompromis integralności części.
Projekt wymogów dotyczących różnych materiałów
| Materiał | Minimalny projekt | Polecony projekt |
|---|---|---|
| Nylon | 0° | 1° |
| Polietylen (PE) | 0.5° | 1.5° |
| Polichlorek winylu (PVC) | 0.5° | 1.5° |
| Polipropylen (PP) | 1° | 2° |
| Poliwęglan (PC) | 1.5° | 2° |
| Akrylonitryl Butadien Styrene (ABS) | 1° | 2° |
| Polistyren (PS) | 1° | 2° |
| Elastomer termoplastyczny (TPE) | 0.5° | 1.5° |
| Acetat etylenu (EVA) | 0.5° | 1.5° |
| Polietylen o wysokiej gęstości (HDPE) | 1° | 2° |
Cechy projektu i części
W uformowanych częściach wtryskowych niezbędne jest rozważenie kątów konstrukcyjnych nie tylko dla ścian, ale również dla wszystkich elementów pionowych, takich jak żebra i boiski. Wymagany kąt wzoru wpływa na głębokość tych cech i ich minimalną grubość. Poniższa tabela przedstawia minimalną grubość i odpowiadające im kąty wzorcowe dla różnych głębokości funkcji.
| Głębokość funkcji | Minimalna grubość / pojedyncze kąty |
|---|---|
| 0.25 w środku. | 0.040 in. / 0.5° |
| 0.5 w środku. | 0,040 w. / 1°
0.060 in. / 0.5° |
| 0.75. | 0,040 w. / 2°
0,060 w. / 1° 0.080 in. / 0.5° |
| 1 w. | 0,060 w. / 2°
0,080 w. / 1° 0.100 in. / 0.5° |
| 1.5 w. | 0.080 in. / 2°
0.100 in. / 1° |
| 2 in. | 0.100 w. / 2° |
| 2.5 in. | 0.100 in. / 2.5° |
| 3 do środka. | 0.120 in. / 3° |
| 4 do. | 0.140 in. / 3° |
| 5 w. | 0.160 in. / 3.5° |
- Kołnierze: Zazwyczaj wymagają minimalnego kąta poprzecznego 1° w celu zapewnienia łatwego wyjęcia z formy.
- Tuleje i występy montażowe: przy głębokości większej niż 1 cal powinny mieć pochylenie technologiczne wynoszące co najmniej 2°, aby ułatwić formowanie.
- Ogólne wytyczne: wraz ze wzrostem głębokości elementu należy zwiększać jego minimalną grubość, aby zachować wytrzymałość konstrukcji.
W Moldie często tworzymy prototypy z wykorzystaniem oprogramowania do projektowania wspomaganego komputerowo (CAD). Pozwala to ocenić, jak pochylenia technologiczne będą działały w praktyce. Możemy też przeprowadzać symulacje, aby ocenić proces wypychania detali i wykryć potencjalne problemy przed rozpoczęciem produkcji.
Współpraca z naszymi zespołami produkcyjnymi jest niezbędna, aby zaprojektowane pochylenia technologiczne odpowiadały możliwościom naszych urządzeń do formowania. Uwzględniamy konstrukcję formy, układy chłodzenia oraz stosowany proces formowania wtryskowego.
Po dokładnej ocenie i testach wprowadzamy niezbędne korekty pochyleń technologicznych i kończymy projekt. Jeśli masz pytania lub potrzebujesz pomocy przy projektach formowania wtryskowego, nasz zespół chętnie pomoże!







