
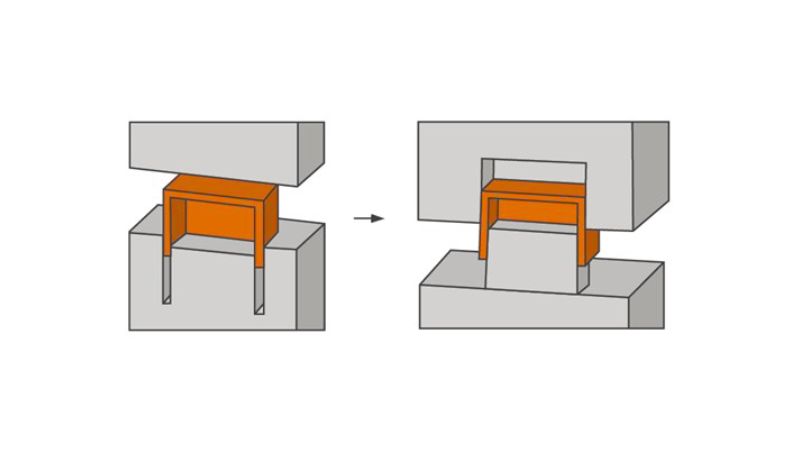
Entformungsschrägen sind ein wichtiger Aspekt der Formenkonstruktion und beeinflussen sowohl Qualität als auch Herstellbarkeit von Spritzgussteilen. Durch eine geeignete Neigung an senkrechten Flächen lassen sich Teile ohne Beschädigung problemlos aus der Form lösen.
Was sind Entformungsschrägen?
Entformungsschrägen sind die Verjüngungen oder Neigungen an den Seiten von Teilen, die spritzgegossen werden. Idealerweise sollte jede senkrechte Fläche Ihrer Bauteilkonstruktion eine Entformungsschräge aufweisen, damit sich das Teil leichter aus der Form lösen lässt.
Warum sind Entformungsschrägen beim Spritzgießen wichtig?
Entformungsschrägen sind für das Spritzgießen aus mehreren Gründen wichtig:
- Einfache Teileentnahme: Eine Schräge hilft, das Teil reibungslos aus der Form zu lösen.
- Oberflächenqualität: Ohne ausreichende Schräge können Kratzer oder Beschädigungen am Teil entstehen.
- Lebensdauer der Form: Geeignete Entformungsschrägen verringern den Verschleiß der Form und verlängern dadurch ihre Lebensdauer.
Mindestwinkel der Entformungsschräge: Die Anforderungen hängen von Komplexität und Material des Bauteils ab. Schon ein Winkel von 1 Grad kann jedoch einen deutlichen Unterschied machen.
Optimale Entformungsschrägen werden in der Regel während der Konstruktion von Bauteil und Form festgelegt. Sie hängen von der gewünschten Oberflächenbeschaffenheit und den Details des gefertigten Teils ab.
Mehrere Einflussfaktoren auf Entformungsschrägen
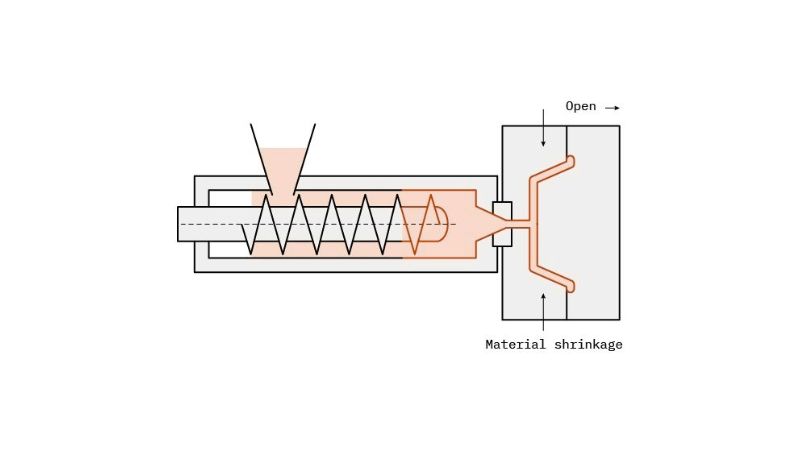
Bei der Konstruktion von Spritzgussteilen ist die Materialauswahl entscheidend für die erforderlichen Entformungsschrägen und ein zuverlässiges Auswerfen.
Die Materialwahl beeinflusst Fließ- und Abkühleigenschaften. Thermoplaste sind wegen ihrer Vielseitigkeit weit verbreitet; dennoch müssen die spezifischen Eigenschaften jedes Werkstoffs sorgfältig bewertet werden.
Weichere Materialien erfordern üblicherweise kleinere Entformungsschrägen von etwa 1 bis 2 Grad. Steifere Werkstoffe benötigen größere Winkel, häufig 3 Grad oder mehr, damit sich das Teil ohne Beschädigung aus der Form löst.
Auch die Schrumpfrate ist zu berücksichtigen, da sie bestimmt, wie stark sich ein Teil beim Abkühlen zusammenzieht. Höhere Schrumpfraten erfordern meist größere Entformungsschrägen, um Probleme beim Auswerfen zu vermeiden; niedrigere Schrumpfraten können kleinere Winkel erlauben.
Für optimale Ergebnisse empfiehlt sich bei Teilen mit einer Tiefe von bis zu 2 Zoll eine Entformungsschräge von 1,5 bis 2 Grad. Bei tieferen oder komplexeren Geometrien können größere Winkel erforderlich sein.
Auch die Oberflächenbeschaffenheit kann Optik und Funktion erheblich beeinflussen. Strukturierte Oberflächen erfordern abhängig von ihrer Tiefe bestimmte Entformungsschrägen: Leichte Texturen kommen mit 1 bis 1,5 Grad aus; stärkere Texturen benötigen möglicherweise 3 Grad oder mehr, um ein reibungsloses Auswerfen sicherzustellen.
Optische Anforderungen und Funktion müssen gegeneinander abgewogen werden. Eine glänzende, glatte Oberfläche kann eine Entformungsschräge von nur 0,5 Grad erfordern, doch ein zu kleiner Winkel kann das Auswerfen behindern und die Bauteilintegrität beeinträchtigen.
Anforderungen an Entformungsschrägen verschiedener Werkstoffe
| Werkstoff | Mindestschräge | Empfohlene Schräge |
|---|---|---|
| Nylon | 0° | 1° |
| Polyethylen (PE) | 0.5° | 1.5° |
| Polyvinylchlorid (PVC) | 0.5° | 1.5° |
| Polypropylen (PP) | 1° | 2° |
| Polycarbonat (PC) | 1.5° | 2° |
| Acrylnitril-Butadien-Styrol (ABS) | 1° | 2° |
| Polystyrol (PS) | 1° | 2° |
| Thermoplastisches Elastomer (TPE) | 0.5° | 1.5° |
| Ethylen-Vinylacetat (EVA) | 0.5° | 1.5° |
| Polyethylen hoher Dichte (HDPE) | 1° | 2° |
Entformungsschrägen und Bauteilmerkmale
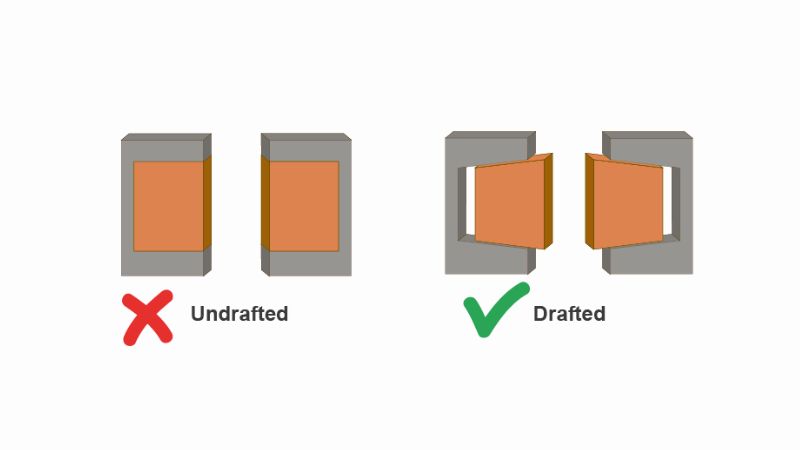
Bei Spritzgussteilen müssen Entformungsschrägen nicht nur an den Wänden, sondern auch an allen senkrechten Merkmalen wie Rippen und Domen berücksichtigt werden. Der erforderliche Winkel hängt von Tiefe und Mindestdicke dieser Merkmale ab. Die folgende Tabelle zeigt Mindestdicken und zugehörige Entformungsschrägen für verschiedene Merkmalstiefen.
| Merkmaltiefe | Mindestdicke / Entformungsschrägen |
|---|---|
| 0,25 Zoll | 0,040 Zoll / 0,5° |
| 0,5 Zoll | 0,040 Zoll / 1°
0,060 Zoll / 0,5° |
| 0,75 Zoll | 0,040 Zoll / 2°
0,060 Zoll / 1° 0,080 Zoll / 0,5° |
| 1 Zoll | 0,060 Zoll / 2°
0,080 Zoll / 1° 0,100 Zoll / 0,5° |
| 1,5 Zoll | 0,080 Zoll / 2°
0,100 Zoll / 1° |
| 2 Zoll | 0,100 Zoll / 2° |
| 2,5 Zoll | 0,100 Zoll / 2,5° |
| 3 Zoll | 0,120 Zoll / 3° |
| 4 Zoll | 0,140 Zoll / 3° |
| 5 Zoll | 0,160 Zoll / 3,5° |
- Rippen: Erfordern üblicherweise mindestens 1° Entformungsschräge, damit sie sich leicht aus der Form lösen lassen.
- Dome: Bei einer Tiefe von mehr als 1 Zoll sollte die Entformungsschräge mindestens 2° betragen, um die Formgebung zu erleichtern.
- Allgemeine Richtlinien: Mit zunehmender Merkmalstiefe sollte auch die Mindestdicke steigen, damit die strukturelle Integrität erhalten bleibt.
Bei Moldie fertigen wir häufig Prototypen mit CAD-Software. So lässt sich die praktische Funktion der Entformungsschrägen visualisieren. Außerdem simulieren wir den Entformungsprozess und erkennen mögliche Probleme, bevor die Produktion beginnt.
Die Zusammenarbeit mit unseren Fertigungsteams stellt sicher, dass die Entformungsschrägen zu den Möglichkeiten unserer Spritzgießanlagen passen. Wir berücksichtigen Formenkonstruktion, Kühlsysteme und das eingesetzte Spritzgießverfahren.
Nach eingehender Prüfung und Tests passen wir die Entformungsschrägen bei Bedarf an und schließen die Konstruktion ab. Wenn Sie Fragen haben oder Unterstützung bei Ihrem Spritzgussprojekt benötigen, hilft Ihnen unser Team gerne weiter!







