
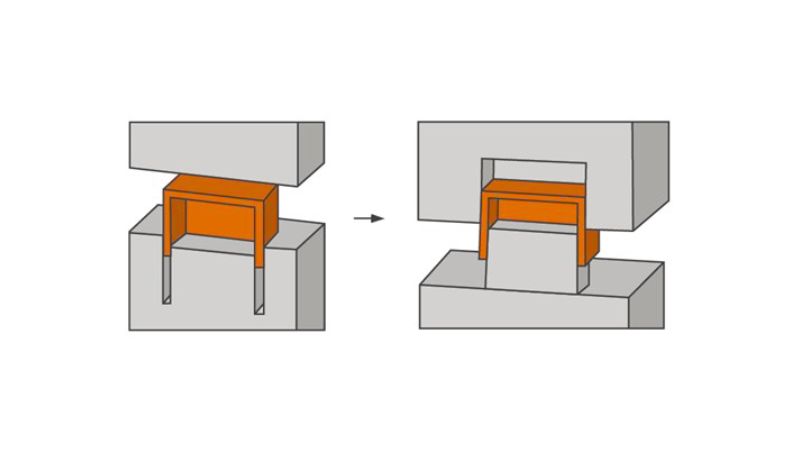
A kihúzási szögek a szerszámtervezés fontos elemei, amelyek hatással vannak a fröccsöntött alkatrészek minőségére és gyárthatóságára egyaránt. Ha a függőleges felületeknek megfelelő lejtést adunk, az alkatrészek sérülés nélkül, könnyen eltávolíthatók a szerszámból.
Mik azok a kihúzási szögek?
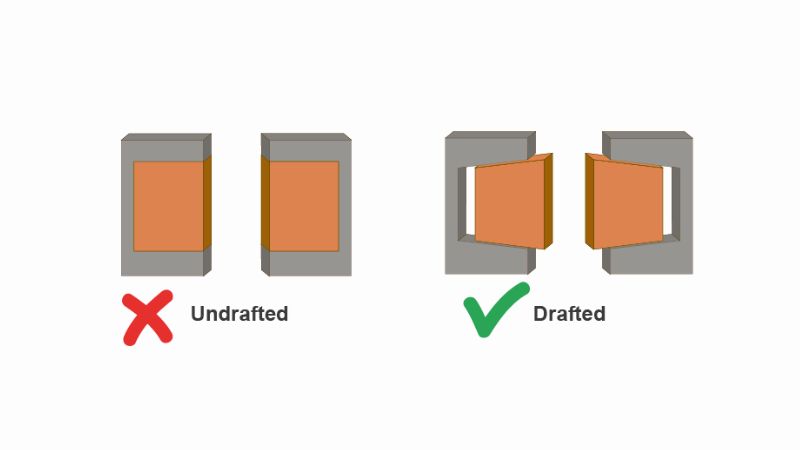
A kihúzási szögek egyszerűen az alkatrészek oldalain kialakított kúposságot vagy lejtést jelentik. Ideális esetben az alkatrész tervének minden függőleges felületén ki kell alakítani kihúzási szöget, hogy az alkatrész könnyebben kivehető legyen a szerszámból.
Miért fontosak a kihúzási szögek a fröccsöntésben?
A kihúzási szögek nélkülözhetetlenek a fröccsöntési folyamathoz. Íme néhány konkrét ok:
- Az alkatrész könnyű kiemelése: A kihúzási szögnek köszönhetően az alkatrész könnyedén kivehető a szerszámból.
- Felületi minőség: Megfelelő kihúzási szög nélkül az alkatrészek megkarcolódhatnak vagy megsérülhetnek.
- A szerszám élettartama: A megfelelő kihúzási szögek csökkentik magának a szerszámnak a kopását, így meghosszabbítják az élettartamát.
A minimális kihúzási szög követelményei az alkatrész összetettségétől és az anyagtól függően változnak, de már egy 1 fokos szög is jelentős különbséget eredményezhet.
Az optimális kihúzási szögeket az alkatrész- és szerszámtervezés során határozzák meg, és a kívánt felületi minőségtől, valamint a gyártott darab részleteitől függenek.
A kihúzási szögek meghatározásának több szempontja
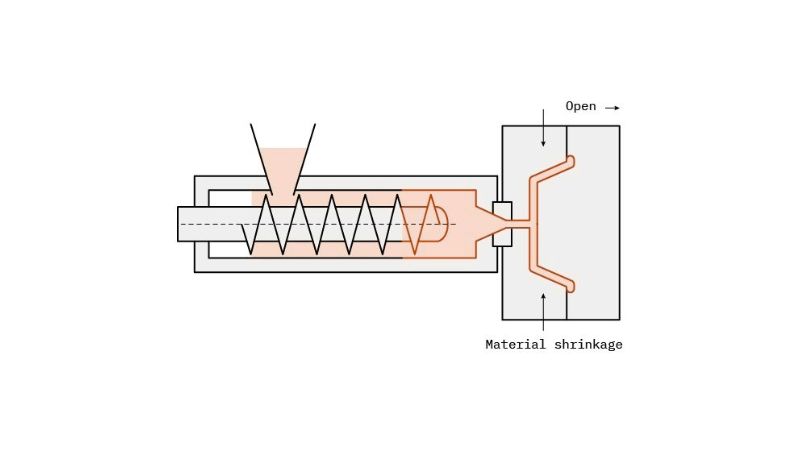
A fröccsöntésre szánt alkatrészek tervezésekor az anyag tulajdonságai meghatározó szerepet játszanak a sikeres kiemeléshez szükséges kihúzási szög meghatározásában.
Az anyag megválasztása jelentősen befolyásolja a fröccsöntési folyamat során fellépő áramlási és hűlési tulajdonságokat. A hőre lágyuló műanyagokat például sokoldalúságuk miatt széles körben alkalmazzák, de minden anyagnak megvannak a sajátos jellemzői, amelyeket gondosan mérlegelni kell.
A lágyabb anyagok általában kisebb, körülbelül 1–2 fokos kihúzási szöget igényelnek, míg a merevebb anyagoknál nagyobb, gyakran 3 fokos vagy annál nagyobb szög szükséges ahhoz, hogy az alkatrész sérülés nélkül kivehető legyen a szerszámból.
Az anyagok zsugorodási arányát is figyelembe kell venni, mivel ez határozza meg, hogy az alkatrész mennyire húzódik össze hűlés közben. A nagyobb zsugorodás általában nagyobb kihúzási szöget tesz szükségessé a kiemelési problémák elkerüléséhez, míg kisebb zsugorodás esetén kisebb szögek is elegendők lehetnek.
Az optimális eredmény érdekében legfeljebb 2 hüvelyk mély alkatrészeknél 1,5–2 fokos kihúzási szög alkalmazása javasolt, míg a mélyebb vagy összetettebb geometriák ennél nagyobb szöget igényelhetnek.
Az alkatrész felületi minősége szintén jelentősen befolyásolhatja az esztétikai megjelenést és a funkcionalitást. A texturált felületeknél például a textúra mélységétől függő kihúzási szögre van szükség: a finomabb textúráknál legalább 1–1,5 fokos, míg a durvábbaknál 3 fokos vagy annál nagyobb szögre lehet szükség a könnyű kiemeléshez.
Kulcsfontosságú az esztétikai elvárások és a funkcionális teljesítmény közötti egyensúly megteremtése: egy fényes, sima felülethez akár 0,5 fokos kihúzási szög is elegendő lehet, a túl kis szög azonban megnehezítheti a kiemelést és ronthatja az alkatrész épségét.
Különböző anyagok kihúzási követelményei
| Anyag | Minimális kihúzási szög | Ajánlott kihúzási szög |
|---|---|---|
| Nylon | 0° | 1° |
| Polietilén (PE) | 0,5° | 1,5° |
| Polivinil-klorid (PVC) | 0,5° | 1,5° |
| Polipropilén (PP) | 1° | 2° |
| Polikarbonát (PC) | 1,5° | 2° |
| Akrilonitril-butadién-sztirol (ABS) | 1° | 2° |
| Polisztirol (PS) | 1° | 2° |
| Hőre lágyuló elasztomer (TPE) | 0,5° | 1,5° |
| Etilén-vinil-acetát (EVA) | 0,5° | 1,5° |
| Nagy sűrűségű polietilén (HDPE) | 1° | 2° |
Kihúzási szög és alkatrészjellemzők
A fröccsöntött alkatrészeknél nemcsak a falaknál, hanem minden függőleges elemnél, például a bordáknál és a csapoknál is figyelembe kell venni a kihúzási szögeket. A szükséges szög az adott elem mélységétől és minimális vastagságától függ. Az alábbi táblázat a különböző mélységű elemek minimális vastagságát és a hozzájuk tartozó kihúzási szögeket mutatja be.
| Elem mélysége | Minimális vastagság / kihúzási szög |
|---|---|
| 0.25 in. | 0.040 in. / 0,5° |
| 0.5 in. | 0.040 in. / 1°
0.060 in. / 0,5° |
| 0.75 in. | 0.040 in. / 2°
0.060 in. / 1° 0.080 in. / 0,5° |
| 1 in. | 0.060 in. / 2°
0.080 in. / 1° 0.100 in. / 0,5° |
| 1.5 in. | 0.080 in. / 2°
0.100 in. / 1° |
| 2 in. | 0.100 in. / 2° |
| 2.5 in. | 0.100 in. / 2,5° |
| 3 in. | 0.120 in. / 3° |
| 4 in. | 0.140 in. / 3° |
| 5 in. | 0.160 in. / 3,5° |
- Bordák: Általában legalább 1°-os kihúzási szög szükséges ahhoz, hogy az alkatrész könnyen kivehető legyen a szerszámból.
- Csapok: Ha a mélység meghaladja az 1 in.-t, a megfelelő fröccsöntéshez legalább 2°-os kihúzási szöget kell alkalmazni.
- Általános irányelvek: Az elem mélységének növekedésével a minimális vastagságot is növelni kell a szerkezeti épség megőrzése érdekében.
A Modie-nál gyakran számítógéppel segített tervezőszoftverrel (CAD) készítünk prototípusokat. Így meg tudjuk jeleníteni, hogyan működnek a kihúzási szögek a gyakorlatban. Szimulációkat is végezhetünk a kiemelési folyamat felmérésére, és azonosíthatjuk a lehetséges problémákat, mielőtt megkezdődik a gyártás.
A gyártócsapatainkkal való együttműködés elengedhetetlen annak biztosításához, hogy a megtervezett kihúzási szögek megfeleljenek a fröccsöntő berendezéseink képességeinek. Olyan tényezőket veszünk figyelembe, mint a szerszámtervezés, a hűtőrendszerek és az alkalmazott fröccsöntési eljárás típusa.
Alapos értékelés és tesztelés után elvégezzük a szükséges módosításokat a kihúzási szögeken, majd véglegesítjük a tervet. Ha kérdése van, vagy segítségre van szüksége fröccsöntési projektjéhez, csapatunk örömmel segít!







