
A iluminação exterior de plástico tem aumentado em popularidade para os fabricantes de OEM que procuram construir dispositivos elétricos externos duráveis, leves e econômicos em escala. Mas quais são exatamente os benefícios e como os fabricantes de iluminação os alcançam com ferramentas projetadas com precisão?
Neste guia, nós da Moldie cobriremos todos os fatores críticos, desde a seleção adequada de resinas e o Design for Manufacturing (DFM) até a forma como superamos os desafios de moldagem por injeção para componentes de grau óptico.
Por que os plásticos de engenharia estão substituindo o metal em dispositivos elétricos externos
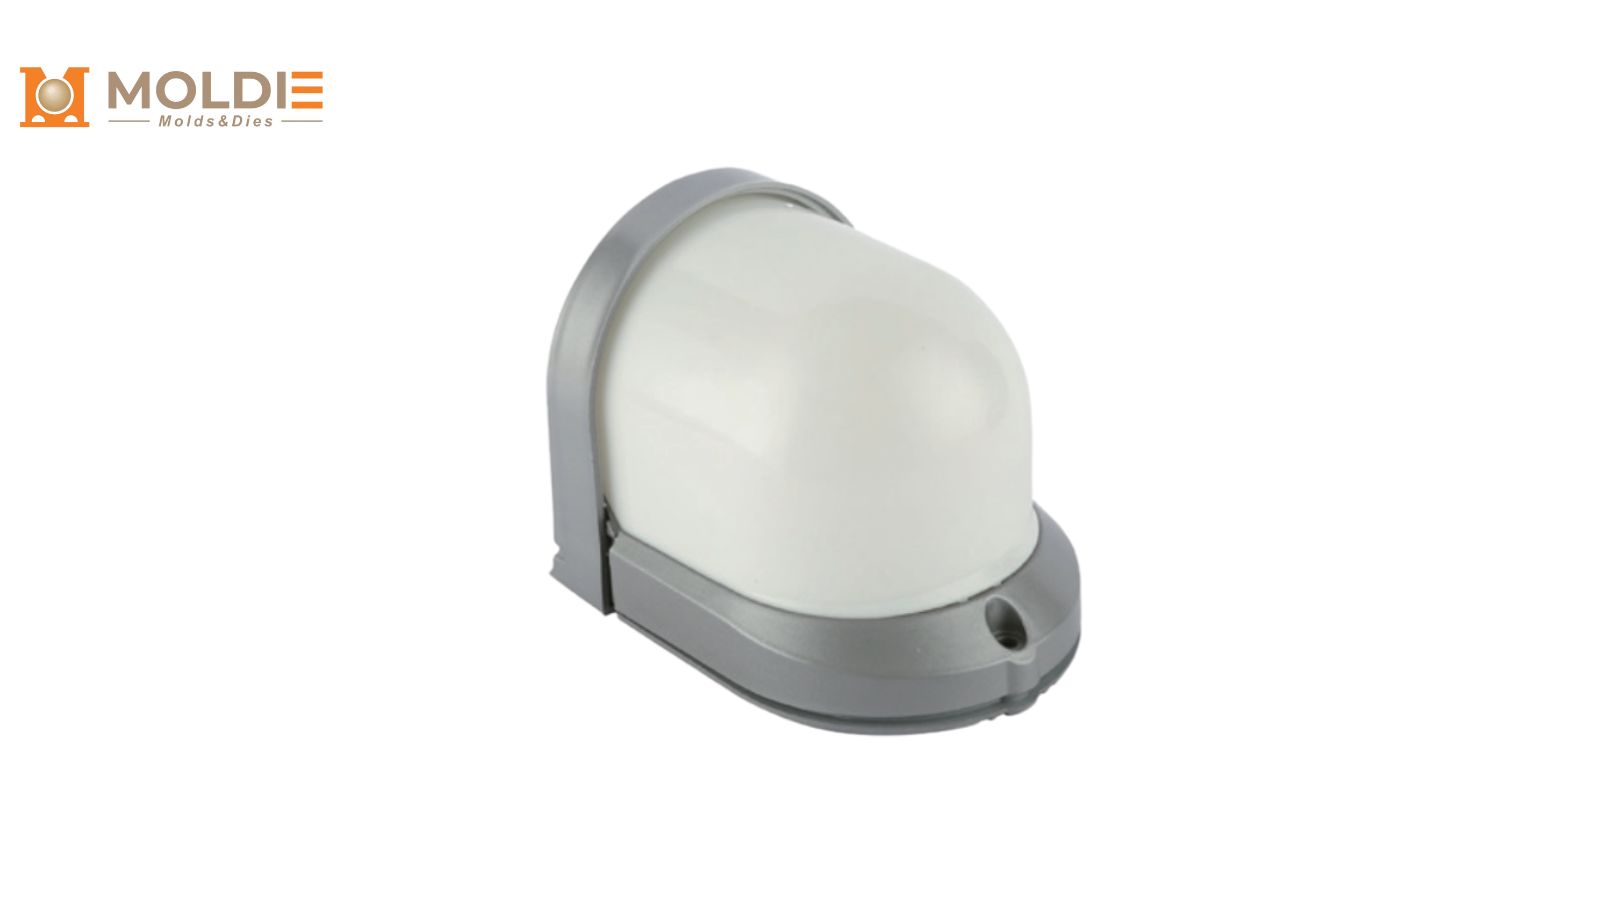
Plásticos de engenharia como policarbonato, ABS e nylon cheio de vidro estão constantemente deslocando alumínio fundido e chapa de aço em carcaças de luminárias ao ar livre, lentes e refletores.
Resistência à corrosão em ambientes costeiros e agressivos
Os dispositivos elétricos exteriores do metal nas zonas costeiras, nas plantas químicas, e nas regiões de alta umidade exigem revestimentos protetores caros tais como o revestimento do pó, a anodização, ou a galvanização do quente-mergulho. Além disso, estes revestimentos podem igualmente erodir devido ao pulverizador do sal e às atmosferas ácidas.
Os plásticos de engenharia são inerentemente imunes à corrosão galvânica e eletroquímica. Uma carcaça de policarbonato ou ASA passará por milhares de horas de testes de pulverização de sal (ASTM B117) sem qualquer degradação da superfície. Isso elimina a necessidade de operações secundárias de acabamento e reduz drasticamente as reivindicações de garantia em ambientes hostis.
Redução significativa de peso e simplificação de montagem
Uma carcaça de policarbonato normalmente pesa 40 a 50 por cento menos do que uma peça de alumínio fundido equivalente. Essa redução de peso simplifica o hardware de montagem, reduz os custos de envio e torna a instalação mais rápida para lançamentos comerciais ou municipais em grande escala.
Conjuntos mais leves também permitem suportes mais finos e menos fixadores. Projetos de encaixe moldados diretamente em peças plásticas podem substituir completamente os parafusos, reduzindo o trabalho de montagem na linha de produção.
Custo-eficácia na produção de alto volume
A moldagem por injeção amortiza os custos de ferramentas em dezenas ou centenas de milhares de unidades. Uma vez que o molde é construído, o custo por peça de uma caixa de plástico cai bem abaixo do de um equivalente de metal fundido ou estampado.
| Factor | Alumínio fundido | Plástico Injection-Molded |
|---|---|---|
| Tempo de execução de ferramentas | 8 a 14 semanas | 4 a 8 semanas |
| Acabamento secundário | Necessário (revestimento, anodização) | Muitas vezes desnecessário |
| Tempo de ciclo por parte | 45 a 90 segundos | 15 a 45 segundos |
[Os dados reais serão determinados pelos detalhes em projetos de moldes ou requisitos do produto.]
Essas economias fazem do plástico o vencedor claro para programas de iluminação ao ar livre de alto volume, onde os alvos de custo unitário são agressivos.
Selecionando as resinas certas para condições extremas ao ar livre
Escolher o polímero correto é a decisão de engenharia mais importante em um projeto de iluminação exterior de plástico. Usando nossa experiência passada em peças de iluminação ao ar livre e fabricação de moldes, resumimos alguns dos principais materiais neste campo especializado.
Policarbonato estabilizado por UV (PC) para lentes Shatterproof
O policarbonato oferece cerca de 250 vezes a resistência ao impacto do vidro, tornando-se o material padrão para lentes e capas resistentes a vândalos.
Quando combinado com estabilizadores UV, como o benzotiazol ou HALS (estabilizadores de luz de amina enfiada), o PC mantém suas propriedades mecânicas e transparência através de anos de exposição direta ao sol.
O PC é bem adequado para lentes holofotes, difusores de bollard e tampas de parede onde os eventos de impacto são um risco real.
PMMA (acrílico) para claridade óptica a longo prazo sem amarelecimento
O metacrilato de polimetilo fornece 92% de transmissão de luz, a mais alta de qualquer termoplástico comum. Ele resiste ao amarelecimento muito melhor do que o policarbonato sob exposição UV prolongada, tornando-se uma excelente escolha para luminárias decorativas e luminárias arquitetônicas onde a aparência importa.
No entanto, há um trade-off: sua resistência ao impacto é menor em comparação com o PC. As lentes PMMA funcionam melhor em aplicações protegidas ou onde um escudo secundário de policarbonato pode absorver cargas mecânicas. Sua clareza óptica também o torna ideal para lentes refratárias de precisão que moldam os padrões de feixe.
Plásticos termicamente condutores para dissipação de calor LED
Os plásticos padrão atuam como isolantes térmicos, o que cria problemas quando os LEDs de alta potência geram calor que deve ser gerenciado. Compostos de polímero termicamente condutores, cheios de partículas de cerâmica ou grafite, oferecem valores de condutividade térmica de 1 a 20 W / mK. Isso é muito abaixo de cobre ou alumínio, mas suficiente para muitos módulos de LED de média potência.
Esses compostos permitem que os engenheiros integrem os recursos de dissipador de calor diretamente na carcaça moldada, que substitui um dissipador de calor de alumínio separado e um gabinete de plástico, reduzindo o custo de BOM e o tempo de montagem.
Estratégias de moldagem por injeção DFM para classificações IP65+
Alcançar a proteção de entrada IP65 ou superior em um dispositivo elétrico moldado por injeção requer atenção cuidadosa às linhas de separação, superfícies de vedação e tolerâncias dimensionais. A revisão de DFM no estágio de projeto do molde impede o retrabalho dispendioso mais tarde.
Projetando Snap-Fits e Gaxeta Grooves
As características de encaixe devem ser projetadas com ângulos de tração adequados (normalmente de 1 a 2 graus por lado) e limites de deflexão que permanecem dentro da faixa elástica da resina escolhida. Braços de encaixe sobrecarregados rastejarão ou racharão no campo, quebrando o selo.
Os sulcos da junta devem seguir estas diretrizes:
- Profundidade do sulco ajustada para comprimir o anel O ou a junta em 20 a 30%
- Largura do sulco ligeiramente mais larga do que a secção transversal da junta não comprimida
- Caminho de sulco contínuo e ininterrupto com cantos radiados para evitar beliscar
Colocar o sulco da junta na mesma metade do molde que a superfície de vedação garante tolerâncias mais apertadas e uma vedação mais consistente.
Gerenciando a espessura da parede para evitar marcas de retração e Warpage
A espessura uniforme da parede é crítica para a qualidade cosmética e a integridade estrutural. As seções grossas esfriam mais lentamente do que as finas, criando tensões internas que causam marcas de dissipação em superfícies visíveis e deformações em painéis planos.
A prática recomendada é manter a espessura nominal das paredes entre 2.0 e 3.0 mm na maioria das carcaças de iluminação externa. Quando for necessária maior rigidez, use nervuras com espessura equivalente a 50 a 60% da espessura nominal da parede, em vez de aumentar a própria espessura da parede.
As transições graduais entre seções grossas e finas, com uma proporção não superior a 3:1, ajudam a manter o fluxo de fusão consistente e reduzem o estresse moldado.
Overmolding e inserção de moldagem para vedação sem costura
Overmolding
Acopla uma junta macia de TPE (elastômero termoplástico) diretamente em uma carcaça rígida de PC ou ABS, eliminando a necessidade de uma junta separada e sua etapa de montagem associada. A ligação química entre a TPE e o substrato cria uma vedação que não pode mudar ou cair durante o manuseio.
Inserir moldagem
A moldagem por inserção é igualmente valiosa para incorporar inserções roscadas de latão, terminais elétricos ou glândulas de cabo diretamente na parte plástica. Essa abordagem produz um componente monolítico selado que simplifica a montagem final e melhora o desempenho IP a longo prazo.
Superando os desafios de moldagem por injeção para componentes ópticos
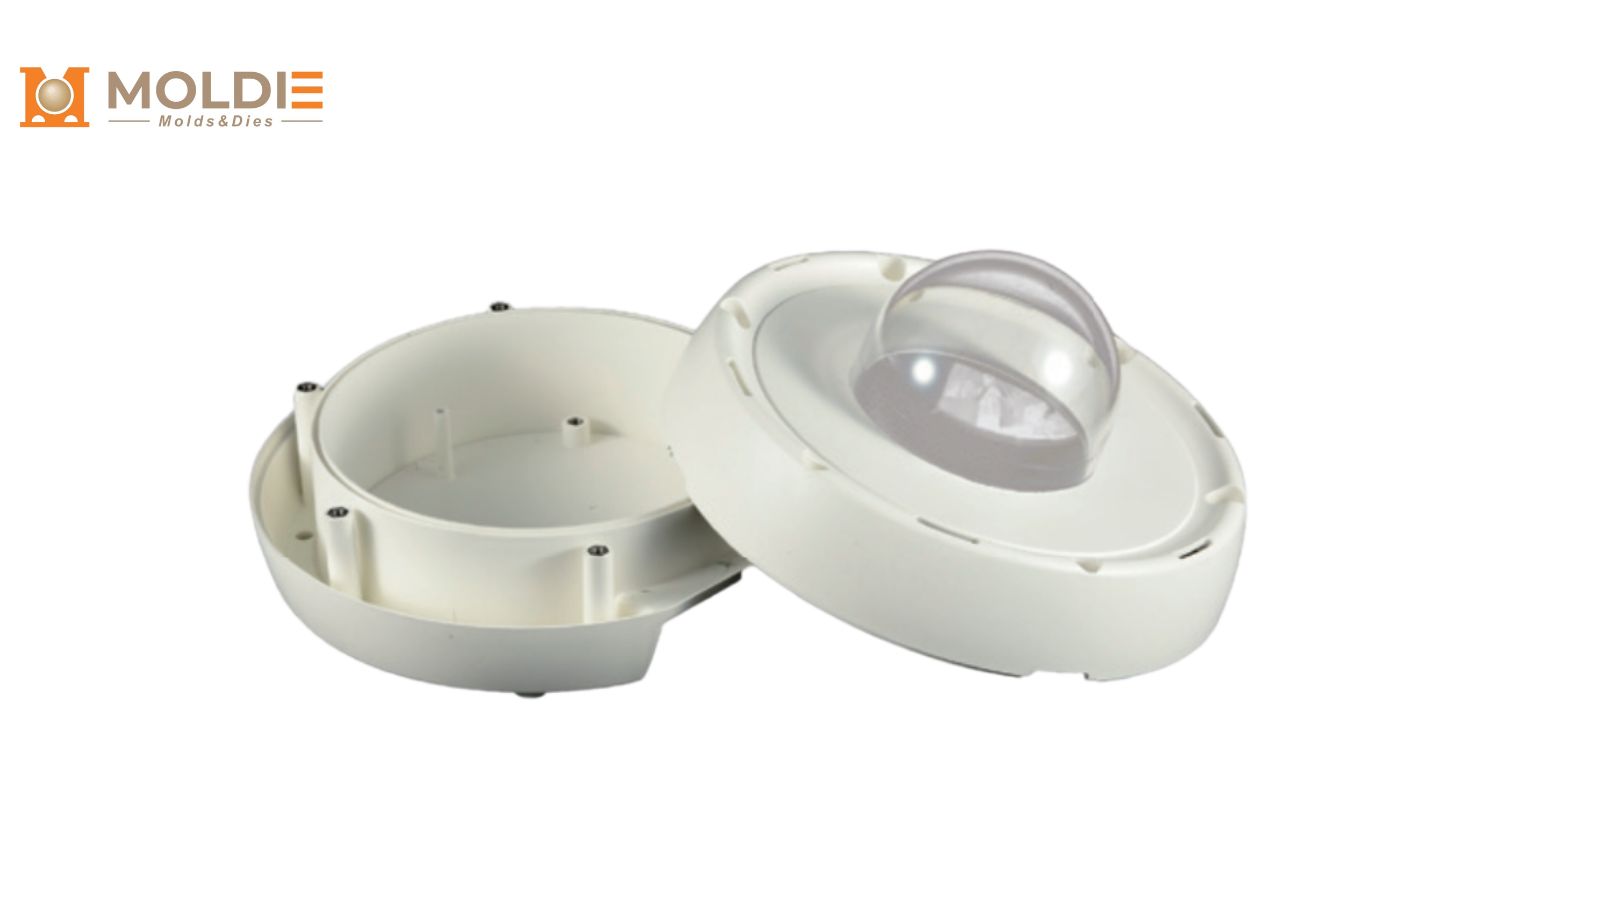
Peças ópticas, como lentes, refratores e difusores, exigem um controle de processo mais rígido do que os componentes estruturais padrão. Mesmo pequenos defeitos podem dispersar a luz, reduzir a transmissão ou criar artefatos visíveis no padrão do feixe.
Controlando a temperatura do molde para eliminar a birrefringência
A birrefringência ocorre quando as tensões internas causam diferentes índices de refração em diferentes direções dentro da parte moldada. Ela aparece como padrões coloridos de arco-íris sob luz polarizada e degrada a uniformidade óptica.
A principal solução é manter a temperatura do molde alta e uniforme. Para lentes de policarbonato, são comuns temperaturas da superfície do molde entre 80 e 120°C. Isso reduz a velocidade de resfriamento, permitindo que as cadeias poliméricas relaxem e diminuindo as tensões residuais. O uso de canais conformes de refrigeração no aço do molde melhora ainda mais a uniformidade da temperatura em toda a cavidade.
Alcançar acabamentos SPI de alto brilho para transmissão de luz máxima
O sistema de classificação de acabamento da Society of the Plastics Industry (SPI) define a qualidade da superfície. Os componentes ópticos exigem acabamentos SPI A-1 ou A-2, que são alcançados pelo polimento de diamante do aço da cavidade do molde.
Principais considerações para moldes ópticos de alto brilho:
- Use aços de molde endurecidos, como S136 ou NAK80, que aceitam e mantêm um espelho polonês
- Especifique uma rugosidade superficial de Ra 0,01 a 0,05 m em superfícies ópticas
- Manter as superfícies do molde com re-polimento regular para evitar micro-arranhão sobre corridas de produção
Qualquer imperfeição superficial no molde será transferida diretamente para a lente moldada, reduzindo a transmissão de luz e criando defeitos de dispersão.
Ventilação eficaz para evitar marcas de queimadura
Marcas de queimadura, também chamadas de marcas diesel, aparecem quando o ar preso na cavidade do molde comprime e inflama durante a injeção. Em uma lente clara, até mesmo uma marca de queimadura fraca é um defeito digno de rejeição.
A ventilação adequada requer fendas de ventilação finas (0,02 a 0,04 mm de profundidade para PC) usinadas nos últimos pontos de enchimento. A moldagem assistida por vácuo é outra opção para geometrias complexas de lentes onde a ventilação passiva é insuficiente. O software de simulação de fluxo de molde pode prever locais de armadilha de ar durante a fase de design, permitindo que os engenheiros posicionem as aberturas proativamente em vez de reativamente.
Parceria com a Moldie para seus projetos de iluminação ao ar livre
Transformar um design de dispositivo elétrico em um produto produzido em massa requer um parceiro de moldagem especializado. A Moldie fornece fabricação de moldes e componentes de ponta a ponta para plásticos ópticos e estruturais, oferecendo:
- Prototipagem & amp; Fabricação de ferramentas: De protótipos usinados com CNC a moldes de produção multicavidade de aço P20 / H13 endurecidos, você pode comprar diretamente ferramentas de nós.
- Produção escalável: escala perfeita de corridas piloto para fabricação de alto volume (centenas de milhares de unidades).
- Controle restrito de qualidade: verificação dimensional CMM para vedações IP65+, testes ópticos para lentes e suporte para conformidade UL / IEC.
Pronto para passar do conceito para a produção? Visitar o Moldie é o seu primeiro passo para a construção de um dispositivo elétrico confiável e pronto para o mercado.






