
A moldagem por injeção manual é essencial para o processo de moldagem por injeção de plástico, conduzindo tempos de ciclo mais rápidos, reduzindo o desperdício de material e garantindo a consistência da peça. Sem manifolds adequadamente integrados, os fabricantes de moldes e fabricantes de peças plásticas inevitavelmente enfrentarão caminhos de fluxo desequilibrados, taxas crescentes de sucata e tempo de inatividade dispendioso.
Este guia explora os dois principais tipos de coletores, juntamente com os principais fatores de design para evitar defeitos. Se você está procurando um novo fornecedor de moldes ou avaliando um projeto de peça de injeção de plástico, este artigo fornece os critérios de seleção para suas necessidades.
Sistemas Hot Runner vs. Sistemas Water Manifold
Para entender os sistemas múltiplos, ajuda dividi-los em dois trabalhos distintos:
- Gerenciando o derretimento
- Gerenciando a temperatura do molde
Enquanto eles lidam com diferentes materiais, ambos são críticos para moldagem por injeção de alta qualidade.
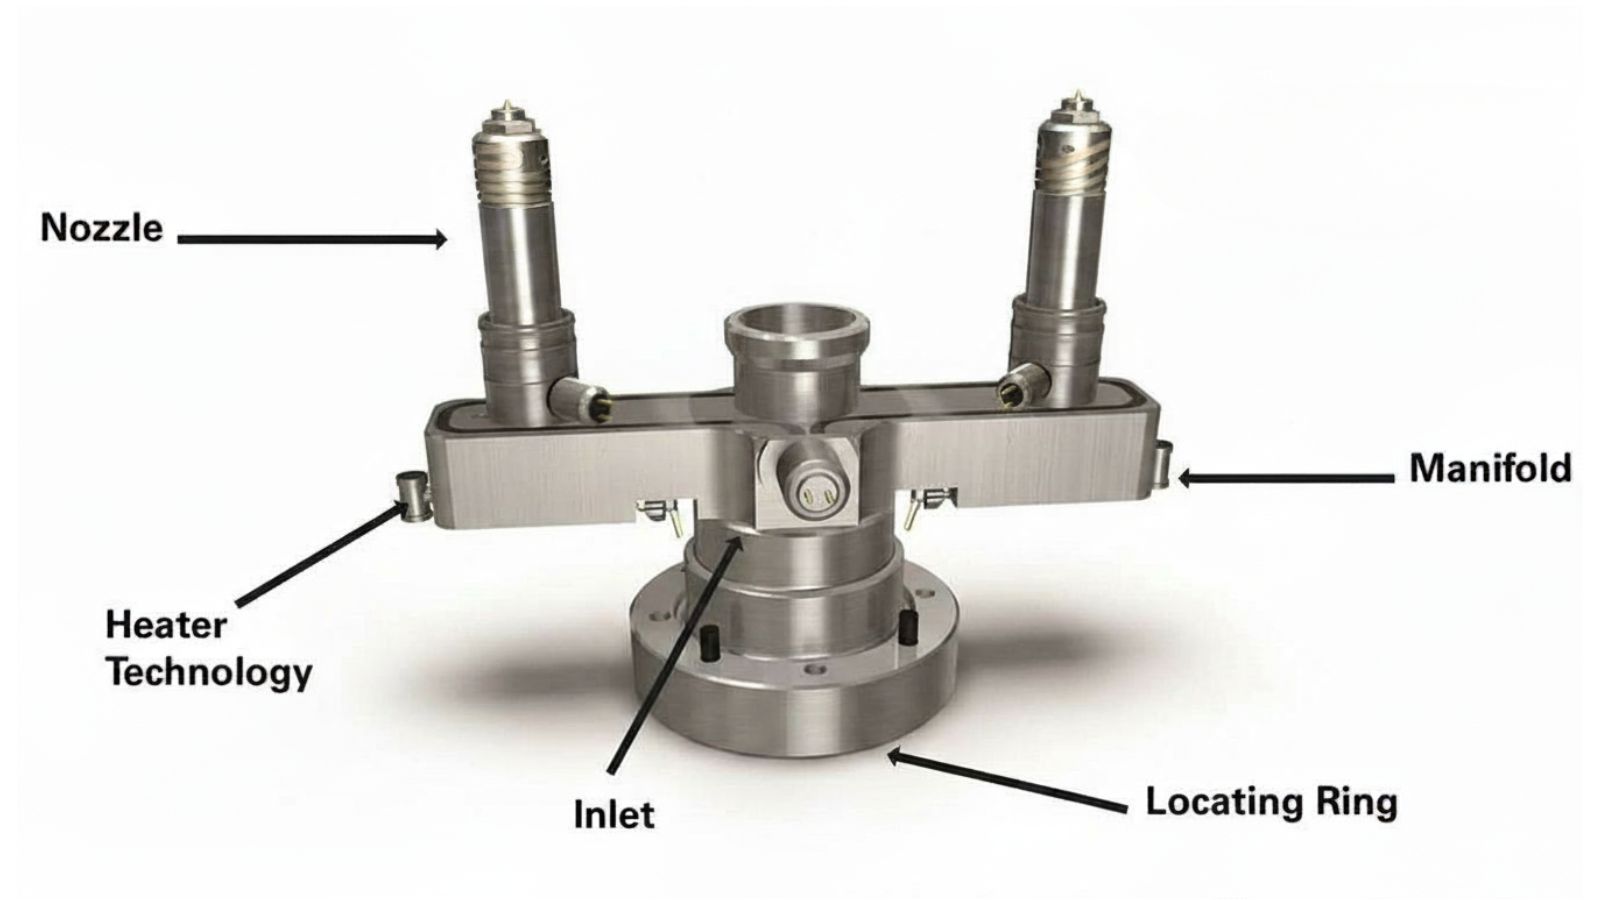
Gerenciando o Melt: Como funciona uma manifold de canal de alimentação quente
Um sistema de canal de alimentação quente é um sistema de aquecimento que consiste em um coletor aquecido e bocais individuais. Ele usa aquecedores de cartucho embutidos e termopares para manter temperaturas precisas.
Por ser termicamente isolado das placas de molde mais frias, o coletor não superaquece, protegendo o termoplástico, a resina ou o polímero da degradação e dos canais de bloqueio.
Gerenciando a temperatura: como as manifolds de água funcionam
Se os canais de alimentação quentes entregarem o plástico, os coletores de água lidam com a recuperação térmica. Eles encaminham a água refrigerada de uma torre de resfriamento ou resfriador para as passagens internas do molde, absorvem o calor do plástico fundido e coletam a água de retorno mais quente.
Esta técnica mantém a pressão e o fluxo consistentes através de todas as portas, o que garante o resfriamento uniforme do molde. Para tornar as operações do chão de fábrica mais rápidas e seguras, os coletores de água modernos são tipicamente codificados por cores (azul para fornecimento a frio, vermelho para retorno quente). Esta sugestão visual simples reduz drasticamente os erros de conexão durante as trocas rápidas do molde.
Uma comparação rápida
|
Característica
|
Hot Runner Manifold
|
Manifold água
|
|---|---|---|
|
Função primária
|
Mantém o plástico líquido fluindo para cavidades
|
Regula o resfriamento/aquecimento do molde
|
|
Mídia Manejada
|
Resina moída
|
Água refrigerada ou aquecida
|
|
Impacto nos resíduos
|
Desperdício zero canal de alimentação
|
Impacto mínimo
|
|
Colocação
|
Dentro da ferramenta de molde
|
Exterior (molde, máquina ou chiller)
|
Custo Oculto da Integração Manifold Pobre: Desequilíbrio de Fluxo e Riscos de Defeitos
Os sistemas Manifold agem como o ponto central para a entrega de material e a regulação térmica dentro de um molde de injeção. Quando um fabricante de moldes não tem a capacidade de integrar tal recurso em seus moldes, haveria caminhos de fluxo irregulares.
Esta física desequilibrada leva a algumas cavidades que se enchem mais rapidamente ou esfriam em taxas diferentes das outras, que é a causa de quatro defeitos comuns:
- Tiros curtos: cavidades sub-cheias devido à pressão insuficiente no final do caminho de fluxo.
- Flash: Excesso de plástico saindo de cavidades sobre-pressionadas perto da entrada.
- Warpage: Peças que dobram ou distorcem após a ejeção causada por taxas de resfriamento irregulares.
- Variação dimensional: Tamanhos de peças inconsistentes em um molde de várias cavidades.
O ROI de Manifolds de Alta Qualidade: Produção e Redução de Resíduos
O desempenho de um sistema múltiplo aparece diretamente em taxas de sucata, tempos de ciclo e volume de produção. Estes são resultados mensuráveis que afetam a linha de fundo de qualquer operação de moldagem por injeção de plástico.
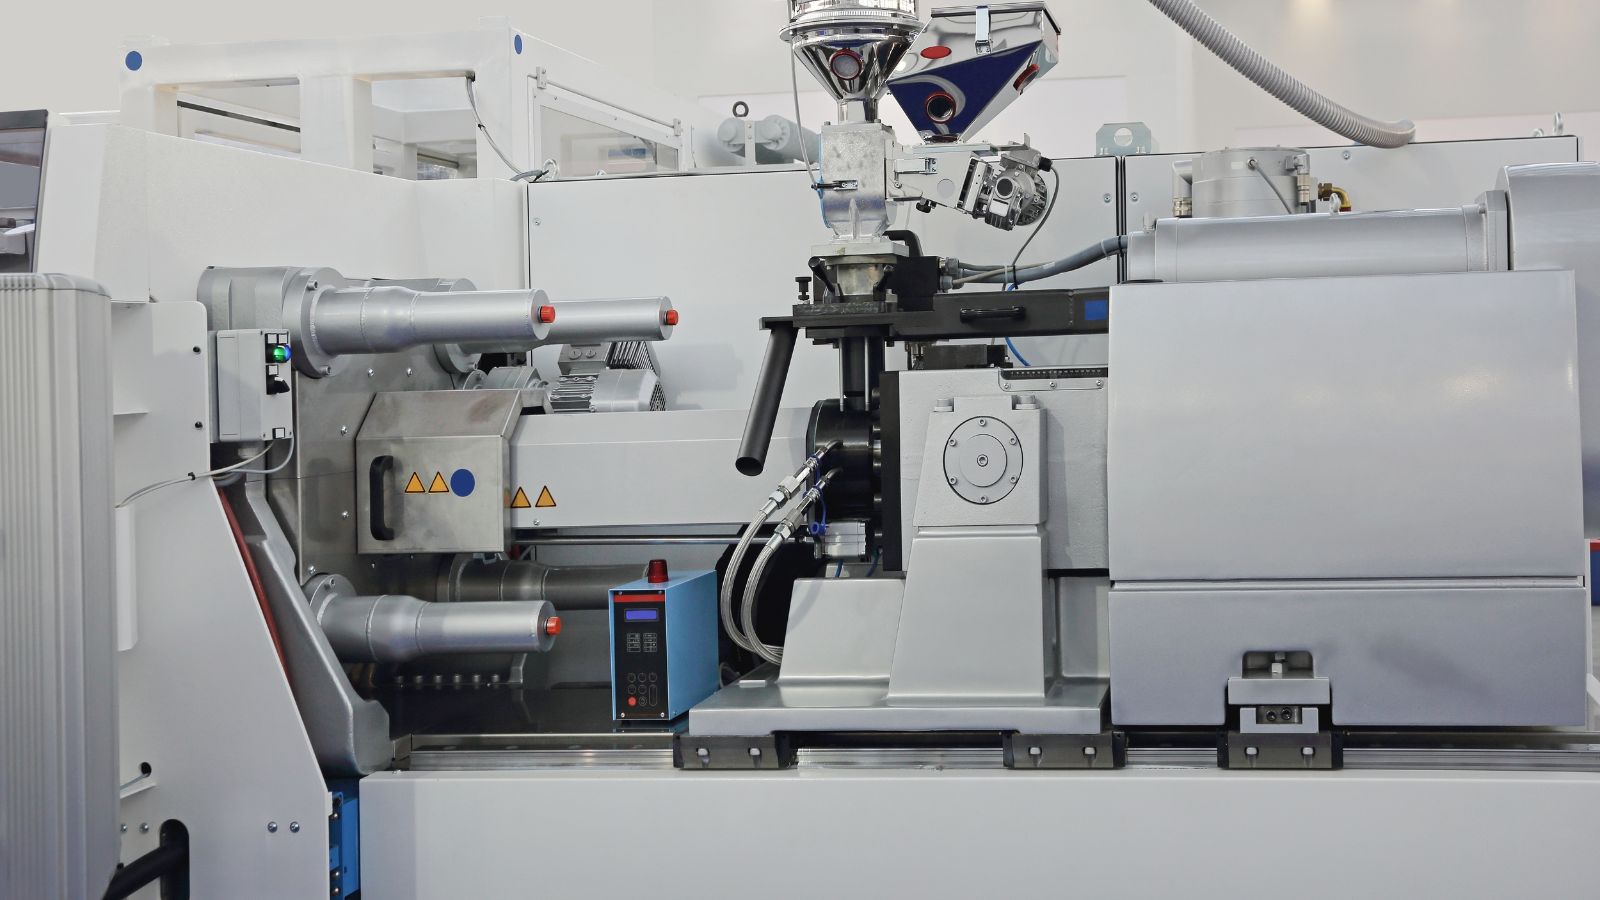
Reduzir a sucata e melhorar a uniformidade da peça
Os sistemas de canal de alimentação quente eliminam o canal de alimentação sólido que os moldes de canal de alimentação frio produzem a cada disparo. Isso sozinho pode reduzir o desperdício de material em 10 a 30%, dependendo do tamanho da peça e da geometria do canal de alimentação.
Além da economia de material, os sistemas de manifold equilibrados melhoram a qualidade da peça, fornecendo preenchimento consistente em todas as cavidades.
- Variação de peso entre as peças
- Defeitos de superfície, como linhas de fluxo e marcas de solda
- Inconsistência dimensional dentro de um único tiro
Encurtando o tempo de ciclo sem sacrificar a estabilidade
Os tempos de ciclo mais rápidos vêm de duas fontes:
- Os canais de alimentação quentes removem a necessidade de esfriar e ejetar um canal de alimentação sólido, economizando segundos por ciclo.
- Os coletores de água com equilíbrio de fluxo adequado esfriam o molde uniformemente, permitindo que a peça se solidifique mais rapidamente sem deformação.
Mesmo uma redução de um segundo no tempo de ciclo pode se traduzir em milhares de peças adicionais por semana em um sistema de moldagem por injeção de alta saída.
Por que os canais de alimentação quentes são importantes na produção de plástico de alto volume
Para a produção de alto volume, os sistemas de canal de alimentação quente pagam por si mesmos rapidamente. O investimento inicial em um coletor de canal de alimentação quente é compensado por:
| Benefício | Impacto |
|---|---|
| Nenhum desperdício do canal de alimentação | Menor custo de material por peça |
| Ciclos mais rápidos | Maior rendimento por turno |
| Menos pós-processamento | Redução da mão-de-obra para aparar e remoer |
| Qualidade consistente | Menos peças rejeitadas |
Hotrunners são equipamentos padrão em indústrias como automotivo, embalagens e dispositivos médicos, onde milhões de peças idênticas devem ser produzidas de forma confiável.
Instalação, monitoramento e manutenção
Conjuntos de colectores bem projetados precisam de instalação correta e manutenção adequada para um bom desempenho. Depois de receber os moldes dos fornecedores, os moldadores de injeção devem seguir procedimentos padronizados que cobrem intervalos de conexão, monitoramento e serviço.
Mangueiras, conexões e prevenção de vazamentos
As configurações do coletor de água dependem de mangueiras para conectar as portas do coletor às passagens de resfriamento do molde de injeção. Os tipos de conexão comuns incluem conexões NPT, acoplamentos de conexão rápida e barras de mangueira.
A prevenção de vazamentos começa com o dimensionamento adequado. As mangueiras que são muito pequenas restringem o fluxo, as conexões que são conexões de rachadura sobre-apertadas. Os coletores projetados com portas codificadas por cores e espaçamento consistente reduzem erros de conexão e mantêm as mangueiras organizadas e fora do chão de fábrica, o que também melhora a segurança no local de trabalho.
Usando um monitor de fluxo para verificar o desempenho de resfriamento
Um monitor de fluxo instalado em cada circuito múltiplo fornece dados em tempo real sobre a taxa de fluxo de água, pressão e temperatura. Isso torna possível detectar problemas antes que eles afetem a qualidade da peça.
Problemas comuns que um monitor de fluxo pode detectar:
- Linhas de refrigeração bloqueadas ou restritas do acúmulo de escala
- Baixas taxas de fluxo causadas por uma bomba de falha ou válvula fechada
- Deriva de temperatura indicando um mau funcionamento do resfriador
Os sistemas de alarme automatizados podem alertar os operadores quando os parâmetros caem fora dos intervalos predefinidos, impedindo que as peças defeituosas atinjam os processos a jusante.
Planejamento de Serviço e Mudança de Moldes
A mudança de molde é um evento frequente em lojas de moldagem personalizadas. Conjuntos de manifold que usam acessórios de conexão rápida e layouts de porta padronizados aceleram significativamente as alterações da ferramenta.
Os cronogramas de manutenção devem incluir inspeção periódica de vedações, válvulas e conexões de mangueira. Os coletores de canal de alimentação quente exigem verificações de limpeza e aquecedor em intervalos com base no tipo de resina e nas horas de produção. Os coletores de água precisam descalcificação quando os depósitos minerais restringem o fluxo.
Guia do comprador para especificar e avaliar sistemas manifold
Selecionar o sistema de manifold certo requer alinhar suas metas de produção com rigorosos padrões de engenharia. Como comprador de ferramentas, você deve especificar a configuração correta antecipadamente e avaliar rigorosamente o design do fabricante de moldes durante a revisão do DFM (Design for Manufacturability).
Passo 1: Combine a configuração com seus objetivos de produção
Antes de revisar projetos, reduza sua arquitetura múltipla com base no volume, tipo de resina e orçamento.
- Manifolds de catálogo padrão: custo-benefício com prazos de entrega curtos. Ideal para corridas de médio volume e requisitos de resfriamento padrão.
- Manifolds Custom-Built: Necessário para resinas de alta temperatura (300 ° F +), layouts de refrigeração não convencionais ou montagem direta à ferramenta.
|
mbito do projeto & Volume
|
Estratégia Manifold recomendada
|
|---|---|
|
Baixo Volume / Protótipos
|
Sistema de canal de alimentação frio + Manifolds de água padrão
|
|
Volume Médio / Complexidade Moderada
|
canal de alimentação quente padrão + coletores de água de conexão rápida
|
|
Tolerâncias de alto volume / apertadas
|
canal de alimentação quente personalizado (zonas independentes) + Refrigeração de montagem direta personalizada + Monitoramento de fluxo
|
|
High-Mix (alterações freqentes do molde)
|
Conecte rapidamente, coletores de água codificados por cores para reduzir o tempo de inatividade da mudança
|
Passo 2: Demanda esses 3 fatores de design durante o DFM
Uma vez que a configuração é definida, a engenharia interna do coletor ditará a vida útil do seu molde. Recomenda-se verificar como o fornecedor lida com esses três fatores críticos:
- Um caminho de fluxo “naturalmente equilibrado”: A distância entre a entrada central e cada bocal deve ser exatamente igual em comprimento e diâmetro. Isso evita o enchimento desigual e os pesos inconsistentes das peças.
- Zonas de Controle Térmico Independentes: Cada zona do bocal deve ter seu próprio aquecedor de cartucho e termopar para evitar a criação de pontos frios (pontos de injeção bloqueadas) e pontos quentes (resina queimada).
- Premium Material and Pressure Ratings: Os coletores de canal de alimentação quente devem ser usinados a partir de aço ou ligas de ferramentas de alta qualidade para eliminar os riscos de vazamentos internos e falha prematura de ferramentas.
Passo 3: Faça as perguntas certas antes de encomendar
Finalmente, certifique-se de que o fornecedor pode suportar a ferramenta a longo prazo. Esclareça esses detalhes operacionais antes de emitir uma ordem de compra:
- As peças de reposição (selos, aquecedores, termopares) estão prontamente disponíveis off-the-shelf, ou são proprietárias com longos prazos de entrega?
- O fornecedor pode fornecer dados de fluxo simulados para esta configuração de porta específica?
- Qual é a classificação específica de temperatura e pressão do material colector?
Combinando o sistema de manifold ao seu ambiente de produção e mantendo fornecedores com altos padrões de design, a qualidade da peça permanece alta. Manuseada corretamente, os manifolds passam de um custo de ferramental oculto para uma vantagem competitiva de longo prazo.







