
Литьё пластмасс под давлением с коллекторной системой необходимо для эффективного процесса формования: оно сокращает длительность циклов, уменьшает потери материала и обеспечивает стабильность деталей. Без правильно интегрированных коллекторов производители пресс-форм и пластиковых деталей неизбежно сталкиваются с несбалансированным течением расплава, растущей долей брака и дорогостоящими простоями.
В этом руководстве рассматриваются два основных типа коллекторов и ключевые конструктивные факторы, помогающие предотвращать дефекты. Ищете ли вы нового поставщика пресс-форм или оцениваете проект по производству пластиковых деталей, эта статья поможет выбрать подходящее решение.
Горячеканальные системы и системы водяных коллекторов
Для понимания многообразных систем это помогает разделить их на две разные работы:
- Управление плавкой
- Управление температурой пресс-формы
Хотя они предназначены для работы с разными материалами, обе системы играют важную роль в обеспечении высокого качества литья под давлением.
Управление расплавом: как работает коллектор горячеканальной системы
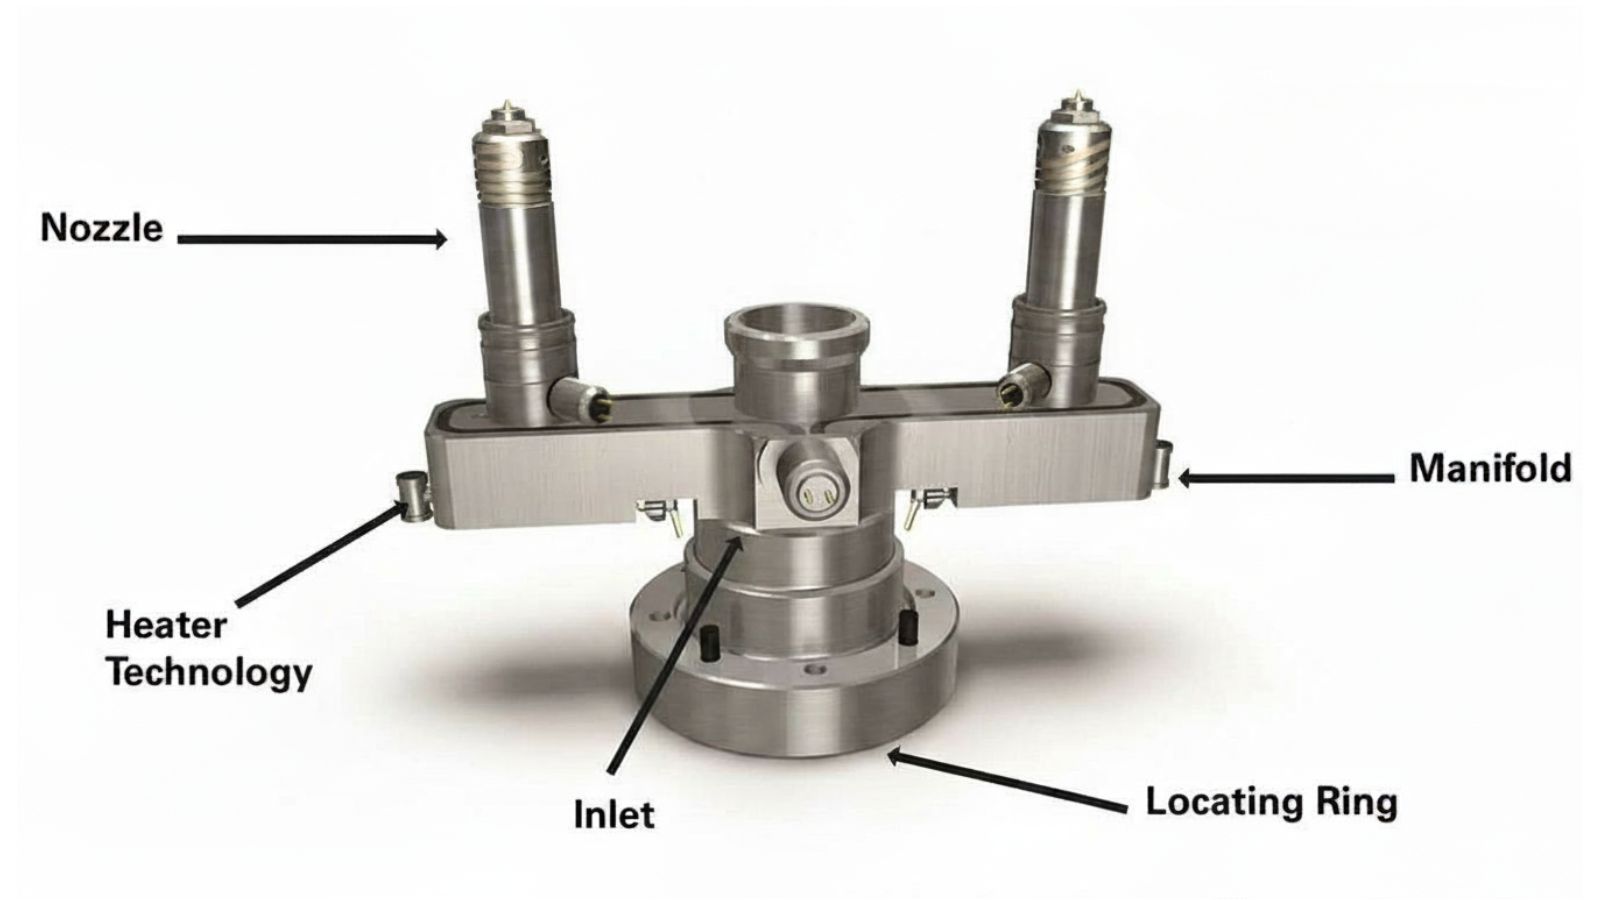
Система горячего прогона представляет собой систему отопления, состоящую из нагреваемого коллектора и индивидуальных сопла, которая использует встроенные обогревательные устройства и термопары для поддержания точной температуры.
Поскольку он термально изолирован от хладагентов, коллектор не перегревается, защищая термопластику, смолу или полимер от разложения и блокировки каналов.
Регулирование температуры: Как работают водные манипулеры
Если горячеканальные системы подают пластик, водяные коллекторы обеспечивают отвод тепла. Они направляют охлаждённую воду из градирни или чиллера во внутренние каналы пресс-формы, где вода поглощает тепло расплавленного пластика, а затем собирает нагретую воду из обратного контура.
Этот способ поддерживает стабильное давление и расход во всех портах, обеспечивая равномерное охлаждение пресс-формы. Чтобы ускорить и обезопасить работу на производственном участке, современные водяные коллекторы обычно маркируют цветом: синим для подачи холодной воды и красным для тёплой обратной воды. Эта простая визуальная подсказка существенно сокращает ошибки при подключении во время быстрой смены пресс-формы.
Быстрое сопоставление
|
Особенность
|
Горячий Раннер Маниволд
|
Водохранилище
|
|---|---|---|
|
Первичная функция
|
Сохраняет жидкий пластик, протекающий в канавы
|
Регулирует охлаждение/нагрев пресс-формы
|
|
Деятельность средств массовой информации
|
Молотен Резин
|
Охлажденная или нагретая вода
|
|
Воздействие на отходы
|
Отходы, связанные с побегом
|
Минимальное воздействие
|
|
Размещение
|
Внутри оснастки пресс-формы
|
Внешняя (молодая, машина или охладитель)
|
Скрытая стоимость интеграции бедняков в манипулирование: несбалансированность потока и риск дефектов
Коллекторные системы служат центральным узлом как для подачи материала, так и для регулирования температуры внутри пресс-формы. Если изготовитель пресс-форм не способен интегрировать такую систему в свою оснастку, течение расплава будет неравномерным.
Эта несбалансированная физика приводит к тому, что некоторые канаты заполняются быстрее или охлаждаются с разной скоростью, чем другие, что является причиной четырех общих дефектов:
- Недолив: гнёзда заполняются не полностью из-за недостаточного давления в конце пути течения расплава.
- Флэш: Излишняя пластиковая просачивание из перегруженных канавок вблизи входа.
- Уорандж: изгиб или искажение частей после выброса в результате неравномерных темпов охлаждения.
- Разброс размеров: неодинаковые размеры деталей в разных полостях многогнёздной пресс-формы.
ЦРУ высококачественных манипул: Проход и сокращение отходов
Функционирование коллекторной системы проявляется непосредственно в скорости лома, продолжительности цикла и объеме производства, т.е. в поддающихся измерению результатах, влияющих на нижнюю черту любой операции по закачке пластика.
Сокращение разрыва и повышение однородности части
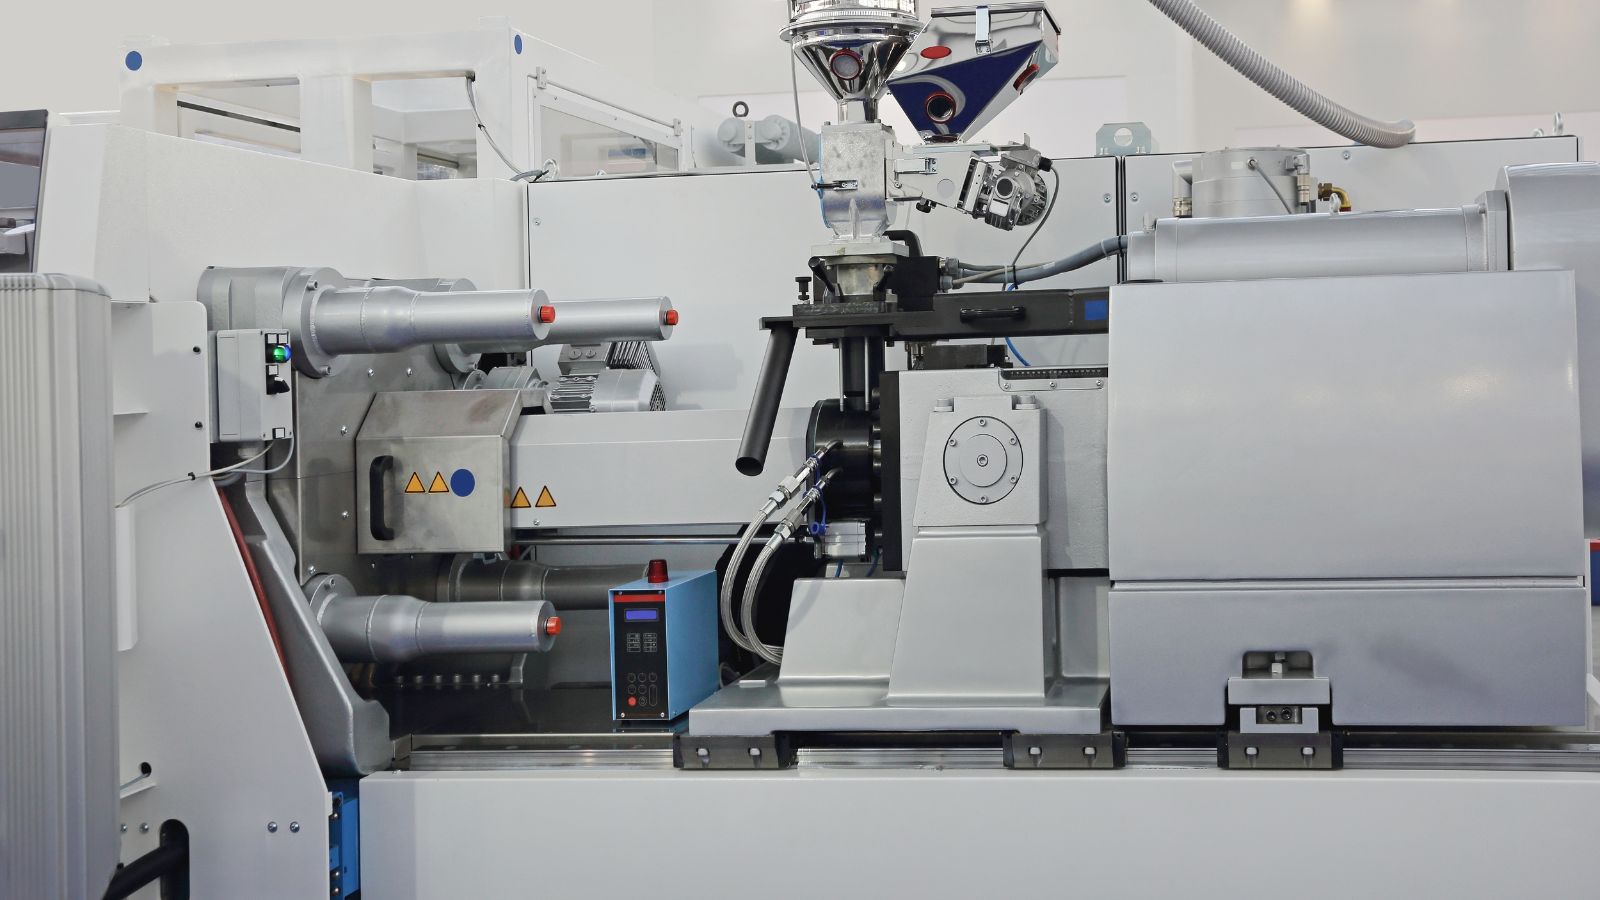
Горячеканальные системы устраняют твёрдый литник, который образуется при каждом цикле в пресс-формах с холодноканальной системой. Только это позволяет сократить потери материала на 10–30 процентов в зависимости от размера детали и геометрии литниковой системы.
Помимо экономии материальных средств, сбалансированные многослойные системы способствуют повышению качества части за счет последовательного заполнения всех участков.
- Разница в весе между частями
- Поверхностные дефекты, такие, как шланги потока и следы сварки
- Несоответствие размеров деталей в пределах одного цикла впрыска
Время сокращения цикла без жертвоприношения стабильности
Более быстрое время цикла поступает из двух источников:
- Горячеканальная система устраняет необходимость охлаждать и выталкивать затвердевший литник, экономя секунды в каждом цикле.
- Водяные коллекторы с правильно сбалансированным расходом равномерно охлаждают пресс-форму, позволяя детали быстрее затвердеть без коробления.
Даже сокращение продолжительности цикла на одну секунду может привести к тысячам дополнительных частей в неделю в рамках высокопроизводительной системы впрыскивания.
Почему горячеканальные системы важны для крупносерийного производства пластмасс
При крупносерийном производстве горячеканальные системы быстро окупаются. Первоначальные вложения в горячеканальный коллектор компенсируются за счёт:
| Пособие | Последствия |
|---|---|
| Отсутствия отходов в литниковой системе | Меньшие расходы на материалы в расчете на часть |
| Более короткие циклы | Более высокий показатель за смену |
| Минус: послепереработка | Сокращение рабочей нагрузки на обрезку и пересадку |
| Последовательное качество | Меньшее число отклоненных частей |
Горячие побеги — это стандартное оборудование в таких отраслях, как автомобиль, упаковка и медицинские устройства, где необходимо надежно производить миллионы идентичных деталей.
Установка, мониторинг и техническое обслуживание
Чтобы коллекторные узлы работали эффективно, необходимо правильно их установить и обслуживать. Получив пресс-формы от поставщиков, специалисты по литью должны соблюдать стандартизированные процедуры подключения, мониторинга и обслуживания.
Профилактика протечек, связей и утечки
Для подключения патрубков коллектора к охлаждающим переходам системы инжекции используются трубопроводы, в том числе фитинги, быстродействующие соединительные муфты и шланги.
Профилактика утечек начинается с надлежащего калибрования. Слишком малый по объему ограничительный поток, соединения, которые являются чрезмерно усугубившимися крэк-подъемниками. Инженерные коллекторы с цветными портами и последовательными промежутками времени уменьшают ошибки в подсоединении и не позволяют создавать шланги и убирать их с пола магазина, что также повышает безопасность на рабочем месте.
Использование монитора потока для проверки эффективности охлаждения
Контроль за расходом, установленный на каждой цепи коллектора, позволяет получать данные в режиме реального времени о расходе воды, давлении и температуре, что позволяет выявлять проблемы до того, как они повлияют на качество части.
Общие вопросы, которые может выловить мониторинг потока:
- Заблокированные или ограниченные охлаждающие трубопроводы, образующиеся в результате наращивания масштабов
- Низкий расход потока, вызванный неисправностью насоса или закрытого клапана
- Температурный дрейф, указывающий на неисправность охладителя
Автоматизированные системы охранной сигнализации могут оповещать операторов, когда параметры выходят за рамки заранее установленных диапазонов, не допуская выхода дефектных частей на нижние процессы.
Планирование обслуживания и перестановок
В специализированных цехах муфты, в которых используются быстродействующие фитинги и стандартизованные схемы портов, часто происходят изменения.
График обслуживания должен предусматривать регулярную проверку уплотнений, клапанов и шланговых соединений. Коллекторы горячеканальных систем необходимо очищать и проверять их нагреватели с интервалами, определяемыми типом смолы и продолжительностью производства. Водяные коллекторы требуют удаления накипи, когда минеральные отложения ограничивают поток.
Руководство по определению и оценке систем управления
Для выбора подходящей коллекторной системы необходимо согласовать производственные цели со строгими инженерными стандартами. Как заказчик оснастки, вы должны заранее указать требуемую конфигурацию и тщательно оценить конструкцию производителя пресс-формы в ходе проверки DFM (проектирования с учётом технологичности).
Шаг 1: Совместить настройку с целями производства
Перед пересмотром дизайна, сузите вашу архитектуру коллектора на основе объема, типа смолы и бюджета.
- Стандартные каталоги: эффективность с точки зрения затрат с короткими сроками выполнения.
- Обычные встроенные манифилии: необходимы для высокотемпературных смол (300°F+), нетрадиционных форм охлаждения или установки непосредственно на инструменты.
|
Сфера охвата и объем проекта
|
Рекомендуемая стратегия " Манифолл "
|
|---|---|
|
Низкий объем/прототипы
|
Система холодного побега + стандартные водяные коллекторы
|
|
Средний объем/умеренный комплекс
|
Стандартный прогонщик + быстро подсоединенные водяные коллекторы
|
|
Допуски в отношении высокого напряжения/тяготы
|
Традиционное охлаждение в прогретом состоянии (независимые зоны) + специальное охлаждение в прямом месте + мониторинг потока
|
|
(Редкие изменения в модуле)
|
Быстро подсоединенные, цветно-кодированные водяные коллекторы для сокращения времени смены
|
Этап 2: Спрос на эти 3 конструкционных фактора в ходе ДДМ
После утверждения конфигурации внутреннее устройство коллектора будет определять срок службы пресс-формы. Рекомендуется проверить, как поставщик учитывает три ключевых фактора:
- «Обычная сбалансированная» траектория потока: расстояние от центрального входа до каждого отдельного сопла должно быть точно равным по длине и диаметру.
- Независимые зоны терморегулирования: каждая зона сопла должна иметь собственный патронный нагреватель и термопару, чтобы избежать холодных зон (закупорки впускных литников) и перегретых зон (подгорания смолы).
- Материал премий и рейтинг давления: для устранения опасности внутренней утечки и преждевременного отказа в использовании коллекторов в прогретом состоянии они должны быть изготовлены из высокосортной стали или сплавов.
Шаг 3: Задай правильные вопросы перед заказом
И наконец, обеспечить, чтобы поставщик мог поддерживать этот инструмент в долгосрочной перспективе.
- Имеются ли запасные части (запчасти, обогреватели, термопары) в свободном доступе или же они являются собственностью с длительными сроками реализации?
- Может ли поставщик предоставить смоделированные данные о потоке для этой конкретной конфигурации порта?
- Какова конкретная температура и давление материала коллектора?
Соответствие коллекторной системы условиям вашего производства и высокие требования к проектированию со стороны поставщиков помогают поддерживать высокое качество деталей. При правильной реализации коллекторы перестают быть скрытой статьёй расходов на оснастку и превращаются в долгосрочное конкурентное преимущество.







