
Lo stampaggio a iniezione del manifold è essenziale per il processo di stampaggio a iniezione di plastica, accelerando i tempi di ciclo, riducendo gli sprechi di materiale e garantendo la coerenza delle parti. Senza collettori correttamente integrati, i produttori di stampi e i produttori di parti in plastica dovranno inevitabilmente affrontare percorsi di flusso sbilanciati, tassi di scarto crescenti e tempi di inattività costosi.
Questa guida esplora i due tipi principali di collettori, insieme a fattori di progettazione chiave per prevenire i difetti. Sia che tu stia cercando un nuovo fornitore di stampi o che stia valutando un progetto di parti per iniezione di plastica, questo articolo fornisce i criteri di selezione per le tue esigenze.
Hot Runner vs. Sistemi di collettore d’acqua
Per capire i sistemi multipli, aiuta a dividerli in due lavori distinti:
- Gestire la fusione
- Gestire la temperatura dello stampo
Mentre gestiscono materiali diversi, entrambi sono fondamentali per lo stampaggio a iniezione di alta qualità.
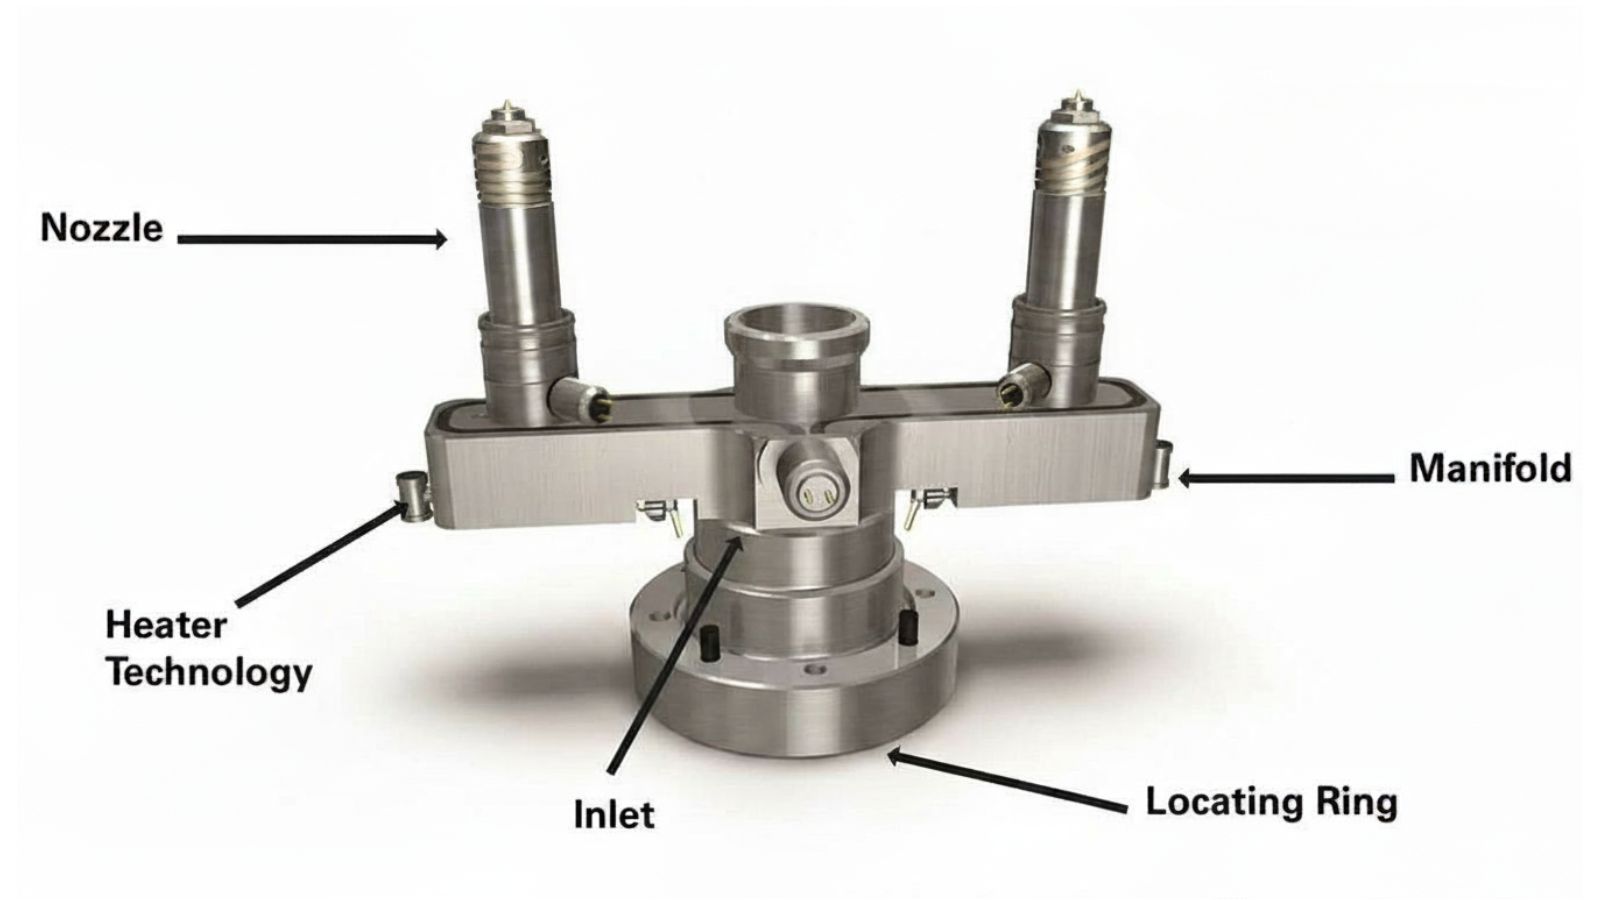
Gestire la fusione: come funziona un manifold Hot Runner
Un sistema a canale caldo è un sistema di riscaldamento che consiste di un collettore riscaldato e di singoli ugelli. Utilizza riscaldatori a cartuccia incorporati e termocoppie per mantenere temperature precise.
Poiché è isolata termicamente dalle piastre di stampo più fredde, il collettore non si surriscalda, proteggendo la termoplastica, la resina o il polimero dai canali di degradazione e blocco.
Gestire la temperatura: come funzionano i manifold d’acqua
Se i sistemi a canale caldo consegnano la plastica, i collettori d’acqua gestiscono il recupero termico. Instradano l’acqua refrigerata da una torre di raffreddamento o refrigeratore nei passaggi interni dello stampo, assorbono il calore dalla plastica fusa e raccolgono l’acqua di ritorno più calda.
Questa tecnica mantiene una pressione e un flusso costanti su tutte le porte, il che garantisce un raffreddamento uniforme dello stampo. Per rendere le operazioni in officina più veloci e sicure, i collettori d’acqua moderni sono in genere codificati a colori (blu per l’alimentazione a freddo, rosso per il ritorno caldo). Questo semplice segnale visivo riduce drasticamente gli errori di collegamento durante il cambio rapido della stampo.
Un rapido confronto
|
Caratteristica
|
Hot Runner Manifold
|
Manifold dell’acqua
|
|---|---|---|
|
Funzione primaria
|
Mantiene la plastica liquida che scorre verso le cavità
|
Regola il raffreddamento/riscaldamento della stampo
|
|
Media gestiti
|
Resina fusa
|
Acqua refrigerata o riscaldata
|
|
Impatto sui rifiuti
|
Rifiuti zero runner
|
Minimo impatto
|
|
Posizionamento
|
All’interno dello stampo
|
Esterno (stampo, macchina o refrigeratore)
|
Costo nascosto di scarsa integrazione del manifold: squilibrio di flusso e rischi di difetti
I sistemi a manifold fungono da punto centrale sia per la consegna dei materiali che per la regolazione termica all’interno di uno stampo a iniezione. Quando un produttore di stampi non ha la capacità di integrare tale caratteristica nei suoi stampi, ci sarebbero percorsi di flusso irregolari.
Questa fisica sbilanciata porta ad alcune cavità che si riempiono più velocemente o si raffreddano a velocità diverse da altre, che è la causa di quattro difetti comuni:
- Scatti brevi: cavità sotto-riempite a causa di una pressione insufficiente alla fine del percorso di flusso.
- Flash: Eccesso di plastica che fuoriesce da cavità sovra-presse vicino all’ingresso.
- Warpage: Parti che si piegano o distorcono dopo l’espulsione causata da velocità di raffreddamento irregolari.
- Variazione dimensionale: Dimensioni incoerenti delle parti attraverso un stampo multi-cavità.
Il ROI dei manifold di alta qualità: produttività e riduzione dei rifiuti
Le prestazioni di un sistema di collettore si presentano direttamente nei tassi di scarto, nei tempi di ciclo e nel volume di produzione. Questi sono risultati misurabili che influenzano la linea di fondo di qualsiasi operazione di stampaggio a iniezione di plastica.
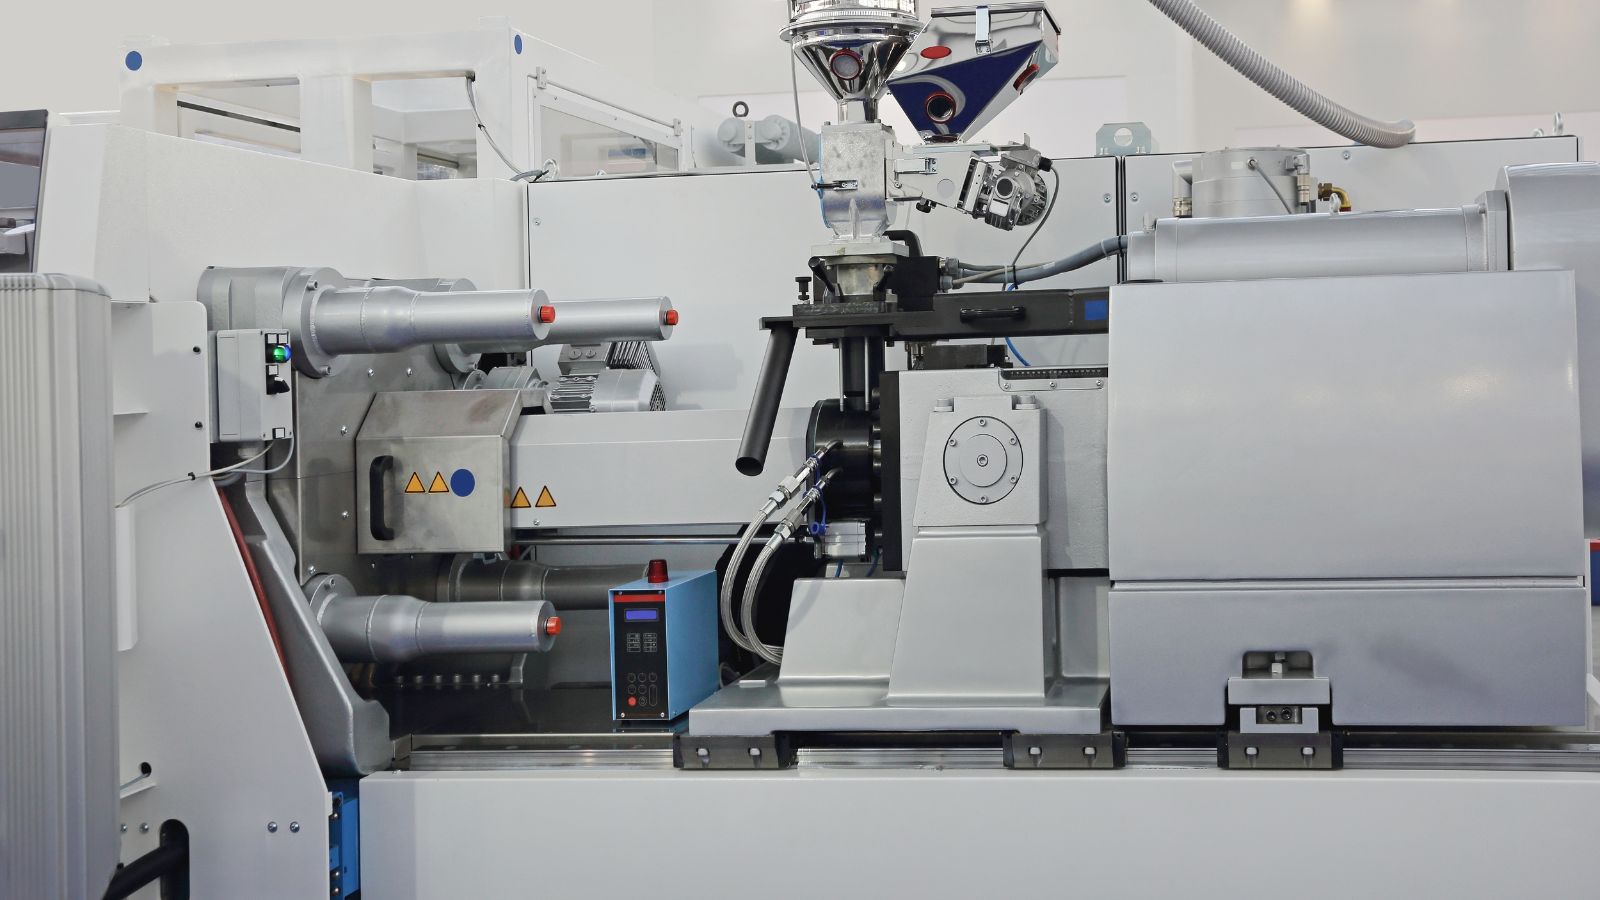
Ridurre i rottami e migliorare l’uniformità delle parti
I sistemi a canale caldo eliminano il canale solido che gli stampi a canale freddo producono ad ogni colpo. Questo da solo può ridurre i rifiuti di materiale dal 10 al 30 per cento a seconda delle dimensioni delle parti e della geometria del canale.
Al di là del risparmio di materiale, i sistemi di collettori bilanciati migliorano la qualità dei pezzi offrendo un riempimento coerente in tutte le cavità. Il riempimento uniforme riduce:
- Variazione di peso tra le parti
- Difetti superficiali come linee di flusso e segni di saldatura
- Incoerenza dimensionale all’interno di un singolo colpo
Tempo di ciclo di accorciamento senza stabilità di sacrificio
I tempi di ciclo più rapidi provengono da due fonti:
- I sistemi a canale caldo rimuovono la necessità di raffreddare ed espellere un canale solido, risparmiando secondi per ciclo.
- Collettori d’acqua con un corretto equilibrio di flusso raffreddare lo stampo in modo uniforme, consentendo alla parte di solidificarsi più velocemente senza deformazioni.
Anche una riduzione di un secondo del tempo di ciclo può tradursi in migliaia di parti aggiuntive a settimana in un sistema di stampaggio ad iniezione ad alta uscita.
Perché i sistemi a canale caldo contano nella produzione di plastica ad alto volume
Per la produzione ad alto volume, i sistemi hot canale di alimentazione pagano per se stessi rapidamente. L’investimento iniziale in un collettore hot canale di alimentazione è compensato da:
| Vantaggi | Impatto |
|---|---|
| Nessun rifiuto del canale | Riduzione del costo del materiale per parte |
| Cicli più veloci | Più alto rendimento per turno |
| Meno post-elaborazione | Riduzione del lavoro per rifilatura e regrind |
| Qualità costante | Meno parti respinte |
I canale di alimentazione caldi sono attrezzature standard in settori come l’automotive, l’imballaggio e i dispositivi medici in cui milioni di parti identiche devono essere prodotte in modo affidabile.
Installazione, monitoraggio e manutenzione
I gruppi di collettori ben progettati hanno bisogno di una corretta installazione e di una corretta manutenzione per funzionare bene. Dopo aver ricevuto gli stampi dai fornitori, gli stampi ad iniezione dovrebbero seguire procedure standardizzate che coprono il collegamento, il monitoraggio e gli intervalli di manutenzione.
Tubi, connessioni e prevenzione delle perdite
Le configurazioni del collettore dell’acqua si basano sui tubi per collegare le porte del collettore ai passaggi di raffreddamento dello stampo ad iniezione. Tipi comuni di connessione includono raccordi NPT, giunti a connessione rapida e barbe di tubi flessibili.
La prevenzione delle perdite inizia con un corretto dimensionamento. I tubi che sono troppo piccoli limitano il flusso, le connessioni che sono raccordi a fessura troppo stretti. I collettori ingegnerizzati con porte codificate a colori e una spaziatura costante riducono gli errori di collegamento e mantengono i tubi flessibili organizzati e fuori dal pavimento del negozio, il che migliora anche la sicurezza sul posto di lavoro.
Utilizzo di un monitor di flusso per verificare le prestazioni di raffreddamento
Un monitor di flusso installato su ogni circuito multiplo fornisce dati in tempo reale sulla portata dell’acqua, sulla pressione e sulla temperatura. Ciò consente di rilevare i problemi prima che influiscano sulla qualità delle parti.
Problemi comuni che un monitor di flusso può catturare:
- Linee di raffreddamento bloccate o limitate dall’accumulo di scala
- Portate basse causato da una pompa difettosa o valvola chiusa
- Drift di temperatura indicando un malfunzionamento del refrigeratore
I sistemi di allarme automatizzati possono avvisare gli operatori quando i parametri non rientrano negli intervalli preimpostati, impedendo alle parti difettose di raggiungere i processi a valle.
Pianificazione per il cambio di servizio e stampo
Il cambio di stampo è un evento frequente nei negozi di stampaggio personalizzati. Gli assemblaggi di manifold che utilizzano raccordi a connessione rapida e layout di porta standardizzati accelerano in modo significativo le modifiche degli utensili.
I programmi di manutenzione dovrebbero includere l’ispezione periodica delle guarnizioni, delle valvole e dei collegamenti dei tubi. I collettori a canale caldo richiedono controlli di pulizia e riscaldamento ad intervalli basati sul tipo di resina e sulle ore di produzione. I collettori d’acqua hanno bisogno di decalcificazione quando i depositi minerali limitano il flusso.
Guida dell’acquirente per specificare e valutare i sistemi manifold
La scelta del giusto sistema di collettore richiede l’allineamento dei vostri obiettivi di produzione con rigorosi standard ingegneristici. Come acquirente di utensili, è necessario specificare la giusta configurazione in anticipo e valutare rigorosamente il design del produttore di stampi durante la revisione DFM (Design for Manufactureability).
Passaggio 1: abbina la configurazione ai tuoi obiettivi di produzione
Prima di rivedere i disegni, restringere l’architettura multiforme in base al volume, al tipo di resina e al budget.
- Manifold del catalogo standard: Conveniente con tempi di consegna brevi. Ideale per le tirature di medio volume e per i requisiti di raffreddamento standard.
- Manifold personalizzati: Necessario per resine ad alta temperatura (300 ° F +), layout di raffreddamento non convenzionali o montaggio diretto allo strumento.
|
Campo di applicazione del progetto & Volume
|
Consigliato Manifold Strategy
|
|---|---|
|
Basso volume / Prototipi
|
Sistema a canale freddo + collettori d’acqua standard
|
|
Mid-Volume / Complessità moderata
|
canale caldo standard + collettori d’acqua a collegamento rapido
|
|
Tolleranze ad alto volume / strette
|
canale caldo personalizzato (zone indipendenti) + Raffreddamento diretto personalizzato + Monitoraggio del flusso
|
|
High-Mix (cambiamenti di stampo frequenti)
|
Collettori d’acqua con connessione rapida, codificati a colori per ridurre i tempi di fermo del cambio
|
Fase 2: Richiedi questi 3 fattori di progettazione durante il DFM
Una volta impostata la configurazione, l’ingegneria interna del collettore determinerà la durata della vita dello stampo. Si consiglia di verificare come il fornitore gestisce questi tre fattori critici:
- Un percorso di flusso “naturalmente bilanciato”: La distanza dall’ingresso centrale a ogni singolo ugello deve essere esattamente uguale in lunghezza e diametro. Ciò impedisce il riempimento irregolare e pesi delle parti incoerenti.
- Zone di controllo termico indipendenti: Ogni zona ugello deve avere il proprio riscaldatore a cartuccia e termocoppia in modo da evitare la creazione di punti freddi (porte bloccate) e punti caldi (resina bruciata).
- Materiale Premium e valutazioni di pressione: I collettori a canale caldo devono essere lavorati con acciaio per utensili di alta qualità o leghe per eliminare i rischi di perdite interne e guasti prematuri degli utensili.
Passaggio 3: fai le domande giuste prima di ordinare
Infine, assicurati che il fornitore possa supportare lo strumento a lungo termine. Chiarire questi dettagli operativi prima di emettere un ordine di acquisto:
- I pezzi di ricambio (sigilli, riscaldatori, termocoppie) sono facilmente disponibili in pronta consegna o sono proprietari con lunghi tempi di consegna?
- Il fornitore può fornire dati di flusso simulati per questa specifica configurazione della porta?
- Qual è la temperatura specifica e la pressione nominale del materiale collettore?
Abbinare il sistema di collettori al tuo ambiente di produzione e mantenere i fornitori ad alti standard di progettazione garantisce che la qualità dei pezzi rimanga elevata. Gestiti correttamente, i collettori passano dall’essere un costo di utensili nascosto a un vantaggio competitivo a lungo termine.







