
Les systèmes de collecteurs sont essentiels au moulage par injection plastique : ils accélèrent les cycles, réduisent les pertes de matière et assurent la régularité des pièces. Sans collecteurs correctement intégrés, les fabricants de moules et de pièces plastiques sont confrontés à des écoulements déséquilibrés, à une hausse des rebuts et à des arrêts coûteux.
Ce guide présente les deux principaux types de collecteurs ainsi que les facteurs de conception essentiels pour prévenir les défauts. Que vous recherchiez un nouveau fournisseur de moules ou évaluiez un projet de pièce moulée par injection plastique, cet article vous aide à définir vos critères de sélection.
Collecteurs à canaux chauds et collecteurs d’eau : quelles différences ?
Pour comprendre les systèmes de collecteurs, il est utile de distinguer leurs deux fonctions :
- Gestion de la matière fondue
- Gestion de la température du moule
Bien qu’ils gèrent des matières différentes, les deux sont essentiels à la qualité du moulage par injection.
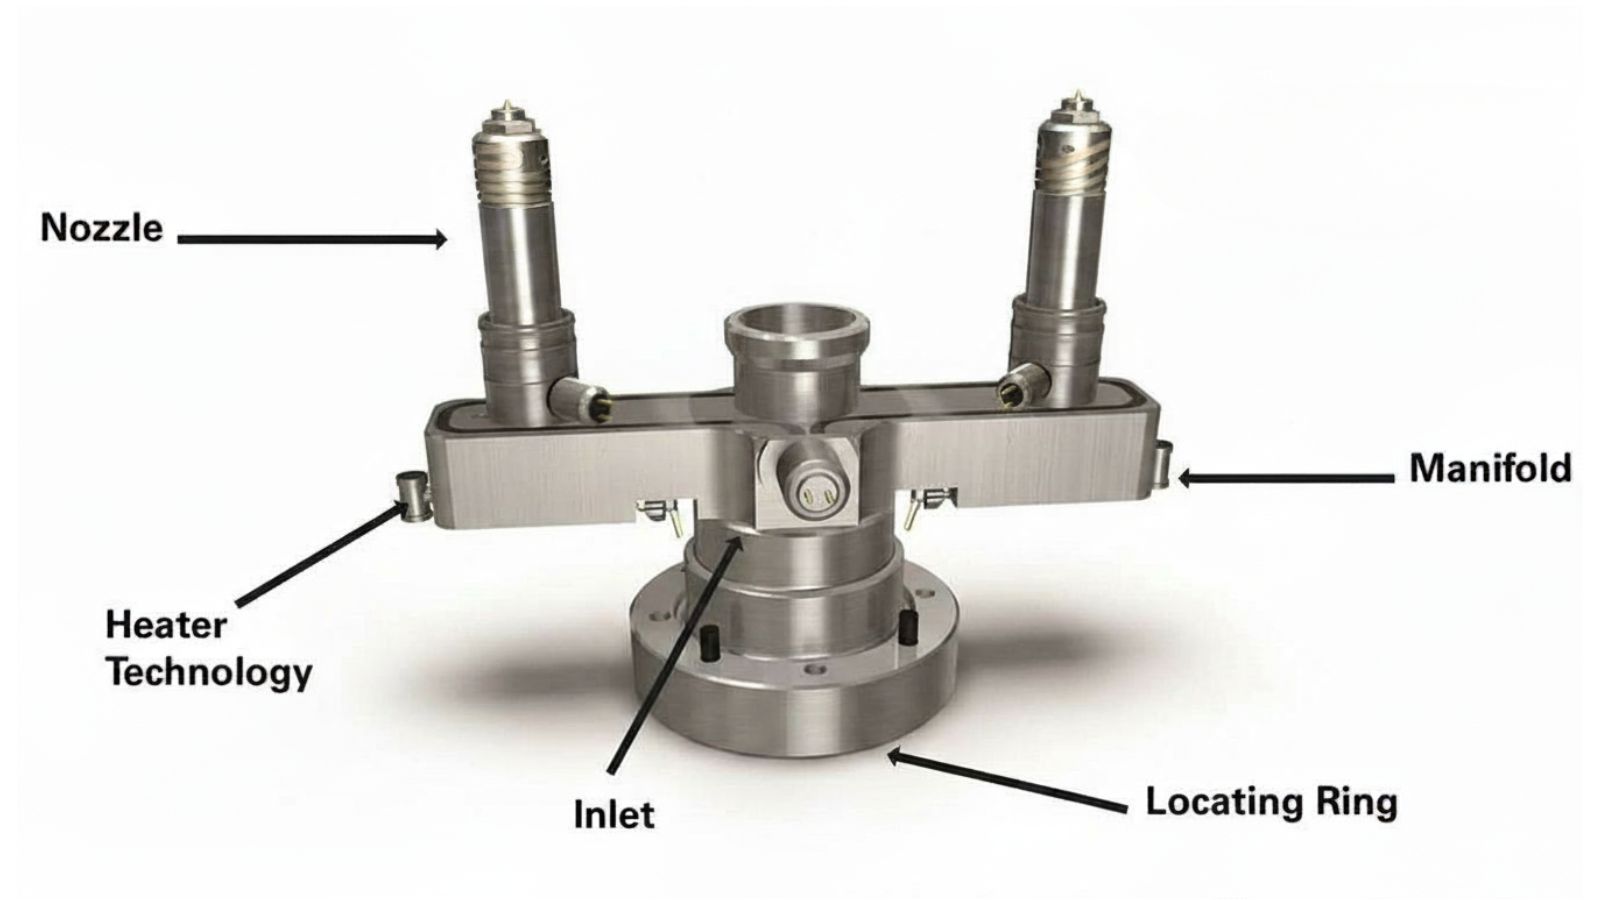
Gestion de la matière fondue : fonctionnement d’un collecteur à canaux chauds
Un système à canaux chauds comprend un collecteur chauffé et des buses individuelles. Des cartouches chauffantes intégrées et des thermocouples maintiennent des températures précises.
Isolé thermiquement des plaques de moule plus froides, le collecteur ne surchauffe pas. Il protège ainsi le thermoplastique, la résine ou le polymère contre la dégradation et l’obstruction des canaux.
Gestion de la température : fonctionnement des collecteurs d’eau
Les canaux chauds acheminent le plastique, tandis que les collecteurs d’eau assurent la régulation thermique. Ils dirigent l’eau refroidie provenant d’une tour de refroidissement ou d’un groupe froid dans les circuits internes du moule. L’eau absorbe la chaleur du plastique fondu, puis repart vers le collecteur sous une température plus élevée.
Cette méthode maintient une pression et un débit réguliers dans tous les orifices, assurant un refroidissement uniforme du moule. Pour accélérer et sécuriser les opérations en atelier, les collecteurs d’eau modernes sont généralement codés par couleur (bleu pour l’arrivée d’eau froide, rouge pour le retour d’eau chaude). Ce repère visuel réduit fortement les erreurs de raccordement lors des changements rapides de moule.
Comparaison rapide
|
Caractéristique
|
Collecteur à canaux chauds
|
Collecteur d’eau
|
|---|---|---|
|
Fonction principale
|
Maintient le plastique fondu en circulation jusqu’aux empreintes
|
Régule le refroidissement ou le chauffage du moule
|
|
Fluide acheminé
|
Résine fondue
|
Eau refroidie ou chauffée
|
|
Effet sur les pertes
|
Aucune perte liée aux canaux
|
Effet minimal
|
|
Emplacement
|
À l’intérieur du moule
|
À l’extérieur (moule, presse ou groupe froid)
|
Coûts cachés d’une intégration défaillante des collecteurs : déséquilibres d’écoulement et risques de défauts
Dans un moule d’injection, les collecteurs assurent à la fois l’acheminement de la matière et la régulation thermique. Si le fabricant du moule ne sait pas intégrer correctement ces fonctions, les parcours d’écoulement deviennent inégaux.
Ces déséquilibres physiques font que certaines empreintes se remplissent plus vite ou refroidissent à un rythme différent des autres, ce qui provoque quatre défauts courants :
- Pièces incomplètes : empreintes insuffisamment remplies en raison d’une pression trop faible en fin de parcours d’écoulement.
- Bavures : excès de plastique qui s’échappe des empreintes soumises à une pression trop élevée près du point d’entrée.
- Gauchissement: Les pièces se plient ou se déforment après l’éjection en raison d’un refroidissement inégal.
- Variations dimensionnelles :dimensions irrégulières d’une pièce à l’autre dans un moule multi-empreintes.
Retour sur investissement des collecteurs de qualité : cadence et réduction des pertes
Les performances d’un système de collecteurs se reflètent directement dans le taux de rebut, les temps de cycle et le volume de production. Ces résultats mesurables ont une incidence directe sur la rentabilité d’une activité de moulage par injection plastique.
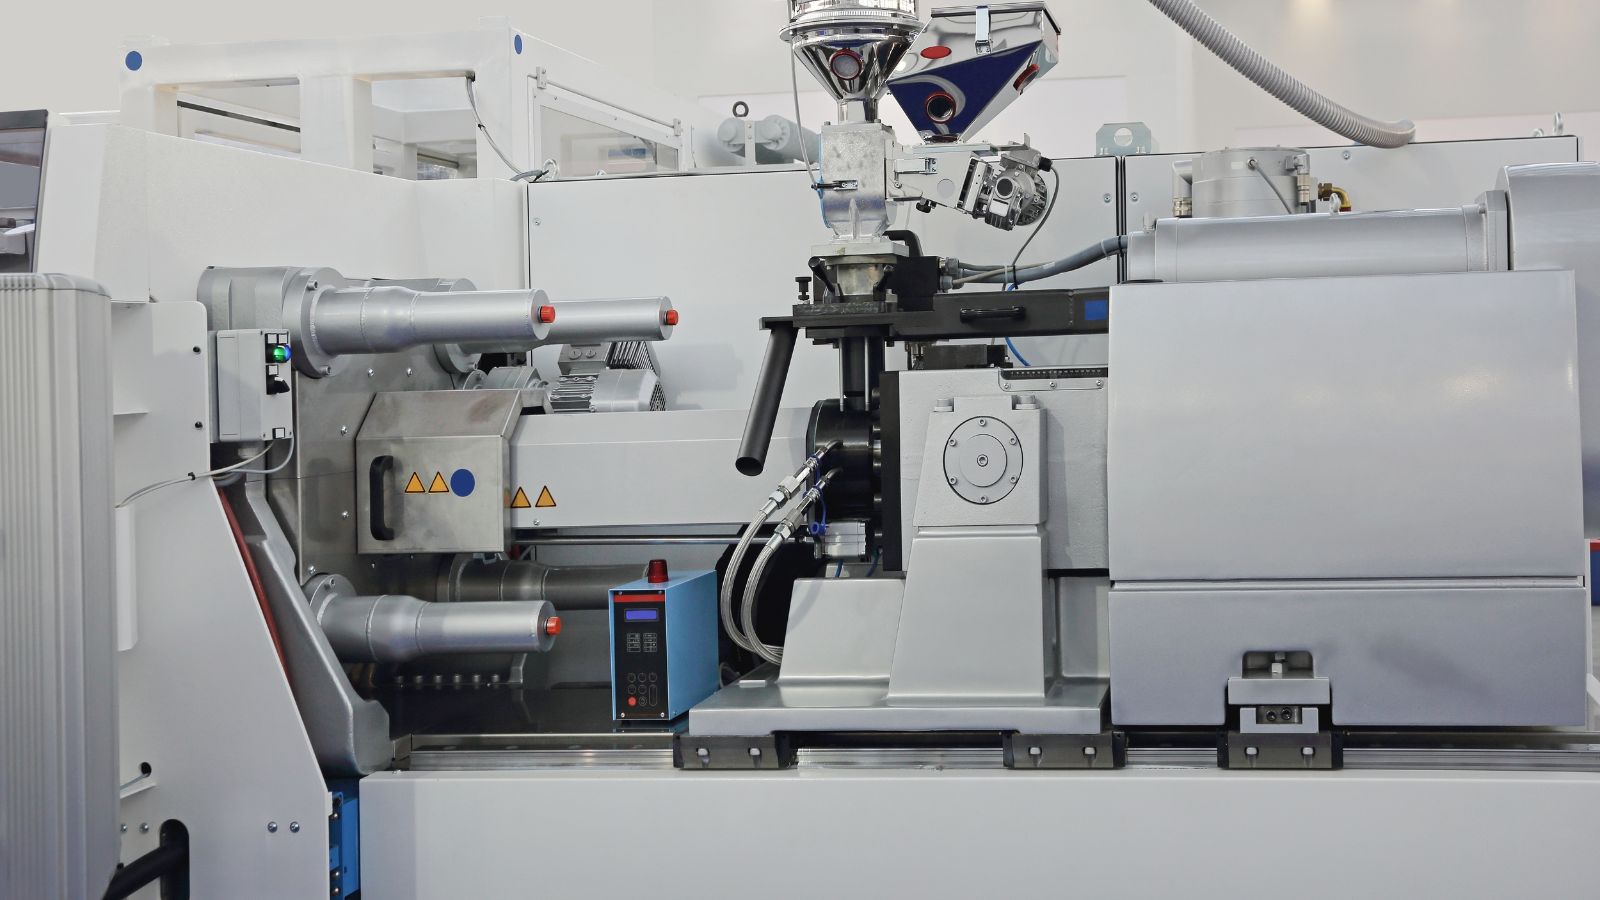
Réduire les rebuts et améliorer la régularité des pièces
Les systèmes à canaux chauds éliminent le canal solide produit à chaque injection par les moules à canaux froids. À eux seuls, ils peuvent réduire les pertes de matière de 10 à 30 %, selon la taille de la pièce et la géométrie du canal.
Au-delà des économies de matière, des collecteurs équilibrés améliorent la qualité des pièces en assurant un remplissage régulier de toutes les empreintes. Un remplissage uniforme réduit :
- les variations de poids entre les pièces
- les défauts de surface, comme les lignes d’écoulement et les marques de soudure
- les écarts dimensionnels entre les pièces d’une même injection
Réduire le temps de cycle sans compromettre la stabilité
La réduction du temps de cycle repose sur deux facteurs :
- Les canaux chauds évitent de refroidir puis d’éjecter un canal solide, ce qui fait gagner plusieurs secondes à chaque cycle.
- Des collecteurs d’eau dont le débit est correctement équilibré refroidissent le mouleuniformément et permettent à la pièce de se solidifier plus vite sans gauchissement.
Dans un système de moulage par injection à forte cadence, une réduction d’une seconde du temps de cycle peut représenter des milliers de pièces supplémentaires par semaine.
Pourquoi les canaux chauds sont essentiels à la production plastique en grandes séries
En grande série, les systèmes à canaux chauds sont rapidement rentabilisés. L’investissement initial dans un collecteur à canaux chauds est compensé par :
| Avantage | Effet |
|---|---|
| Aucune perte dans les canaux | Coût matière inférieur par pièce |
| Cycles plus courts | Production accrue par poste |
| Moins d’opérations de finition | Moins de main-d’œuvre pour l’ébavurage et le broyage des rebuts |
| Qualité régulière | Moins de pièces rejetées |
Les canaux chauds sont courants dans l’automobile, l’emballage et les dispositifs médicaux, où des millions de pièces identiques doivent être produites de manière fiable.
Installation, surveillance et maintenance
Même bien conçus, les ensembles de collecteurs doivent être correctement installés et entretenus pour fonctionner efficacement. Après réception des moules, les mouleurs doivent suivre des procédures standardisées couvrant les raccordements, la surveillance et les intervalles d’entretien.
Tuyaux, raccords et prévention des fuites
Les systèmes à collecteurs d’eau utilisent des tuyaux pour relier les orifices du collecteur aux circuits de refroidissement du moule. Les raccordements courants comprennent les raccords NPT, les raccords rapides et les embouts cannelés.
La prévention des fuites commence par un dimensionnement adapté. Des tuyaux trop petits limitent le débit, tandis que des raccords trop serrés peuvent se fissurer. Des collecteurs conçus avec des orifices codés par couleur et régulièrement espacés réduisent les erreurs de raccordement et maintiennent les tuyaux organisés, à l’écart du sol de l’atelier, ce qui améliore aussi la sécurité.
Utiliser un débitmètre pour vérifier les performances de refroidissement
Un débitmètre installé sur chaque circuit du collecteur fournit en temps réel des données sur le débit d’eau, la pression et la température. Il permet ainsi de détecter les problèmes avant qu’ils n’affectent la qualité des pièces.
Un débitmètre peut détecter notamment :
- les conduites de refroidissement bouchées ou obstruées par l’accumulation de tartre
- les faibles débits dus à une pompe défaillante ou à une vanne fermée
- les dérives de température révélant un dysfonctionnement du groupe froid
Des alarmes automatiques avertissent les opérateurs lorsque les paramètres sortent des plages prédéfinies et empêchent ainsi les pièces défectueuses d’atteindre les étapes de production suivantes.
Prévoir la maintenance et les changements de moule
Les changements de moule sont fréquents dans les ateliers de moulage à façon. Les ensembles de collecteurs dotés de raccords rapides et d’orifices disposés selon un schéma standardisé accélèrent considérablement ces opérations.
Le calendrier de maintenance doit prévoir l’inspection périodique des joints, des vannes et des raccords de tuyaux. Les collecteurs à canaux chauds nécessitent un nettoyage et un contrôle des chauffages à des intervalles définis selon le type de résine et les heures de production. Les collecteurs d’eau doivent être détartrés lorsque les dépôts minéraux réduisent le débit.
Guide d’achat : spécifier et évaluer les systèmes de collecteurs
Le choix du bon système de collecteurs suppose d’accorder vos objectifs de production à des exigences d’ingénierie strictes. En tant qu’acheteur d’outillage, vous devez définir la bonne configuration dès le départ et évaluer rigoureusement la conception du moule lors de l’étude DFM (conception en vue de la fabrication).
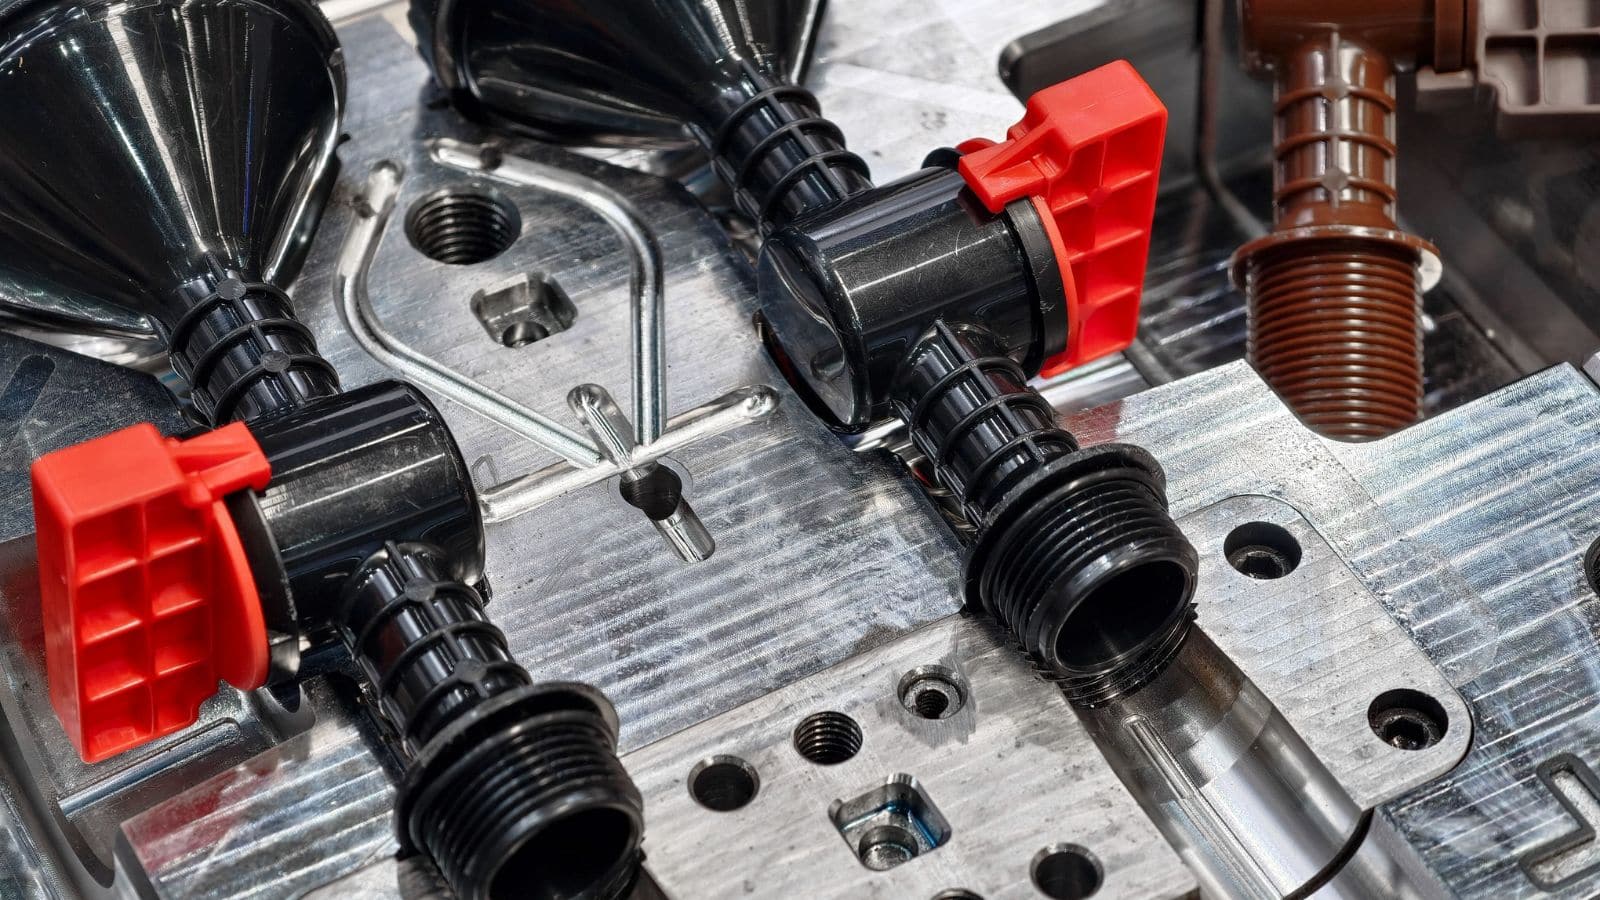
Étape 1 : adapter la configuration à vos objectifs de production
Avant d’examiner les conceptions, définissez l’architecture du collecteur en fonction du volume, du type de résine et du budget.
- Collecteurs standard sur catalogue : économiques et disponibles dans des délais courts. Idéaux pour les volumes intermédiaires et les besoins de refroidissement standard.
- Collecteurs sur mesure : nécessaires pour les résines haute température (300 °F+), les circuits de refroidissement atypiques ou le montage direct sur le moule.
|
Périmètre et volume du projet
|
Stratégie de collecteur recommandée
|
|---|---|
|
Petites séries / prototypes
|
Canaux froids + collecteurs d’eau standard
|
|
Volume intermédiaire / complexité modérée
|
Canaux chauds standard + collecteurs d’eau à raccords rapides
|
|
Grande série / tolérances serrées
|
Canaux chauds sur mesure (zones indépendantes) + refroidissement sur mesure monté directement + surveillance du débit
|
|
Grande diversité de produits (changements fréquents de moule)
|
Collecteurs d’eau à raccords rapides et codés par couleur pour réduire les arrêts liés aux changements de moule
|
Étape 2 : exiger ces 3 critères de conception lors de l’étude DFM
Une fois la configuration définie, la conception interne du collecteur déterminera la durée de vie du moule. Vérifiez comment le fournisseur traite ces trois facteurs essentiels :
- Un parcours d’écoulement « naturellement équilibré » : la distance entre l’entrée centrale et chaque buse doit être exactement la même, en longueur comme en diamètre. Cela évite les remplissages inégaux et les écarts de poids entre pièces.
- Zones de régulation thermique indépendantes : chaque zone de buse doit disposer de sa propre cartouche chauffante et de son thermocouple afin d’éviter les points froids (points d’injection obstrués) et les points chauds (résine brûlée).
- Matériaux haut de gamme et tenue en pression : les collecteurs à canaux chauds doivent être usinés dans un acier à outils ou un alliage de qualité supérieure pour éviter les fuites internes et la défaillance prématurée de l’outillage.
Étape 3 : poser les bonnes questions avant la commande
Enfin, vérifiez que le fournisseur pourra assurer le suivi de l’outillage à long terme. Clarifiez les points opérationnels suivants avant d’émettre le bon de commande :
- Les pièces de rechange (joints, chauffages, thermocouples) sont-elles disponibles sur stock ou sont-elles propriétaires, avec de longs délais d’approvisionnement ?
- Le fournisseur peut-il fournir des données de simulation d’écoulement pour cette configuration précise des orifices ?
- Quelles sont les limites précises de température et de pression du matériau du collecteur ?
L’adéquation du système de collecteurs à votre environnement de production et le respect d’exigences de conception élevées garantissent une qualité constante des pièces. Bien gérés, les collecteurs cessent d’être un coût d’outillage caché et deviennent un avantage concurrentiel durable.







