
Verteilersysteme sind für den Kunststoffspritzguss unverzichtbar: Sie verkürzen Zykluszeiten, verringern Materialabfälle und gewährleisten gleichbleibende Teilequalität. Ohne passend integrierte Verteiler müssen Werkzeugbauer und Kunststoffteilehersteller mit unausgeglichenen Fließwegen, steigenden Ausschussquoten und kostspieligen Stillständen rechnen.
Dieser Leitfaden erläutert die beiden Haupttypen von Verteilern und wichtige Konstruktionsfaktoren zur Vermeidung von Fehlern. Ob Sie einen neuen Werkzeuglieferanten suchen oder ein Projekt für ein Kunststoffspritzgussteil bewerten – hier finden Sie die Auswahlkriterien für Ihren Bedarf.
Heißkanalsysteme oder Wasserverteilersysteme
Um Verteilersysteme zu verstehen, sollte man ihre zwei unterschiedlichen Aufgaben betrachten:
- Schmelze führen
- Werkzeugtemperatur steuern
Obwohl sie unterschiedliche Medien führen, sind beide für hochwertigen Spritzguss entscheidend.
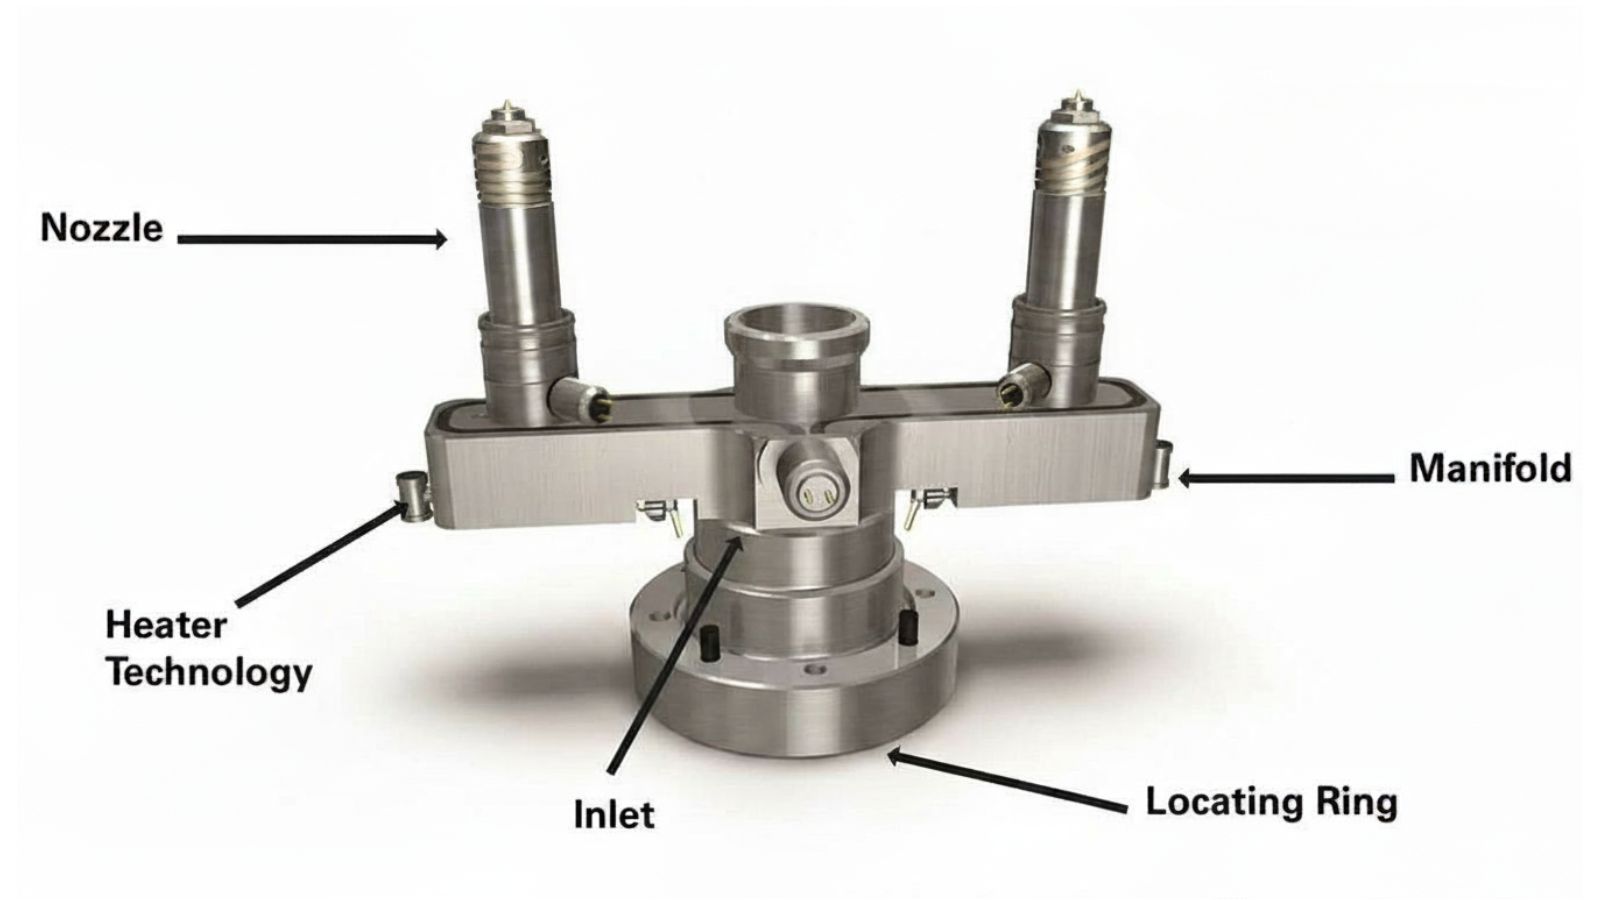
Schmelze führen: Funktionsweise eines Heißkanalverteilers
Ein Heißkanalsystem besteht aus einem beheizten Verteiler und einzelnen Düsen. Eingebettete Heizpatronen und Thermoelemente halten die Temperatur präzise aufrecht.
Da der Verteiler thermisch von den kühleren Werkzeugplatten isoliert ist, wird er nicht überhitzt. So werden Thermoplaste, Harze oder Polymere vor Zersetzung geschützt und die Kanäle bleiben frei.
Temperatur steuern: Funktionsweise von Wasserverteilern
Während Heißkanäle den Kunststoff zuführen, übernehmen Wasserverteiler die thermische Kühlung. Sie leiten gekühltes Wasser aus einem Kühlturm oder Kaltwassersatz durch die internen Kanäle des Werkzeugs, nehmen die Wärme des geschmolzenen Kunststoffs auf und führen das erwärmte Rücklaufwasser ab.
Diese Methode sorgt an allen Anschlüssen für gleichmäßigen Druck und Durchfluss und gewährleistet dadurch eine gleichmäßige Werkzeugkühlung. Damit Abläufe in der Fertigung schneller und sicherer werden, sind moderne Wasserverteiler üblicherweise farblich gekennzeichnet (blau für den kalten Zulauf, rot für den warmen Rücklauf). Diese einfache visuelle Kennzeichnung reduziert Anschlussfehler beim schnellen Werkzeugwechsel erheblich.
Kurzer Vergleich
|
Merkmal
|
Heißkanalverteiler
|
Wasserverteiler
|
|---|---|---|
|
Hauptfunktion
|
Hält den flüssigen Kunststoff auf dem Weg zu den Kavitäten in Bewegung
|
Regelt die Kühlung oder Erwärmung des Werkzeugs
|
|
Geführtes Medium
|
Geschmolzenes Harz
|
Gekühltes oder erwärmtes Wasser
|
|
Auswirkung auf den Abfall
|
Kein Angussabfall
|
Geringe Auswirkungen
|
|
Positionierung
|
Im Werkzeug
|
Außerhalb (Form, Maschine oder Kühlgerät)
|
Verborgene Kosten einer schlechten Verteilerintegration: unausgewogene Fließwege und Fehlerrisiken
Verteilersysteme sind in einer Spritzgießform die zentrale Einheit für die Materialzufuhr und die Temperaturregelung. Fehlt einem Werkzeughersteller die Fähigkeit, solche Systeme in seine Formen zu integrieren, entstehen ungleichmäßige Fließwege.
Diese physikalische Unwucht führt dazu, dass sich manche Kavitäten schneller füllen oder unterschiedlich schnell abkühlen. Dadurch entstehen vier häufige Fehler:
- Unvollständige Füllungen: Kavitäten werden nicht vollständig gefüllt, weil am Ende des Fließwegs nicht genügend Druck anliegt.
- Gratbildung: Überschüssiger Kunststoff tritt nahe dem Einlass aus überdruckbeaufschlagten Kavitäten aus.
- Verzug: Teile verbiegen oder verformen sich nach dem Auswerfen aufgrund ungleichmäßiger Abkühlraten.
- Maßabweichungen: Uneinheitliche Teileabmessungen innerhalb eines Mehrkavitätenform.
Der ROI hochwertiger Verteiler: mehr Durchsatz und weniger Ausschuss
Die Leistung eines Verteilersystems zeigt sich unmittelbar in Ausschussquoten, Zykluszeiten und Produktionsvolumen. Diese messbaren Ergebnisse beeinflussen direkt das wirtschaftliche Ergebnis jedes Kunststoffspritzgießbetriebs.
Ausschuss senken und Teilegleichmäßigkeit verbessern
Heißkanalsysteme vermeiden den festen Anguss, der bei jedem Schuss in Kaltkanalformen entsteht. Allein dadurch lassen sich – je nach Teilegröße und Angussgeometrie – 10 bis 30 Prozent Materialabfall einsparen.
Ausgewogene Verteilersysteme verbessern über die Materialeinsparung hinaus die Teilequalität, indem sie alle Kavitäten gleichmäßig füllen. Eine gleichmäßige Füllung verringert:
- Gewichtsunterschiede zwischen den Teilen
- Oberflächenfehler wie Fließlinien und Bindenähte
- Maßabweichungen innerhalb eines Schusses
Zykluszeiten verkürzen, ohne die Prozessstabilität zu beeinträchtigen
Kürzere Zykluszeiten ergeben sich aus zwei Faktoren:
- Heißkanäle machen es überflüssig, einen festen Anguss abzukühlen und auszuwerfen. So werden pro Zyklus mehrere Sekunden eingespart.
- Wasserverteiler mit ausgeglichenem Durchfluss kühlen die Form gleichmäßig und ermöglichen ein schnelleres Erstarren des Teils ohne Verzug.
Selbst eine Verkürzung der Zykluszeit um eine Sekunde kann bei einer Spritzgießanlage mit hohem Ausstoß mehrere Tausend zusätzliche Teile pro Woche ermöglichen.
Warum Heißkanäle bei der Kunststoff-Großserienfertigung wichtig sind
Bei der Großserienfertigung amortisieren sich Heißkanalsysteme schnell. Die anfängliche Investition in einen Heißkanalverteiler wird ausgeglichen durch:
| Vorteil | Auswirkung |
|---|---|
| Kein Angussabfall | Geringere Materialkosten pro Teil |
| Kürzere Zykluszeiten | Höherer Ausstoß pro Schicht |
| Weniger Nachbearbeitung | Weniger Arbeitsaufwand für Entgraten und Mahlgutaufbereitung |
| Konstante Qualität | Weniger Ausschussteile |
Heißkanäle sind in Branchen wie der Automobilindustrie, Verpackungsindustrie und Medizintechnik Standard, wenn Millionen identischer Teile zuverlässig hergestellt werden müssen.
Installation, Überwachung und Wartung
Damit Verteilereinheiten zuverlässig funktionieren, müssen sie fachgerecht installiert und ordnungsgemäß gewartet werden. Nach Erhalt der Werkzeuge vom Lieferanten sollten Spritzgießer standardisierte Verfahren für Anschluss, Überwachung und Wartungsintervalle befolgen.
Schläuche, Anschlüsse und Leckagevermeidung
Bei Wasserverteilersystemen verbinden Schläuche die Verteileranschlüsse mit den Kühlkanälen der Spritzgießform. Zu den gängigen Anschlussarten zählen NPT-Fittings, Schnellkupplungen und Schlauchtüllen.
Leckagen lassen sich durch die richtige Dimensionierung vermeiden. Zu kleine Schläuche begrenzen den Durchfluss; zu fest angezogene Anschlüsse können Fittings beschädigen. Technisch ausgelegte Verteiler mit farblich gekennzeichneten Anschlüssen und gleichmäßigen Abständen verringern Anschlussfehler und halten die Schläuche geordnet vom Hallenboden fern. Das verbessert zugleich die Arbeitssicherheit.
Kühlleistung mit einem Durchflussmonitor überprüfen
Ein Durchflussmonitor an jedem Verteilerkreislauf liefert Echtzeitdaten zu Wasserdurchfluss, Druck und Temperatur. So lassen sich Probleme erkennen, bevor sie die Teilequalität beeinträchtigen.
Zu den typischen Problemen, die ein Durchflussmonitor erkennt, zählen:
- Verstopfte oder eingeschränkte Kühlleitungen durch Kalkablagerungen
- Zu geringe Durchflussmengen durch eine defekte Pumpe oder ein geschlossenes Ventil
- Temperaturabweichungen als Hinweis auf eine Fehlfunktion des Kühlgeräts
Automatische Alarmsysteme benachrichtigen das Bedienpersonal, wenn Parameter außerhalb voreingestellter Bereiche liegen. So wird verhindert, dass fehlerhafte Teile an nachgelagerte Prozesse gelangen.
Wartung und Werkzeugwechsel einplanen
In Auftragsfertigungen kommt es häufig zu Werkzeugwechseln. Verteilereinheiten mit Schnellkupplungen und standardisierten Anschlussanordnungen beschleunigen den Werkzeugwechsel erheblich.
Der Wartungsplan sollte regelmäßige Prüfungen von Dichtungen, Ventilen und Schlauchverbindungen vorsehen. Heißkanalverteiler müssen je nach Harztyp und Betriebsstunden gereinigt und ihre Heizelemente geprüft werden. Bei Wasserverteilern ist eine Entkalkung erforderlich, sobald Mineralablagerungen den Durchfluss einschränken.
Leitfaden für Käufer: Verteilersysteme spezifizieren und bewerten
Bei der Auswahl des passenden Verteilersystems müssen die Produktionsziele mit strengen technischen Anforderungen in Einklang gebracht werden. Als Werkzeugkäufer sollten Sie die richtige Konfiguration von Anfang an festlegen und die Konstruktion des Werkzeugbauers bei der DFM-Prüfung (Design for Manufacturability, fertigungsgerechte Konstruktion) sorgfältig bewerten.
Schritt 1: Konfiguration auf die Produktionsziele abstimmen
Grenzen Sie die Auswahl der Verteilerarchitektur anhand von Produktionsvolumen, Harztyp und Budget ein, bevor Sie die Konstruktionen prüfen.
- Verteiler aus dem Standardkatalog: Kosteneffizient und mit kurzen Lieferzeiten. Ideal für mittlere Stückzahlen und standardmäßige Kühlanforderungen.
- Kundenspezifisch gefertigte Verteiler: Erforderlich für Hochtemperaturharze (300 °F+), ungewöhnliche Kühlkanalanordnungen oder die direkte Montage am Werkzeug.
|
Projektumfang und Volumen
|
Empfohlene Verteilerstrategie
|
|---|---|
|
Kleine Stückzahlen / Prototypen
|
Kaltkanalsystem + Standard-Wasserverteiler
|
|
Mittlere Stückzahlen / mittlere Komplexität
|
Standard-Heißkanal + Wasserverteiler mit Schnellkupplungen
|
|
Große Stückzahlen / enge Toleranzen
|
Kundenspezifischer Heißkanal (unabhängige Zonen) + kundenspezifische Direktkühlung am Werkzeug + Durchflussüberwachung
|
|
Hohe Variantenvielfalt (häufige Werkzeugwechsel)
|
Wasserverteiler mit Schnellkupplungen und Farbcodierung zur drastischen Verkürzung der Umrüststillstände
|
Schritt 2: Diese drei Konstruktionsfaktoren bei der DFM-Prüfung einfordern
Nach Festlegung der Konfiguration bestimmt die interne Konstruktion des Verteilers die Lebensdauer Ihrer Form. Prüfen Sie, wie der Lieferant mit diesen drei entscheidenden Faktoren umgeht:
- Natürlich ausgeglichener Fließweg: Der Abstand vom zentralen Einlass zu jeder einzelnen Düse muss exakt dieselbe Länge und denselben Durchmesser haben. So werden ungleichmäßige Füllungen und schwankende Teilegewichte verhindert.
- Unabhängige Temperaturregelzonen: Jede Düsen-Zone muss über eine eigene Heizpatrone und ein eigenes Thermoelement verfügen, um kalte Stellen (verstopfte Anschnitte) und heiße Stellen (verbranntes Harz) zu vermeiden.
- Hochwertige Werkstoffe und Druckstufen: Heißkanalverteiler müssen aus hochwertigem Werkzeugstahl oder geeigneten Legierungen gefertigt sein, um interne Leckagen und einen vorzeitigen Werkzeugausfall zu verhindern.
Schritt 3: Vor der Bestellung die richtigen Fragen stellen
Stellen Sie schließlich sicher, dass der Lieferant das Werkzeug langfristig betreuen kann. Klären Sie diese betrieblichen Details, bevor Sie eine Bestellung aufgeben:
- Sind Ersatzteile (Dichtungen, Heizungen, Thermoelemente) sofort ab Lager erhältlich oder handelt es sich um proprietäre Teile mit langen Lieferzeiten?
- Kann der Lieferant simulierte Fließdaten für genau diese Anschlusskonfiguration bereitstellen?
- Welche Temperatur- und Druckstufe hat der Werkstoff des Verteilers konkret?
Wenn das Verteilersystem auf Ihre Produktionsumgebung abgestimmt ist und Lieferanten hohe Konstruktionsstandards einhalten, bleibt die Teilequalität konstant hoch. Richtig ausgelegt, wird der Verteiler von einem verborgenen Werkzeugkostenfaktor zu einem langfristigen Wettbewerbsvorteil.







