
L’éclairage extérieur en plastique gagne en popularité auprès des fabricants OEM qui souhaitent produire à grande échelle des luminaires extérieurs durables, légers et économiques. Quels sont précisément ses avantages et comment les fabricants de luminaires les obtiennent-ils grâce à un outillage de précision ?
Dans ce guide, Moldie passe en revue tous les facteurs essentiels, du choix approprié de la résine à la conception pour la fabrication (DFM), et explique comment nous relevons les défis du moulage par injection pour les composants de qualité optique.
Pourquoi les plastiques techniques remplacent le métal dans les luminaires extérieurs
Les plastiques techniques comme le polycarbonate, l’ABS et le nylon chargé de fibres de verre remplacent progressivement l’aluminium moulé sous pression et la tôle d’acier dans les boîtiers, lentilles et réflecteurs de luminaires extérieurs.
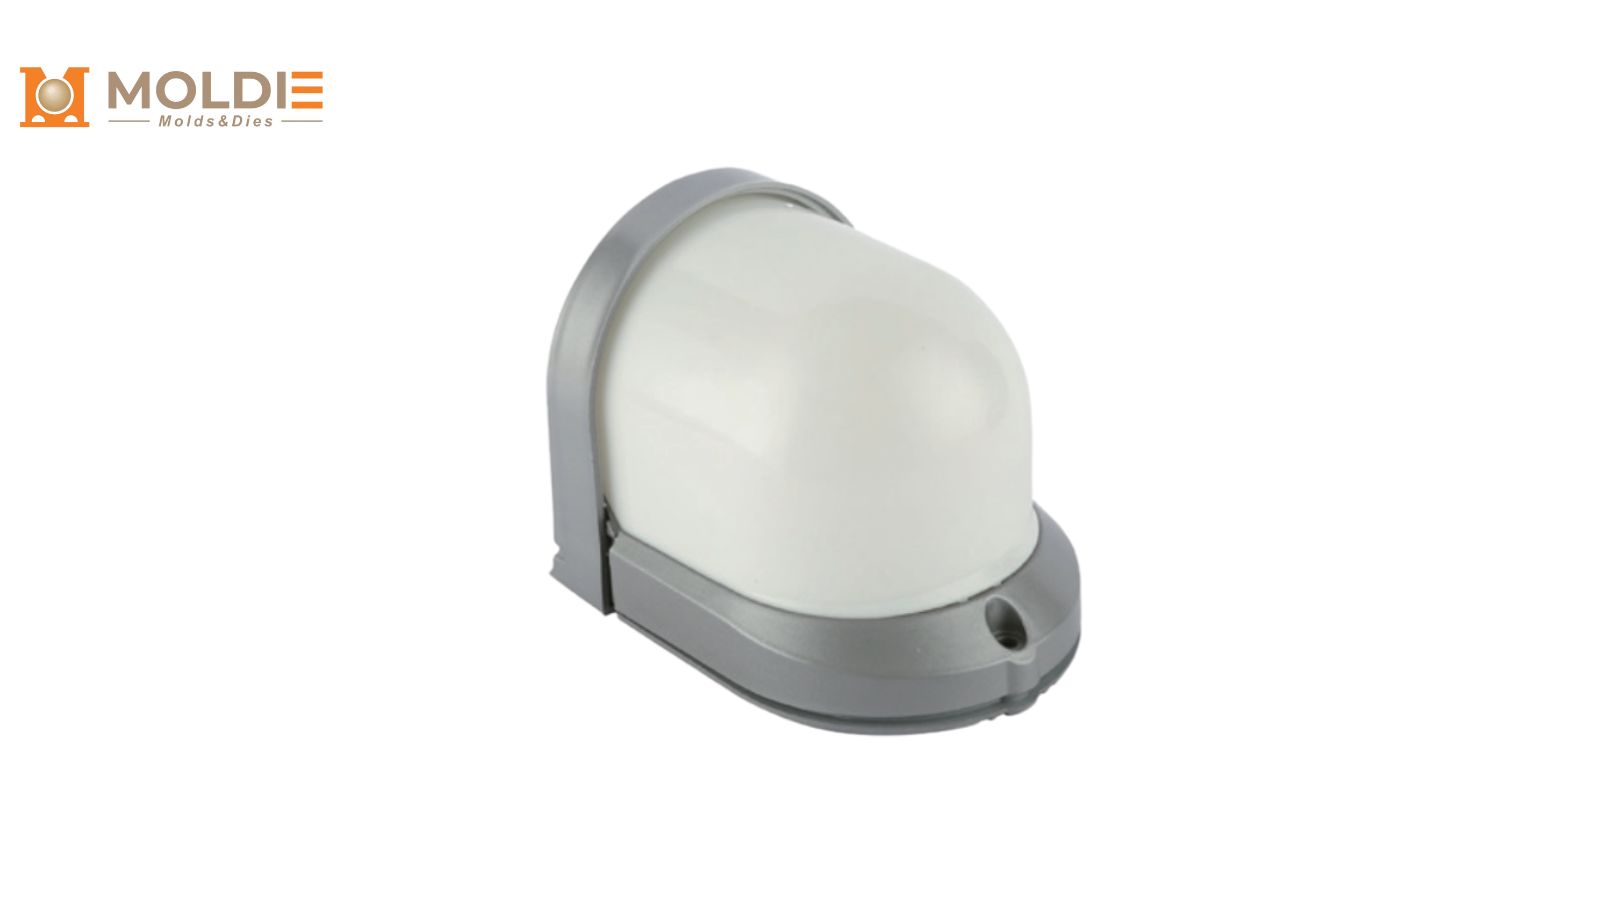
Résistance à la corrosion sur les côtes et dans les environnements difficiles
Les luminaires métalliques installés sur les côtes, dans les usines chimiques et dans les régions très humides nécessitent des revêtements protecteurs coûteux, comme le thermolaquage, l’anodisation ou la galvanisation à chaud. De plus, ces finitions peuvent elles aussi s’éroder sous l’effet des embruns salins et des atmosphères acides.
Les plastiques techniques sont naturellement insensibles à la corrosion galvanique et électrochimique. Un boîtier en polycarbonate ou en ASA peut réussir des milliers d’heures d’essais au brouillard salin (ASTM B117) sans dégradation de surface. Cela élimine les opérations de finition secondaires et réduit considérablement les réclamations au titre de la garantie dans les environnements difficiles.
Réduction importante du poids et simplification de l’assemblage
Un boîtier en polycarbonate pèse généralement 40 à 50 pour cent de moins qu’une pièce équivalente en aluminium moulé sous pression. Cette réduction de poids simplifie les fixations, réduit les coûts d’expédition et accélère l’installation lors de déploiements commerciaux ou municipaux à grande échelle.
Des ensembles plus légers permettent également d’utiliser des supports plus fins et moins de fixations. Les systèmes d’emboîtement moulés directement dans les pièces en plastique peuvent remplacer entièrement les vis, réduisant ainsi la main-d’œuvre d’assemblage sur la ligne de production.
Rentabilité de la production à grand volume
Le moulage par injection répartit le coût de l’outillage sur des dizaines ou des centaines de milliers d’unités. Une fois le moule fabriqué, le coût unitaire d’un boîtier en plastique devient nettement inférieur à celui de son équivalent en métal moulé sous pression ou embouti.
| Facteur | Aluminium moulé sous pression | Plastique moulé par injection |
|---|---|---|
| Délai d’outillage | 8 à 14 semaines | 4 à 8 semaines |
| Finition secondaire | Nécessaire (revêtement, anodisation) | Souvent inutile |
| Temps de cycle par pièce | 45 à 90 secondes | 15 à 45 secondes |
[Les données réelles dépendront des détails de la conception du moule ou des exigences du produit.]
Ces avantages économiques font du plastique le choix évident pour les programmes d’éclairage extérieur à grand volume soumis à des objectifs de coût unitaire ambitieux.
Choisir les bonnes résines pour les conditions extérieures extrêmes
Le choix du polymère est la décision d’ingénierie la plus importante dans un projet d’éclairage extérieur en plastique. Forts de notre expérience dans les pièces d’éclairage extérieur et la fabrication de moules, nous avons résumé les principaux matériaux utilisés dans ce domaine spécialisé.
Polycarbonate stabilisé aux UV pour des lentilles incassables
Le polycarbonate offre une résistance aux chocs environ 250 fois supérieure à celle du verre, ce qui en fait le matériau de référence pour les lentilles et caches résistants au vandalisme.
Lorsqu’il est formulé avec des stabilisants UV comme le benzotriazole ou les HALS (stabilisants à base d’amines à encombrement stérique), le PC conserve ses propriétés mécaniques et sa transparence après des années d’exposition directe au soleil.
Le PC convient particulièrement aux lentilles de projecteurs, aux diffuseurs de bornes lumineuses et aux caches d’appliques extérieures, où les risques de choc sont réels.
PMMA (acrylique) pour une clarté optique durable sans jaunissement
Le polyméthacrylate de méthyle offre une transmission lumineuse de 92%, la plus élevée parmi les thermoplastiques courants. Il résiste bien mieux au jaunissement que le polycarbonate lors d’une exposition prolongée aux UV, ce qui en fait un excellent choix pour les luminaires décoratifs et architecturaux où l’aspect est important.
Il faut toutefois tenir compte d’un compromis : sa résistance aux chocs est inférieure à celle du PC. Les lentilles en PMMA conviennent mieux aux applications protégées ou aux configurations où un écran secondaire en polycarbonate peut absorber les charges mécaniques. Sa clarté optique en fait aussi un matériau idéal pour les lentilles réfractrices de précision qui façonnent le faisceau lumineux.
Plastiques thermoconducteurs pour dissiper la chaleur des LED
Les plastiques standard agissent comme des isolants thermiques, ce qui pose problème lorsque des LED puissantes dégagent une chaleur qu’il faut évacuer. Des mélanges de polymères thermoconducteurs, chargés de particules céramiques ou de graphite, offrent une conductivité thermique de 1 à 20 W/mK. Cette valeur reste très inférieure à celle du cuivre ou de l’aluminium, mais elle suffit pour de nombreux modules LED de puissance moyenne.
Ces mélanges permettent aux ingénieurs d’intégrer directement des fonctions de dissipateur thermique dans le boîtier moulé, en remplaçant un dissipateur en aluminium séparé et une enveloppe en plastique, ce qui réduit à la fois le coût de la nomenclature et le temps d’assemblage.
Stratégies DFM de moulage par injection pour atteindre IP65+
L’obtention d’un indice de protection IP65 ou supérieur pour un luminaire moulé par injection exige une attention particulière aux plans de joint, aux surfaces d’étanchéité et aux tolérances dimensionnelles. Une revue DFM à l’étape de la conception du moule évite des reprises coûteuses par la suite.
Concevoir les systèmes d’emboîtement et les gorges de joint
Les systèmes d’emboîtement doivent présenter des angles de dépouille suffisants (généralement 1 à 2 degrés par côté) et respecter les limites de déflexion dans le domaine élastique de la résine choisie. Des bras d’emboîtement trop sollicités flueraient ou se fissureraient en service, compromettant l’étanchéité.
Les gorges de joint doivent respecter les recommandations suivantes :
- Régler la profondeur de la gorge pour comprimer le joint torique ou le joint de 20 à 30%
- Prévoir une largeur de gorge légèrement supérieure à la section du joint non comprimé
- Prévoir une gorge continue et ininterrompue, avec des angles arrondis pour éviter tout pincement
Placer la gorge du joint sur la même moitié du moule que la surface d’étanchéité garantit des tolérances plus serrées et une étanchéité plus régulière.
Maîtriser l’épaisseur des parois pour éviter les retassures et le gauchissement
L’uniformité de l’épaisseur des parois est essentielle à la fois pour l’aspect et l’intégrité structurelle. Les sections épaisses refroidissent plus lentement que les sections fines, créant des contraintes internes qui provoquent des retassures sur les surfaces visibles et le gauchissement des panneaux plats.
Pour la plupart des boîtiers d’éclairage extérieur, il est préférable de maintenir l’épaisseur nominale des parois entre 2.0 et 3.0 mm. Si une rigidité supplémentaire est nécessaire, utilisez des nervures représentant 50 à 60% de l’épaisseur nominale plutôt que d’augmenter l’épaisseur de la paroi.
Des transitions progressives entre sections épaisses et fines, avec un rapport maximal de 3:1, favorisent un écoulement constant de la matière fondue et réduisent les contraintes induites par le moulage.
Surmoulage et moulage par insertion pour une étanchéité homogène
Surmoulage
Cette technique fixe directement un joint souple en TPE (élastomère thermoplastique) sur un boîtier rigide en PC ou en ABS, supprimant le besoin d’un joint séparé et de l’étape d’assemblage correspondante. La liaison chimique entre le TPE et le substrat crée une étanchéité qui ne peut ni se déplacer ni tomber pendant la manipulation.
Moulage par insertion
Le moulage par insertion est tout aussi utile pour intégrer directement dans la pièce en plastique des inserts filetés en laiton, des bornes électriques ou des passe-câbles. Cette approche produit un composant étanche monobloc, simplifie l’assemblage final et améliore durablement les performances IP.
Surmonter les défis du moulage par injection des composants optiques
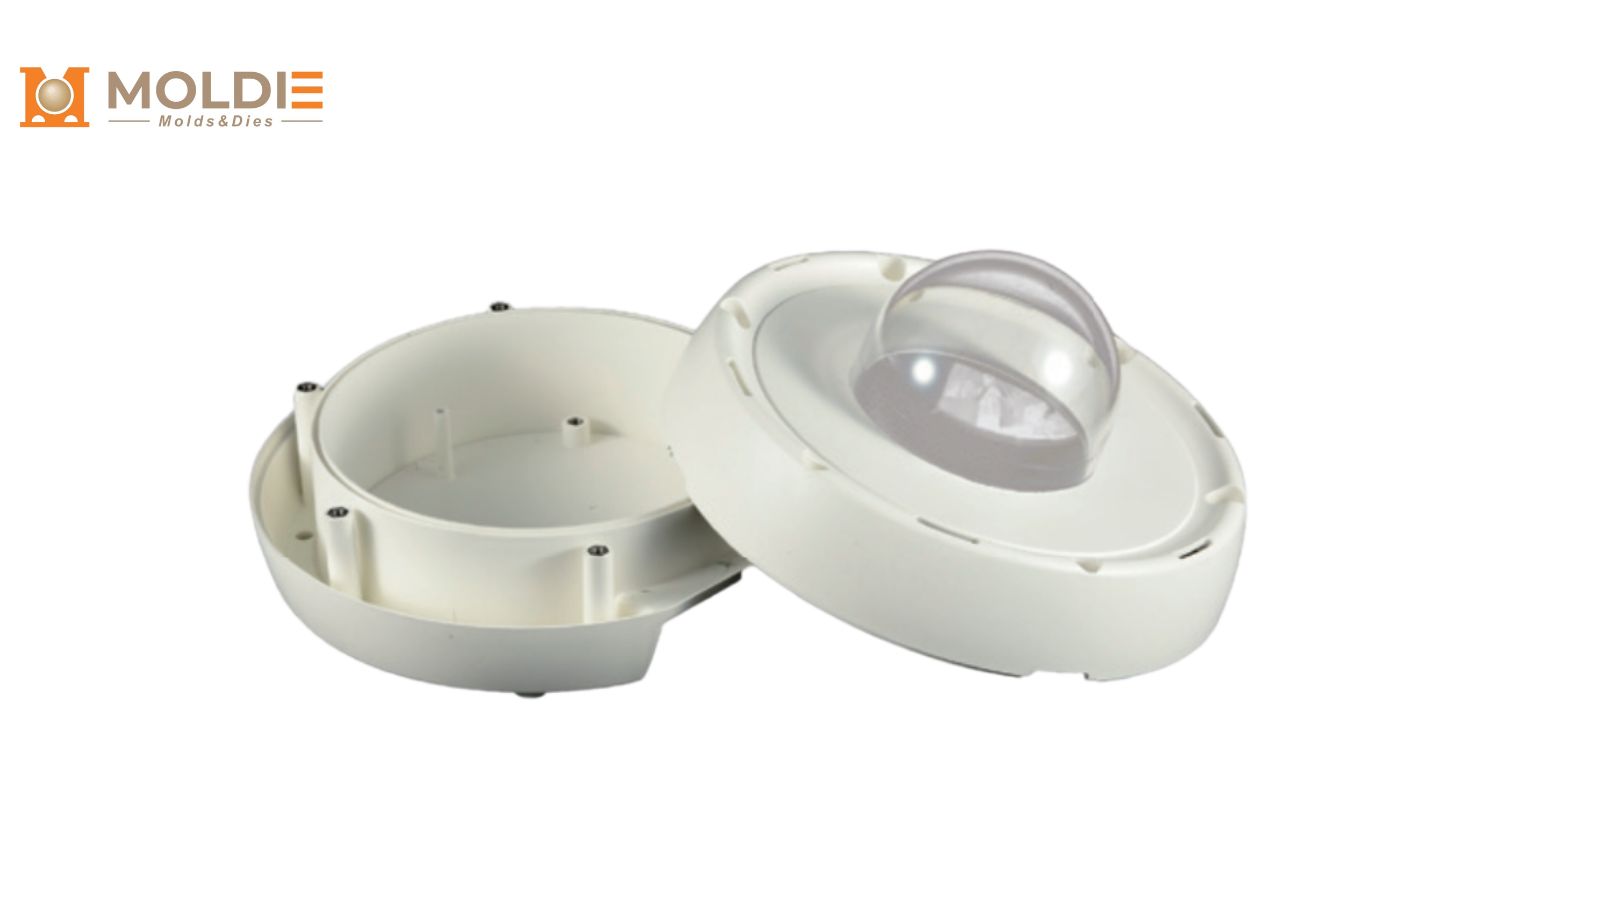
Les pièces optiques comme les lentilles, les réfracteurs et les diffuseurs exigent une maîtrise du procédé plus stricte que les composants structurels standard. Même de petits défauts peuvent disperser la lumière, réduire la transmission ou créer des artefacts visibles dans le faisceau.
Maîtriser la température du moule pour éliminer la biréfringence
La biréfringence apparaît lorsque les contraintes internes produisent des indices de réfraction différents selon les directions dans la pièce moulée. Elle se manifeste par des motifs irisés sous lumière polarisée et dégrade l’uniformité optique.
La principale solution consiste à maintenir une température de moule élevée et homogène. Pour les lentilles en polycarbonate, la température de surface du moule se situe généralement entre 80 et 120°C. Cela ralentit le refroidissement, permet aux chaînes de polymère de se détendre et réduit les contraintes résiduelles. Des canaux de refroidissement conformes dans l’acier du moule améliorent encore l’homogénéité de la température dans l’empreinte.
Obtenir des finitions SPI très brillantes pour une transmission lumineuse maximale
Le système de classification des finitions de la Society of the Plastics Industry (SPI) définit la qualité de surface. Les composants optiques exigent des finitions SPI A-1 ou A-2, obtenues par polissage au diamant de l’acier de l’empreinte.
Points clés pour les moules optiques très brillants :
- Utiliser des aciers de moule trempés, comme le S136 ou le NAK80, qui acceptent et conservent un poli miroir
- Spécifier une rugosité de surface de Ra 0.01 à 0.05 µm sur les surfaces optiques
- Entretenir régulièrement les surfaces du moule par un nouveau polissage afin d’éviter les micro-rayures au fil des séries
Toute imperfection à la surface du moule se reproduit directement sur la lentille moulée, réduisant la transmission lumineuse et créant des défauts de diffusion.
Une ventilation efficace pour éviter les brûlures
Les brûlures, également appelées marques diesel, apparaissent lorsque l’air emprisonné dans l’empreinte se comprime et s’enflamme pendant l’injection. Sur une lentille transparente, même une légère brûlure suffit à entraîner le rejet de la pièce.
Une ventilation adéquate nécessite des évents fins (de 0.02 à 0.04 mm de profondeur pour le PC), usinés aux derniers points de remplissage. Le moulage assisté par vide constitue une autre option pour les géométries de lentilles complexes lorsque la ventilation passive ne suffit pas. Les logiciels de simulation d’écoulement dans le moule peuvent prédire les zones de piégeage d’air dès la conception, ce qui permet aux ingénieurs de positionner les évents de manière préventive.
S’associer à Moldie pour vos projets d’éclairage extérieur
Transformer la conception d’un luminaire en produit fabriqué en série exige un partenaire spécialisé dans le moulage. Moldie fournit des services complets de fabrication de moules et de composants en plastiques optiques et structurels, notamment :
- Prototypage et fabrication d’outillage : des prototypes usinés par CNC aux moules de production multi-empreintes en acier trempé P20/H13, vous pouvez acheter directement votre outillage auprès de nous.
- Production évolutive : passage sans difficulté des séries pilotes à la fabrication à grand volume (centaines de milliers d’unités).
- Contrôle qualité rigoureux : vérification dimensionnelle par MMT pour les joints IP65+, essais optiques des lentilles et assistance pour la conformité UL/IEC.
Prêt à passer du concept à la production ? Visiter Moldie est votre première étape pour fabriquer un luminaire fiable, prêt pour le marché.






