
Kunststoff-Außenleuchten werden bei OEM-Herstellern immer beliebter, die langlebige, leichte und kosteneffiziente Außenleuchten in großen Stückzahlen fertigen möchten. Doch welche Vorteile bietet das Verfahren genau, und wie erzielen Leuchtenhersteller sie mit präzise konstruierten Werkzeugen?
In diesem Leitfaden behandeln wir bei Moldie alle entscheidenden Faktoren – von der richtigen Harzauswahl und Fertigungsgerechte Konstruktion (DFM) bis hin zu den Lösungen für Herausforderungen des Spritzgusses bei optischen Komponenten.
Warum technische Kunststoffe Metall bei Außenleuchten ersetzen
Technische Kunststoffe wie Polycarbonat, ABS und glasfaserverstärktes Nylon ersetzen zunehmend Aluminiumdruckguss und Stahlblech für Gehäuse, Linsen und Reflektoren von Außenleuchten.
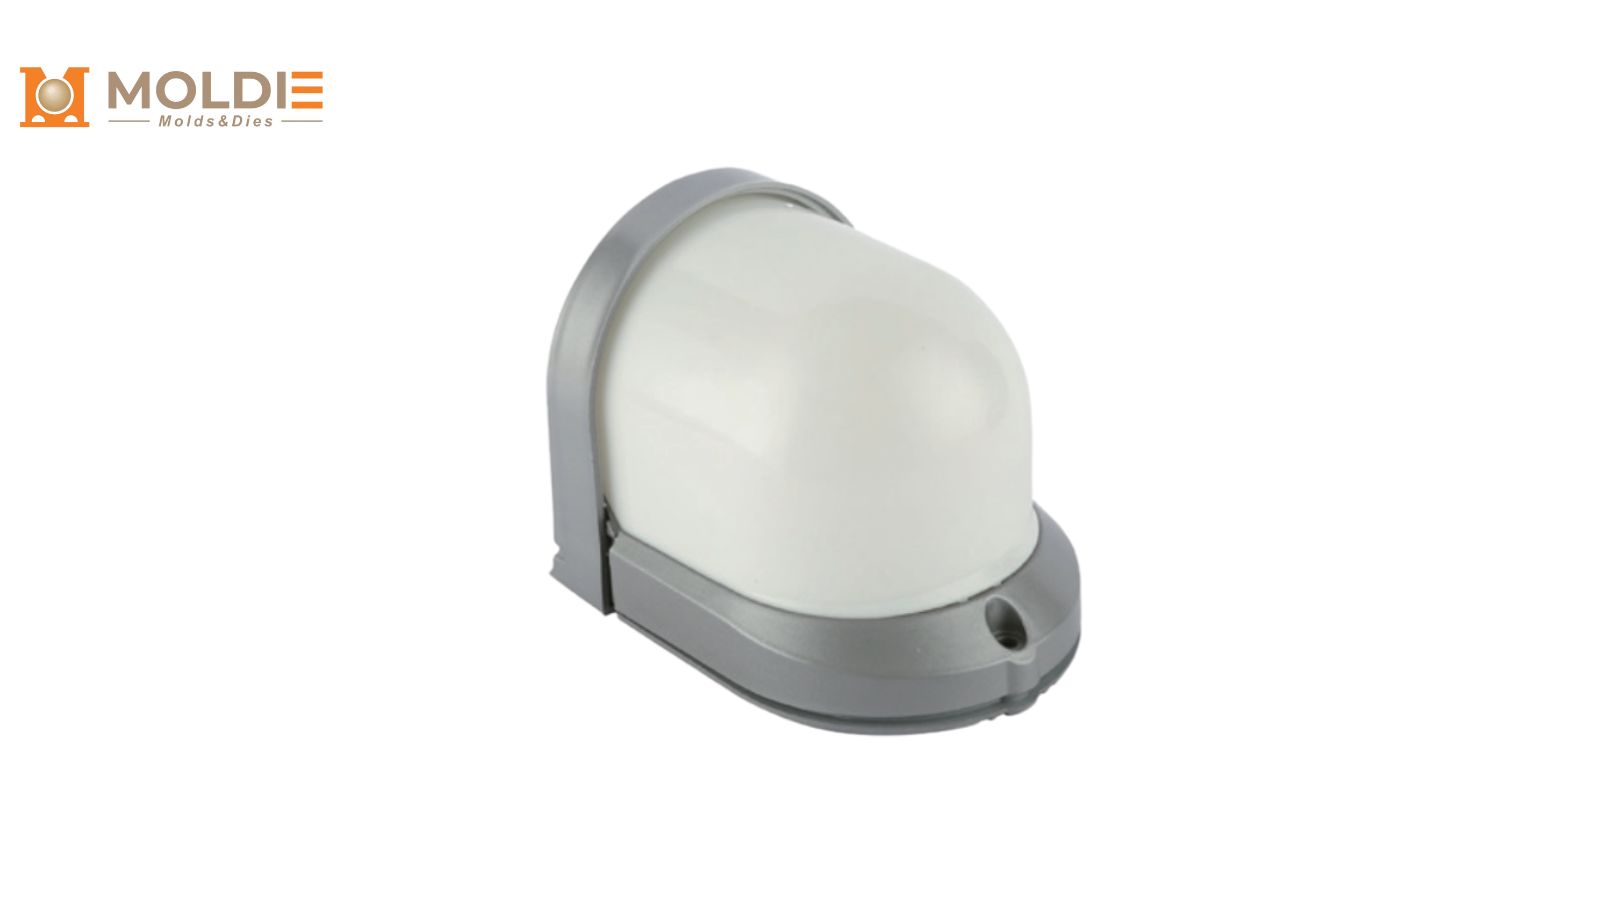
Korrosionsbeständigkeit in Küstenregionen und rauen Umgebungen
Metallene Außenleuchten in Küstengebieten, Chemiewerken und Regionen mit hoher Luftfeuchtigkeit benötigen teure Schutzbeschichtungen wie Pulverbeschichtung, Anodisierung oder Feuerverzinkung. Zudem können diese Oberflächen durch Salznebel und saure Atmosphären angegriffen werden.
Technische Kunststoffe sind von Natur aus immun gegen galvanische und elektrochemische Korrosion. Ein Gehäuse aus Polycarbonat oder ASA besteht Tausende Stunden Salzsprühtests nach ASTM B117 ohne Oberflächenabbau. Dadurch entfallen zusätzliche Nachbearbeitungsschritte und Gewährleistungsansprüche in rauen Umgebungen gehen deutlich zurück.
Deutliche Gewichtsreduzierung und vereinfachte Montage
Ein Polycarbonatgehäuse wiegt typischerweise 40 bis 50 Prozent weniger als ein vergleichbares Aluminiumdruckgussteil. Das geringere Gewicht vereinfacht die Befestigung, senkt Versandkosten und beschleunigt die Installation bei groß angelegten gewerblichen oder kommunalen Projekten.
Leichtere Baugruppen ermöglichen außerdem dünnere Stützhalterungen und weniger Befestigungselemente. Direkt in Kunststoffteile eingeformte Schnappverbindungen können Schrauben vollständig ersetzen und so den Montageaufwand in der Produktionslinie verringern.
Kosteneffizienz bei der Serienfertigung
Beim Spritzguss verteilen sich die Werkzeugkosten auf Zehntausende oder Hunderttausende Teile. Nach dem Formenbau liegen die Stückkosten eines Kunststoffgehäuses deutlich unter denen eines vergleichbaren Druckguss- oder Metallstanzteils.
| Faktor | Aluminiumdruckguss | Kunststoffspritzguss |
|---|---|---|
| Werkzeugvorlaufzeit | 8 bis 14 Wochen | 4 bis 8 Wochen |
| Nachbearbeitung der Oberfläche | Erforderlich (Beschichtung, Anodisierung) | Häufig nicht erforderlich |
| Zykluszeit pro Teil | 45 bis 90 Sekunden | 15 bis 45 Sekunden |
[The actual data will be determined by the details in mold designs or product requirements.]
Diese wirtschaftlichen Vorteile machen Kunststoff zur klaren Wahl für Außenbeleuchtungsprogramme mit hohen Stückzahlen und anspruchsvollen Stückkostenzielen.
Die richtigen Harze für extreme Außenbedingungen auswählen
Die Wahl des passenden Polymers ist die wichtigste technische Entscheidung bei einem Projekt für Kunststoff-Außenleuchten. Auf Basis unserer bisherigen Erfahrung mit Außenleuchtenteilen und Formenbau haben wir einige der wichtigsten Materialien dieses Spezialgebiets zusammengefasst.
UV-stabilisiertes Polycarbonat (PC) für bruchsichere Linsen
Polycarbonat bietet etwa die 250-fache Schlagfestigkeit von Glas und ist daher das bevorzugte Material für vandalismussichere Linsen und Abdeckungen.
Mit UV-Stabilisatoren wie Benzotriazol oder HALS (gehinderte Amin-Lichtstabilisatoren) versetzt, behält PC seine mechanischen Eigenschaften und Transparenz auch nach jahrelanger direkter Sonneneinstrahlung.
PC eignet sich gut für Flutlichtlinsen, Pollerleuchten-Diffusoren und Wandstrahlerabdeckungen, bei denen mit Stößen zu rechnen ist.
PMMA (Acryl) für lang anhaltende optische Klarheit ohne Vergilbung
Polymethylmethacrylat bietet eine Lichtdurchlässigkeit von 92 Prozent, den höchsten Wert unter den gängigen Thermoplasten. Bei längerer UV-Bestrahlung vergilbt es deutlich weniger als Polycarbonat und eignet sich daher hervorragend für dekorative Leuchten und Architekturbeleuchtung, bei denen das Erscheinungsbild wichtig ist.
Allerdings gibt es einen Kompromiss: Die Schlagfestigkeit ist geringer als bei PC. PMMA-Linsen eignen sich am besten für geschützte Anwendungen oder dort, wo eine zusätzliche Polycarbonatabdeckung mechanische Belastungen aufnehmen kann. Dank seiner optischen Klarheit eignet sich PMMA außerdem ideal für Präzisions-Refraktorlinsen zur Formung des Lichtstrahls.
Wärmeleitfähige Kunststoffe zur Wärmeableitung von LEDs
Standardkunststoffe wirken wärmeisolierend. Das ist problematisch, wenn leistungsstarke LEDs Wärme erzeugen, die abgeführt werden muss. Wärmeleitfähige Polymermischungen mit Keramik- oder Graphitpartikeln erreichen Wärmeleitfähigkeiten von 1 bis 20 W/mK. Das liegt weit unter Kupfer oder Aluminium, reicht aber für viele LED-Module mittlerer Leistung aus.
Mit diesen Mischungen können Konstrukteure Kühlkörpermerkmale direkt in das Formgehäuse integrieren. Dadurch werden ein separater Aluminiumkühlkörper und ein Kunststoffgehäuse ersetzt, was Materialkosten und Montagezeit senkt.
DFM-Strategien im Spritzguss für Schutzarten ab IP65
Um bei einer spritzgegossenen Leuchte die Schutzart IP65 oder höher zu erreichen, müssen Trennlinien, Dichtflächen und Maßtoleranzen. Eine DFM-Prüfung bereits in der Formenkonstruktionsphase verhindert später kostspielige Nacharbeiten.
Schnappverbindungen und Dichtungsnuten konstruieren
Schnappverbindungen müssen ausreichend große Entformungsschrägen (typischerweise 1 bis 2 Grad je Seite) und Durchbiegungsgrenzen innerhalb des elastischen Bereichs des ausgewählten Harzes aufweisen. Übermäßig beanspruchte Schnapparme können im Einsatz kriechen oder brechen, wodurch die Dichtung versagt.
Für Dichtungsnuten gelten folgende Richtlinien:
- Nuttiefe so auslegen, dass der O-Ring oder die Dichtung um 20 bis 30 % komprimiert wird
- Nutbreite etwas größer als der Querschnitt der unbelasteten Dichtung
- Durchgehender, unterbrechungsfreier Nutverlauf mit abgerundeten Ecken, damit die Dichtung nicht eingeklemmt wird
Wird die Dichtungsnut auf derselben Formhälfte wie die Dichtfläche platziert, lassen sich engere Toleranzen und eine gleichmäßigere Abdichtung erreichen.
Wandstärke steuern, um Einfallstellen und Verzug zu verhindern
Eine gleichmäßige Wandstärke ist entscheidend für die Oberflächenqualität und die strukturelle Integrität. Dicke Bereiche kühlen langsamer ab als dünne und erzeugen dadurch innere Spannungen, die sichtbare Einfallstellen und Verzug an flachen Flächen verursachen.
Als bewährte Richtlinie gilt, eine nominale Wandstärke bei den meisten Gehäusen für Außenleuchten auf 2,0 bis 3,0 mm zu begrenzen. Ist zusätzliche Steifigkeit erforderlich, sollten Rippen mit 50 bis 60 % der nominalen Wandstärke eingesetzt werden, statt die Wand selbst zu verdicken.
Allmähliche Übergänge zwischen dicken und dünnen Bereichen mit einem Verhältnis von höchstens 3:1 sorgen für einen gleichmäßigen Schmelzefluss und reduzieren die im Formteil entstehenden Spannungen.
Umspritzen und Einlegetechnik für nahtlose Abdichtung
Umspritzen
Dabei wird eine weiche TPE-Dichtung (thermoplastisches Elastomer) direkt auf ein starres PC- oder ABS-Gehäuse aufgebracht. Eine separate Dichtung samt Montageschritt entfällt. Die chemische Verbindung zwischen TPE und Trägermaterial bildet eine Dichtung, die sich bei der Handhabung weder verschieben noch lösen kann.
Einlegetechnik
Auch das Einlegeverfahren eignet sich, um Messing-Gewindeeinsätze, elektrische Kontakte oder Kabelverschraubungen direkt in das Kunststoffteil einzubetten. So entsteht ein abgedichtetes, monolithisches Bauteil, das die Endmontage vereinfacht und die langfristige IP-Schutzwirkung verbessert.
Herausforderungen des Spritzgusses bei optischen Komponenten bewältigen
Optische Teile wie Linsen, Refraktoren und Diffusoren erfordern eine präzisere Prozesskontrolle als herkömmliche Strukturbauteile. Selbst kleine Fehler können Licht streuen, die Transmission verringern oder sichtbare Störungen im Strahlbild erzeugen.
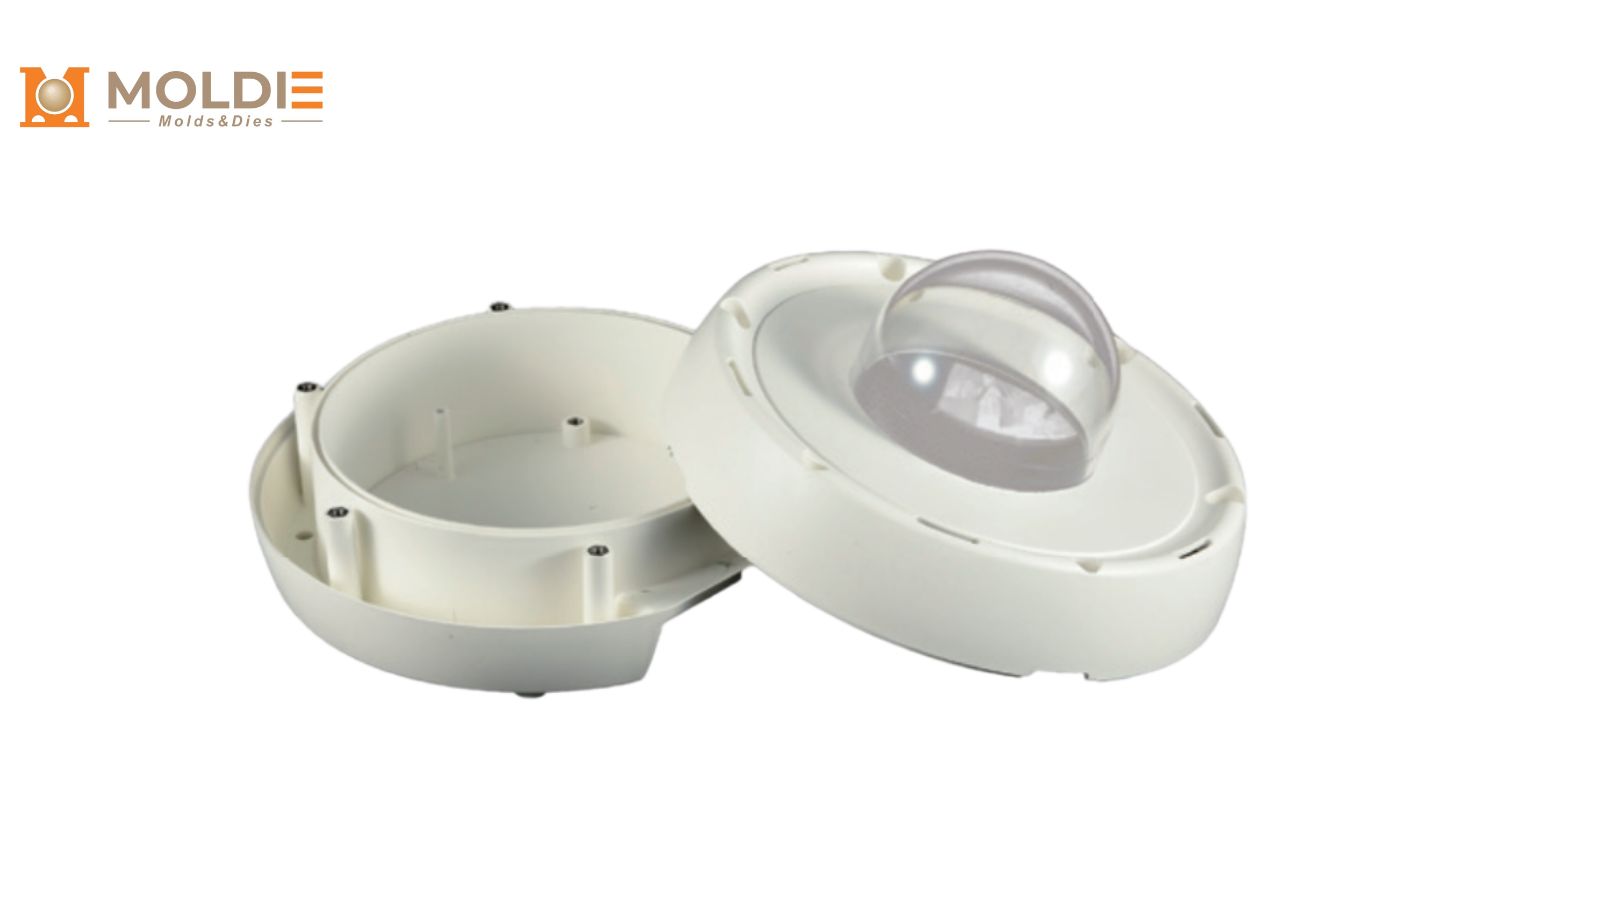
Formtemperatur steuern, um Doppelbrechung zu vermeiden
Doppelbrechung entsteht, wenn innere Spannungen im Formteil in verschiedenen Richtungen unterschiedliche Brechungsindizes verursachen. Unter polarisiertem Licht zeigt sie sich als regenbogenfarbene Muster und beeinträchtigt die optische Gleichmäßigkeit.
Die wichtigste Gegenmaßnahme ist eine hohe und gleichmäßige Formtemperatur. Bei Polycarbonatlinsen sind Formoberflächentemperaturen von 80 bis 120 °C üblich. Dadurch kühlt das Material langsamer ab, sodass sich die Polymerketten entspannen und Restspannungen abnehmen. Konturnahe Kühlkanäle im Formstahl verbessern die Temperaturgleichmäßigkeit über die gesamte Kavität zusätzlich.
Hochglänzende SPI-Oberflächen für maximale Lichtdurchlässigkeit erzielen
Das Klassifizierungssystem der Society of the Plastics Industry (SPI) definiert die Oberflächenqualität. Optische Komponenten erfordern Oberflächen der Klassen SPI A-1 oder A-2, die durch Diamantpolieren des Formkavitätenstahls erreicht werden.
Wichtige Aspekte bei hochglänzenden optischen Formen:
- Gehärtete Formstähle wie S136 oder NAK80 verwenden, die sich spiegelglatt polieren lassen und die Politur halten
- Für optische Oberflächen eine Rauheit von Ra 0,01 bis 0,05 µm festlegen
- Formoberflächen regelmäßig nachpolieren, um Mikrokratzer während der Produktionsläufe zu vermeiden
Jede Unregelmäßigkeit auf der Formoberfläche überträgt sich direkt auf die geformte Linse, verringert die Lichtdurchlässigkeit und verursacht Streuungsfehler.
Wirksame Entlüftung zur Vermeidung von Brandflecken
Brandflecken, auch Dieseleffekt genannt, entstehen, wenn eingeschlossene Luft in der Formkavität während des Einspritzens komprimiert wird und sich entzündet. Bei einer klaren Linse führt selbst ein schwacher Brandfleck zur Zurückweisung des Teils.
Für eine wirksame Entlüftung müssen dünne Entlüftungsschlitze (bei PC 0,02 bis 0,04 mm tief) an den zuletzt gefüllten Stellen eingearbeitet werden. Bei komplexen Linsengeometrien, für die eine passive Entlüftung nicht ausreicht, ist auch Vakuumunterstützung möglich. Formfüllsimulationssoftware kann bereits in der Konstruktionsphase Lufteinschlüsse vorhersagen, damit Ingenieure Entlüftungen vorausschauend statt erst nachträglich platzieren können.
Mit Moldie bei Projekten für Außenleuchten zusammenarbeiten
Um eine Leuchtenkonstruktion in ein Serienprodukt zu überführen, benötigen Sie einen spezialisierten Spritzgusspartner. Moldie bietet die durchgängige Herstellung von Formen und Komponenten aus optischen und strukturellen Kunststoffen, darunter:
- Prototyping und Werkzeugbau: Von CNC-gefertigten Prototypen bis hin zu gehärteten Mehrkavitäten-Produktionsformen aus P20-/H13-Stahl können Sie Werkzeuge direkt bei uns beziehen.
- Skalierbare Produktion: Nahtlose Skalierung von Pilotserien bis zur Fertigung großer Stückzahlen (Hunderttausende Einheiten).
- Strenge Qualitätskontrolle: Maßprüfung mit Koordinatenmessgeräten für Dichtungen der Schutzart IP65+, optische Prüfung von Linsen sowie Unterstützung bei der UL-/IEC-Konformität.
Möchten Sie vom Konzept zur Produktion übergehen? Ein Besuch bei Moldie ist Ihr erster Schritt zu einer zuverlässigen, marktreifen Leuchte.







