
Пластмасовото външно осветление се увеличава в популярността на производителите на OEM, които се стремят да построят трайни, леки и рентабилни външни устройства в мащаба. Но какви са точно ползите и как производителите на осветление ги постигат с прецизни инженерни тулинги?
В това ръководство ние в Moldie ще покрием всеки критичен фактор, от правилната селекция на смоли и проектиране за производство (DFM) до това как преодоляваме предизвикателствата на инжектирането за оптични компоненти.
Защо инженерните пластмаси заместват метал в външни фиксове
Инженерните пластмаси като поликарбонат, ABS и найлон, армиран със стъклени влакна, постепенно заменят лятия под налягане алуминий и листовата стомана в корпусите, лещите и отражателите на външни осветителни тела.
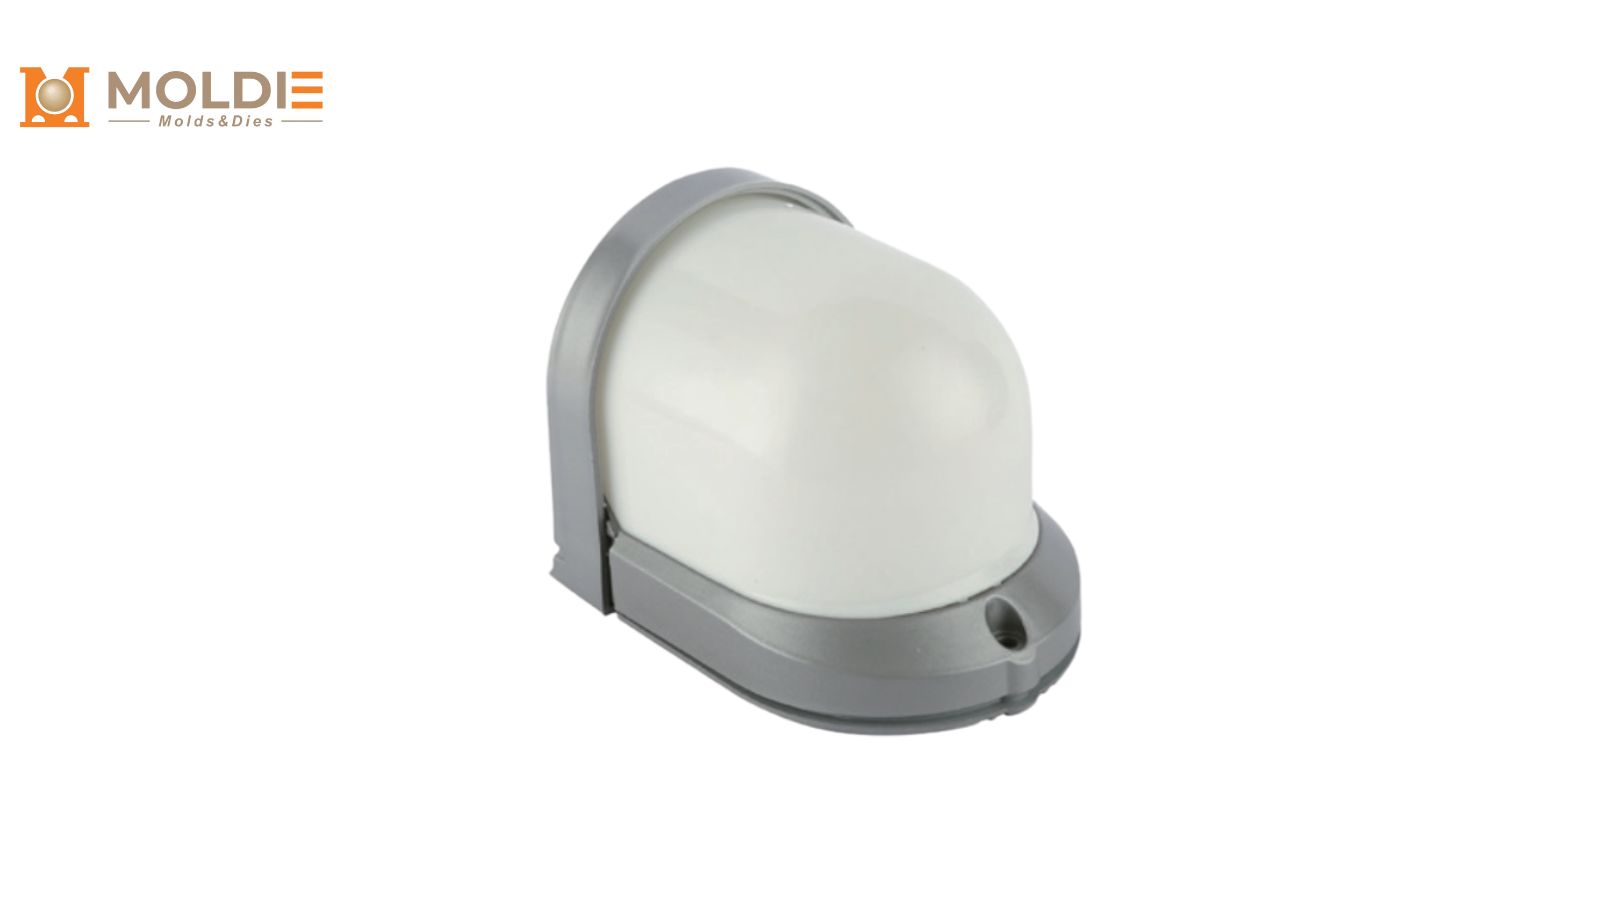
Корозионна съпротива в крайбрежните и тежките среди
Метални външни принадлежности в крайбрежните зони, химическите растения и регионите с висока влажност изискват скъпи защитни покрития като прахово покритие, анодизиране или гореща дипи галванизация.
Инженерните пластмаси са несъвместимо имунитетни на галванична и електрохимична корозия. Поликарбонатна или ASA корозия ще преминат хиляди часа тестване на солен спрей (ASTM B117) без никаква повърхностна деградация. Това елиминира необходимостта от вторични операции и драматично намалява гаранциите в сурови условия.
Значайно намаляване на теглото и улесняване на състава
Корпусът от поликарбонат обикновено тежи 40 до 50 процента по-малко от еквивалентен детайл от алуминий, излят под налягане. Намаляването на теглото опростява монтажните крепежи, намалява разходите за доставка и ускорява монтажа при мащабни търговски или общински проекти.
Снап-фит дизайни, образувани директно в пластмасови части, могат да заменят винтове изцяло, намалявайки сглобяването на труда по производствената линия.
Разходи-ефективна в производството на висококалони
При шприцването разходите за инструментална екипировка се разпределят върху десетки или стотици хиляди бройки. След изработването на матрицата цената за пластмасов корпус пада значително под тази на еквивалентен метален детайл, отлят под налягане или щампован.
| Фактор | Алуминий, отлят под налягане | Инжекционно модифицирана пластмаса |
|---|---|---|
| Време за инструментиране | 8 до 14 седмици | 4 до 8 седмици |
| Вторично завършване | Задължително (покриване, анодизиране) | Често ненужни |
| Време на цикъла на част | 45 до 90 секунди | 15 до 45 секунди |
[Действителните данни ще бъдат определени според подробностите в конструкцията на матрицата или изискванията към продукта.]
Тези икономики правят пластмаса ясен победител за програми за осветление с висок обем на открито, където целите за разходите за единицата са агресивни.
Избиране на правилните уравнения за екстремни външни условия
Изборът на подходящ полимер е най-важното инженерно решение при проект за пластмасово външно осветление. Въз основа на опита ни с детайли за външно осветление и производството на матрици обобщихме някои от основните материали в тази специализирана област.
УВ-стабилизиран поликарбонат (PC) за шатеротровни лещи
Поликарбонатът предлага приблизително 250 пъти по-голяма устойчивост на стъклото, което го прави по подразбиране материал за вандал-устойчиви лещи и покритие.
Когато се смесват с UV стабилизатори като бензотриазол или HALS (напрегнати светлинни стабилизатори на амин), PC поддържа своите механични свойства и прозрачност чрез години на директна експозиция на слънце.
PC е добре подходящ за светлинни лещи, болард дифузери, и стената пакет покрива, когато удари събития са реален риск.
PMMA (Акрилна) за дълготрайна оптична яснота без жълтене
Полиметил метакрилат доставя 92% светлинен трансмисия, най-високата от всички общи термопластики. Той устоява за жълтене много по-добре от поликарбонат при продължителна UV експозиция, което го прави отличен избор за декоративни осветление и архитектурни устройства, когато външния вид е от значение.
Въпреки това, има размяна: неговата устойчивост на въздействието е по-ниска в сравнение с PC. PMMA лещите работят най-добре в защитени приложения или където вторичен поликарбонат щит може да погълне механични натоварвания. Нейната оптична яснота го прави идеален за точност на рефракторни лещи, които формират модели на лъча.
Термопроводни пластмаси за LED топлинно разсейване
Стандартните пластмаси действат като термоизолатори, което създава проблеми, когато високомощните светодиоди генерират топлина, която трябва да се управлява. Термопроводиви полимерни съединения, пълни с керамични или графитни частици, предлагат термична проводимост стойности от 1 до 20 W/mK. Това е далеч под медни или алуминиеви, но достатъчни за много средномощни LED модули.
Тези съединения позволяват на инженерите да интегрират топлинно-интегрални характеристики директно в оформения корпус, който замества отделна алуминиева мивка и пластмасова корпус, като съкращават както цената на BOM, така и времето на сглобяване.
Инжекционно модулиране на DFM стратегии за рейтинги IP65+
Постигането на IP65 или на по-висока вътрешна защита в инжекционно модифицирано устройство изисква внимателно внимание към разделящите линии, запечатващи повърхности и измерени толерантности.
Проектиране на снап-фити и гаскет Grooves
Снап-капацитетът трябва да бъде проектиран с адекватни ъгли (обикновено от 1 до 2 градуса на страна) и отклонения, които остават в рамките на еластичния диапазон на избраната смола.
Гаскетните вълни трябва да следват тези насоки:
- Гръдска дълбочина, настроена за компресиране на O-прстен или тесня с 20 до 30%
- Широчина на гръдния дроб малко по-широка от некомпресираното напречно сечение
- Непрекъснато, непрекъсната пътека с радиусни ъгли, за да се избегне стискане
Поставянето на напръскания вентил върху същата половина като запечатващата повърхност осигурява по-строга толерантност и по-конзистентно уплътнение.
Управление на дебелината на стената, за да се предотврати марки и военна страница
Дебелината на единната стена е от решаващо значение както за козметичното качество, така и за структурната цялост. Дебелите секции се охлаждат по-бавно от тънките, създавайки вътрешни стресове, които причиняват следи от мивки върху видими повърхности и военна страница през равните панели.
Най-добрата практика е да се запази дебелината на номиналната стена между 2.0 и 3.0 mm за повечето осветителни корпуси на открито. При необходимост е добавена твърдост, използвайте ребра с 50 до 60% от номиналната дебелина на стената, вместо да увеличите самата стена.
Постепенни преходи между дебели и тънки секции, с съотношение не по-голямо от 3:1, помагат за поддържане на последователния поток от топене и намаляване на моделирания стрес.
Пренасочване и вмъкване за запечатване
Пренасочване
Прикрепва мека TPE (термопластичен еластомер) гасеница директно върху твърд компютър или ABS корпус, като елиминира необходимостта от отделна запушалка и съвместната ѝ стъпка. Химическата връзка между TPE и субстрата създава печат, който не може да се премества или изпада по време на работа.
Вмъкване на формация
Шприцването с вложки е също толкова ценно за вграждане на месингови резбови вложки, електрически клеми или кабелни уплътнения директно в пластмасовия детайл. Така се получава запечатан монолитен компонент, който опростява окончателното сглобяване и подобрява дългосрочната защита със степен IP.
Преодоляване на инекции Molding предизвикателства за оптични компоненти
Оптични части като лещи, рефрактори и дифузери изискват по-строг процесен контрол от стандартните структурни компоненти. Дори малки дефекти могат да разпръснат светлината, да намалят предаването или да създадат видими артефакти в лъча модел.
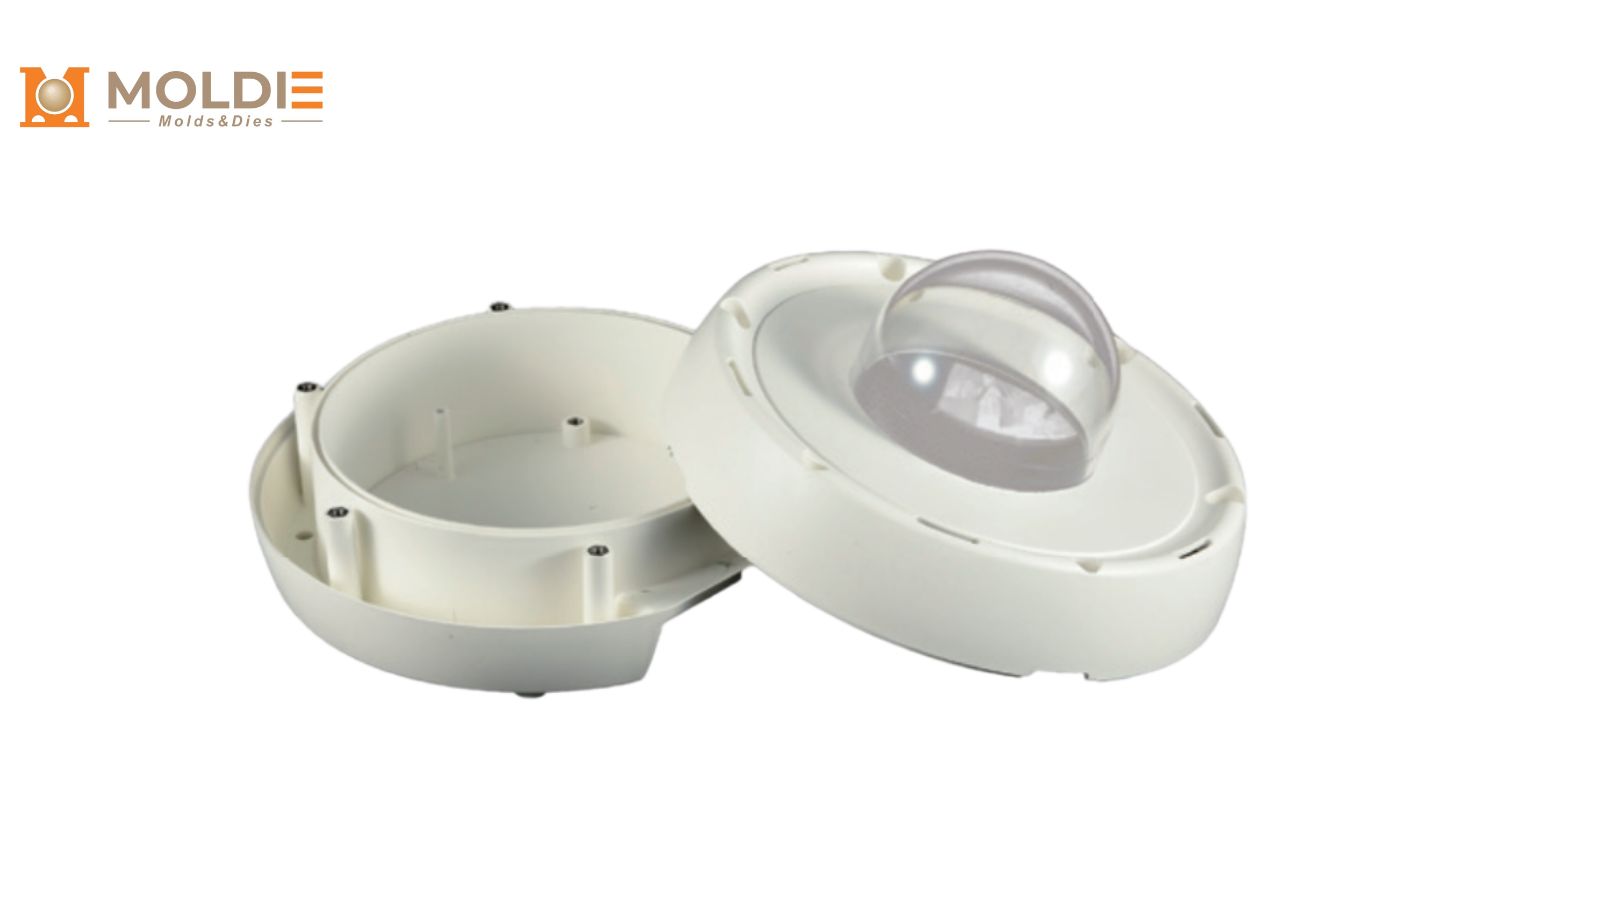
Температурата на молд за премахване на предпазливостта
Предварителността се появява, когато вътрешните стресове причиняват различни рефрактивни индекси в различни посоки в рамките на оформената част. Тя се показва като дъга-цветни модели под поларизирана светлина и деградира оптична униформитет.
Основното решение е поддържане на висока и равномерна температура на матрицата. При поликарбонатни лещи обичайните температури на повърхността на матрицата са 80 до 120°C. Това забавя охлаждането и позволява на полимерните вериги да се отпуснат, като намалява остатъчните напрежения. Конформните охлаждащи канали в стоманата на матрицата допълнително подобряват равномерността на температурата в кухината.
Постигане на високо-глозна SPI завършва за максимално лесно предаване
Класификационната система за покрития на Society of the Plastics Industry (SPI) определя качеството на повърхността. Оптичните компоненти изискват покрития SPI A-1 или A-2, постигани чрез диамантено полиране на стоманата на кухината на матрицата.
Основни съображения за оптични матрици с висок гланц:
- Използвайте закалени стомани за матрици като S136 или NAK80, които позволяват постигане и запазване на огледално полиране
- Задаване на повърхностна грубост от Ra 0.01 до 0,05 μm върху оптични повърхности
- Поддържайте повърхностите на матрицата чрез редовно повторно полиране, за да предотвратите микродраскотини през производствените серии
Всяко несъвършенство по повърхността на матрицата се пренася директно върху формованата леща, намалява пропускането на светлина и създава дефекти от разсейване.
Ефективно вентилиране, за да се предотвратят изгаряния
Следите от прегаряне, наричани още дизелови петна, се появяват, когато задържаният в кухината въздух се компресира и възпламени при впръскване. При прозрачна леща дори едва забележимата следа от прегаряне е основание за отхвърляне на детайла.
Правилното вентилиране изисква тънки вентилационни слотове (0,02 до 0.04 mm дълбоко за PC) автоматизирани в последните точки на запълване. Вакуум-помощ формация е друга възможност за комплексни геометрии, при които пасивна вентилация е недостатъчна. Софтуерът за симулация на молд прилив може да предвиди местоположението на въздушен капак по време на фазата на проектиране, като позволява на инженерите да поставят вентилации проактивно, а не реактивно.
Партньорство с Moldie за Вашите проекти за външно осветление
Превръщането на конструкция на осветително тяло в продукт за масово производство изисква специализиран партньор за формоване. Moldie предлага цялостно производство на матрици и компоненти за оптични и конструктивни пластмаси, включително:
- Прототипиране и производство на инструментална екипировка: От прототипи, обработени с CNC, до закалени многокухинни производствени матрици от стомана P20/H13 — можете да закупите инструментите директно от нас.
- Производство: скален мащаб от пилотни течения до високообхватна продукция (стотици хиляди единици).
- Строго управление на качеството: CMM димензионна проверка за IP65+ печати, оптично изпитване за лещи и поддръжка за съответствие UL/IEC.
Готов за преместване от концепция към производство? Посещението Moldie е първата ви стъпка към изграждане на надежден, пазарно готов обзавеждане.







