
Колекторната система е от съществено значение за шприцването на пластмаси, тъй като ускорява циклите, намалява отпадъците и осигурява постоянно качество на детайлите. Без правилно интегрирани колектори производителите на матрици и пластмасови детайли неизбежно ще се сблъскат с небалансирани пътища на течение, нарастващ брак и скъпоструващи престои.
Това ръководство разглежда двата основни вида колекторни системи и ключови конструктивни фактори за предотвратяване на дефекти. Независимо дали търсите нов доставчик на матрици или оценявате проект за пластмасов детайл чрез шприцване, статията представя критериите за избор според нуждите ви.
Системи с горещ канал и водни колекторни системи
За да разберем многобройните системи, тя помага да ги разделим на две различни работни места:
- Управляване на разтопяването
- Контрол на температурата на матрицата
Докато те се справят с различни материали, и двете са от решаващо значение за висококачественото инжекционно моделиране.
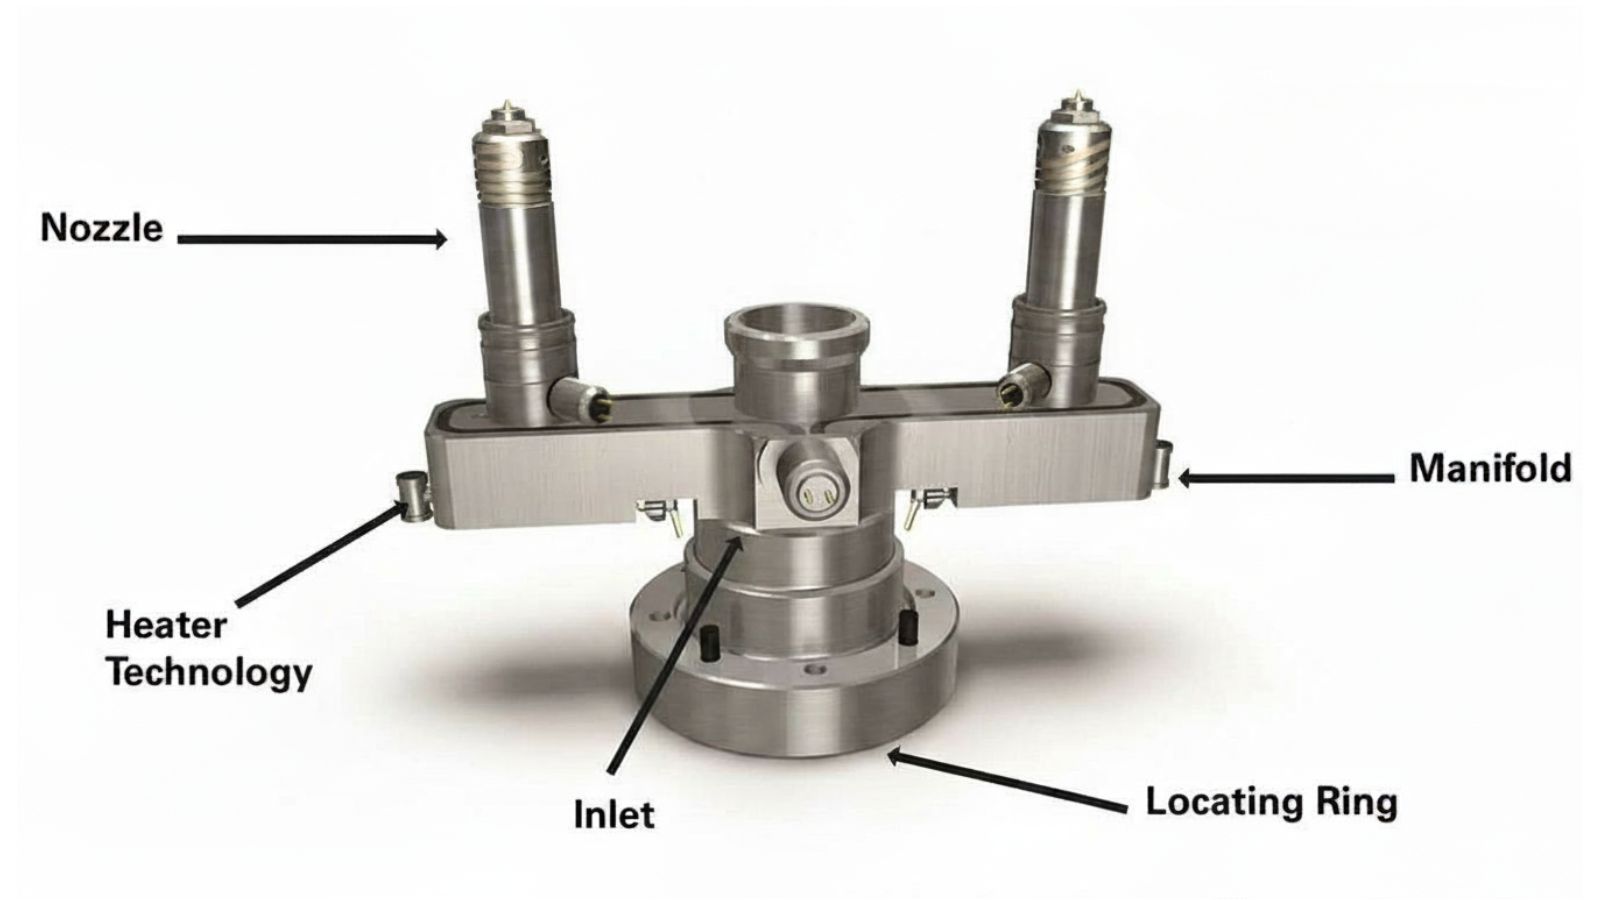
Управление на топлината: Как работи един горещ беглец манифолд
Гореща система е отоплителна система, която се състои от отоплителни множество и индивидуални дюзи. Използва вградени нагреватели и термовръзки, за да поддържа точни температури.
Тъй като е термично изолиран от по-хладните плочи на матрицата, колекторът не прегрява и предпазва термопластичната смола или полимера от разграждане и запушване на каналите.
Управление на температурата: Как работят водните маникюри
Докато горещите канали подават пластмасата, водните колектори управляват отвеждането на топлината. Те насочват охладена вода от охладителна кула или чилър към вътрешните канали на матрицата, поглъщат топлината от разтопената пластмаса и събират затоплената връщаща се вода.
Тази технология поддържа постоянно налягане и течение във всички портове и така осигурява равномерно охлаждане на матрицата. За по-бърза и безопасна работа в производството съвременните водни колектори обикновено са цветово кодирани (синьо за студената вода, червено за топлата връщаща се вода). Тази проста визуална маркировка значително намалява грешките при свързване по време на бърза смяна на матрицата.
Бърз сравнение
|
Характеристика
|
Манифолд на горещ беглец
|
Водни манифолио
|
|---|---|---|
|
Основна функция
|
Запазва течната пластмаса, течаща към кариери
|
Регулира охлаждането/нагряването на матрицата
|
|
Медийно управление
|
Резин за мълнене
|
Охладена или преядена вода
|
|
Въздействие върху отпадъци
|
Отпадъци от нулата
|
Минимално въздействие
|
|
Поставяне
|
Вътре в матрицата
|
Екстериор (машина, машина или охладител)
|
Скрити разходи за бедна интеграция на маникюра: течещ небаланс и риск от повдигане
Колекторните системи са централният елемент за подаването на материал и регулирането на температурата във вътрешността на матрицата за шприцване. Ако производителят не може да интегрира такава функция в матриците си, пътищата на течение ще бъдат неравномерни.
Тази неуравновесена физика води до някои кухини, запълващи по-бързо или охлаждащи с различни темпове от другите, което е причината за четири общи дефекти:
- Къси отливки: Недостатъчно запълнени кухини поради ниско налягане в края на пътя на течение.
- Флаш: Превишаване на пластмасата се изсипва от свръх-налягането в близост до входа.
- Военна страница: Части, които се огъват или нарушават след изхвърляне, причинени от неравномерно охлаждане.
- Отклонения в размерите: Различни размери на детайлите в многокухинна матрица.
РОИ на висококачествени манифолии: проход и намаляване на отпадъци
Работата на колекторната система се отразява пряко върху дела на брака, времето на цикъла и производствения обем. Това са измерими резултати, които влияят върху рентабилността на всяко производство чрез шприцване на пластмаси.
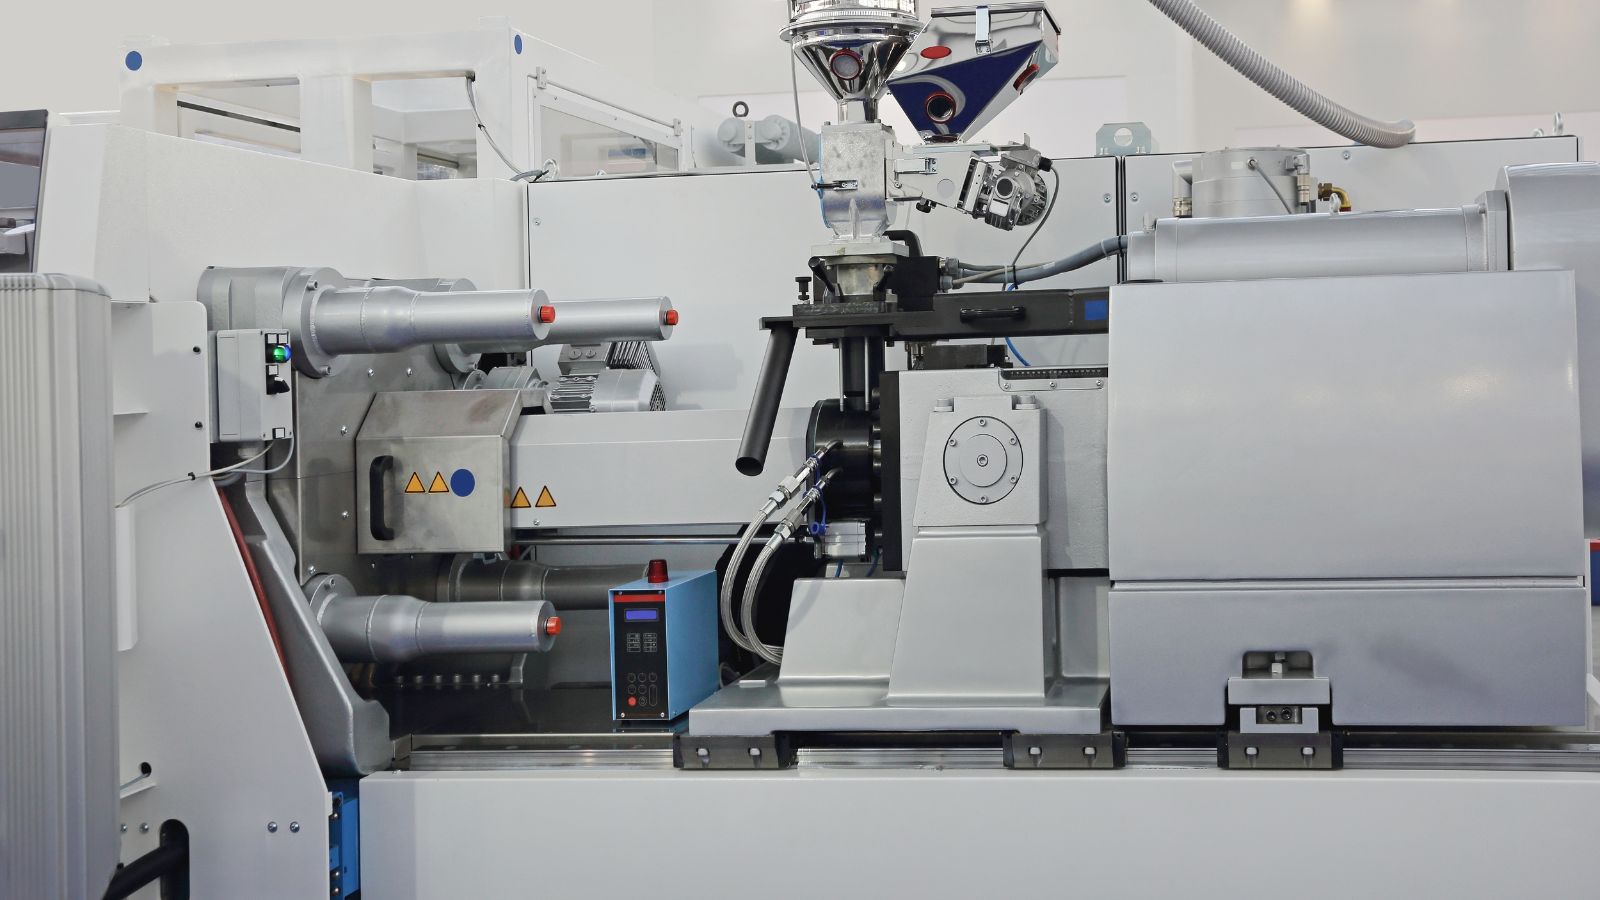
Намаляване на сцеплението и подобряване на частичното единство
Системите с горещ канал премахват твърдия канал, който се образува при всяко впръскване в матриците със студен канал. Само това може да намали отпадъците от материал с 10 до 30 процента в зависимост от размера на детайла и геометрията на каналите.
Освен материални спестявания, балансираните многобройни системи подобряват качеството на частта, като доставят последователно запълване във всички каюти. Единното запълване намалява:
- Изменение на теглото между части
- Повърхностни дефекти като течещите линии и заварените белези
- Непостоянни размери в рамките на едно впръскване
Кратък цикъл време без жертва на стабилност
Времената за по-бърз цикъл идват от два източника:
- Горещите канали премахват нуждата твърдият канал да се охлажда и изважда, спестявайки секунди от всеки цикъл.
- Водните колектори с правилно балансиран поток охлаждат матрицата равномерно и позволяват на детайла да се втвърди по-бързо без изкривяване.
Дори едносекундано намаляване на цикълното време може да преведе до хиляди допълнителни части на седмица в високоизлъчваща се система за формация.
Защо горещи бежанци материя в висок обем Пластмасова продукция
При производство в големи обеми системите с горещ канал бързо възвръщат стойността си. Първоначалната инвестиция в колектор за горещ канал се компенсира от:
| Ползване | Въздействие |
|---|---|
| Няма отпадъци за бягане | По-ниски разходи за материал на част |
| По-бързи цикли | По-висок изход на смяна |
| По-малко след обработка | Намаляване на труда за подрязване и регрендиране |
| Съответно качество | По-малко отхвърлени части |
Горещите тичащи са стандартно оборудване в индустрии като автомобилни, опаковки и медицински изделия, където милиони идентични части трябва да бъдат произвеждани надеждно.
Инсталиране, мониторинг и поддръжка
За ефективна работа добре проектираните колекторни възли трябва да бъдат правилно монтирани и поддържани. След получаване на матриците от доставчиците производителите чрез шприцване трябва да следват стандартизирани процедури за свързване, наблюдение и интервали за сервизно обслужване.
Хози, връзки и превенция на изпражнения
Настройките за водни манипулации разчитат на маркучи, за да се свържат многобройни пристанища с охлаждащите проходи на молда за инжектиране. Общите видове свързване включват NPT фитинги, бързи връзки и маркучи.
Превенцията на изпражненията започва с правилната величина. Хози, които са твърде малки ограничени поток, връзки, които са претегнати крек фитинги. Инженерирани manifolds с цветни кодирани пристанища и последователно намаляване на разпределянето грешки при скачване и поддържане на маркучи организирани и извън пода на магазина, което също така подобрява безопасността на работното място.
Използване на токов монитор за проверка на охлаждането
Мониторът на потока, инсталиран във всяка многобройна верига, предоставя данни в реално време за скоростта на потока на вода, налягането и температурата. Това дава възможност за откриване на проблеми, преди те да повлияят на качеството на частта.
Общи въпроси, които мониторът на потока може да улови:
- Блокирани или ограничени охлаждащи линии от натрупване на мащаб
- Ниски проценти на дебит, причинени от счупена помпа или затворен клапан
- Температурно движение, което показва неизправност на охладителя
Автоматизираните алармени системи могат да предупредят операторите, когато параметрите паднат извън предварително настройващите се обхвати, като предотвратяват дефектните части да достигнат низходящите процеси.
Планиране за обслужване и превключване на молд
Манифолд агрегати, които използват бързо свързване и стандартизирани пристанищни оформления, ускоряват промените в инструмента.
Разпоредбите за поддръжка трябва да включват периодична проверка на уплътнения, клапани и връзки с маркучи. Горещите колектори изискват проверка на почистване и нагревател на интервали въз основа на вида на смолата и производствения час.
Наръчник за определяне и оценяване на маникюрни системи
Изборът на подходяща колекторна система изисква производствените цели да се съгласуват със строгите инженерни стандарти. Като купувач на инструментална екипировка трябва предварително да зададете правилната конфигурация и внимателно да оцените проекта на производителя на матрицата по време на DFM прегледа (проектиране за технологичност).
Стъпка 1: Съвпадат с конфигурацията на Вашите производствени цели
Преди да прегледате дизайна, стеснете многобройната си архитектура въз основа на обем, вид смола и бюджет.
- Стандартен Каталог Манифолдс: Разходи-ефективен с краткосрочен олово време. Идеален за среден обем работи и стандартни изисквания за охлаждане.
- Колектори по поръчка: Необходими за високотемпературни смоли (300°F+), нестандартни схеми на охлаждане или директен монтаж към инструмента.
|
Обхват на проекта & обем
|
Препоръчителна стратегия за маникюр
|
|---|---|
|
Ниска стойност/прототипи
|
Студена система за бягане + Стандартни водни manifolds
|
|
Средна стойност / умерена комплексност
|
Стандартен горещ канал + водни колектори с бързи връзки
|
|
Висококалумно / строги толерантности
|
Персонализиран горещ канал (независими зони) + охлаждане с директен монтаж по поръчка + наблюдение на потока
|
|
Високо- микс (промяна на обикновена мълда)
|
Бързо свързване, цветно кодирана вода manifolds за превключване надолу време
|
Стъпка 2: Изискване на тези 3 дизайн фактори по време на DFM
След като конфигурацията бъде зададена, вътрешната конструкция на колектора ще определи експлоатационния живот на матрицата. Препоръчва се да проверите как доставчикът управлява следните три критични фактора:
- „Природно балансиран“ Път: Разстоянието от централния вход до всяка една дюза трябва да бъде точно равно на дължина и диаметър. Това предотвратява неравномерно запълване и несъответствие с тежестите на частите.
- Независими Термоконтролни зони: Всяка зона на дюзата трябва да има свой собствен нагревател и термолоп, за да не се създават студени петна (блокирани порти) и горещи петна (гореща смола).
- Премиум Материал и рейтинги на налягането: горещи колектори трябва да се машинират от високо класирана стомана или сплави, за да се отстранят рисковете от вътрешни течове и преждевременна неизправност.
Стъпка 3: Задай правилните въпроси преди да се поучиш
Накрая, да се гарантира, че доставчикът може да подкрепи инструмента дългосрочно. Разясни тези оперативни детайли преди издаването на поръчка за покупка:
- Налични ли са резервни части (печила, нагреватели, термовръзки) лесно налични извън коридора, или те са собственост на дълго време олово?
- Може ли доставчикът да предостави данни за симулирания поток за тази конкретна конфигурация на пристанищата?
- Каква е специфичната температура и рейтинг на налягането на manifold материала?
Съвпадение на многобройната система към вашата производствена среда и държане на доставчиците до високи стандарти за дизайн гарантира, че качеството на частта остава високо. Държани правилно, многобройни преместват от скрит тулинг разходите за дългосрочно конкурентно предимство.







