
Пластична спољна расвета све је популарнија међу OEM произвођачима који желе да серијски производе издржљива, лака и исплатива спољна светиљна тела. Које су тачно њене предности и како произвођачи расвете постижу прецизну производњу помоћу алата?
У овом водичу компаније Moldie обрађујемо све кључне факторе, од правилног избора смоле и пројектовања за производњу (DFM) до начина на које решавамо изазове бризгања компонената оптичког квалитета.
Зашто инжењерска пластика замењује метал у спољним поправкама
Инжењерске пластике као што су поликарбонат, ABS и најлон ојачан стакленим влакнима све више замењују ливени алуминијум и челични лим у кућиштима, сочивима и рефлекторима спољне расвете.
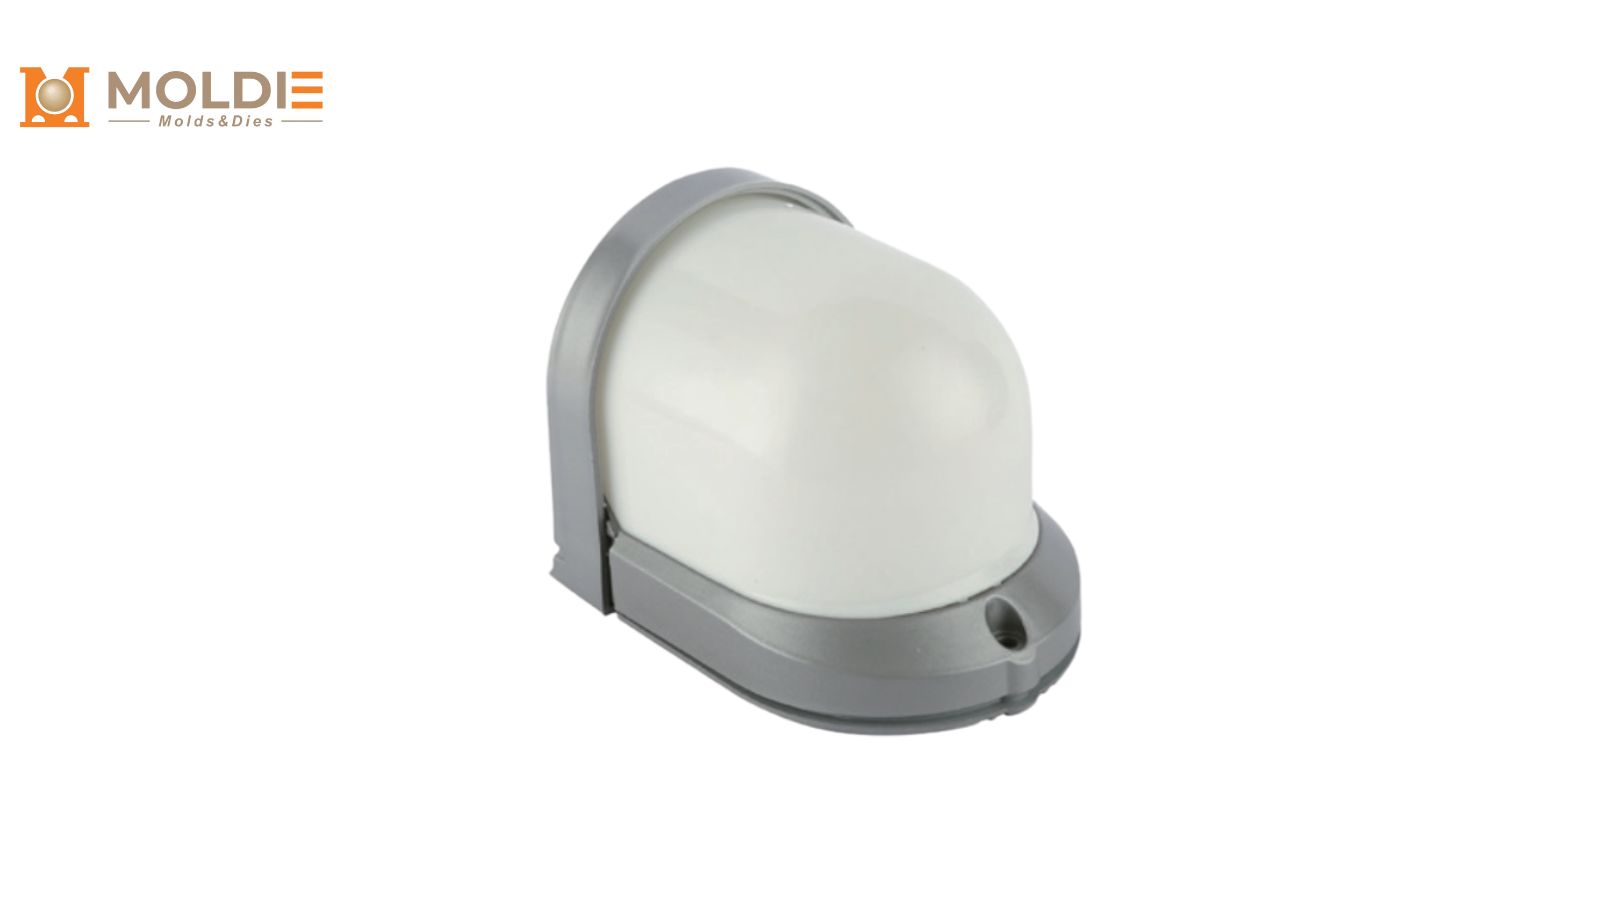
Покрет отпора на корозије у обалном и тешком окружењу
Метални опреме на отвореном у обалским зонама, хемијске биљке и високо влажним регионима захтевају скупе заштитне облоге као што су прелив праха, анодизање или галванизација врућег дипа.
Инжењерске пластике су природно отпорне на галванску и електрохемијску корозију. Кућиште од поликарбоната или ASA-а може да прође хиљаде сати испитивања сланом маглом (ASTM B117) без оштећења површине. Тиме се избегавају накнадне завршне операције и знатно смањује број рекламација у тешким условима.
значајно смањење тежине и поједностављивање скупштине
Кућа поликарбоната обично тежи 40 до 50 одсто мање од еквивалентног алуминијума са умрлом. Ово смањење тежине поједностављује монтирање хардвера, смањује трошкове испоруке и чини инсталацију бржем за комерцијалне или општинске покрете.
Упаљачи такође омогућавају тање подршке и мање причвршћивача. Снап-фит дизајни директно обликовани у пластичне делове могу у потпуности заменити шрафове, смањење скупљања рада на производној линији.
Трошкови-ефикасност у високом делу производње
Трошкови алата за бризгање распоређују се на десетине или стотине хиљада јединица. Када се калуп изради, цена појединачног пластичног кућишта знатно је нижа него код еквивалентног дела од ливеног или штанцованог метала.
| Фактор | Умри- кеш алуминијум | Пластика убризганаName |
|---|---|---|
| Време олова за облачење | 8 до 14 недеља | 4 до 8 недеља |
| секундарно довршавање | Неопходно (повезивање, анодизање) | Често непотребно |
| Кружно вр› ијеме по д› ијелу | 45 до 90 секунди | 15 до 45 секунди |
[ стварни подаци ће бити одређени детаљима у дизајну калуп или захтевима производа.]
Ова економија чини пластику јасним победником за програме осветљења на отвореном где су мете за трошкове јединица агресивне.
Изаберите праве ставке за екстремне спољне услове
Избор одговарајућег полимера најважнија је инжењерска одлука у пројекту пластичне спољне расвете. На основу нашег претходног искуства са деловима спољне расвете и израдом калупа, сажели смо неке од главних материјала у овој специјализованој области.
УВ-стабилизован поликарбонат (ПЦ) за шеттеротпорне леће
Поликарбонат нуди отприлике 250 пута отпорно на стакло, што је подразумевани материјал за вандал-отпорне леће и покрива.
Када се састоје са УВ стабилизаторима, као што су бензотриазол или ХАЛС (напрегнути стабилизатори светлости амин), ПЦ одржава своја механичка својства и транспарентност кроз године директног излагања сунцу.
ПЦ је добро погодан за поплаве леће, болард дифузери, и зид пакет покрива где ударни догађаји су прави ризик.
ПММА (акрилички) за оптичку јасноћу дугог трема без жућења
Полиметилметакрилат пропушта 92% светлости, више од било које уобичајене термопластике. Током дуготрајног излагања UV зрачењу много боље од поликарбоната одолева жутењу, па је одличан избор за декоративна и архитектонска светиљна тела код којих је изглед важан.
Међутим, постоји размена: његов отпор на ударе је мањи у поређењу са ПЦЦ. ПММА леће најбоље раде у заштићеним програмима или где секундарни поликарбонатни штит може да апсорбује механичко оптерећење. Његова оптичка јасност такође га чини идеалним за прецизно рефракторне леће које обликују обрасце зрака.
Термокондуктивна пластика за распаљивање ЛЕД топлине
Стандардне пластике делују као топлотни изолатори, који стварају проблеме када високомоћни лампице стварају топлоту која мора бити управљана. Термопроводиве полимерне једињење, испуњене керамичким или графитним честицама, нуде вр› иједности топлотне проводљивости од 1 до 20 W/mK. То је далеко испод бакра или алуминијума, али довољне за многе средње снаге ЛЕД модула.
Ова једињења омогућавају инжењерима да интегришу интегрисане функције топлоте директно у обликовану кућу, која замењује одвојен алуминијумски топлотни судопер и пластичну ограду, смањивајући и трошкове бома и време састављања.
Стратегије за м› ијењање ДФМ‐ а за ИП65+ оцене
Достизање ИП65 или веће заштите упадања у инјекцији-молдирана поставка захтева пажљиву пажњу на раздвојене линије, запечаћене површине и димензионална толеранција.
Дизајнирам снап-фитс и заливачи
Могућности снап-фит мора бити пројектоване са одговарајућим угловима нацрта (обично 1 до 2 степена по страни) и ограничењима одбијања који остају у оквиру еластичног домета одабране смоле. Пренапређене снап руке ће пузати или пући на пољу, кршећи печат.
Затезање би требало да прати ове смернице:
- Дубина грузије је постављена да притисне О-прстен или затече за 20 до 30%
- Гномејска ширина је мало шира од неспретног пресека.
- Континуирано, непрекинута путања углома са полупречним угловима да би се избегло стезање
Стављање струглице на исту половину калуп као што залепљива површина обезбеђује чвршће толеранције и доследнији печат.
Управљање дебелином зида за спречавање ознака и рата
Уједначена дебљина зида кључна је и за квалитет изгледа и за конструкциони интегритет. Дебљи пресеци хладе се спорије од тањих, што ствара унутрашња напрезања и доводи до удубљења од скупљања на видљивим површинама и деформације равних панела.
Најбоља пракса је да задржите дебљину номиналног зида између 2.0 и 3.0 мм за већину осветљавања на отвореном. Где је додата укоченост потребна, користите ребра од 50 до 60% дебљине номиналног зида уместо да повећавате сам зид.
Постепени прелаз између дебелих и танких делова, са односом не већим од 3:1, помаже да се одржи доследан проток топљења и смањи обликовани стрес.
Премештање и уметање за залепљивање
Пренамештање
Мека заптивка од TPE-а (термопластичног еластомера) обликује се директно на круто кућиште од PC-а или ABS-а, чиме се уклања потреба за засебном заптивком и додатним кораком монтаже. Хемијска веза између TPE-а и подлоге ствара заптивку која се не помера нити испада током руковања.
Уметни обликовање
Убацивање обликовања је подједнако вредно за уграђивање месинг навоја, електричних терминала, или кабловских жлезда директно у пластични део. Овај приступ производи запечаћену, монолитску компоненту која поједностављује коначну скупштину и побољшава дугорочну ИП перформансу.
Превазилажење премештања изазова за оптичке компоненте
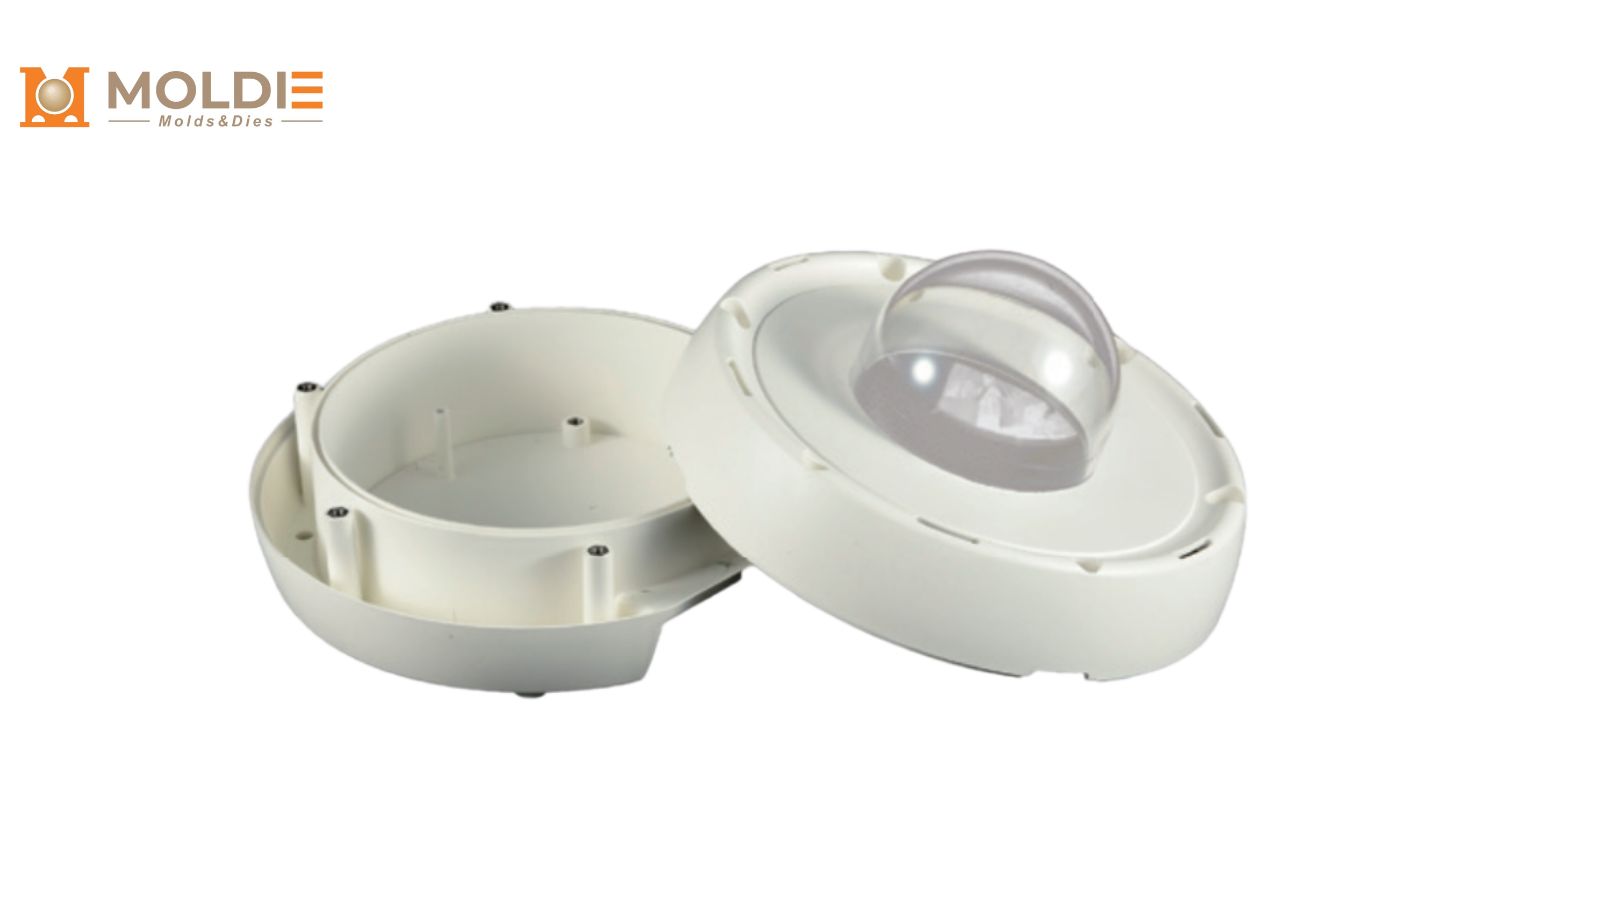
Оптички делови као што су леће, рефрактори и дифузери захтевају тежу контролу процеса од стандардних структурних компонента. Чак и мали дефекти могу да разбацају светло, смањеју пренос или стварају видљиве артефакте у обрасцу зрака.
Контролишем температуру молда за уклањање предрасуда
Суровост се појављује када унутрашњи стрес изазове различите рефрактивне индексе у различитим смеровима унутар обликованог дела. Показује се као обрасци боја дуге под поларизованом светлошћу и деградира оптичку униформитету.
Примарни фикс је висока и уједначена температура калупа. За поликарбонатне леће, температуре површине калупа од 80 до 120°C су типичне. Ово успорава брзину хлађења, дозвољавајући полимерним ланцима да се опуштају и смањеју преостали стрес.
Достизање високог глоса СПИ завршетка за највећи лак пренос
Класификациони систем завршне обраде SPI-а (Социетј оф тхе Plastics Индустрј) дефинише квалитет површине. Оптичке компоненте захтевају завршну обраду SPI A-1 или A-2, која се постиже дијамантским полирањем челика у шупљини калупа.
Кључни разлози за оптичке калупе са високим сјајем:
- Користите укочене челике као што су С136 или НАК80 који прихватају и држе огледални пол.
- За оптичке површине наведите храпавост Ра од 0.01 до 0.05 µм
- Одржавај површине калупа са редовним реполирањем како би се спречило микро-скраћење преко производње
Свака површина несавршености на калуп ће се пребацити директно на обликовану лећу, смањење преноса светлости и стварање дефекта разбацања.
Ефективно проверавање за спр› ијечавање трагова снимања
Трагови прегоревања, познати и као трагови дизел-ефекта, настају када се заробљени ваздух у шупљини калупа компримује и запали током бризгања. На провидном сочиву чак и једва видљив траг прегоревања сматра се неприхватљивим недостатком.
Исправно вентилирање захтева танке отворне слојеве (0,02 до 0,04 мм дубоке за рачунар) машиниране на задњим тачкама попуне. Вакум-помоћ обликовање је друга опција за комплексне геометрије где пасивни отвор није довољан. Софтвер за симулацију протока млека може да предвиди локације ваздушног замка током фазе дизајна, омогућавајући инжењерима да проактивно постављају вентиле уместо да реактивирају.
Изаберите Moldie за пројекте спољне расвете
Претворење дизајна намештаја у производ масовне производње захтева специјализованог партнера за обликовање. Moldie обезбеђује производњу калупа и компонента за оптичку и структурну пластику, нудећи:
- Прототиповање Алаткарских производњи: од ЦНЦ-машинских прототипа до затегнутих P20/H13 челичних вишеталних калупова, можете директно купити тулинг од нас.
- Скалимабле Продукција: витално скалирање од пилота ради до високог обема производње (стотине хиљада јединица).
- Строго управљање квалитетом: ~@ ¦СММ¦CMM¦ димензионална потврда за ИП65+ печате, оптичко тестирање за леће и подршку за УЛ/ИЕК сагласност.
Спремни сте да пређете са концепта на производњу? Посета компанији Moldie први је корак ка изради поузданог светиљног тела спремног за тржиште.







