
Un défaut de fonderie est une imperfection ou une irrégularité qui se forme dans le métal pendant le procédé de coulée et affecte la qualité et la fonction du produit final. Ces défauts peuvent prendre la forme de trous, de fissures, d’excédents de métal ou de zones rugueuses, chacun résultant de problèmes différents liés au moule, au métal ou aux conditions de fonderie.
En comprenant les causes de ces problèmes et les moyens de les détecter, les fabricants peuvent gagner du temps, réduire les déchets et améliorer la résistance ainsi que l’aspect de leurs produits. Vous découvrirez les défauts de fonderie les plus courants, leurs causes et quelques mesures simples pour les prévenir.
Types courants de défauts de fonderie
Les défauts de fonderie se présentent sous de nombreuses formes, chacune étant causée par des problèmes différents pendant le procédé. Les comprendre aide à en trouver l’origine et à améliorer la qualité des pièces moulées.
Porosité et défauts liés aux gaz
La porosité désigne les petits trous ou vides à l’intérieur d’une pièce moulée. Ces cavités affaiblissent le métal et peuvent entraîner la défaillance du produit. La porosité gazeuse apparaît lorsque des gaz restent piégés dans le métal en fusion et ne peuvent s’en échapper avant sa solidification.
Il existe plusieurs formes de porosité :
- Porosité gazeuse : elle apparaît généralement sous forme de trous ronds dans le métal.
- Soufflures : poches de gaz plus grandes, près de la surface ou à l’intérieur.
- Piqûres : petits trous, souvent peu profonds, à la surface.
Les causes comprennent une teneur en humidité trop élevée dans le moule, une coulée rapide ou la contamination du métal. L’air emprisonné et des gaz comme l’hydrogène sont souvent en cause.
Retrait et formation de cavités
Les défauts de retrait se produisent lorsque le métal refroidit et se contracte. Comme le métal change de volume en se solidifiant, un apport insuffisant de métal pendant le refroidissement entraîne la formation de vides appelés cavités de retrait.
- Cavité de retrait : grande cavité interne, souvent de forme irrégulière.
- Porosité de retrait : petits vides dispersés.
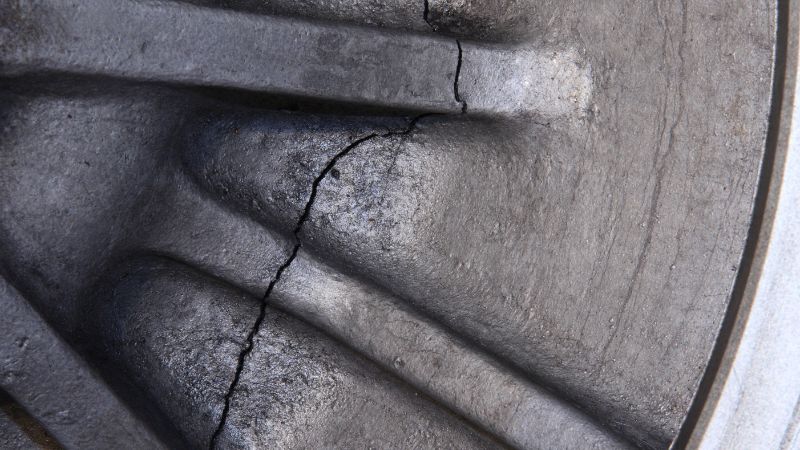
- Déchirures ou fissures à chaud : fissures qui se forment alors que le métal est encore mou, en raison d’un refroidissement inégal ou de problèmes de conception du moule.
Défauts liés au matériau du moule et à la surface
Ces défauts proviennent de problèmes liés au sable ou aux produits chimiques utilisés pour fabriquer le moule.
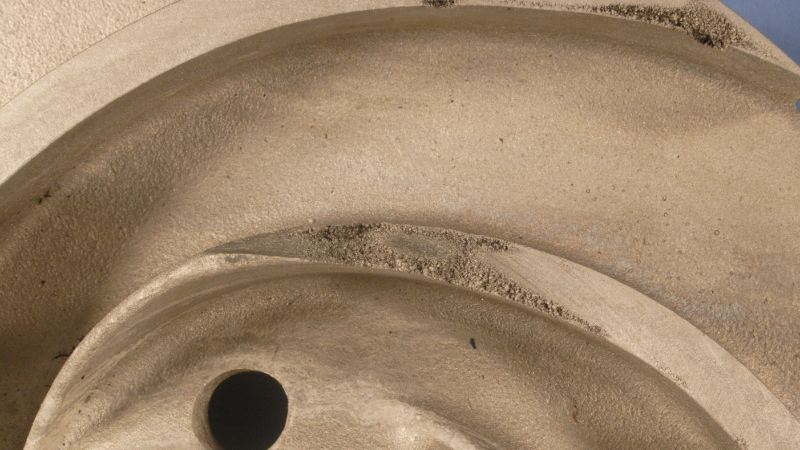
- Érosions et ravinements : zones en relief ou rainurées, formées lorsque le métal en mouvement rapide érode une partie du moule.
- Pénétration du métal : le métal en fusion pénètre dans les espaces entre les grains de sable et crée une surface rugueuse.
- Chutes de sable : amas ou bosses causés par la chute de sable désolidarisé dans le moule.
- Bavures : fines couches de métal en excès au niveau des plans de joint.
- Queues de rat, plis et veines : lignes ondulées, renflements ou crêtes à la surface, provoqués par la dilatation du moule.
- Gonflements : surfaces bombées dues à la déformation du moule sous la pression du métal.
- Décalage ou désaffleurement : défaut d’alignement entre les parties du moule, qui crée une marche sur la pièce moulée.
Reprises à froid et remplissage incomplet
Les reprises à froid et les défauts de remplissage surviennent lorsque le métal en fusion ne remplit pas complètement l’empreinte du moule.
- Reprise à froid : deux flux de métal ne se rejoignent pas complètement et forment une ligne ou une jonction fragile.
- Défaut de remplissage : le métal se solidifie avant d’atteindre toutes les zones, ce qui produit une pièce incomplète.
- Pièce incomplète : parties ou bords manquants en raison d’une température de coulée trop basse ou d’un écoulement trop lent.
- Défaut de fusion : le métal n’adhère pas correctement au moule, créant des zones fragiles.
Les causes comprennent une température du métal trop basse, une coulée lente, une conception inadéquate du système d’alimentation ou des sections trop minces dans la pièce.
Causes et facteurs d’influence
Les défauts de fonderie résultent souvent de la préparation du moule, de la coulée du métal, de la conception des systèmes et du choix des matériaux. Chacun de ces facteurs influe directement sur la structure, la surface et les propriétés du produit moulé final.
Conception et préparation du moule
La conception et la préparation du moule déterminent la qualité du remplissage de l’empreinte du moule par le métal en fusion ainsi que sa solidification. Une mauvaise conception peut entraîner un remplissage incomplet, de la porosité ou même des fissures.
La géométrie du moule, notamment la présence d’angles vifs ou de brusques variations d’épaisseur, augmente le risque de points chauds ou de zones dures. Ces zones refroidissent à des vitesses différentes et peuvent produire des cavités de retrait ou des contraintes résiduelles. Le matériau du moule compte également : un moule de mauvaise qualité ou mal préparé peut provoquer des défauts liés au matériau ou introduire des imperfections à la surface de la pièce.
Une finition soignée de la surface du moule aide à limiter les surfaces rugueuses et les inclusions de sable. Le nettoyage et l’inspection minutieux de l’empreinte avant utilisation, ainsi que l’emploi de matériaux de qualité, réduisent le risque de débris incrustés ou de déplacement du noyau.
Paramètres de coulée du métal
La manière de couler le métal, notamment la température et la vitesse de coulée, est déterminante. Si la température est trop basse, le métal risque de mal s’écouler et de provoquer des défauts de remplissage ou des reprises à froid. Si elle est trop élevée, l’absorption excessive de gaz ou l’érosion du moule peuvent en résulter.
Le débit de coulée doit être bien maîtrisé. Une coulée trop rapide peut créer des turbulences qui emprisonnent des gaz et oxydent l’alliage, entraînant une porosité gazeuse ou des inclusions. Une coulée trop lente augmente le risque d’une solidification irrégulière ou d’un remplissage incomplet de l’empreinte.
Le préchauffage des moules à une température appropriée et la surveillance précise de la température du métal réduisent les chocs thermiques et les défauts de coulée. Le maintien de conditions constantes pendant la coulée contribue à produire des pièces présentant moins de défauts.
Systèmes d’alimentation et d’éventage
Un système d’alimentation bien conçu guide le métal en fusion jusqu’à l’empreinte du moule. Les systèmes qui utilisent des masselottes, des canaux et des attaques placés stratégiquement favorisent la solidification directionnelle et réduisent les risques de retrait et de porosité.
L’éventage est également essentiel. Une ventilation insuffisante emprisonne les gaz dans le moule et entraîne de la porosité ou un remplissage incomplet. Des évents, des filtres et un système d’alimentation équilibré facilitent l’écoulement du métal et l’évacuation des gaz.
Facteurs liés aux alliages et à la métallurgie
La composition chimique de l’alliage influe sur sa coulabilité, sa résistance et sa sensibilité aux défauts. Certaines compositions sont plus sujettes aux défauts métallurgiques, tels que la ségrégation, les déchirures à chaud ou une structure granulaire irrégulière.
Un métal contaminé ou mal mélangé peut introduire des gaz ou des inclusions non métalliques. Le laitier, les oxydes et d’autres impuretés peuvent pénétrer dans la pièce moulée si la propreté du métal en fusion n’est pas maîtrisée.
Des additifs et des agents d’affinage sont souvent utilisés pour améliorer la structure des alliages et limiter les réactions indésirables pendant la coulée. Le suivi de la composition de l’alliage, le dégazage et le maintien de systèmes de manutention propres sont essentiels pour limiter les défauts métallurgiques et assurer une solidification uniforme sans formation de contraintes résiduelles.
Détection, prévention et amélioration de la qualité
La détection précise et la prévention des défauts de coulée sont essentielles pour fabriquer des produits métalliques solides et fiables. Le recours à des méthodes de contrôle adaptées et à des contrôles qualité permet de réduire les risques de problèmes tels que les inclusions de laitier et autres imperfections.
Méthodes de contrôle et de détection
Le contrôle est la première étape pour repérer les défauts des pièces moulées. Les fonderies utilisent à la fois l’inspection visuelle et des techniques avancées de contrôle non destructif (CND) pour rechercher les défauts. L’inspection visuelle permet de repérer les fissures de surface, le laitier ou les inclusions. Elle est rapide, mais peut ne pas révéler les petits défauts ou ceux qui sont cachés.
Les méthodes de contrôle non destructif, comme la radiographie ou les ultrasons, permettent d’examiner l’intérieur de la pièce moulée sans l’endommager. Elles détectent des problèmes sous la surface, comme la porosité gazeuse ou les inclusions internes invisibles de l’extérieur. Le contrôle par magnétoscopie est utile pour repérer les fissures ou les replis à la surface des métaux ferreux.
Les systèmes de contrôle automatisés, notamment les caméras et les capteurs, peuvent vérifier la qualité pendant la production. Cette surveillance en temps réel peut détecter des défauts tels que des fissures longitudinales ou des défauts de remplissage avant le passage du produit à l’étape suivante.
Stratégies de prévention en fonderie
La prévention commence par une planification rigoureuse et de bonnes pratiques de fonderie. L’utilisation de métal propre, l’élimination du laitier et une conception adéquate du moule réduisent le risque d’inclusions et d’autres défauts de coulée courants. La réduction des turbulences pendant la coulée empêche les corps étrangers de pénétrer dans le moule.
La maîtrise de la température est également importante. Couler le métal à la bonne température évite des défauts tels que les défauts de soudure froide ou les défauts de remplissage. Une manipulation correcte du métal en fusion et le nettoyage régulier des équipements empêchent la formation du laitier et son piégeage dans le produit fini.
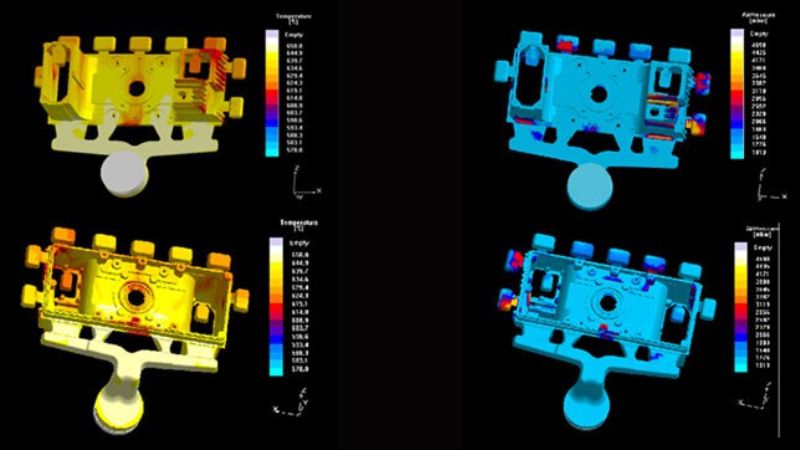
La collaboration entre les équipes de conception et le personnel de fonderie est souvent nécessaire. De petites modifications de la géométrie du moule ou du système d’alimentation, ou l’utilisation de filtres, peuvent réduire considérablement les défauts. La tenue de dossiers et l’analyse des erreurs passées contribuent à améliorer les procédés.
Contrôle qualité et amélioration continue
Dans les fonderies, les équipes qualité veillent au respect de normes de moulage exigeantes. Elles s’appuient sur les données d’inspection pour suivre les taux de défauts et repérer les tendances. La maîtrise statistique des procédés (SPC) est couramment utilisée pour surveiller les variations de température, de composition et de vitesse de coulée.
L’amélioration continue consiste à examiner les étapes de production et à apporter de petits changements au fil du temps. Les boucles de retour d’expérience permettent de tirer parti des enseignements issus des défauts pour éviter qu’ils ne se reproduisent dans les nouveaux lots. Une formation régulière permet au personnel de connaître les dernières techniques de détection et de prévention.
[Pour en savoir plus sur la manière dont les fabricants contrôlent et évaluent la qualité des pièces moulées sous pression, consultez notre article sur les méthodes d’inspection du moulage sous pression]
Questions fréquentes
Quelles solutions sont les plus efficaces pour corriger les imperfections du moulage en sable ?
Les imperfections du moulage en sable, comme les soufflures et les inclusions de sable, peuvent être réduites grâce à une meilleure préparation du sable.
L’utilisation d’un sable présentant une teneur en humidité et une résistance adaptées améliore l’intégrité du moule. Une ventilation suffisante et un serrage adéquat du sable réduisent la formation de gaz. Le nettoyage des moules et du sable avant la coulée aide également à éviter nombre de ces problèmes.
Quels sont les cinq défauts les plus fréquents dans les matériaux moulés ?
Les cinq défauts les plus fréquents des pièces moulées sont la porosité, le retrait, les défauts de remplissage et les défauts de soudure froide et les inclusions de sable.
La porosité se présente sous la forme de petits trous dans la pièce. Le retrait crée des vides ou des cavités internes. Les défauts de remplissage et les défauts de soudure froide sont des problèmes d’écoulement qui entraînent un remplissage incomplet ou des jonctions fragiles. Les inclusions de sable apparaissent lorsque des particules de sable restent piégées dans le métal.
Quelles procédures recommande-t-on pour détecter les défauts des pièces moulées à l’aide d’images ?
L’inspection visuelle constitue la première étape pour détecter les défauts de surface.
Pour les défauts internes, la radiographie ou le contrôle par ultrasons sont largement utilisés. À partir d’images numériques ou par vision industrielle, des logiciels avancés peuvent détecter automatiquement des fissures, des pores ou d’autres défauts de surface en analysant les irrégularités des images capturées.







