
鋳造欠陥とは、鋳造工程で金属に生じる不具合や不均一性のことで、最終製品の品質や機能に影響を及ぼします。こうした欠陥は、穴や亀裂、余分な金属、表面のざらつきなどとして現れます。それぞれ、鋳型や金属、鋳造現場の条件に関するさまざまな問題が原因です。
こうした問題の原因や見分け方を把握すれば、メーカーは時間を節約し、廃棄を減らし、製品の強度と外観を向上させることができます。この記事では、代表的な鋳造欠陥の種類と原因、予防に役立つ簡単な方法をご紹介します。
鋳造欠陥の主な種類
鋳造欠陥にはさまざまな形態があり、それぞれ鋳造工程における異なる問題が原因です。欠陥を理解することで、その原因を特定し、鋳造品質の向上につなげられます。
ガスに起因する欠陥と気孔
気孔とは、鋳物の内部にできる小さな穴や空隙です。金属を弱くし、製品の破損につながることがあります。ガス気孔は、溶融金属に閉じ込められたガスが、金属の凝固前に抜けきらないことで発生します。
気孔にはいくつかの種類があります。
- ガス気孔:一般に、金属内部に丸い穴として現れます。
- ブローホール:表面付近または内部にできる、比較的大きなガスだまりです。
- ピンホール:表面にできる小さく浅い穴です。
鋳型の水分量が多いこと、注湯が速すぎること、金属が汚染されていることなどが原因です。閉じ込められた空気や水素などのガスも、よくある原因です。
収縮と空洞の形成
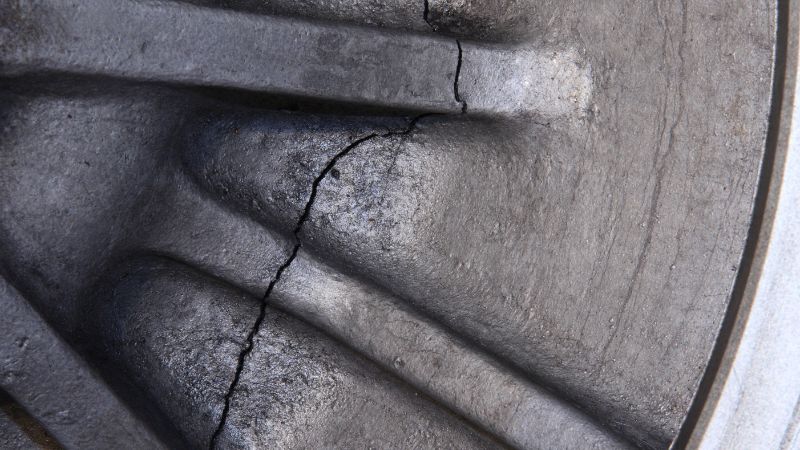
収縮欠陥は、金属が冷えて収縮する際に発生します。金属は凝固に伴って体積が変化するため、冷却中に十分な補給金属が供給されないと、引け巣と呼ばれる空隙が生じます。
- 引け巣:形状が不規則なことが多い、大きな内部空隙です。
- 収縮気孔:小さな空隙が散在したものです。
- 高温割れ:冷却の不均一や鋳型設計の問題により、金属がまだ軟らかい状態で発生する亀裂です。
鋳型材料と表面の欠陥
これらの欠陥は、鋳型の製造に使われる砂や薬品の問題によって生じます。
- えぐれ・洗掘:高速で流れる金属が鋳型の一部を侵食し、盛り上がりや溝ができます。
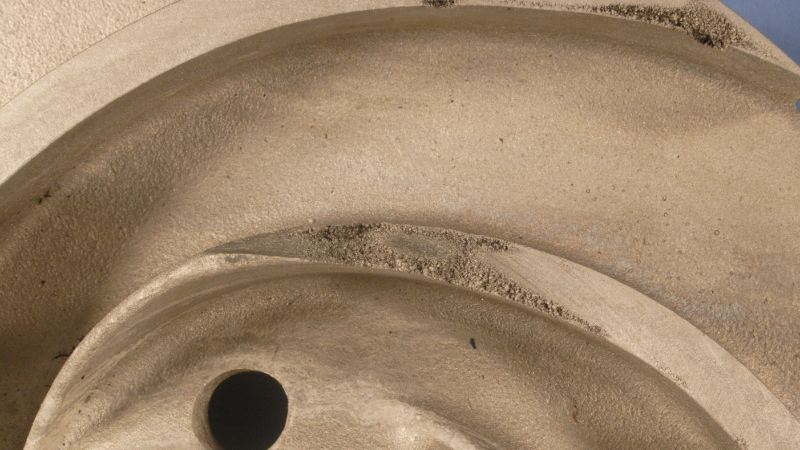
- 金属浸透:溶融金属が砂粒の隙間に入り込み、表面が粗くなります。
- 砂かみ落ち:緩んだ砂が鋳型内に落ちることで、こぶ状の突起ができます。
- バリ:型合わせ面にできる、薄い余分な金属です。
- ラットテール、バックル、ベイン:鋳型の膨張によって表面に生じる波状の線、膨らみ、筋状の突起です。
- 膨れ:金属の圧力で鋳型が変形し、表面が膨らんだものです。
- 型ずれ:鋳型の各部分がずれて合わず、鋳物に段差が生じる欠陥です。
湯境と湯回り不良
湯境や湯回り不良は、溶融金属が鋳型の空洞を完全に満たせない場合に発生します。
- 湯境:金属の流れが十分に融合せず、弱い線状の境目ができます。
- 湯回り不良:金属が全域に到達する前に凝固し、鋳物が不完全になります。
- 鋳造不完全:注湯温度が低い、または流れが遅いことで、部位や端部が欠けます。
- 融合不良:金属が鋳型とうまく結合せず、弱い部分ができます。
原因には、金属温度の低さ、注湯の遅さ、不適切な湯道設計、鋳物の肉厚が薄すぎることなどがあります。
原因と影響要因
鋳造欠陥は、鋳型の準備方法、注湯方法、システム設計、使用材料に起因することがよくあります。それぞれの要因が、鋳造製品の構造、表面、特性に直接影響します。
鋳型の設計と準備
鋳型の設計と準備によって、溶融金属が鋳型空洞をどれだけ満たし、凝固するかが決まります。鋳型の設計が不適切だと、充填不良や気孔、さらには亀裂が発生することがあります。
鋭い角や急激な肉厚変化などを含む鋳型の形状は、ホットスポットや硬化部ができる可能性を高めます。こうした箇所は冷却速度が異なるため、引け巣や残留応力が発生することがあります。鋳型の材料も重要です。品質の低い鋳型や準備が不十分な鋳型は、鋳型材料に起因する欠陥や鋳物表面の不具合につながります。
鋳型表面を適切に仕上げることで、鋳肌の粗さや砂の巻き込みを抑えられます。使用前に鋳型空洞を十分に清掃・点検し、高品質な材料を使うことで、異物の混入や中子ずれのリスクを低減できます。
注湯条件
注湯温度や速度を含め、金属の注ぎ方は重要な工程です。温度が低すぎると金属の流動性が悪くなり、湯回り不良や湯境が発生することがあります。高すぎると、ガスの過剰な吸収や鋳型の侵食につながる場合があります。
注湯速度は適切に管理する必要があります。速すぎると湯流れが乱れてガスを巻き込み、合金が酸化して、ガス気孔や介在物が発生することがあります。遅すぎると、金属が不均一に凝固したり、鋳型空洞の全域に届かなかったりするリスクが高まります。
鋳型を適切な温度に予熱し、金属温度を正確に監視することで、熱衝撃と注湯に起因する欠陥の両方を抑制できます。注湯中の条件を一定に保つことで、欠陥の少ない鋳物を製造できます。
湯道・排気システム
適切に設計された湯道システムは、溶融金属を鋳型空洞へ導きます。押湯、湯道、ゲートを戦略的に配置した湯道システムは、方向性凝固を促し、引け巣や気孔の発生を抑えます。
排気も欠かせません。排気が不十分だと鋳型内にガスが閉じ込められ、気孔や充填不良につながります。ベントやフィルターを用い、湯道システムのバランスを整えることで、金属をスムーズに流し、ガスを排出できます。
合金と冶金学的要因
合金の化学組成は、鋳造性、強度、欠陥への耐性に影響します。成分によっては、偏析、高温割れ、結晶粒組織の不均一といった冶金学的欠陥が生じやすくなります。
汚染された金属や混合が不十分な金属は、ガスや非金属介在物の混入を招くことがあります。溶湯の清浄度を管理できていないと、スラグや酸化物などの不純物が鋳物に入り込む可能性があります。
合金組織を改善し、鋳造中の不要な反応を抑えるために、添加剤や精錬剤がよく使われます。合金組成の監視、脱ガス処理、清浄な取り扱い設備の維持は、冶金学的欠陥を抑え、残留応力を生じさせずに均一に凝固させるうえで重要です。
検出・予防と品質向上
強度と信頼性に優れた金属製品を製造するには、鋳造欠陥を正確に見つけ、予防することが重要です。適切な検査方法と品質管理によって、スラグの巻き込みなどの不具合を低減できます。
検査・検出方法
鋳物の欠陥を見つける第一歩は検査です。鋳造工場では、目視検査と高度な非破壊検査(NDT)の両方を用いて欠陥を確認します。目視検査では、表面の亀裂やスラグ、介在物を見つけられます。迅速に実施できますが、小さな欠陥や内部の欠陥を見逃すことがあります。
非破壊検査では、X線検査や超音波検査などを用いて、鋳物を損傷させずに内部を調べられます。これらの検査では、外から見えないガス気孔や内部介在物など、表面下の問題を検出できます。磁粉探傷検査は、鉄系金属の表面にある亀裂や継ぎ目の検出に有効です。
カメラやセンサーを使った自動検査システムでは、生産中に品質を確認できます。このリアルタイム監視により、縦割れや湯回り不良などの欠陥を、製品が次の工程に進む前に発見できます。
鋳造現場での予防策
予防は、綿密な計画と適切な鋳造作業から始まります。清浄な金属の使用、スラグの除去、適切な鋳型設計によって、介在物やその他の一般的な鋳造欠陥のリスクを抑えられます。注湯時の乱流を抑えることで、異物の鋳型内への侵入を防ぎます。
温度管理も重要です。適切な温度で注湯すれば、湯境や湯回り不良などの欠陥を防げます。溶融金属を適切に取り扱い、設備を定期的に清掃することで、スラグの発生や最終製品への巻き込みを防げます。
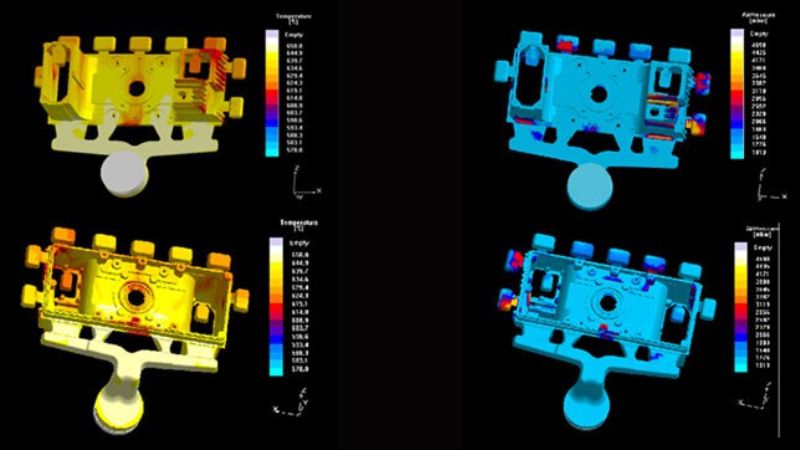
設計チームと鋳造現場の作業者との連携が必要となることもよくあります。鋳型形状や湯道システムを少し変更したり、フィルターを使用したりすることで、欠陥を大幅に減らせます。記録を残し、過去の失敗から学ぶことで、工程の改善につながります。
品質管理と継続的改善
鋳造工場の品質管理チームは、鋳造品質基準を高く維持することに取り組んでいます。検査データを活用して欠陥率を追跡し、傾向を特定します。統計的工程管理(SPC)は、温度、組成、注湯速度のばらつきを監視するために広く用いられています。
継続的改善とは、製造工程を見直し、時間をかけて少しずつ変更を加えることです。フィードバックの仕組みにより、欠陥から得た教訓を新しいロットで同じ問題が起きないよう活用できます。定期的な研修を通じて、スタッフは最新の検出・予防技術を把握できます。
[If you want to know more about how manufacturers control and evaluate the quality of die casted parts, you can visit our blog on Die Casting Inspection Methods]
よくある質問
砂型鋳造の欠陥を解消するのに最も効果的な対策は何ですか?
ブローホールや砂かみなどの砂型鋳造の欠陥は、砂の準備を改善することで軽減できます。
適切な水分量と強度を備えた砂を使うと、鋳型の健全性が向上します。十分な通気性を確保し、適切に突き固めることで、ガスの発生を抑えられます。注湯前に鋳型と砂を清潔に保つことも、こうした問題の多くを防ぐのに役立ちます。
鋳造品で最もよく見られる欠陥の上位5つは何ですか?
鋳造品で最も一般的な欠陥は、気孔、引け巣、湯回り不良、湯境、砂かみの5つです。
気孔は鋳造品にできる小さな穴です。引け巣は内部の隙間や空洞として生じます。湯回り不良と湯境は溶湯の流動に関する問題で、充填不足や接合部の強度低下につながります。砂かみは砂粒が金属に取り込まれて起こります。
画像を使って鋳造品の欠陥を検出するには、どのような方法が推奨されますか?
表面欠陥を見つけるには、目視検査が第一歩です。
内部欠陥には、X線撮影や超音波探傷検査などが広く用いられます。デジタル画像やマシンビジョンを用いれば、高度なソフトウェアで撮影画像の異常を分析し、亀裂、気孔、その他の表面の問題を自動検出できます。







