
Az öntvényhiba a fémben az öntési folyamat során kialakuló tökéletlenség vagy rendellenesség, amely befolyásolja a késztermék minőségét és működését. A hibák lyukak, repedések, felesleges fém vagy érdes foltok formájában jelentkezhetnek; mindegyiket más-más, a formával, a fémmel vagy az öntödei körülményekkel kapcsolatos probléma okozza.
Ha a gyártók ismerik e problémák okait és felismerésük módját, időt takaríthatnak meg, csökkenthetik a hulladék mennyiségét, és javíthatják termékeik szilárdságát, valamint megjelenését. Az olvasók megismerhetik a leggyakoribb öntvényhibákat, azok okait és a megelőzésükhöz szükséges egyszerű lépéseket.
Az öntvényhibák gyakori típusai
Az öntvényhibáknak számos formája van, és mindegyik az öntési folyamat más-más problémájából ered. A hibák megértése segít feltárni az okokat és javítani az öntvények minőségét.
Porozitás és gázzal kapcsolatos hibák
A porozitás apró lyukakat vagy üregeket jelent az öntvény belsejében. Ezek gyengítik a fémet, és a termék meghibásodásához vezethetnek. Gázporozitás akkor alakul ki, amikor a gázok a folyékony fémbe szorulnak, és a fém megszilárdulása előtt nem tudnak távozni.
A porozitásnak több formája van:
- Gázporozitás: Általában kerek lyukak formájában jelenik meg a fém belsejében.
- Fúvólyukak: Nagyobb gázüregek a felület közelében vagy az anyag belsejében.
- Tűlyukak: Apró, gyakran sekély lyukak a felületen.
Okai közé tartozik a forma magas nedvességtartalma, a gyors öntés vagy a fém szennyeződése. Gyakori kiváltó ok a bennrekedt levegő vagy az olyan gázok jelenléte, mint a hidrogén.
Zsugorodás és üregképződés
Zsugorodási hibák akkor keletkeznek, amikor a fém lehűl és összehúzódik. Mivel a fém mérete megszilárdulás közben változik, ha nem kap elegendő utánpótlást a lehűlés során, zsugorodási üregeknek nevezett üres terek keletkeznek.
- Zsugorodási üreg: Nagy, gyakran szabálytalan alakú belső üregek.
- Zsugorodási porozitás: Kisebb, elszórtan elhelyezkedő üregek.
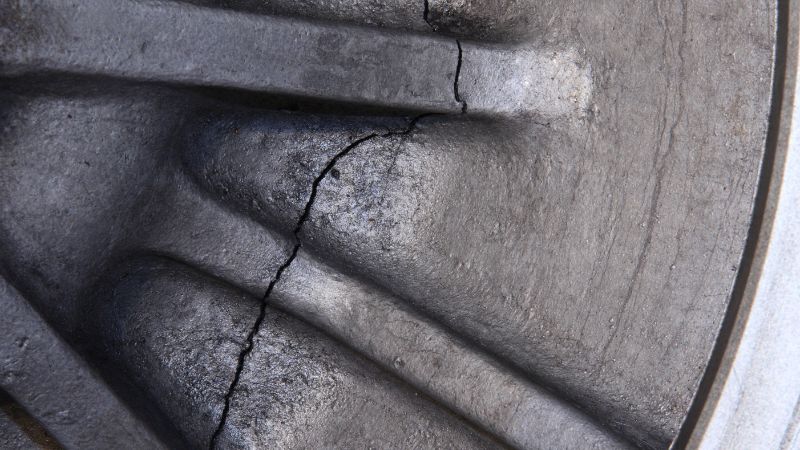
- Melegrepedések: Repedések, amelyek akkor keletkeznek, amikor a fém még képlékeny, egyenetlen hűlés vagy a forma kialakításának problémái miatt.
A forma anyagából és felületéből eredő hibák
Ezeket a forma készítéséhez használt homokkal vagy vegyi anyagokkal kapcsolatos problémák okozzák.
- Kimaródás és lemosódás: Kiemelkedő vagy barázdált részek, ahol a gyorsan áramló fém kimarja a forma egy részét.
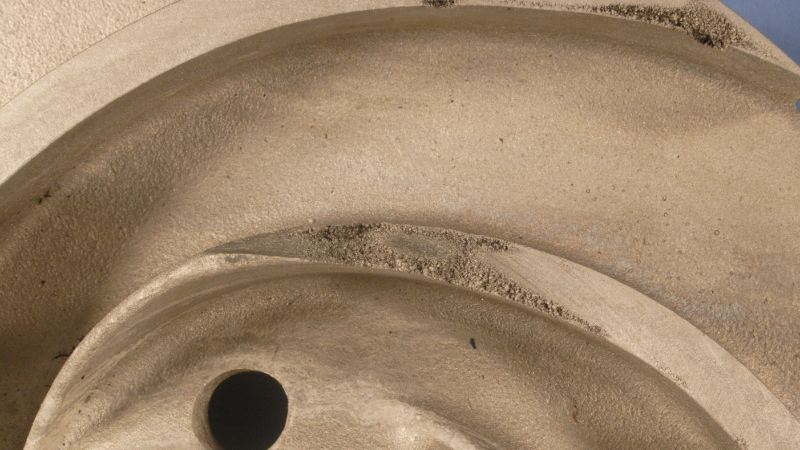
- Fémbehatolás: A folyékony fém behatol a homokszemcsék közötti résekbe, amitől a felület érdes lesz.
- Homoklehullás: A forma laza homokjának belehullása miatt kialakuló csomók vagy dudorok.
- Sorja: Vékony, felesleges fémrétegek az osztósíkok mentén.
- Patkányfarok, felhólyagosodás és érképződés: A forma tágulása miatt kialakuló hullámos vonalak, kidudorodások vagy bordák a felületen.
- Felduzzadás: A fém nyomása alatt engedő forma miatt kidudorodó felületek.
- Elmozdulás vagy illeszkedési hiba: A forma részeinek eltolódása miatt lépcsők keletkeznek az öntvényen.
Hidegvarrat és hiányos kitöltés
Hidegvarrat és hiányos öntés akkor alakul ki, amikor a folyékony fém nem tölti ki teljesen a forma üregét.
- Hidegvarrat: A fém két áramlása nem olvad össze teljesen, így gyenge vonal vagy varrat keletkezik.
- Hiányos öntés: A fém még azelőtt megszilárdul, hogy elérné a forma minden részét, ezért az öntvény hiányos lesz.
- Hiányos öntvény: Alacsony öntési hőmérséklet vagy lassú áramlás miatt hiányzó részek vagy élek.
- Összeolvadási hiba: A fém nem kötődik megfelelően a formához, ezért gyenge zónák alakulnak ki.
Okai közé tartozik az alacsony fémhőmérséklet, a lassú öntés, a rosszul kialakított beömlőrendszer vagy az öntvény túl vékony részeinek kialakítása.
Okok és befolyásoló tényezők
Az öntvényhibák gyakran a forma előkészítéséből, a fém beöntéséből, a rendszerek kialakításából és a felhasznált anyagokból erednek. Mindegyik tényező közvetlenül befolyásolja a kész öntvény szerkezetét, felületét és tulajdonságait.
A forma kialakítása és előkészítése
A forma kialakítása és előkészítése határozza meg, hogy a folyékony fém milyen jól tölti ki a forma üregét és szilárdul meg. A rossz formakialakítás hiányos kitöltést, porozitást, sőt repedéseket is okozhat.
A forma geometriája – például az éles sarkok vagy a hirtelen vastagságváltozások – növeli a forró vagy kemény pontok kialakulásának esélyét. Ezek a területek eltérő ütemben hűlnek, ami zsugorodási üregeket vagy maradó feszültséget eredményezhet. A forma anyaga is számít: az alacsony minőségű vagy nem megfelelően előkészített forma anyaghibákat okozhat, vagy felületi hibákat idézhet elő az öntvényen.
A forma felületének megfelelő kidolgozása segít minimalizálni az érdes öntvényfelületeket és a homokzárványokat. A forma üregének gondos tisztítása és ellenőrzése használat előtt, valamint a kiváló minőségű anyagok alkalmazása csökkenti annak kockázatát, hogy törmelék kerüljön az öntvénybe vagy elmozduljon a mag.
A fémöntés paraméterei
A fém beöntése – beleértve az öntési hőmérsékletet és sebességet – kritikus lépés. Ha a hőmérséklet túl alacsony, a fém nem áramlik megfelelően, ami hiányos öntést vagy hidegvarratot okozhat. Ha túl magas, fokozódhat a gázfelvétel vagy a forma eróziója.
Az öntési sebességet gondosan kell szabályozni. A túl gyors öntés turbulenciát okozhat, amely gázokat zár be és oxidálja az ötvözetet, így gázporozitás vagy zárványok keletkezhetnek. A túl lassú öntés növeli annak kockázatát, hogy a fém egyenetlenül szilárdul meg, vagy nem jut el a formaüreg minden részébe.
A formák megfelelő hőmérsékletre történő előmelegítése és a fémhőmérséklet pontos ellenőrzése csökkenti a hősokk és az öntési hibák kockázatát. Az öntés során fenntartott állandó feltételek kevesebb hibával készült öntvényeket eredményeznek.
Beömlő- és szellőzőrendszerek
A jól megtervezett beömlőrendszer a folyékony fém formaüregbe áramlását irányítja. A megfelelő helyre tett tápfejeket, beömlőcsatornákat és beömlőnyílásokat alkalmazó rendszerek elősegítik az irányított dermedést, és csökkentik a zsugorodás, valamint a porozitás esélyét.
A szellőzés is elengedhetetlen. A nem megfelelő szellőzés miatt gázok rekednek a formában, ami porozitáshoz vagy hiányos kitöltéshez vezet. A szellőzőnyílások, szűrők és kiegyensúlyozott beömlőrendszer segítenek egyenletesen vezetni a fémet, és lehetővé teszik a gázok távozását.
Ötvözeti és metallurgiai tényezők
Az ötvözet kémiai összetétele befolyásolja az önthetőséget, a szilárdságot és a hibákkal szembeni ellenállást. Egyes összetételek hajlamosabbak az olyan metallurgiai hibákra, mint a szegregáció, a melegrepedés vagy az egyenetlen szemcseszerkezet.
A szennyezett vagy nem megfelelően kevert fém gázokat vagy nemfémes zárványokat juttathat az öntvénybe. A salak, az oxidok és más szennyeződések is bekerülhetnek az öntvénybe, ha az olvadék tisztaságát nem ellenőrzik.
Az ötvözet szerkezetének javítására és az öntés során fellépő nem kívánt reakciók csökkentésére gyakran használnak adalékokat és finomítószereket. Az ötvözet összetételének ellenőrzése, a gáztalanítás és a tiszta anyagmozgató rendszerek fenntartása fontos a metallurgiai hibák korlátozásához, valamint az egyenletes megszilárdulás és a maradó feszültségek elkerüléséhez.
Hibafelismerés, megelőzés és minőségjavítás
Az öntvényhibák pontos felismerése és megelőzése kulcsfontosságú az erős, megbízható fémtermékek gyártásához. A megfelelő vizsgálati módszerek és minőségellenőrzések alkalmazásával csökkenthető az olyan problémák kockázata, mint a salakzárványok és más tökéletlenségek.
Vizsgálati és hibafelismerési módszerek
Az öntvényhibák felismerésének első lépése a vizsgálat. Az öntödék vizuális és fejlett, roncsolásmentes vizsgálati (NDT) módszerekkel is ellenőrzik a hibákat. A szemrevételezés segít felismerni a felületi repedéseket, a salakot és a zárványokat. Gyors módszer, de az apró vagy rejtett hibák elkerülhetik a figyelmet.
A roncsolásmentes vizsgálati módszerek, például a röntgen- vagy ultrahangvizsgálat lehetővé teszik, hogy az ellenőrök az öntvény károsítása nélkül vizsgálják meg annak belsejét. Ezekkel a vizsgálatokkal felismerhetők a kívülről nem látható, felszín alatti problémák, például a gázporozitás vagy a belső zárványok. A mágnesporos vizsgálat alkalmas a vasalapú fémek felületén lévő repedések és varratok kimutatására.
Az automatizált vizsgálórendszerek, például a kamerák és érzékelők, a gyártás során ellenőrizhetik a minőséget. Ez a valós idejű felügyelet még azelőtt észlelheti a hosszanti repedéseket vagy a hiányos öntést, hogy a termék a következő gyártási szakaszba kerülne.
Megelőzési stratégiák az öntödei gyakorlatban
A megelőzés alapja a gondos tervezés és a megfelelő öntödéi gyakorlat. A tiszta fém használata, a salak eltávolítása és a forma megfelelő kialakítása csökkenti a zárványok és más gyakori öntvényhibák kockázatát. Az öntés közbeni turbulencia mérséklése segít megakadályozni, hogy idegen anyag kerüljön a formába.
A hőmérséklet szabályozása szintén fontos. A megfelelő hőmérsékleten végzett öntés megelőzi az olyan hibákat, mint a hidegvarrat vagy a hiányos öntés. A folyékony fém megfelelő kezelése és a berendezések rendszeres tisztítása megakadályozza a salak képződését és azt, hogy az a késztermékbe kerüljön.
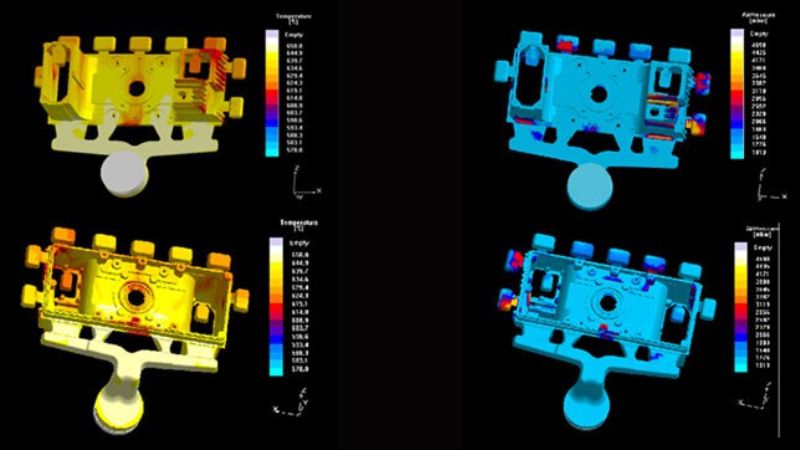
Gyakran szükség van a tervezőcsapatok és az öntödei dolgozók együttműködésére. A forma geometriájának, a beömlőrendszereknek vagy a szűrők használatának apró változtatásai jelentősen csökkenthetik a hibák számát. A feljegyzések vezetése és a korábbi hibákból való tanulás segít a folyamatok fejlesztésében.
Minőség-ellenőrzés és folyamatos fejlesztés
Az öntödék minőségellenőrző csapatai arra összpontosítanak, hogy magas öntészeti szabványokat tartsanak fenn. Az ellenőrzési adatok segítségével nyomon követik a hibaarányokat, és azonosítják a tendenciákat. A statisztikai folyamatszabályozást (SPC) széles körben alkalmazzák a hőmérséklet, az összetétel és az öntési sebesség változásainak figyelésére.
A folyamatos fejlesztés a gyártási lépések felülvizsgálatát és idővel történő apró módosítását jelenti. A visszacsatolási folyamatok biztosítják, hogy a hibákból levont tanulságok segítsenek megelőzni ugyanazon problémák újbóli előfordulását az új gyártási tételeknél. A rendszeres képzés révén a munkatársak megismerik a legújabb felismerési és megelőzési módszereket.
[If you want to know more about how manufacturers control and evaluate the quality of die casted parts, you can visit our blog on Die Casting Inspection Methods]
Gyakran ismételt kérdések
Mely megoldások a leghatékonyabbak a homoköntési hibák kezelésére?
A homoköntési hibák, például a hólyagok és a homokzárványok, a homok megfelelőbb előkészítésével csökkenthetők.
A megfelelő nedvességtartalmú és szilárdságú homok javítja a forma épségét. A megfelelő szellőzés és tömörítés csökkenti a gázképződést. Az öntés előtti tisztítás — a formák és a homok esetében egyaránt — számos ilyen probléma megelőzésében segít.
Melyik az öntött anyagokban leggyakrabban előforduló öt hibatípus?
Az öntvények öt leggyakoribb hibája a porozitás, a zsugorodás, a hiányos kitöltés, a hidegfolyás és a homokzárvány.
A porozitás apró lyukakként jelenik meg az öntvényben. A zsugorodás belső réseket vagy üregeket hoz létre. A hiányos kitöltés és a hidegfolyás olyan áramlási problémák, amelyek a forma részleges kitöltéséhez vagy gyenge illesztések kialakulásához vezetnek. Homokzárvány akkor keletkezik, amikor homokszemcsék szorulnak a fémbe.
Milyen eljárások ajánlottak az öntvények hibáinak képekkel történő felismerésére?
A felületi hibák felderítésének első lépése a szemrevételezés.
A belső hibák vizsgálatára széles körben alkalmaznak olyan módszereket, mint a röntgenfelvétel vagy az ultrahangos vizsgálat. Digitális képek vagy gépi látás segítségével a fejlett szoftverek automatikusan felismerhetik a repedéseket, pórusokat és más felületi hibákat, ha a rögzített képeken rendellenességeket keresnek.







