
Um defeito de fundição é uma imperfeição ou inconsistência que se forma no metal durante o processo de fundição, afetando a qualidade e a função do produto final. Esses defeitos podem aparecer como furos, rachaduras, metal extra ou pontos ásperos – cada um causado por diferentes problemas com o molde, metal ou condições na fundição.
Ao saber o que causa esses problemas e como identificá-los, os fabricantes podem economizar tempo, reduzir o desperdício e melhorar a força e a aparência de seus produtos. Os leitores descobrirão os tipos mais comuns de defeitos de fundição, suas causas e etapas simples para ajudar a evitá-los.
Tipos comuns de defeitos de fundição
Os defeitos de fundição vêm em muitas formas, cada um causado por diferentes problemas no processo de fundição. Compreender esses defeitos ajuda a encontrar suas causas e melhorar a qualidade da fundição.
Porosidade e defeitos relacionados com o gás
Porosidade refere-se a pequenos orifícios ou vazios dentro de uma fundição. Esses furos enfraquecem o metal e podem levar à falha do produto. A porosidade do gás ocorre quando os gases ficam presos no metal fundido e não podem escapar antes que o metal se solidifique.
Existem várias formas de porosidade:
- Porosidade do gás: Geralmente aparece como furos redondos dentro do metal.
- Buracos: Bolsos de gás maiores perto da superfície ou dentro.
- Pequenos buracos, muitas vezes rasos na superfície.
As causas incluem alto teor de umidade no molde, derramamento rápido ou contaminação no metal. Ar preso ou gases como hidrogênio são culpados comuns.
Encolhimento e formação de cavidades
Os defeitos de encolhimento acontecem à medida que o metal esfria e se contrai. Como o metal muda de tamanho à medida que se solidifica, se não receber metal de alimentação suficiente durante o resfriamento, forma espaços vazios conhecidos como cavidades de encolhimento.
- Cavidade de encolhimento: Grandes vazios internos, muitas vezes de forma irregular.
- Porosidade de encolhimento: Vazios menores e dispersos.
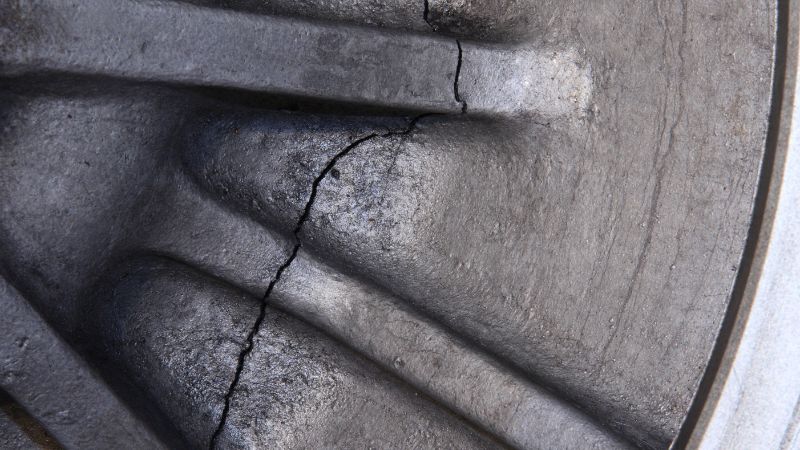
- Lágrimas quentes / rachaduras quentes: rachaduras que acontecem enquanto o metal ainda está macio devido a problemas irregulares de resfriamento ou design do molde.
Material do molde e defeitos de superfície
Esses defeitos vêm de problemas com a areia ou produtos químicos usados para fazer o molde.
- Cortes e lavagens: áreas levantadas ou ranhuradas onde o metal em movimento rápido corroe parte do molde.
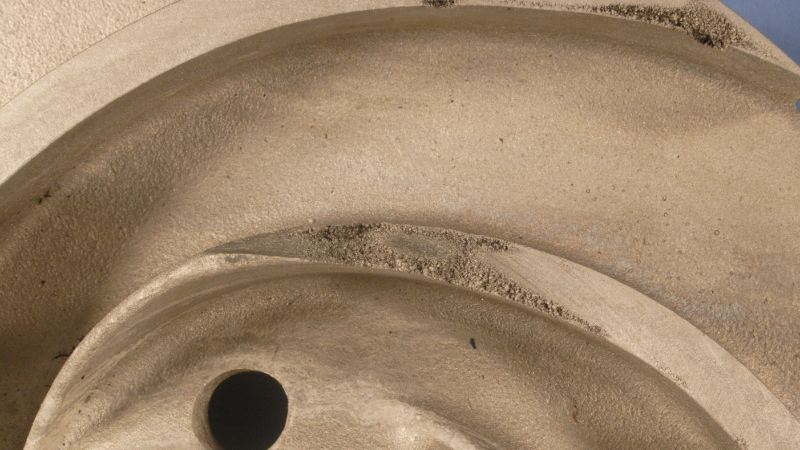
- Penetração de metal: O metal fundido entra nos espaços de grãos de areia, fazendo uma superfície áspera.
- Gotas: solavancos ou solavancos causados por areia solta caindo no molde.
- Flash/fin: Camadas finas de metal extra em linhas de separação.
- Caudas de ratos, fivelas e veias: linhas onduladas, protuberâncias ou cumes na superfície da expansão do molde.
- Inchaços: Superfícies volumosas causadas por molde cedendo sob pressão de metal.
- Deslocamento ou incompatibilidade: Desalinhamento entre partes do molde, levando a etapas na fundição.
Fechamento a frio e enchimento incompleto
Fechaduras a frio e falhas acontecem quando o metal fundido não preenche completamente a cavidade do molde.
- Fechamento a frio: Dois fluxos de metal não se fundem totalmente, criando uma linha ou costura fraca.
- Misrun: Metal solidifica antes de chegar a todas as áreas, resultando em uma fundição incompleta.
- Fundição incompleta: Falta de peças ou bordas devido à baixa temperatura de vazamento ou fluxo lento.
- Defeito de fusão: O metal não se liga adequadamente ao molde, causando zonas fracas.
As causas incluem baixa temperatura do metal, derramamento lento, design de gating pobre ou seções muito finas na fundição.
Causas e Fatores Influentes
Os defeitos de fundição geralmente resultam de como o molde é preparado, o metal é derramado, os sistemas são projetados e quais materiais são usados. Cada fator afeta diretamente a estrutura, a superfície e as propriedades do produto fundido final.
Design e preparação de moldes
O design e a preparação do molde determinam o quão bem o metal fundido preenche a cavidade do molde e se solidifica. O design pobre do molde pode causar problemas como enchimento incompleto, porosidade ou até rachaduras.
A geometria do molde, incluindo a presença de cantos afiados ou mudanças repentinas de espessura, aumenta a chance de pontos quentes ou pontos duros. Essas áreas esfriam a taxas diferentes, às vezes produzindo cavidades de encolhimento ou estresse residual. O material do molde também importa – um molde de baixa qualidade ou preparado incorretamente pode levar a defeitos do material do molde ou introduzir falhas na superfície de fundição.
A atenção ao acabamento adequado da superfície do molde ajuda a minimizar as superfícies fundidas ásperas e a inclusão da areia. A limpeza e inspeção completas da cavidade do molde antes do uso, juntamente com o uso de materiais de alta qualidade, reduz o risco de detritos embutidos ou mudança de núcleo.
Pourando parâmetros de metal
A forma como o metal é derramado, incluindo a temperatura e a velocidade de derramamento, é um passo crítico. Se a temperatura for muito baixa, o metal pode não fluir bem, causando falhas ou fechamentos a frio. Se for muito alto, pode resultar em absorção excessiva de gás ou erosão do molde.
A taxa de derramamento deve ser bem controlada. Derramar muito rapidamente pode causar turbulência que prende gases e oxida a liga, resultando em porosidade ou inclusões de gás. Derramar muito lentamente aumenta o risco de que o metal se solidifique irregularmente ou não atinja todas as áreas da cavidade do molde.
Os moldes de pré-aquecimento para temperaturas adequadas e monitoramento da temperatura do metal reduzem com precisão tanto os choques térmicos quanto os defeitos do metal. Manter a consistência durante o derramamento ajuda a produzir peças fundidas com menos falhas.
Sistemas de vedação e ventilação
Um sistema de gating bem projetado orienta o fluxo de metal fundido para a cavidade do molde. Os sistemas de gating que usam risers, canais de alimentação e pontos de injeção colocados em locais estratégicos promovem a solidificação direcional e reduzem as chances de encolhimento e porosidade.
A ventilação também é essencial. A ventilação insuficiente prende os gases dentro do molde, levando a porosidade ou enchimento incompleto. O uso de respiradouros, filtros e um sistema de gating equilibrado ajuda a direcionar o metal sem problemas e a deixar os gases escaparem.
Liga e fatores metalúrgicos
A composição química da liga afeta a castabilidade, força e resistência a defeitos. Algumas composições são mais propensas a defeitos metalúrgicos, como segregação, lágrimas quentes ou estruturas de grãos irregulares.
O metal contaminado ou misturado incorretamente pode introduzir inclusões gasosas ou não metálicas. Escória, óxidos e outras impurezas podem entrar na fundição se a limpeza do derretimento não for controlada.
Aditivos e agentes de refino são frequentemente usados para melhorar a estrutura da liga e reduzir reações indesejadas durante a fundição. Monitoramento da composição da liga, tratamento de desgaseificação e manutenção de sistemas de manuseio limpos são importantes para limitar defeitos metalúrgicos e garantir a solidificação uniforme sem formar estresse residual.
Detecção, prevenção e melhoria da qualidade
Encontrar e prevenir com precisão defeitos de fundição é fundamental para produzir produtos metálicos fortes e confiáveis. Usar os métodos de inspeção e controles de qualidade certos pode reduzir o risco de problemas, como inclusões de escória e outras imperfeições.
Métodos de inspeção e detecção
A inspeção é o primeiro passo para detectar defeitos em fundições. As fundições usam técnicas de teste visual e avançado não destrutivo (NDT) para verificar falhas. A inspeção visual ajuda a encontrar rachaduras, escória ou inclusões na superfície. É rápido, mas pode perder defeitos pequenos ou ocultos.
Métodos de teste não destrutivos, como raios-X ou testes ultrassônicos, permitem que os inspetores olhem para dentro da fundição sem danificá-la. Esses testes podem detectar problemas de superfície como porosidade de gás ou inclusões internas que não são visíveis do lado de fora. O teste de partículas magnéticas é útil para encontrar rachaduras ou costuras na superfície de metais ferrosos.
Os sistemas de inspeção automatizados, incluindo câmeras e sensores, podem verificar a qualidade durante a produção. Este monitoramento em tempo real pode detectar defeitos, como rachaduras longitudinais ou falhas antes que o produto se mova para a próxima etapa.
Estratégias de prevenção na prática de fundição
A prevenção começa com um planejamento cuidadoso e boas práticas de fundição. O uso de metal limpo, a remoção de escória e o design adequado do molde reduzem o risco de inclusões ou outros defeitos comuns de fundição. Reduzir a turbulência durante o derramamento ajuda a impedir que a matéria estrangeira entre no molde.
O controle de temperatura também é importante. Derramar o metal na temperatura correta impede que defeitos como fechamentos a frio ou falhas. O manuseio adequado do metal fundido e a limpeza regular do equipamento impedem que a escória se forme e fique presa no produto final.
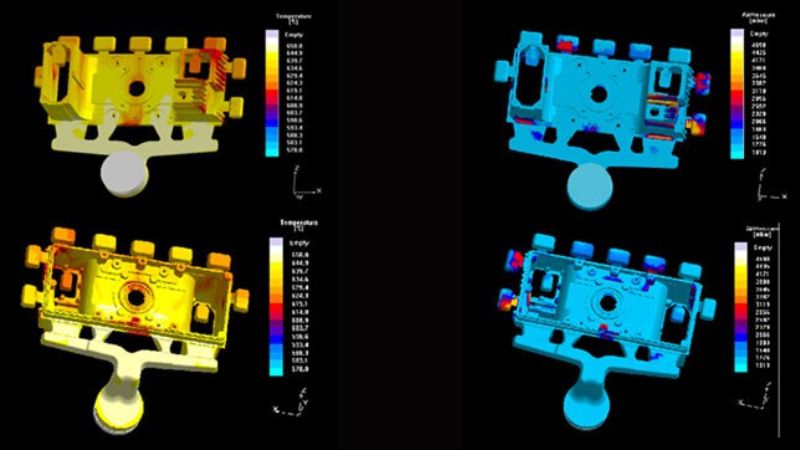
A colaboração entre as equipes de projeto e os trabalhadores da fundição é frequentemente necessária. Pequenas mudanças na geometria do molde, nos sistemas de gating ou no uso de filtros podem reduzir significativamente os defeitos. Manter registros e aprender com erros passados ajuda a melhorar os processos.
Controle de qualidade e melhoria contínua
As equipes de controle de qualidade em fundições se concentram em manter os padrões de fundição altos. Eles usam dados de inspeção para rastrear taxas de defeitos e identificar tendências. O controle estatístico de processos (SPC) é comumente usado para observar variações de temperatura, composição e velocidade de vazamento.
Melhoria contínua significa rever as etapas de produção e fazer pequenas mudanças ao longo do tempo. Os loops de feedback garantem que as lições aprendidas com os defeitos sejam usadas para evitar os mesmos problemas em novos lotes. O treinamento regular garante que a equipe conheça as mais recentes técnicas de detecção e prevenção.
[Se você quiser saber mais sobre como os fabricantes controlam e avaliam a qualidade das peças fundidas, você pode visitar nosso blog sobre Métodos de inspeção de fundição]
Perguntas frequentes
Quais remédios são mais eficazes para lidar com imperfeições de fundição de areia?
Imperfeições de fundição de areia, como buracos de sopro e inclusões de areia podem ser reduzidas através de uma melhor preparação de areia.
O uso de areia com teor de umidade e força adequados melhora a integridade do molde. A ventilação adequada e o arrombamento adequado reduzem a formação de gás. Manter os moldes e a areia limpos antes de derramar também ajuda a evitar muitos desses problemas.
Quais são os cinco principais tipos mais prevalentes de defeitos encontrados em materiais fundidos?
Os cinco defeitos mais comuns nas fundições são porosidade, encolhimento, falhas, fechamentos a frio e inclusões de areia.
A porosidade aparece como pequenos orifícios na fundição. O encolhimento forma lacunas ou cavidades internas. As falhas e os fechamentos frios são problemas de fluxo que resultam em enchimento incompleto ou articulações fracas. As inclusões de areia ocorrem quando as partículas de areia ficam presas no metal.
Quais procedimentos são recomendados para detectar defeitos em fundições usando imagens?
A inspeção visual é o primeiro passo para encontrar defeitos de superfície.
Para falhas internas, métodos como imagens de raios-X ou testes ultrassônicos são amplamente utilizados. Com imagens digitais ou visão de máquina, o software avançado pode detectar rachaduras, poros ou outros problemas de superfície automaticamente, analisando as imagens capturadas para irregularidades.







