
Un difetto di fusione è un’imperfezione o incoerenza che si forma nel metallo durante il processo di fusione. processo di fusione, influenzando la qualità e la funzione del prodotto finale. Questi difetti possono presentarsi come fori, crepe, metalli extra o punti grezzi, ciascuno causato da diversi problemi con lo stampo, il metallo o le condizioni nella fonderia.
Sapendo cosa causa questi problemi e come individuarli, i produttori possono risparmiare tempo, ridurre gli sprechi e migliorare la forza e l’aspetto dei loro prodotti. I lettori scopriranno i tipi più comuni di difetti di fusione, le loro cause e i semplici passaggi per aiutarli a prevenirli.
Tipi comuni di difetti di colata
I difetti di colata sono disponibili in molte forme, ciascuna causata da diversi problemi nel processo di colata. Comprendere questi difetti aiuta a trovare le loro cause e migliorare la qualità della colata.
Porosità e difetti legati al gas
La porosità si riferisce a piccoli fori o vuoti all’interno di una colata. Questi fori indeboliscono il metallo e possono portare a guasti del prodotto. La porosità del gas si verifica quando i gas vengono intrappolati nel metallo fuso e non possono sfuggire prima che il metallo si solidifichi.
Esistono diverse forme di porosità:
- Porosità del gas: Generalmente appare come fori rotondi all’interno del metallo.
- Blowholes: Tasche a gas più grandi vicino alla superficie o all’interno.
- Pinholes: Piccoli, spesso poco profondi fori sulla superficie.
Le cause includono un alto contenuto di umidità nello stampo, un rapido versamento o una contaminazione nel metallo. L’aria intrappolata o i gas come l’idrogeno sono colpevoli comuni.
Restringimento e formazione della cavità
I difetti di restringimento si verificano quando il metallo si raffredda e si contrae. Poiché il metallo cambia dimensione mentre si solidifica, se non ottiene abbastanza metallo di alimentazione durante il raffreddamento, forma spazi vuoti noti come cavità di restringimento.
- cavità di restringimento: Grandi vuoti interni, spesso di forma irregolare.
- Porosità di restringimento: Vuoti più piccoli e sparsi.
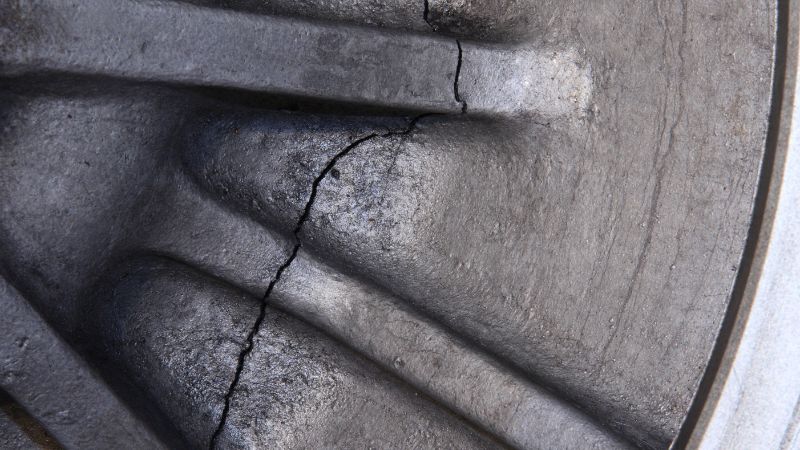
- lacrime calde / crepe calde: Crepe che si verificano mentre il metallo è ancora morbido a causa di problemi di raffreddamento irregolare o progettazione di stampi.
Materiale della stampo e difetti di superficie
Questi difetti derivano da problemi con la sabbia o sostanze chimiche utilizzate per fare lo stampo.
- Tagli e lavaggi: Aree sollevate o scanalate in cui il metallo in rapido movimento erode parte dello stampo.
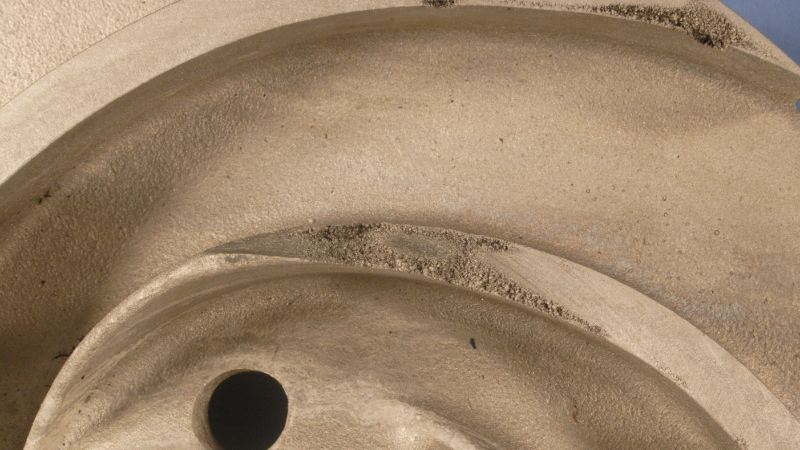
- Penetrazione del metallo: Il metallo fuso entra negli spazi della grana di sabbia, rendendo una superficie ruvida.
- Gocce: Gomiti o urti causati dalla sabbia sciolta che cade nello stampo.
- Flash/fin: Sottili strati di metallo in più alle linee di separazione.
- Coda di ratto, fibbie e vene: Linee ondulate, rigonfiamenti o creste sulla superficie dall’espansione della stampo.
- Gonfiore: Superfici di rigonfiamento causate dalla stampo che cede il posto sotto pressione del metallo.
- Spostamento o disallineamento: Disallineamento tra le parti dello stampo, che attacco di colata a passi nella colata.
Chiusura a freddo e riempimento incompleto
Le chiusure a freddo e gli errori si verificano quando il metallo fuso non riesce a riempire completamente la cavità dello stampo.
- Chiuso a freddo: Due flussi di metallo non si fondono completamente, creando una linea debole o una cucitura.
- Misrun: Il metallo si solidifica prima di raggiungere tutte le aree, con conseguente fusione incompleta.
- Fusione incompleta: Parti o bordi mancanti a causa della bassa temperatura di versamento o del flusso lento.
- Difetto di fusione: Il metallo non si lega correttamente con lo stampo, causando zone deboli.
Cause includono la bassa temperatura del metallo, la colata lenta, il design scadente del gating o sezioni troppo sottili nella colata.
Cause e fattori di influenza
I difetti di colata spesso derivano dal modo in cui lo stampo viene preparato, il metallo viene versato, i sistemi sono progettati e quali materiali vengono utilizzati. Ogni fattore influenza direttamente la struttura, la superficie e le proprietà del prodotto fuso finale.
Progettazione e preparazione stampi
La progettazione e la preparazione della stampo determinano quanto bene il metallo fuso riempie cavità della stampo e si solidifica. La scarsa progettazione della stampo può causare problemi come riempimento incompleto, porosità o persino crepe.
La geometria dello stampo, compresa la presenza di angoli affilati o cambi di spessore improvvisi, aumenta la possibilità di punti caldi o punti duri. Queste aree si raffreddano a velocità diverse, a volte producendo cavità di restringimento o stress residuo. Anche il materiale della stampo conta: uno stampo di bassa qualità o preparato in modo improprio può portare a difetti del materiale della stampo o introdurre difetti sulla superficie di colata.
L’attenzione alla corretta finitura della superficie della stampo aiuta a ridurre al minimo le superfici ruvide e l’inclusione della sabbia. La pulizia accurata e l’ispezione della cavità dello stampo prima dell’uso, insieme all’uso di materiali di alta qualità, riducono il rischio di detriti incorporati o spostamento del nucleo.
Versare parametri metallici
Il modo in cui il metallo viene versato, compresa la temperatura e la velocità di versamento, è un passo fondamentale. Se la temperatura è troppo bassa, il metallo potrebbe non fluire bene, causando errori o chiusure a freddo. Se è troppo alto, l’assorbimento eccessivo di gas o l’erosione della stampo può causare.
La velocità di versamento deve essere ben controllata. Versare troppo rapidamente può causare turbolenze che intrappolano i gas e ossidano la lega, con conseguente porosità o inclusioni di gas. Versare troppo lentamente aumenta il rischio che il metallo solidifichi irregolarmente o non raggiunga tutte le aree della cavità dello stampo.
Preriscaldare gli stampi a temperature adeguate e monitorare la temperatura del metallo riduce con precisione sia gli shock termici che i difetti del metallo di versamento. Mantenere la coerenza durante il pour aiuta a produrre getti con meno difetti.
Gating e sistemi di ventilazione
Un sistema di gating ben progettato guida il flusso di metallo fuso nella cavità dello stampo. I sistemi di attacco di colata che utilizzano riser, canali di colata e attacchi di colata collocati in posizioni strategiche promuovono la solidificazione direzionale e riducono le possibilità di restringimento e porosità.
Anche lo sfiato è essenziale. Lo sfiato insufficiente intrappola i gas all’interno dello stampo, portando alla porosità o al riempimento incompleto. Utilizzando bocchette, filtri e un sistema di gating bilanciato aiuta a dirigere il metallo senza intoppi e lasciare che i gas sfuggano.
Lega e fattori metallurgici
La composizione chimica della lega influisce sulla castabilità, la forza e la resistenza ai difetti. Alcune composizioni sono più inclini a difetti metallurgici come segregazione, lacrime calde o strutture di grano irregolari.
Il metallo contaminato o miscelato impropriamente può introdurre inclusioni di gas o non metalliche. Le scorie, gli ossidi e altre impurità possono entrare nella colata se la pulizia della fusione non è controllata.
Gli additivi e gli agenti di raffinazione sono spesso utilizzati per migliorare la struttura della lega e ridurre le reazioni indesiderate durante la fusione. Monitoraggio composizione in lega, il trattamento di degassamento e il mantenimento di sistemi di manipolazione puliti sono importanti per limitare i difetti metallurgici e garantire una solidificazione uniforme senza formare sollecitazioni residue.
Rilevamento, prevenzione e miglioramento della qualità
Trovare e prevenire con precisione i difetti di fusione è la chiave per la produzione di prodotti metallici forti e affidabili. Utilizzando i giusti metodi di ispezione e controlli di qualità può ridurre il rischio di problemi come inclusioni di scorie e altre imperfezioni.
Metodi di ispezione e rilevazione
L’ispezione è il primo passo per individuare i difetti nei getti. Le fonderie utilizzano tecniche di test visivi e avanzati non distruttivi (NDT) per verificare la presenza di difetti. Ispezione visiva aiuta a trovare crepe superficiali, scorie o inclusioni. È veloce ma può perdere piccoli o nascosti difetti.
Prove non distruttive metodi, come i raggi X o i test ad ultrasuoni, consentono agli ispettori di guardare all’interno della colata senza danneggiarla. Questi test possono rilevare problemi sotto la superficie come la porosità del gas o inclusioni interne che non sono visibili dall’esterno. Test delle particelle magnetiche è utile per trovare crepe o cuciture sulla superficie dei metalli ferrosi.
I sistemi di ispezione automatizzati, tra cui telecamere e sensori, possono verificare la qualità durante la produzione. Questo monitoraggio in tempo reale può rilevare difetti come crepe longitudinali o errori prima che il prodotto si sposti nella fase successiva.
Strategie di prevenzione nella pratica della fonderia
La prevenzione inizia con una pianificazione attenta e buona pratiche di fonderia. Utilizzo metallo pulito, la rimozione delle scorie e la corretta progettazione dello stampo riducono il rischio di inclusioni o altri difetti comuni di fusione. Ridurre la turbolenza durante il versamento aiuta a mantenere materia straniera di entrare nello stampo.
Anche il controllo della temperatura è importante. Versare il metallo alla giusta temperatura ferma i difetti come le chiusure a freddo o gli errori. La corretta manipolazione del metallo fuso e la pulizia regolare delle apparecchiature impediscono la formazione e l’intrappolamento delle scorie nel prodotto finale.
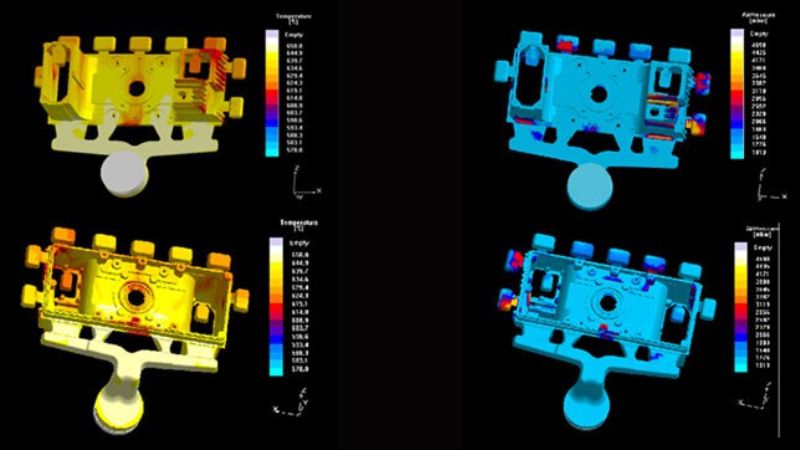
La collaborazione tra i team di progettazione e i lavoratori della fonderia è spesso necessaria. Piccoli cambiamenti nella geometria dello stampo, sistemi di gating, o utilizzando filtri possono ridurre significativamente i difetti. Tenere traccia e imparare dagli errori del passato aiuta a migliorare i processi.
Controllo di qualità e miglioramento continuo
I team di controllo della qualità nelle fonderie si concentrano sul mantenimento standard di fusione alto. Utilizzano i dati di ispezione per monitorare le percentuali di difetti e identificare le tendenze. Controllo statistico dei processi (SPC) è comunemente usato per osservare le variazioni di temperatura, composizione e velocità di versamento.
Miglioramento continuo significa rivedere le fasi di produzione e apportare piccoli cambiamenti nel tempo. I cicli di feedback assicurano che le lezioni apprese dai difetti vengano utilizzate per prevenire gli stessi problemi nei nuovi lotti. Una formazione regolare assicura che il personale conosca le più recenti tecniche di rilevamento e prevenzione.
[Se vuoi saperne di più su come i produttori controllano e valutano la qualità delle parti in pressofusione, puoi visitare il nostro blog su Die Casting Ispezione Metodi]
Domande frequenti
Quali rimedi sono più efficaci per affrontare le imperfezioni della sabbia?
Le imperfezioni della colata di sabbia come i fori di soffiaggio e le inclusioni di sabbia possono essere ridotte attraverso una migliore preparazione della sabbia.
L’uso di sabbia con un adeguato contenuto di umidità e forza migliora integrità della stampo. Un adeguato sfiato e una corretta ramificazione riducono la formazione di gas. Mantenere le stampi e la sabbia pulita prima di versare aiuta anche a prevenire molti di questi problemi.
Quali sono i primi cinque tipi di difetti più diffusi trovati nei materiali fusi?
I cinque difetti più comuni nei getti sono porosità, restringimento, errori, chiusure a freddo e inclusioni di sabbia.
La porosità appare come piccoli buchi nel casting. Il restringimento forma lacune interne o cavità. Gli errori e le chiusure a freddo sono problemi di flusso che si traducono in riempimento incompleto o articolazioni deboli. Le inclusioni di sabbia si verificano quando le particelle di sabbia rimangono bloccate nel metallo.
Quali procedure sono consigliate per rilevare i difetti nei getti utilizzando le immagini?
L’ispezione visiva è il primo passo nella ricerca di difetti di superficie.
Per difetti interni, metodi come l’imaging a raggi X o test ad ultrasuoni sono ampiamente utilizzati. Con immagini digitali o visione artificiale, il software avanzato può rilevare crepe, pori o altri problemi di superficie automaticamente analizzando le immagini catturate per irregolarità.







