
Lo stampaggio a iniezione è una delle tecniche di produzione più sviluppate nelle industrie moderne. Il numero delle sue varianti è cresciuto con le crescenti esigenze di produzione. In questo articolo, vi offriremo una breve ma precisa panoramica dei tipi di stampaggio a iniezione attualmente in uso.
Cosa definisce lo stampaggio a iniezione
Stampaggio ad iniezione è l’atto di utilizzare una macchina di stampaggio a iniezione per forzare una materia prima fusa sotto pressione in una cavità di stampo in acciaio o alluminio. Dopo che si solidifica in una parte, viene espulso dallo stampo e il ciclo si ripete. Un “tipo” di stampaggio a iniezione è definito da tre leve che lavorano insieme: l’architettura dello stampo, il sistema dei materiali e il metodo di lavorazione. Cambiare uno qualsiasi e il cambiamento di economia e capacità.
Tipi principali di processo di stampaggio a iniezione
Stampaggio ad iniezione termoplastico standard
Come una delle versioni più diffuse dello stampaggio a iniezione, lo stampaggio a iniezione termoplastico standard utilizza resine comuni come ABS, policarbonato (PC), polipropilene (PP), nylon (PA), e miscele come PC / ABS. Si adatta a custodie, staffe, cornici, parti di elettrodomestici, qualsiasi cosa con pareti vicino alle linee guida convenzionali (circa 2-4 mm per molte resine) e caratteristiche moderate.
Lo stampaggio a iniezione di plastica offre il costo per pezzo più basso al volume, la più ampia tavolozza di materiali e le pratiche di utensili maturi. Gli stampi di famiglia e i canale caldo aiutano a ridurre i rifiuti. Con gating e raffreddamento ottimizzati, i tempi di ciclo sono veloci e la ripetibilità è eccellente. Di solito è il primo stop a meno che la geometria o le prestazioni non spingano il team verso un processo di specialità.
Stampaggio ad iniezione a parete sottile
Lo stampaggio a parete sottile si rivolge a parti più sottili delle tradizionali regole del pollice, spesso fino a 0,4-0,8 mm, occasionalmente meno, a seconda della resina e della lunghezza del flusso. Pensa a custodie per smartphone, batterie e elettronica di consumo ad alta densità in cui è importante radersi anche un decimo di millimetro.
Questo processo è caratterizzato da pressioni di iniezione più elevate, velocità di iniezione più elevate e sistemi di runner attentamente bilanciati che spingono la resina attraverso percorsi di flusso lunghi e sottili. Gli stampi hanno bisogno di una robusta selezione di acciaio, canali di flusso lucidati e sfiato aggressivo. Le macchine richiedono una risposta ad alta velocità e un tonnellaggio di morsetto sufficiente a contrastare le pressioni della cavità di picco.
Tuttavia, ha anche alcuni compromessi: gli utensili sono più complessi e la finestra di processo è più stretta.
Stampaggio a micro iniezione
Micro stampaggio rende le parti misurate in milligrammi a grammi con caratteristiche di micro-scala: chip microfluidic, ingranaggi piccoli, punte del catetere, o microscopi-stadio componenti. Le dimensioni del punto di iniezione e i volumi di tiro sono piccoli e il controllo del tempo di permanenza è fondamentale per evitare il degrado del materiale.
Questo metodo di precisione high-tech è in grado di ritagliare caratteristiche inferiori a 100 µm, tolleranze strette e dosaggio shot-to-shot ultra-coerente. A causa della complessità del processo, la sua selezione di materiali si appoggia verso resine stabili e pulite (PEEK, PEI, PP gradi medici). L’attrezzatura è costosa e delicata. Ma, quando le parti sono piccole e i volumi sono alti, nessun altro metodo compete sulla ripetibilità e sul costo per pezzo.
Overmolding, Insert e Multi-Shot
Overmolding
Il sovrastampaggio costruisce un materiale su un altro, comunemente un elastomero morbido su un substrato rigido, come l’overmold appiccicoso su una maniglia dell’utensile elettrico. Migliora l’ergonomia, la tenuta, lo smorzamento degli urti e l’estetica senza hardware di assemblaggio.
Approcci comuni:
- Sovrastampaggio a due stadi: modellare prima il substrato rigido, quindi posizionarlo in un secondo stampo per l’overmold morbido.
- In-mold overmolding: all’interno di un unico strumento che ruota o trasferisce la parte tra le cavità.
Inserisci lo stampaggio
Lo stampaggio degli inserti comporta l’incapsulamento di un componente pre-posto, spesso in metallo, all’interno di plastica stampata. Gli inserti tipici includono boss filettati, boccole, contatti timbrati, magneti o alloggiamenti di sensori. Sostituisce l’assemblaggio secondario e migliora la forza articolare e l’accuratezza posizionale.
Per avviare le procedure del prodotto, gli inserti vengono caricati prima manualmente o tramite automazione, tenuti da caratteristiche o sottovuoto, e poi sovraconfezionati da resina. Lo strumento deve gestire l’espansione termica differenziale per evitare crepe o sollecitazioni nell’interfaccia plastica-metallo.
È ideale quando la parte ha bisogno di resistenza meccanica localizzata o di conducibilità senza la fabbricazione completa del metallo, come i raccordi medicali con fili metallici, le clip automobilistiche con superfici di usura in acciaio o i connettori con terminali incorporati.
Stampaggio a due colpi e a tre colpi
Multi-shot stampaggio inietta due o più materiali (o colori) in sequenza all’interno della stessa cella e, spesso, lo stesso stampo. Le piastre rotanti, i meccanismi core-back o i sistemi di indicizzazione spostano automaticamente la parte parzialmente formata nella cavità successiva. Forniscono legami senza soluzione di continuità, interruzioni di colore pulite, guarnizioni integrate, cerniere viventi o combinazioni dure senza manipolazione manuale. Sblocca anche funzionalità uniche, come finestre trasparenti modellate con corpi opachi.
Gas/acqua-assistito e co-iniezione
Stampaggio ad iniezione gas-assistito
Lo stampaggio a gas inietta un gas inerte (tipicamente azoto) dopo che la resina riempie parzialmente la cavità. Il gas forma canali cavi lungo sezioni più spesse, spingendo materiali plastici fusi verso le estremità più lontane e formando parti di plastica con meno lavandino, deformazione e peso. Ha anche alcuni requisiti di progettazione di stampi unici, perché lo sfiato e i perni del gas devono essere progettati con attenzione.
Può produrre una vasta gamma di prodotti in plastica, tra cui maniglie di grandi dimensioni, telai TV, componenti di mobili e under-hood automotive. parti di stampaggio con grosse costole. Permette sezioni cosmetiche più spesse senza segni di ritiro e può ridurre il tempo di ciclo rimuovendo la massa che altrimenti avrebbe bisogno di raffreddamento.
Stampaggio ad iniezione acqua-assistito
Simile principio, diverso mezzo. Lo stampaggio ad acqua inietta acqua per creare sezioni cave, particolarmente adatte a forme tubulari complesse e lunghe con curve, come maniglie di porte automobilistiche, linee di fluido per lavatrici e tubi per elettrodomestici.
Questo processo di produzione è noto per una più rapida rimozione del calore (l’acqua si raffredda rapidamente), pareti interne lisce e sezioni trasversali cave più coerenti rispetto al gas in determinate geometrie. Gli utensili devono gestire la gestione dell’acqua, la resistenza alla corrosione e il drenaggio preciso.
Stampaggio di co-iniezione (Sandwich)
La co-iniezione produce una struttura skin-core: una pelle ad alte prestazioni o cosmetica incapsula una resina di base diversa. Il nucleo può essere polimero riciclato, materiale di barriera o una resina con proprietà su misura (ad esempio, un nucleo espanso per guadagni da rigidità a peso). È meglio per l’ottimizzazione dei costi dei materiali senza sacrificare l’aspetto o i livelli di contatto normativi. Gli imballaggi alimentari spesso sfruttano le pelli barriera e i beni di consumo possono utilizzare nuclei riciclati sotto una pelle vergine per estetica e prestazioni.
Elastomero, LSR e termoindurente/RIM
Stampaggio a iniezione in gomma siliconica liquida (LSR)
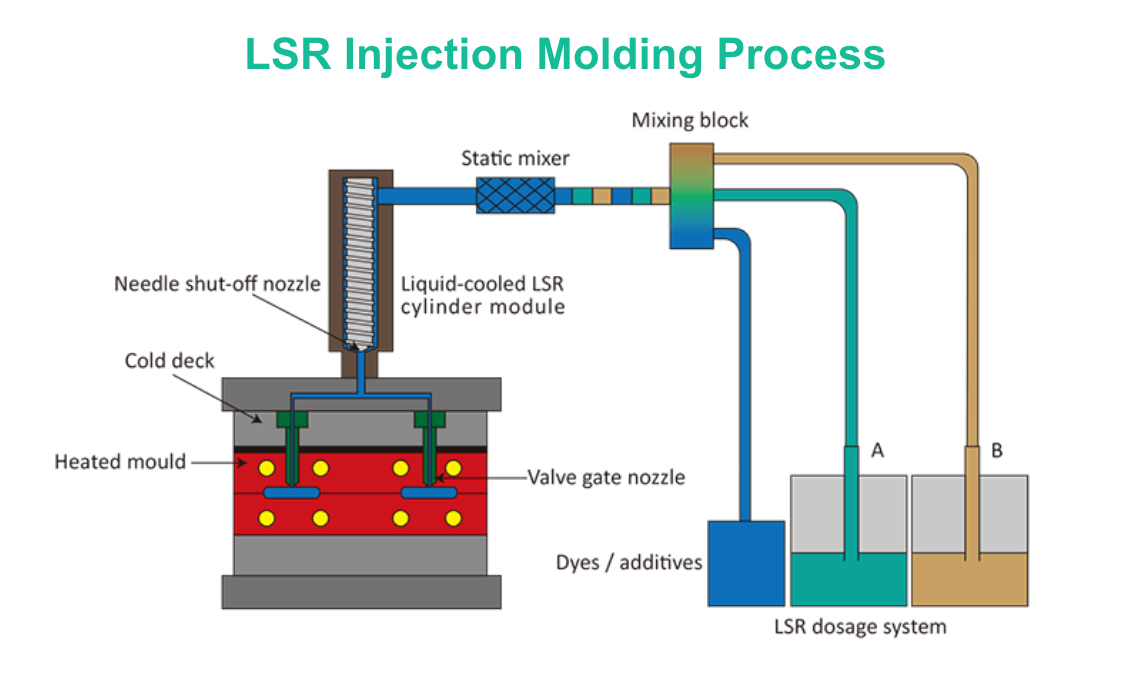
Lo stampaggio LSR utilizza sistemi siliconici in due parti in platino misurati e miscelati alla pressa, quindi iniettati in uno stampo a freddo dove curano nella cavità riscaldata. Poiché LSR è un elastomero termoindurente, non si rimescola: si intreccia e mantiene la forma sotto il calore.
LSR offre un’eccellente resistenza chimica, biocompatibilità, ampie temperature di servizio e disponibilità in camera bianca. È adatto per prodotti come guarnizioni e guarnizioni, prodotti per bambini, dispositivi indossabili, componenti medici e siliconi ottici per lenti.
TPE/TPV e stampaggio ad iniezione di gomma
Gli elastomeri termoplastici (TPE) e i vulcanizzati termoplastici (TPV) si comportano come la gomma, ma lavorano su presse termoplastiche standard, consentendo la riciclabilità e l’overmolding su substrati rigidi. Sono comuni per grip, guarnizioni, soffietti e isolatori di vibrazioni.
Quando è necessaria vera gomma, nitrile, EPDM, fluoroelastomeri, stampaggio ad iniezione di gomma curare il materiale nello stampo. I tempi di ciclo sono più lunghi e gli utensili devono gestire la cinetica di cura e lo sfiato dei volatili. La selezione spesso dipende da obiettivi chimici e di resistenza alla temperatura.
Stampaggio ad iniezione termoindurente e a reazione (RIM)
Lo stampaggio a iniezione termoindurente elabora resine che curano irreversibilmente: fenolici, epossidici e alcuni poliesteri. Reaction Injection Molding (RIM) mescola componenti reattivi a bassa viscosità (comunemente sistemi poliuretanici) e li inietta nello stampo, dove polimerizzano. Viene utilizzato per grandi pannelli e alloggiamenti, paraurti ad assorbimento energetico e componenti strutturali con costole integrate. RIM eccelle per parti spesse e di grandi dimensioni con minore stress interno e forze di serraggio inferiori a causa della bassa viscosità iniziale.
Come la natura dei materiali determina, il rottame non è rimescolabile, e le temperature degli utensili e i cicli di cura influenzano pesantemente la produttività. Per brevi tirature di grandi parti, tuttavia, RIM spesso batte utensili termoplastici nel costo totale.
Stampaggio ad iniezione in polvere (MIM/CIM)
Stampaggio ad iniezione di metallo (MIM)
MIM fonde polveri metalliche fini con un legante polimerico per creare una materia prima che può essere modellata a iniezione in forme complesse. Dopo lo stampaggio, le parti vengono sottoposte a debinding per rimuovere legante e sinterizzazione per densificare il metallo, raggiungendo in genere una densità teorica del 95-99%.
I punti di forza di questa operazione si trovano nella sua eccezionale risoluzione delle caratteristiche per piccoli, intricati componenti metallici, ingranaggi, serrature, cerniere, strumenti chirurgici, componenti per armi da fuoco. MIM compete con la lavorazione CNC quando i volumi sono alti e le geometrie sono difficili da fresare.
Stampaggio ad iniezione in ceramica (CIM)
Il CIM segue la stessa logica del MIM ma con polveri ceramiche come la zirconia o l’allumina. Consente componenti resistenti all’usura, elettricamente isolanti e ad alta temperatura con dettagli fini, ugelli, parti dentali e isolatori di sensori.
Conclusione
L’ampio panorama dei processi di stampaggio a iniezione sottolinea un principio fondamentale nella produzione moderna: scegli lo strumento giusto per il tuo caso specifico. L’esistenza di così tante varianti dimostra che nessun singolo metodo è universalmente superiore; piuttosto, ognuna rappresenta una soluzione su misura.
In definitiva, la scelta di uno specifico tipo di stampaggio a iniezione è una decisione strategica che trascende la semplice geometria delle parti. Per selezionare correttamente il processo di produzione delle parti, è necessario tenere conto di tutti i fattori di influenza prima di prendere la decisione. In alternativa, è possibile collaborare con un produttore e acquisire assistenza da esperti industriali.
Domande frequenti
Quali sono i principali driver di costo oltre lo stampo stesso per questi processi specializzati?
Mentre gli utensili sono un costo iniziale importante, le spese in corso sono fortemente influenzate dal processo. Tra i principali driver ci sono i rifiuti di materiale (scrap da canali di alimentazione in stampaggio standard rispetto a nessuno spreco in canale caldo), il tempo di ciclo (cicli più lunghi per parti spesse o thermosset), le operazioni secondarie (debinding / sinterizzazione per PIM, finitura delle parti) e il livello di automazione richiesto.
Questi diversi processi di stampaggio possono essere combinati in un’unica parte?
Si’, puoi. In effetti, gli approcci ibridi sono una frontiera della produzione avanzata. Ad esempio, una parte potrebbe essere creata utilizzando lo stampaggio a gas per svuotare una sezione spessa e quindi sottoporsi a una seconda operazione per le caratteristiche micro-stampate. Un altro esempio è l’utilizzo dello stampaggio a inserto per posizionare un componente metallico che viene successivamente sovrastampato con un TPE soft-touch. Tuttavia, questo spesso richiede una sofisticata pianificazione della produzione e più celle di produzione.







