
Vstrekovanie plastov je jednou z najrozvinutejších výrobných techník v modernom priemysle. S rastúcimi výrobnými požiadavkami pribúdajú aj jeho varianty. V tomto článku vám stručne a presne predstavíme v súčasnosti používané typy vstrekovania plastov.
Čo definuje vstrekovanie plastov
Vstrekovanie plastov je proces, pri ktorom vstrekovací lis pod tlakom vtlačí roztavenú vstupnú zmes do dutiny oceľovej alebo hliníkovej formy. Po stuhnutí do tvaru dielu sa výrobok z formy vyhodí a cyklus sa opakuje. „Typ“ vstrekovania určujú tri vzájomne prepojené prvky: architektúra formy, materiálový systém a spôsob spracovania. Zmena ktoréhokoľvek z nich ovplyvňuje náklady aj možnosti výroby.
Hlavné typy procesov vstrekovania plastov
Štandardné vstrekovanie termoplastov
Ako jeden z najrozšírenejších variantov vstrekovania používa štandardné vstrekovanie termoplastov bežné živice, ako sú ABS, polykarbonát (PC), polypropylén (PP), nylon (PA) a zmesi, napríklad PC/ABS. Hodí sa na kryty, konzoly, rámiky, diely spotrebičov a ďalšie výrobky so stenami v blízkosti bežných odporúčaní (približne 2–4 mm pri mnohých živiciach) a so stredne zložitými prvkami.
Vstrekovanie plastov ponúka pri veľkých objemoch najnižšie náklady na diel, najširší výber materiálov a osvedčené postupy výroby nástrojov. Rodinné formy a horúce vtokové systémy pomáhajú znižovať odpad. Optimalizácia vtokov a chladenia prináša krátke časy cyklov a vynikajúcu opakovateľnosť. Zvyčajne je to prvá voľba, pokiaľ geometria alebo požiadavky na výkonnosť nevedú tím k špecializovanému procesu.
Vstrekovanie tenkostenných dielov
Tenkostenné lisovanie je určené na diely s hrúbkou pod bežnými orientačnými hodnotami, často až 0.4–0.8 mm, niekedy aj menej podľa živice a dĺžky toku. Príkladmi sú kryty smartfónov, batériové bloky a spotrebná elektronika s vysokou hustotou, pri ktorých záleží aj na úspore jednej desatiny milimetra.
Tento proces sa vyznačuje vyššími vstrekovacími tlakmi a rýchlosťami a starostlivo vyváženými vtokovými systémami, ktoré tlačia živicu dlhými úzkymi dráhami toku. Formy vyžadujú odolnú nástrojovú oceľ, vyleštené prietokové kanály a intenzívne odvzdušnenie. Stroje musia rýchlo reagovať a mať dostatočnú uzatváraciu silu na zvládnutie špičkových tlakov v dutine.
Má však aj niektoré kompromisy: nástroje sú zložitejšie a okno procesu je užšie.
Mikrovstrekovanie
Mikrolisovanie vyrába diely s hmotnosťou od miligramov po gramy a s mikroskopickými prvkami, napríklad mikrofluidické čipy, drobné ozubené kolesá, hroty katétrov alebo komponenty stolíkov mikroskopov. Veľkosť vtokov a dávky je veľmi malá a kritické je riadenie času zotrvania, aby sa predišlo degradácii materiálu.
Táto vysoko technologická presná metóda dokáže vytvárať prvky menšie než 100 µm, úzke tolerancie a mimoriadne konzistentné dávkovanie v každom cykle. Pre zložitosť procesu sa vyberajú stabilné živice vhodné do čistých priestorov (PEEK, PEI, medicínske triedy PP). Výroba nástrojov je drahá a citlivá. Pri veľmi malých dieloch a veľkých objemoch však iná metóda nedosahuje porovnateľnú opakovateľnosť a náklady na kus.
Viacnásobné vstrekovanie, lisovanie s vložkami a viacdávkové lisovanie
Viacnásobné vstrekovanie
Pri viacnásobnom vstrekovaní sa jeden materiál nanáša na druhý, zvyčajne mäkký elastomér na pevný základ, napríklad protišmyková vrstva na rukoväti elektrického náradia. Zlepšuje ergonómiu, tesnenie, tlmenie nárazov a vzhľad bez potreby montážnych prvkov.
Spoločné prístupy:
- Dvojstupňové viacnásobné vstrekovanie: Najprv sa vylisuje pevný základný diel a potom sa vloží do druhej formy, kde sa naň vstrekuje mäkká vrstva.
- Viacnásobné vstrekovanie v jednej forme: Prebieha v jednom nástroji, ktorý diel otáča alebo presúva medzi dutinami.
Lisovanie s vložkou
Pri lisovaní s vložkou sa vopred umiestnený komponent, často kovový, úplne obklopí lisovaným plastom. Bežné vložky zahŕňajú závitové nálitky, puzdrá, lisované kontakty, magnety a kryty senzorov. Tento proces nahrádza následnú montáž a zlepšuje pevnosť spoja aj presnosť polohovania.
Na začiatku výroby sa vložky vložia ručne alebo automaticky a upevnia pomocou polohovacích prvkov alebo vákua. Potom sa okolo nich vstrekuje živica. Nástroj musí zvládnuť rozdielnu tepelnú rozťažnosť, aby sa predišlo praskaniu alebo napätiu na rozhraní plastu a kovu.
Táto metóda je ideálna, keď diel potrebuje lokálne zvýšenú mechanickú pevnosť alebo vodivosť bez výroby celého kovového komponentu. Príkladmi sú zdravotnícke luer spojky s kovovými závitmi, automobilové spony s oceľovými plochami odolnými proti opotrebovaniu alebo konektory so zabudovanými svorkami.
Dvoj- a trojdávkové lisovanie
Pri viacdávkovom lisovaní sa v jednom pracovisku a často aj v jednej forme postupne vstrekujú dva alebo viaceré materiály či farby. Otočné dosky, mechanizmy posuvného jadra alebo indexovacie systémy automaticky presúvajú čiastočne vytvorený diel do ďalšej dutiny. Vznikajú tak pevné spoje, čisté farebné prechody, integrované tesnenia, živé pánty alebo kombinácie tvrdých a mäkkých materiálov bez ručnej manipulácie. Umožňuje to aj osobitné funkcie, napríklad priehľadné okienka vylisované spolu s nepriehľadným telom.
Lisovanie s podporou plynu alebo vody a ko-vstrekovanie
Vstrekovanie plastov s podporou plynu
Pri lisovaní s podporou plynu sa do dutiny čiastočne naplnenej živicou vstrekne inertný plyn (zvyčajne dusík). Plyn vytvorí duté kanály v hrubších častiach, zatlačí roztavený plast smerom ku vzdialeným koncom a vytvorí diely s menšími preliačinami, deformáciami a hmotnosťou. Proces má aj osobitné požiadavky na konštrukciu formy, pretože odvzdušnenie a plynové kolíky treba navrhnúť starostlivo.
Touto metódou možno vyrábať širokú škálu plastových výrobkov vrátane veľkých rukovätí, rámov televízorov, komponentov nábytku a automobilových dielov pod kapotou s hrubými rebrami. Umožňuje vytvárať hrubšie pohľadové časti bez preliačin a môže skrátiť čas cyklu tým, že odstráni hmotu, ktorá by sa inak musela chladiť.
Vstrekovanie plastov s podporou vody
Princíp je podobný, používa sa však iné médium. Pri lisovaní s podporou vody sa vstrekuje voda na vytvorenie dutých častí. Hodí sa najmä na zložité dlhé rúrkové tvary s ohybmi, ako sú automobilové kľučky, vedenia kvapaliny do ostrekovačov a rúrky spotrebičov.
Tento výrobný proces sa vyznačuje rýchlejším odvodom tepla (voda rýchlo chladí), hladkými vnútornými stenami a pri niektorých geometriách konzistentnejším dutým prierezom než pri použití plynu. Nástroje musia zvládnuť hospodárenie s vodou, odolnosť proti korózii a presné odvádzanie vody.
Ko-vstrekovanie (sendvičové lisovanie)
Ko-vstrekovaním vzniká štruktúra povrchovej vrstvy a jadra: výkonná alebo estetická povrchová vrstva obklopuje inú jadrovú živicu. Jadro môže tvoriť recyklovaný polymér, bariérový materiál alebo živica s upravenými vlastnosťami (napr. penové jadro na zvýšenie pomeru tuhosti k hmotnosti). Tento proces je vhodný na optimalizáciu nákladov na materiál bez zhoršenia vzhľadu alebo vrstiev určených na kontakt podľa predpisov. Pri obaloch na potraviny sa často používajú bariérové povrchové vrstvy a pri spotrebnom tovare sa pod novou vrstvou môžu použiť recyklované jadrá, pričom sa zachová estetika a výkonnosť.
Elastomér, LSR a termoset/RIM
Vstrekovanie tekutého silikónového kaučuku (LSR)
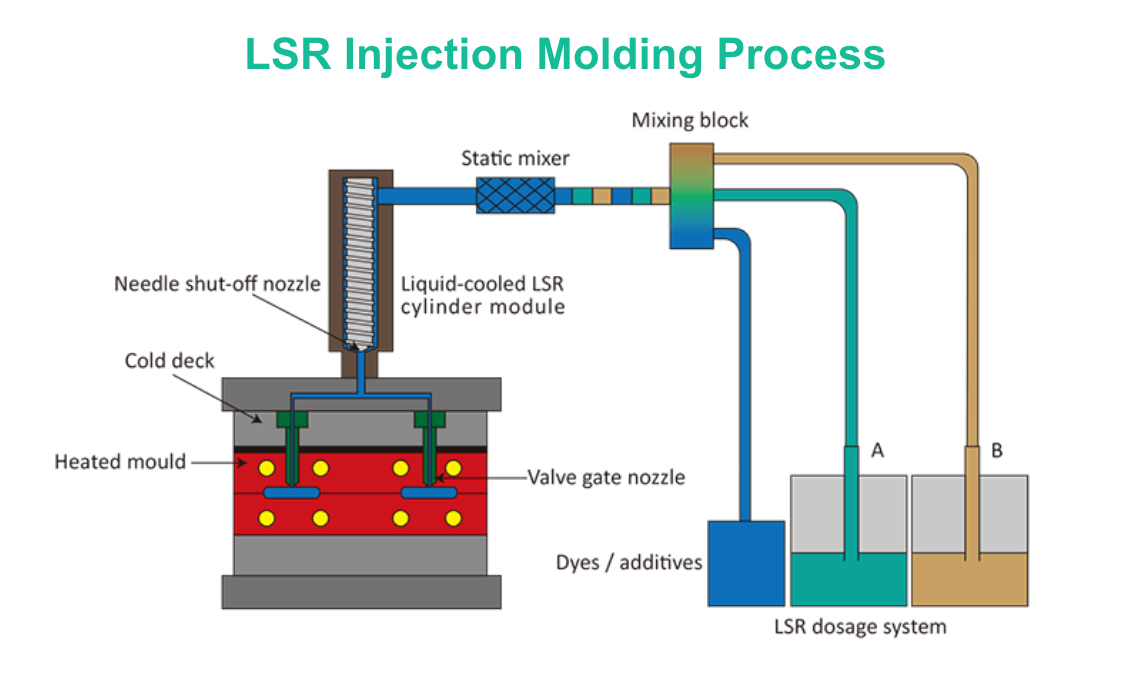
Pri lisovaní LSR sa dvojzložkové platinou vytvrdzované silikónové systémy odmerajú a zmiešajú priamo pri lise. Následne sa vstreknú do formy so studeným vtokovým systémom, kde vytvrdnú vo vyhrievanej dutine. Keďže LSR je reaktoplastický elastomér, nemožno ho znovu roztaviť: zosieťuje sa a pri zahriatí si zachová tvar.
LSR ponúka vynikajúcu chemickú odolnosť, biokompatibilitu, široký rozsah prevádzkových teplôt a vhodnosť do čistých priestorov. Hodí sa na tesnenia, výrobky pre dojčatá, nositeľné zariadenia, zdravotnícke komponenty a optické silikóny na šošovky.
Vstrekovanie TPE/TPV a gumy
Termoplastické elastoméry (TPE) a termoplastické vulkanizáty (TPV) sa správajú ako guma, ale spracúvajú sa na štandardných termoplastických lisoch. Umožňujú recykláciu a viacnásobné vstrekovanie na pevné podklady. Bežne sa používajú na rukoväti, tesnenia, vlnovce a antivibračné prvky.
Ak je potrebná klasická guma, pri vstrekovaní nitrilu, EPDM alebo fluórelastomérov materiál vytvrdne vo forme. Časy cyklov sú dlhšie a konštrukcia nástrojov musí zohľadniť kinetiku vytvrdzovania a odvádzanie prchavých látok. Výber často závisí od požadovanej chemickej a teplotnej odolnosti.
Lisovanie reaktoplastov a reaktívne vstrekovanie (RIM)
Pri vstrekovaní reaktoplastov sa spracúvajú živice, ktoré nevratne vytvrdnú, napríklad fenolické živice, epoxidy a niektoré polyestery. Pri reaktívnom vstrekovaní (RIM) sa zmiešajú reaktívne zložky s nízkou viskozitou (zvyčajne polyuretánové systémy) a vstreknú sa do formy, kde polymerizujú. Používa sa na veľké panely a kryty, nárazníky pohlcujúce energiu a konštrukčné komponenty s integrovanými rebrami. RIM vyniká pri hrubých a veľkých dieloch, pretože vďaka nízkej počiatočnej viskozite vzniká menšie vnútorné napätie a sú potrebné nižšie uzatváracie sily.
Vzhľadom na vlastnosti materiálov nemožno odpad znovu roztaviť a teplota nástroja aj cykly vytvrdzovania výrazne ovplyvňujú výrobnú kapacitu. Pri krátkych sériách veľkých dielov však RIM často dosahuje nižšie celkové náklady než nástroje na termoplasty.
Lisovanie práškových materiálov (MIM/CIM)
Vstrekovanie kovov (MIM)
Pri MIM sa jemné kovové prášky zmiešajú s polymérnym spojivom a vytvorí sa vstupná zmes vhodná na vstrekovanie zložitých tvarov. Po vylisovaní sa diely zbavia spojiva a spekajú, aby sa kov zahustil. Zvyčajne sa dosahuje 95–99% teoretickej hustoty.
Prednosťou tohto procesu je mimoriadne presné vytváranie detailov na malých zložitých kovových komponentoch, ako sú ozubené kolesá, západky, pánty, chirurgické nástroje a súčasti strelných zbraní. MIM konkuruje CNC obrábaniu pri veľkých objemoch a geometriách, ktoré sa ťažko frézujú.
Vstrekovanie keramiky (CIM)
CIM využíva rovnaký princíp ako MIM, ale pracuje s keramickými práškami, napríklad zo zirkónia alebo oxidu hlinitého. Umožňuje vyrábať detailné komponenty odolné proti opotrebovaniu, elektricky izolačné a vhodné na vysoké teploty, ako sú dýzy, zubné diely a izolátory senzorov.
Záver
Široká škála procesov vstrekovania plastov zdôrazňuje základný princíp modernej výroby: pre konkrétnu aplikáciu treba zvoliť správny nástroj. Existencia mnohých variantov dokazuje, že neexistuje jedna univerzálne najlepšia metóda; každá predstavuje riešenie prispôsobené konkrétnym požiadavkám.
Výber konkrétneho typu vstrekovania plastov je strategické rozhodnutie, ktoré presahuje samotnú geometriu dielu. Pri výbere výrobného procesu treba pred rozhodnutím zohľadniť všetky ovplyvňujúce faktory. Prípadne môžete spolupracovať s výrobcom a využiť pomoc odborníkov z priemyslu.
Často kladené otázky
Ktoré faktory okrem samotnej formy ovplyvňujú náklady na tieto špecializované procesy?
Hoci sú nástroje významným počiatočným nákladom, priebežné výdavky výrazne ovplyvňuje samotný proces. Medzi hlavné faktory patrí odpad materiálu (zvyšky vo vtokových kanáloch pri štandardnom lisovaní v porovnaní s nulovým odpadom pri horúcich vtokových systémoch), čas cyklu (dlhšie cykly pri hrubých dieloch alebo reaktoplastoch), sekundárne operácie (odstránenie spojiva a spekanie pri PIM, dokončovanie dielov) a požadovaná úroveň automatizácie.
Možno tieto rôzne procesy lisovania kombinovať v jednom diele?
Áno. Hybridné postupy sú v skutočnosti jednou z najpokročilejších oblastí výroby. Diel možno napríklad vyrobiť pomocou lisovania s podporou plynu, aby sa odľahčila hrubá časť, a potom pridať mikrovstrekované prvky. Ďalším príkladom je vloženie kovového komponentu lisovaním s vložkou a jeho následné prekrytie mäkkým TPE. Takéto riešenia si však často vyžadujú dôkladné plánovanie výroby a viacero výrobných pracovísk.







