
Injekcije modeliranje je jedna od najrazvijenijih tehnika proizvodnje u modernoj industriji. Broj njegovih varijanti raste s sve većim zahtjevima proizvodnje. U ovom članku, mi ćemo vam ponuditi kratak, ali precizan pregled vrsta injekcija modeliranje trenutno u upotrebi.
Što definira potiskivanje injekcije
Injekcijsko prešanje postupak je u kojem stroj za injekcijsko prešanje pod tlakom utiskuje rastaljenu sirovinu u čeličnu ili aluminijsku kalupnu šupljinu. Nakon što se skrutne u oblik dijela, izbacuje se iz kalupa i ciklus se ponavlja. “Vrstu” injekcijskog prešanja određuju tri čimbenika koji djeluju zajedno: arhitektura kalupa, sustav materijala i metoda obrade. Promjena bilo kojeg od njih mijenja ekonomsku isplativost i mogućnosti.
Jezgre vrste procesa moldiranja injekcije
Standardna termoplastična injekcija
Kao jedna od najrasprostranjenijih verzija oblikovanja injekcije, standardno termoplastično ubrizgavanje koristi zajedničke smole kao što su ABS, polikarbonat (PC), polipropilen (PP), najlonski (PA), i mješavine kao što su PC/ABS. Prilagođava se ogradama, zagradama, bezelima, dijelovima aparata, sve s zidovima u blizini konvencionalnih smjernica (oko 2-4 mm za mnoge smole) i umjerenim značajkama.
Injekcijsko prešanje plastike omogućuje najniži trošak po komadu pri velikim količinama, najširi izbor materijala i zrelu praksu izrade alata. Obiteljski kalupi i vrući kanali smanjuju otpad. Uz optimizirane uljevne sustave i hlađenje, ciklusi su kratki, a ponovljivost izvrsna. Obično je to prvi izbor, osim ako geometrija ili zahtjevi performansi ne upućuju na specijalizirani postupak.
Injekcija tankog zida
Tankozidni modeliranje ciljevi dijelovi tanji od konvencionalnih pravila palca, često sve do 0,4-0,8 mm, povremeno manje, ovisno o smoli i duljini protoka. Razmislite o pametnim kućišta, baterija paketi, i visoka gustoća potrošačka elektronika gdje brijanje čak i desetina milimetarskih stvari.
Ovaj proces karakteriziraju viši tlak ubrizgavanja, veće brzine ubrizgavanja i pažljivo uravnoteženi sustavi trkača koji guraju smolu kroz duge, tanke staze protoka. Molds trebaju čvrst izbor čelika, polirane kanale protoka i agresivno ventiliranje. Mašine zahtijevaju reakciju visoke brzine i dovoljnu tonažu stezanja u borbi protiv maksimalnog tlaka šupljine.
Međutim, ima i neke zamjene: tooling je složeniji, a proces prozor je uži.
Mikroinjiciranje
Mikroprešanjem nastaju dijelovi mase od miligrama do grama s mikroskopskim značajkama: mikrofluidički čipovi, sićušni zupčanici, vrhovi katetera ili komponente za stoliće mikroskopa. Veličine uljevnih mjesta i doze materijala vrlo su male, a ključno je kontrolirati vrijeme zadržavanja kako bi se spriječila razgradnja materijala.
Ova visokotehnološka precizna metoda je u stanju izrezati pod-100 μm značajke, uske tolerancije, i ultra-uporne doziranja metak-u-shot. Zbog intrigacije procesa, njezin odabir materijala naginje prema stabilnim, čistim sobama prijateljske smole (PEEK, PEI, PP medicinske ocjene). Alatiranje je skupo i delikatno. Ali, kada su dijelovi mali i volumeni su visoki, nijedna druga metoda se ne natječe na slamanje i trošak po komadu.
Premotavanje, umetanje i višeshot
Premotavanje
Preljevnim prešanjem jedan se materijal oblikuje preko drugoga, najčešće mekani elastomer preko krute podloge, poput protuklizne obloge na ručki električnog alata. Time se poboljšavaju ergonomija, brtvljenje, prigušivanje udaraca i izgled bez spojnih elemenata.
Zajednički pristupi:
- Dvostupanjsko preljevno prešanje: najprije se oblikuje kruta podloga, a zatim se stavlja u drugi kalup za mekani preljevni sloj.
- Premotano premotavanje: unutar jednog alata koji rotira ili prenosi dio između šupljina.
Ubaci molding
Ubacivanje kalupiranje uključuje ugradnju unaprijed postavljene komponente, često metala, unutar oblikovane plastike. Tipični umetci uključuju navojne šefove, grmljavine, stamirane kontakte, magnete ili senzorske kućice. Ona zamjenjuje sekundarnu montažu i poboljšava jačinu zglobova i točnost položaja.
Za pokretanje postupaka proizvoda, umetci su prvo učitani ručno ili putem automatizacije, drže ga značajke ili vakuum, a zatim prepakirani smolom. Alat mora upravljati diferencijalnom termalnom ekspanzijom kako bi se izbjegla pukotina ili stres na plastično-metalnom sučelju.
Idealno je kada dio treba lokaliziranu mehaničku jačinu ili prevodivost bez pune metalne izrade, kao što su medicinski luer fitingi s metalnim nitima, automobilski spojevi s čeličnim nosilnim površinama, ili konektori s ugrađenim terminalima.
Dvoshot i troshot molding
Višestruko injekcijsko prešanje uzastopno ubrizgava dva ili više materijala (ili boja) u istoj ćeliji i često u istom kalupu. Rotirajuće ploče, mehanizmi pomične jezgre ili indeksni sustavi automatski premještaju djelomično oblikovani dio u sljedeću šupljinu. Tako nastaju čvrsti spojevi, jasni prijelazi boja, integrirane brtve, žive šarke ili kombinacije tvrdih i mekih materijala bez ručnog rukovanja. Omogućuje i posebne funkcije, poput prozirnih prozora oblikovanih zajedno s neprozirnim tijelom.
Plin-/voda-pomoć i suinjekcija
Plin-pomoć za ubrizgavanje injekcije
Plin-pomoć bušenje ubrizgava inertni plin (obično dušik) nakon što smola popuni šupljinu djelomično. Plin tvori šuplje kanale duž debljih dijelova, gurajući rastopljene plastične materijale prema udaljenim krajevima i formirajući plastične dijelove s manje umivaonika, ratnu stranicu i težinu. Također ima neke jedinstvene zahtjeve za dizajn kalupa, jer ventilacijske i plinske igle moraju biti pažljivo inženjerirani.
Može proizvesti širok spektar plastičnih proizvoda, uključujući velike ručke, TV okvire, komponente namještaja, i maloljetničke automobilske oblikovane dijelove s debelim rebrima. Omogućuje deblji kozmetički odjeljak bez tragova umivaonika i može smanjiti vrijeme ciklusa uklanjanjem mase koja bi inače trebala hlađenje.
Modiranje injekcija uz pomoć vode
Načelo je slično, ali se koristi drugi medij. Kod oblikovanja uz pomoć vode ubrizgava se voda radi stvaranja šupljih presjeka. Postupak je osobito prikladan za složene, duge cjevaste oblike sa zavojima, poput automobilskih ručki na vratima, vodova tekućine za pranje stakla i cijevi kućanskih uređaja.
Ovaj proizvodni proces poznat je po bržem uklanjanju topline (brzo hladi voda), glatkim unutarnjim zidovima, i dosljednijim šupljim presjecima u usporedbi s plinom u određenim geometrijama. Alatiranje mora rukovati upravljanje vodom, otpornost korozije i precizno odvodnjavanje.
Ko-injekcija (Sandwich) Molding
Ko-injekcija proizvodi kožno-kornu strukturu: visoku performansu ili kozmetičku kožu zauzima različite jezgre smole. Jezgra se može reciklirati polimer, barijerski materijal ili smolu s prilagođenim svojstvima (npr. penasto jezgro za ukočenost do težine). Najbolje je za materijalnu optimizaciju troškova bez žrtvovanja izgleda ili regulatornih kontaktnih slojeva. Hrana često utječe na kožu barijera, a potrošači mogu koristiti reciklirana jezgra ispod djevičanske kože za estetiku i performanse.
Elastomer, LSR i termoset/RIM
Likvidna guma za silikone (LSR) Moldiranje injekcije
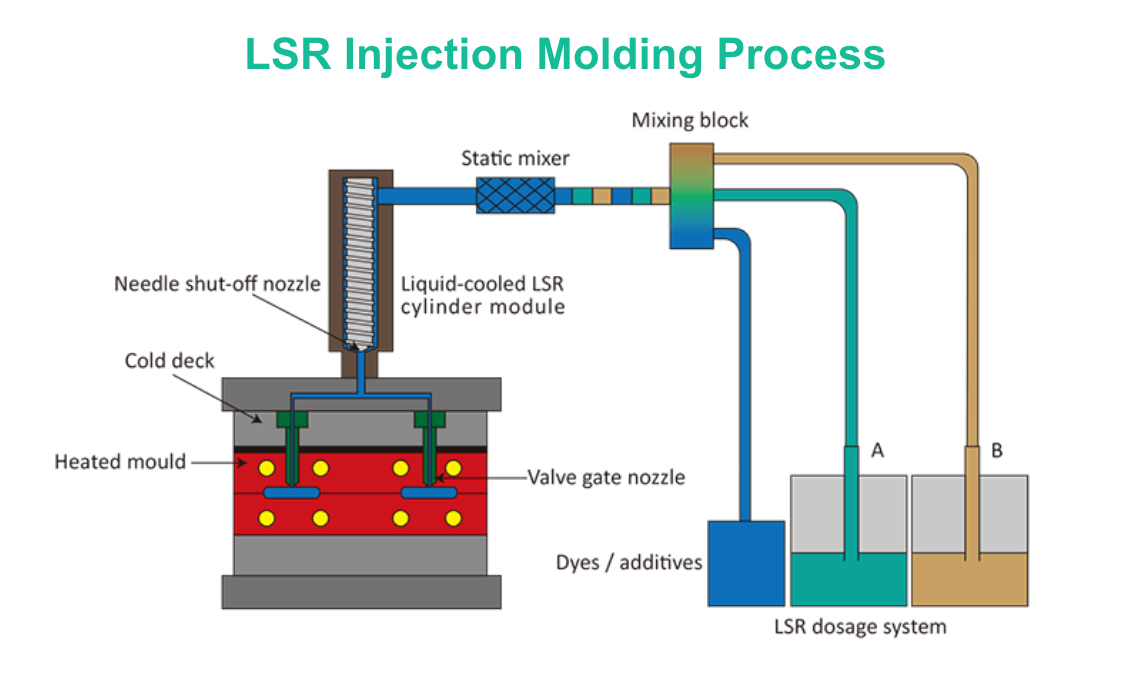
LSR modeliranje koristi dvodjelne platinaste sustave koji se mjere i miješaju u tisak, a zatim ubrizgava u hladan kalup gdje se izliječe u zagrijanoj šupljini. Budući da je LSR termocetni elastomer, on se ne topi: on ukršta i drži oblik pod toplotom.
LSR nudi odličnu kemijsku otpornost, biokompatibilnost, široku temperaturu usluga i spremnost na čistu sobu. Prikladna je za proizvode kao što su foke i gaskete, bebi proizvodi, nošenje, medicinske komponente i optički silikoni za leće.
TPE/TPV i guma za ubrizgavanje
Termoplastični elastomeri (TPE) i termoplastični vulkanizati (TPV) ponašaju se kao guma, ali obrade na standardnim termoplastičnim presama, omogućujući recikliranje i premotavanje krutih supstrata. Oni su uobičajeni za zahvate, foke, podlaktice i izolatore vibracija.
Kada je potrebna prava guma, nitril, EPDM ili fluoroelastomeri stvrdnjavaju se u kalupu tijekom injekcijskog prešanja gume. Ciklusi traju dulje, a alat mora uzeti u obzir kinetiku stvrdnjavanja i odzračivanje hlapljivih tvari. Odabir se često temelji na potrebnoj otpornosti na kemikalije i temperaturu.
Termoset i reakcijska injekcija (RIM)
Termosetni procesi oblikovanja smola koje se nereverzibilno leče: fenoli, epoksije i određeni poliesteri. Reakcija Molding (RIM) miješa niske viskozne reaktivne komponente (često poliuretanski sustavi) i ubrizgava ih u plijesni, gdje se polimeriziraju. Koristi se za velike panele i ohišja, energetski absorbirajuće branike i strukturne komponente s integriranim rebrima. RIM odlikuje za debljine, velike dijelove s nižim unutarnjim stresom i nižim stezaljkama zbog niske početne viskoznosti.
Kako se određuje priroda materijala, otpad se ne otopi, a temperature alata i ciklusi liječenja uvelike utječu na propust. Za kratke tokove velikih dijelova, ipak, RIM često tuče termoplastiku u ukupnom trošku.
Zalijepivanje praška (MIM/CIM)
Metalna injekcija (MIM)
MIM mješa fine metalne prahove s polimernim vezivanjem kako bi se stvorila zaliha koja se može ubrizgati u složene oblike. Nakon oblikovanja, dijelovi se devezuju za uklanjanje veziva i sintranje kako bi se progušilo metal, obično postižući teoretsku gustoću od 95 do 99%.
Jačine ove operacije leže u svojoj iznimnoj rezoluciji značajki za male, složene metalne komponente, zupčanike, zavoje, šarke, kirurške instrumente, komponente vatrenog oružja. MIM se natječe s CNC strojenjem kada su volumeni visoki, a geometrije je teško mljeti.
Keramičko ubrizgavanje (CIM)
CIM slijedi istu logiku kao i MIM, ali s keramičkim prahom kao što su cirkonija ili aluminija. Omogućuje izolacije otporne na nošenje, električno izolirane i visokotemperaturne komponente s finim detaljima, šobama, zubnim dijelovima i izolatorima senzora.
Zaključak
Opsežan pejzaž procesa oblikovanja injekcije podvlači temeljno načelo moderne proizvodnje: odaberite pravi alat za vaš specifičan slučaj. Postojanje toliko varijacija dokazuje da nijedna metoda nije univerzalno superiornija; a svaka od njih predstavlja prilagođeno rješenje.
Na kraju, izbor određene vrste injekcija modeliranje je strateška odluka koja nadilazi samo dio geometrije. Da biste pravilno odabrali proizvodni proces za svoje dijelove, morate imati sve utjecajne čimbenike obračuna prije donošenja odluke. Alternativno, možete surađivati s proizvođačem i steći pomoć od industrijskih stručnjaka.
Česta pitanja
Koji su ključni pokretači troškova izvan samog kalup za ove specijalizirane procese?
Premda je tooling veliki prednji trošak, na tekuće troškove uvelike utječe proces. Ključni vozači uključuju materijalni otpad (scrapp od trkača u standardnom obliku protiv ne otpada u vrućim trkačima), vrijeme ciklusa (duži ciklusi za debele dijelove ili termosets), sekundarne operacije (devezivanje/sintering za PIM, djelomično dovršavanje) i potrebna razina automatizacije.
Mogu li se ti različiti procesi oblikovanja kombinirati u jednom dijelu?
Da, možete. U stvari, hibridni pristupi su granica napredne proizvodnje. Na primjer, dio se može stvoriti pomoću plinom asistiranog oblikovanja za šupljinu debljine dijela i zatim prolazi kroz drugu operaciju za mikro-moldirane značajke. Drugi primjer je korištenjem umetanja kalpiranja za postavljanje metalne komponente koja je kasnije preuređena s mekim touch TPE. Međutim, to često zahtijeva sofisticirano planiranje proizvodnje i višestruke proizvodne stanice.







