
射出成形は、現代の産業において最も発展した製造技術の一つです。生産需要の高まりとともに、その種類も増えてきました。本記事では、現在使用されている射出成形の種類を簡潔かつ正確に解説します。
射出成形を定義するもの
射出成形とは、射出成形機を使って溶融した原料を加圧し、鋼製またはアルミ製の金型キャビティに押し込む工程です。材料が固化して部品になると、金型から取り出され、成形サイクルが繰り返されます。射出成形の「種類」は、金型構造、材料システム、成形方法という3つの要素の組み合わせによって決まります。いずれかを変更すれば、コストや性能も変化します。
射出成形プロセスの主な種類
標準的な熱可塑性樹脂の射出成形
広く普及している射出成形の一つである標準的な熱可塑性樹脂の射出成形では、ABS、ポリカーボネート(PC)、ポリプロピレン(PP)、ナイロン(PA)、PC/ABSなどの一般的な樹脂が使われます。筐体、ブラケット、ベゼル、家電部品など、一般的な設計指針に沿った肉厚(多くの樹脂で約2~4 mm)と中程度の形状要件を持つ部品に適しています。
プラスチック射出成形は、量産時の部品単価が最も低く、使用できる材料の選択肢が最も広いうえ、金型製作の技術も成熟しています。ファミリー金型やホットランナーを活用すれば、材料ロスを抑えられます。ゲートと冷却を最適化することで、成形サイクルを短縮し、高い再現性を実現できます。形状や性能上の要件から特殊な成形法が必要にならない限り、通常はまず検討される方法です。
薄肉射出成形
薄肉成形は、従来の目安より薄い部品を対象とし、樹脂や流動距離によっては0.4~0.8 mm、場合によってはそれ以下の肉厚を実現します。わずか0.1 mmの薄型化が重要となるスマートフォンの筐体、バッテリーパック、高密度の民生用電子機器などが例として挙げられます。
この成形法では、射出圧力と射出速度を高め、長く細い流路に樹脂を押し流すためにランナーシステムを慎重に調整します。金型には、強度の高い鋼材、研磨された流路、十分なガス抜きが必要です。成形機には高速応答性と、キャビティ内の最大圧力に対抗できる十分な型締力が求められます。
一方で、金型構造がより複雑になり、成形条件の許容範囲も狭くなるというトレードオフがあります。
マイクロ射出成形
マイクロ成形では、マイクロ流体チップ、小型ギア、カテーテル先端部、顕微鏡ステージ部品など、ミリグラムからグラム単位の微細形状を持つ部品を成形します。ゲートサイズと射出量は非常に小さく、材料劣化を防ぐため、滞留時間の管理が重要です。
この高度な精密成形法では、100 µm未満の微細形状、厳しい公差、ショットごとの極めて安定した計量が可能です。工程が複雑なため、材料には安定性が高く、クリーンルームでの使用に適した樹脂(PEEK、PEI、医療用グレードのPPなど)が選ばれます。金型は高価で繊細です。しかし、部品が小さく生産量が多い場合、再現性と部品単価で他の方法を上回ります。
オーバーモールド、インサート成形、マルチショット成形
オーバーモールド
オーバーモールドは、ある材料の上に別の材料を成形する方法です。たとえば、電動工具のグリップのように、硬質基材の上に柔軟なエラストマーを成形します。組み立て用部品を使わずに、操作性、密封性、衝撃吸収性、外観を向上できます。
主な方法:
- 2段階オーバーモールド:まず硬質基材を成形し、次にそれを2つ目の金型に入れて柔軟な材料を成形します。
- 金型内オーバーモールド:回転式または部品移送式の金型内で、部品をキャビティ間で移動させます。
インサート成形
インサート成形では、あらかじめ配置した部品(多くの場合は金属)をプラスチックの中に埋め込みます。一般的なインサートには、ねじ付きボス、ブッシュ、プレス加工された接点、磁石、センサーハウジングなどがあります。二次組み立てが不要になり、接合強度と位置精度が向上します。
製品の製造を始める際、インサートを手作業または自動化設備で投入し、形状や真空で固定してから、樹脂を充填します。金型では、プラスチックと金属の界面に亀裂や応力が生じないよう、熱膨張差に対応する必要があります。
部品全体を金属で製作せずに、局所的な機械的強度や導電性が必要な場合に最適です。たとえば、金属ねじを備えた医療用ルアーフィッティング、摩耗面に鋼材を使った自動車用クリップ、端子を内蔵したコネクターなどが挙げられます。
2ショット・3ショット成形
マルチショット成形では、同じ成形セル内で、多くの場合は同じ金型を使い、2種類以上の材料(または色)を順番に射出します。回転盤、コアバック機構、インデックスシステムなどにより、成形途中の部品を次のキャビティへ自動で移動させます。これにより、手作業での取り扱いなしに、シームレスな接合、明瞭な色の切り替え、一体型シール、リビングヒンジ、硬質・軟質の組み合わせを実現できます。また、不透明な本体に透明窓を一体成形するなど、独自の機能も可能になります。
ガスアシスト・水アシスト・共射出成形
ガスアシスト射出成形
ガスアシスト成形では、樹脂がキャビティを部分的に満たした後、不活性ガス(通常は窒素)を射出します。ガスが厚肉部に中空の流路を形成し、溶融樹脂を先端まで押し流すことで、ヒケ、反り、重量を抑えたプラスチック部品を成形できます。また、ガス抜きやガスピンを慎重に設計する必要があるため、独自の金型設計要件があります。
大型ハンドル、テレビフレーム、家具部品、厚いリブを備えた自動車のボンネット内部の成形部品など、幅広いプラスチック製品を製造できます。ヒケを出さずに外観面を厚くでき、冷却が必要な材料量を減らして成形サイクルを短縮できます。
水アシスト射出成形
原理は似ていますが、使用する媒体が異なります。水アシスト成形では水を射出して中空部を形成します。自動車のドアハンドル、ウォッシャー液配管、家電製品のチューブのような、曲がりのある複雑で長い管状形状に適しています。
この成形法は、熱をすばやく除去できる(水は冷却が速い)、内壁を滑らかに仕上げられる、特定の形状ではガスアシストより安定した中空断面を得られるといった特長があります。金型には、水管理、耐食性、正確な排水への対応が求められます。
共射出(サンドイッチ)成形
共射出成形では、異なる樹脂のコアを、高性能または外観に優れたスキン層で覆う構造を作ります。コアには再生ポリマー、バリア材、または特性を調整した樹脂(剛性と重量の比を高める発泡コアなど)を使用できます。外観や規制対象の接触層の性能を損なわずに材料コストを最適化するのに適しています。食品包装ではバリア層が活用され、消費財では外観と性能を保つため、バージン材のスキン層の下に再生材のコアを用いる場合があります。
エラストマー、LSR、熱硬化性樹脂・RIM成形
液状シリコーンゴム(LSR)射出成形
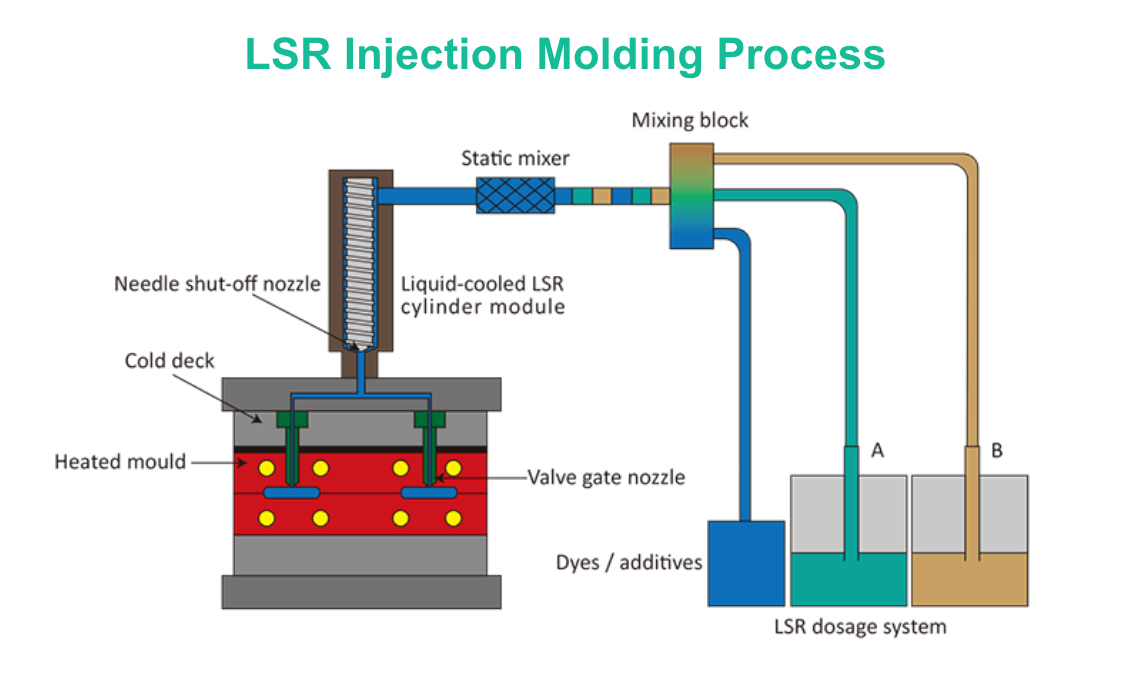
LSR成形では、2液型の白金硬化シリコーンを成形機で計量・混合し、コールドランナー金型に射出します。その後、加熱されたキャビティ内で硬化します。LSRは熱硬化性エラストマーのため、再溶融せず、加熱によって架橋して形状を保持します。
LSRは優れた耐薬品性、生体適合性、幅広い使用温度、クリーンルーム適性を備えています。シールやガスケット、ベビー用品、ウェアラブル製品、医療部品、レンズ向けの光学グレードシリコーンなどに適しています。
TPE・TPV・ゴム射出成形
熱可塑性エラストマー(TPE)と熱可塑性加硫ゴム(TPV)はゴムのような性質を持ちながら、一般的な熱可塑性樹脂用成形機で加工できます。リサイクルや硬質基材へのオーバーモールドが可能で、グリップ、シール、ベローズ、防振材などによく使われます。
本格的なゴムが必要な場合は、ニトリルゴム、EPDM、フッ素エラストマーなどを射出成形し、金型内で硬化させます。成形サイクルは長くなり、金型では硬化反応と揮発成分のガス抜きへの対応が必要です。材料選定では、耐薬品性や耐熱性の目標が重要な判断基準となります。
熱硬化性樹脂成形・反応射出成形(RIM)
熱硬化性樹脂の射出成形では、フェノール樹脂、エポキシ樹脂、特定のポリエステルなど、不可逆的に硬化する樹脂を加工します。反応射出成形(RIM)では、低粘度の反応性成分(一般にポリウレタン系)を混合して金型に射出し、内部で重合させます。大型パネルや筐体、エネルギー吸収バンパー、一体型リブを備えた構造部品などに使われます。RIMは、初期粘度が低いため型締力を抑えられ、内部応力の少ない厚肉・大型部品の成形に適しています。
材料の性質上、発生した端材は再溶融できず、金型温度や硬化サイクルが生産性に大きく影響します。ただし、大型部品の小ロット生産では、RIMの総コストが熱可塑性樹脂用金型を下回ることもよくあります。
粉末射出成形(MIM/CIM)
金属粉末射出成形(MIM)
MIMでは、微細な金属粉末とポリマーバインダーを混合して原料を作り、射出成形で複雑な形状に加工します。成形後、部品からバインダーを除去する脱脂を行い、焼結によって金属を緻密化します。通常、理論密度の95~99%に達します。
この製法の強みは、小型で複雑な金属部品において、きわめて微細な形状を高精度に再現できることです。ギア、ラッチ、ヒンジ、手術器具、銃器部品などに適しています。生産量が多く、切削加工が難しい形状では、MIMはCNC加工と競合できます。
セラミック射出成形(CIM)
CIMは、MIMと同様の仕組みで、ジルコニアやアルミナなどのセラミック粉末を使います。耐摩耗性、電気絶縁性、耐熱性に優れ、細部まで成形できる部品を製造できます。ノズル、歯科部品、センサー用絶縁部品などがその例です。
まとめ
射出成形プロセスの幅広さは、現代の製造業における基本原則を示しています。それは、用途に応じて適切な方法を選ぶことです。多様な成形法が存在するのは、すべてに優る唯一の方法がないからです。それぞれが特定のニーズに合わせた解決策となっています。
最適な射出成形法の選択は、単なる部品形状の問題にとどまらず、戦略的な判断です。部品の製造プロセスを適切に選ぶには、決定を下す前に影響する要素をすべて考慮する必要があります。または、メーカーと連携し、産業分野の専門家からサポートを受ける方法もあります。
よくある質問
こうした特殊な成形法では、金型以外にどのようなコスト要因がありますか?
金型は初期費用の大部分を占めますが、継続的なコストは成形法によって大きく左右されます。主な要因には、材料ロス(標準成形でのランナー端材とホットランナーでのロスの有無)、成形サイクル(厚肉部品や熱硬化性樹脂では長くなる)、二次加工(PIMの脱脂・焼結、部品の仕上げ)、必要な自動化のレベルなどがあります。
異なる成形法を一つの部品に組み合わせることはできますか?
はい、可能です。実際、複合的な成形法は高度な製造技術の最先端分野です。たとえば、ガスアシスト成形で厚肉部を中空にした後、マイクロ成形で微細形状を加える方法があります。また、インサート成形で金属部品を配置した後、柔らかな手触りのTPEでオーバーモールドすることもできます。ただし、多くの場合、高度な生産計画と複数の製造セルが必要です。







